



Ein industrieller Sensor mit Knopfzelle, etwa ein Asset-Tracker, ein Vibrationsknoten oder ein Umweltmonitor, verfügt über ein festes Energiebudget. Die Firmware und die Auswahl der Komponenten bestimmen, wie dieses Budget genutzt wird, aber die Montagequalität entscheidet darüber, wie viel davon verloren geht, bevor der Sensor irgendeine nutzbare Arbeit verrichtet. Dieser Artikel erläutert die montagebezogenen Faktoren, die für batteriebetriebene Sensorplatinen auf Primärzellen (nicht wiederaufladbare Batterien) am wichtigsten sind.
UmfangStationäre industrielle drahtlose Sensoren, die von Knopfzellen oder Primär-Lithiumbatterien betrieben werden.
Warum beeinflusst die Montagequalität die Akkulaufzeit?
Auf einer netzbetriebenen Leiterplatte ist ein rückstandsbedingter Leckpfad von einigen hundert Nanoampere vernachlässigbar. Bei einem Sensor, der für eine Lebensdauer von 10 Jahren ausgelegt ist, kann derselbe Pfad jedoch einen erheblichen Anteil des gesamten Energiehaushalts verbrauchen.
Ein veranschaulichendes Leistungsbudget
Die folgenden Zahlen sind beispielhafte Berechnungen und keine Messdaten:
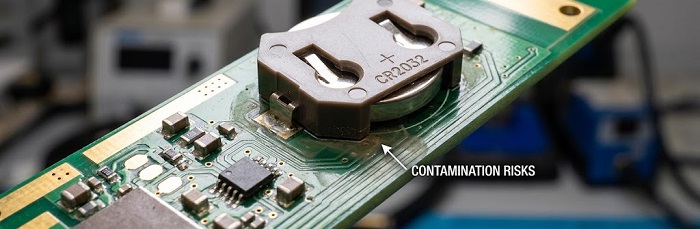
Die meisten Zellhersteller geben für die CR2032 bei geringer Belastung eine Nennkapazität von etwa 220–240 mAh an. Wir verwenden hier 230 mAh.
Über einen Zeitraum von 10 Jahren (etwa 87.600 Stunden) ermöglicht eine Kapazität von 230 mAh eindurchschnittlicher Strom von etwa 2,6 µA, bevor Selbstentladung und Pulsbelastungs-Derating berücksichtigt werden.
Ein durch Verunreinigung verursachter Leckpfad von 10 MΩ über einer 3,0-V-Schiene zieht 0,3 µA, also etwa 11 % dieses Budgets.
Bei 1 MΩ erreicht der Leckstrom 3 µA, was das gesamte durchschnittliche Budget überschreitet. Der Sensor wird dann seine Ziel-Lebensdauer verfehlen, unabhängig davon, wie effizient seine Firmware ist.
Die Oberflächenisolationsbeständigkeit in diesem Bereich wird bei einem Funktionstest bei Raumtemperatur nur selten festgestellt. Sie tritt in der Regel erst auf, nachdem die Leiterplatte im Einsatz Feuchtigkeit ausgesetzt wurde.
Schaltungen mit der größten Empfindlichkeit gegenüber Rückständen
Hochimpedante Spannungsteiler(wird oft mit 1–10 MΩ ausgeführt) und für die Batterieüberwachung verwendet. Leckströme ziehen Strom ab und verfälschen außerdem den Messwert.
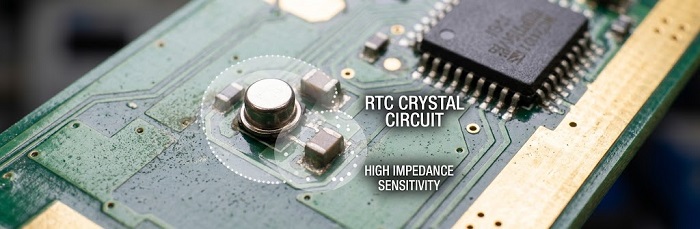
32,768-kHz-RTC-Quarzoszaltungen.Diese arbeiten mit sehr niedrigen Ansteuerpegeln und Lastkapazitäten von nur wenigen Pikofarad. In den Applikationshinweisen der MCU-Hersteller zur Oszillatorauslegung wird darauf hingewiesen, dass Rückstände und Feuchtigkeit parasitäre Kapazitäten und Leckströme hinzufügen können, was zu Frequenzdrift oder einem Ausfall des Startvorgangs führen kann.
Analoge Frontends für Sensorenmit Eingangs-Biasströmen im Picoampere-Bereich.
Abschalten der MOSFET-Gates mittels Power-Gating und der Eingänge des Aufweck-Komparators.Leckagen an diesen Knoten können dazu führen, dass eine Leistungsdomäne teilweise eingeschaltet bleibt.
No-Clean-Lotlötpaste: Warum sie der Standard ist und wo sie versagen kann
No-Clean-Lotpaste ist in der Regel die bevorzugte Wahl für batteriebetriebene Sensorplatinen, und zwar aus drei Gründen:
Wasserlösliche Flussmittel hinterlassen hochaktive Rückstände, wenn das Waschen unvollständig ist, und das Reinigen unter Bauteilen mit geringem Abstand wie QFNs und LGA-Modulen ist schwer zu verifizieren.
Viele Sensorkarten enthalten Komponenten, die nicht gewaschen werden dürfen, wie zum Beispiel MEMS-Sensoren mit Entlüftungsöffnungen und Feuchtigkeitssensoren mit freiliegenden Membranen.
Bei vollständigem Reflow ist kein zu reinigendes Rückstandsmaterial eingeschlossen und weist eine geringe Leitfähigkeit auf.
Die wichtige Einschränkung istvollständig neu umbrochen. No-Clean-Rückstände sind nur dann unbedenklich, wenn ihre Aktivatoren verbraucht oder thermisch zersetzt wurden. Es gibt zwei häufige Ausfallarten:
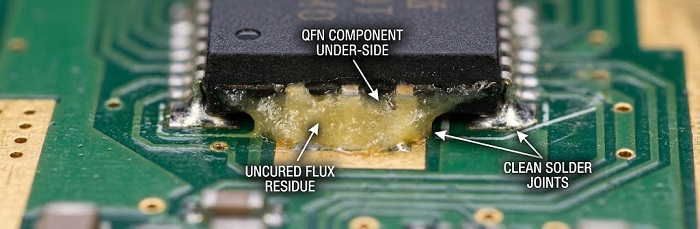
Unter niedrig aufbauenden Bauelementen eingeschlossene Flussmittel.Flussmittel unter einem QFN oder einem geschirmten HF‑Modul erreicht möglicherweise nicht die vollständige Aktivierungstemperatur, sodass aktive schwache organische Säuren zurückbleiben.
Flussmittelverschleppung vom sekundären Lötvorgang.Flüssiges Flussmittel aus Wellenlöten oder Handlöten kann in SMT-Bereiche eindringen, die nie genug Wärme erhalten, um es zu neutralisieren.
Die folgenden Prozessmaßnahmen verringern diese Risiken:
Flux-Klassifizierung.Geben Sie ein Flussmittel mit geringer Aktivität nach IPC J-STD-004 an. ROL0 oder REL0 mit einem Halidgehalt von unter 0,05 % ist eine gängige Wahl für Hochimpedanz-Designs.
Ablagerungskontrolle.Das Pastenvolumen sollte streng kontrolliert werden, da ein Überschuss an Paste einen Überschuss an Flussmittel bedeutet. UnserMYCRONIC Jetdrucker/Dispenserträgt Paste Pad für Pad auf Leiterplatten mit feiner Teilung und gemischten Geometrien auf, und3D-SPIüberprüft das Einzahlungsvolumen vor der Platzierung.
Umlötprofil.Das Profil auf unsererJTR-1200D-N Reflow-Ofensollte so eingestellt werden, dass sowohl eine vollständige Flussmittelaktivierung als auch eine einwandfreie Lötstellenbildung erreicht wird.
Keine teilweise Reinigung.Das punktuelle Reinigen von No-Clean-Rückständen mit IPA kann das schützende Harz auflösen und die Aktivatoren über eine größere Fläche verteilen. Eine Leiterplatte sollte entweder vollständig mit einem validierten Prozess gereinigt oder im zusammengelöteten Zustand belassen werden.
ROSE-Testung: Was sie zeigt und was ihr entgeht
Die ROSE-Prüfung (Resistivity of Solvent Extract), definiert in IPC-TM-650 2.3.25, extrahiert ionische Rückstände aus der gesamten Baugruppe und gibt sie als NaCl-Äquivalentwert pro Flächeneinheit an.
Worin ROSE gut ist:
Es erkennt grobe Prozessabweichungen, wie etwa einen Wechsel der Pastencharge oder Verunreinigungen, die während der Handhabung eingebracht wurden.
Es unterstützt die Überwachung von Trends zwischen Losen, sobald eine Baseline für eine bestimmte Leiterplatte und einen bestimmten Prozess festgelegt wurde.
Was ROSE fehlt:
Die vielzitierte Grenze von 1,56 µg/cm² NaCl-Äquivalent stammt aus Militärspezifikationen der 1970er Jahre. Seit Revision G, Änderung 1, behandelt IPC J-STD-001 sie nicht mehr als universelle Bestehens-/Durchfallgrenze. Stattdessen wird objektiver Nachweis verlangt, dass die Rückstandsgehalte für das jeweilige Produkt und den jeweiligen Prozess akzeptabel sind.
ROSE mittelt über die gesamte Leiterplatte, sodass eine konzentrierte Rückstandstasche unter einem einzelnen QFN neben einem 10-MΩ-Teiler so weit verdünnt werden kann, dass sie unter die Nachweisgrenze fällt.
Einige schwache organische Säuren in No-Clean-Rückständen lösen sich schlecht in herkömmlichen ROSE-Testlösungen.
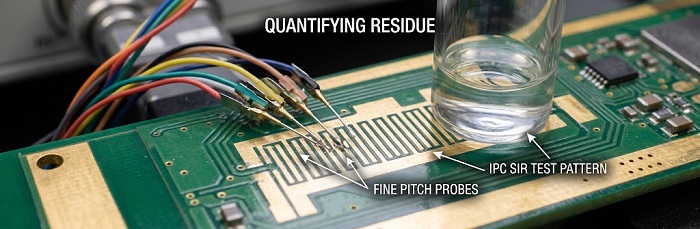
Für leckagekritische Konstruktionen fügen OEMs oft hinzuIonenchromatographie(IPC-TM-650 2.3.28) oderPrüfung des Oberflächenisolationswiderstands(IPC-TM-650 2.6.3.7) an einem repräsentativen Testaufbau in ihre Qualifikationspläne. Diese Tests werden häufig von unabhängigen Laboren durchgeführt. Legen Sie in Ihrer Fertigungsdokumentation die Prüfmethode und die Abnahmekriterien fest, damit diese bereits in der Angebotsphase überprüft werden können.
Batteriehalter und -steckverbinder: THT-Lötaspekte
Die meisten industriellen Sensoren verwenden THT-Knopfzellenhalter oder Batteriesteckverbinder, da diese unter Vibration eine zuverlässige mechanische Halterung bieten. Ihre Lötstellen stellen spezifische Herausforderungen dar.
Wärmekapazität und Lochfüllung
Batteriehalterkontakte werden häufig aus dickem, vernickeltem Stahl mit hoher Wärmekapazität hergestellt. Ist die Wärmeeinbringung unzureichend, kann dies zu Kaltlötstellen und unvollständiger Durchkontaktierung führen. Für Durchkontaktierungen der Klassen 2 und 3 verlangt die IPC-A-610 im Allgemeinen mindestens 75 % vertikale Füllung, mit einigen begrenzten Ausnahmen.
UnserAutomatisiertes selektives Wellenlöt-System (ZSWHPS-11-2, mit Stickstoffschutz)behandelt sowohl die Wärmeeinbringung als auch die Flussmittelrückstände:
Gelenkbezogene Einstellungen.Vorheiz- und Verweilzeiten werden für jede Lötstelle individuell eingestellt, sodass hochmassige Batteriekontakte ausreichend Wärme erhalten, ohne dabei nahegelegene SMT-Bauteile zu überhitzen.
Stickstoffschutz.Die Stickstoffatmosphäre verringert die Oxidation an der Lötstelle und verbessert die Benetzung auf beschichteten Kontakten.
Lokalisierter Fluss.Flussmittel wird nur auf die ausgewählten Lötstellen aufgetragen und nicht über die gesamte Unterseite verteilt, was das oben beschriebene Risiko der Ausbreitung von Rückständen begrenzt.
Grenzen von Kunststoffgehäusen
Viele Fassungen besitzen Kunststoffgehäuse mit begrenzter Wärmebeständigkeit. Die Lötparameter sollten daher nicht nur mit dem allgemeinen Profil der Leiterplatte, sondern auch mit den Lötvorgaben des Fassungsherstellers abgeglichen werden.
Inspektion
3D-AOImisst Fasenhöhe, Leiterüberstand, Brückenbildung und Halterneigung. Halterneigung ist eine häufige Ursache für intermittierenden Zellkontakt.
Offline-Röntgenkann verwendet werden, um die Befüllung der Durchkontaktierung an Batteriekontakten zu prüfen. AOI kann nicht in das Loch hineinsehen, daher ist dies die Methode zur Verifizierung der Befüllung.
Inspektion im geschlossenen Regelkreis.Unsere 3D‑SPI- und 3D‑AOI-Systeme arbeiten in einem geschlossenen Regelkreis, sodass Prüfergebnisse in den Lotpastenprozess zurückfließen und derselbe Fehler sich nicht über eine gesamte Charge hinweg wiederholt.
Rückverfolgbarkeit
UnserIntelligentes MES mit UID-Rückverfolgbarkeit und Laserkennzeichnungverknüpft jede serialisierte Leiterplatte mit ihren Materialchargen und Prozessaufzeichnungen. Wenn bei Feldeinheiten eine verkürzte Batterielebensdauer auftritt, helfen diese Aufzeichnungen dabei, die Untersuchung auf eine bestimmte Charge oder ein bestimmtes Prozessfenster einzugrenzen.
DFM-Empfehlungen für Sensorplatinen mit niedrigem Stromverbrauch
Isolieren Sie hochohmige Knoten.Sorgen Sie für ausreichende Abstände um Teiler im MΩ-Bereich und um Kristallanschlüsse herum und fügen Sie, wo es das Design zulässt, einen Guard-Ring hinzu.
Trennen Sie THT-Verbindungen von empfindlichen Schaltungen.Platzieren Sie Batteriefassungen und andere bedrahtete Bauteile nicht in der Nähe von RTC-Kristallen und hochohmigen Teilern.
Geben Sie die Flussklasse anauf der Montagezeichnung, zum Beispiel „No-Clean, J-STD-004 ROL0 oder REL0“ statt nur „No-Clean“.
Sauberkeitsanforderungen nach Methode definieren.Geben Sie an, welcher Test für die Chargenüberwachung und welcher für die Prozessqualifizierung verwendet wird.
Wählen Sie Halter, die für Selektivlöten geeignet sind.Achte auf ausreichendes Spiel zwischen Anschlussdraht und Bohrloch sowie auf Gehäuse, die für die erforderliche Löttemperatur ausgelegt sind.
Geben Sie die IPC-A-610-Klasse andas gilt für Batteriekontaktverbindungen.
Definieren Sie, wann die Zelle installiert wird.Wenn Zellen erst nach der Lieferung eingesetzt werden sollen, geben Sie dies in der Montageanleitung an, damit der Halter während der Montage nicht belastet wird.
Reichen Sie Ihr Sensor-PCBA-Projekt ein
PCBCart fertigt High-Mix-, Low-Volume‑Leiterplattenbestückungen für Industriekunden unter einem nach IATF 16949 zertifizierten Qualitätsmanagementsystem. Senden Sie uns Ihre Gerber-Dateien, Ihre Stückliste (BOM) und Ihre Bestückungsanforderungen, und unsere Ingenieure überprüfen Ihr Design vor der Produktion auf Herstellbarkeit.
Reichen Sie Ihr Sensor-PCBA-Projekt zur Bewertung ein
Hilfreiche Ressourcen
Vertraue „No-Clean“ nie zu sehr – Die Bedeutung der Reinigung von „No-Clean“-Flussmittel
So reinigen Sie Leiterplatten nach dem Löten von SMD-Bauteilen


