



Un sensor industrial con pila tipo moneda, como un rastreador de activos, un nodo de vibración o un monitor ambiental, tiene un presupuesto de energía fijo. El firmware y la selección de componentes determinan cómo se gasta ese presupuesto, pero la calidad del ensamblaje determina cuánto de él se pierde antes de que el sensor realice cualquier trabajo útil. Este artículo explica los factores del lado del ensamblaje que más importan para las placas de sensores alimentadas por batería construidas con celdas primarias (no recargables).
Alcance:sensores inalámbricos industriales fijos alimentados por pilas de botón o baterías de litio primarias.
¿Por qué la calidad de ensamblaje afecta la vida útil de la batería?
En una placa alimentada por la red eléctrica, una ruta de fuga relacionada con residuos de unos pocos cientos de nanoamperios es insignificante. En un sensor diseñado para una vida útil de 10 años, esa misma ruta puede consumir una parte significativa del presupuesto total de energía.
Un presupuesto de energía ilustrativo
Las siguientes cifras son cálculos ilustrativos, no datos medidos:
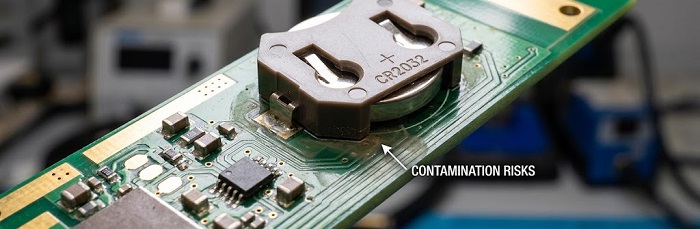
Los principales fabricantes de celdas califican la CR2032 con una capacidad nominal de aproximadamente 220–240 mAh a baja descarga. Aquí usamos 230 mAh.
Repartidos en 10 años (unas 87.600 horas), 230 mAh permiten uncorriente media de aproximadamente 2,6 µA, antes de tener en cuenta la autodescarga y la reducción de carga por pulsos.
Una ruta de fuga inducida por contaminación de 10 MΩ a través de un riel de 3,0 V consume 0,3 µA, o aproximadamente el 11% de ese presupuesto.
A 1 MΩ, la corriente de fuga alcanza 3 µA, lo que excede todo el presupuesto promedio. Entonces el sensor no alcanzará su vida útil objetivo sin importar lo eficiente que sea su firmware.
La resistencia de aislamiento superficial en este rango rara vez se detecta mediante una prueba funcional a temperatura ambiente. Por lo general, solo aparece después de que la placa se expone a la humedad en el campo.
Circuitos más sensibles al residuo
Divisores de tensión de alta impedancia(a menudo de 1 a 10 MΩ) utilizado para la supervisión de baterías. La fuga consume corriente y también distorsiona el valor medido.
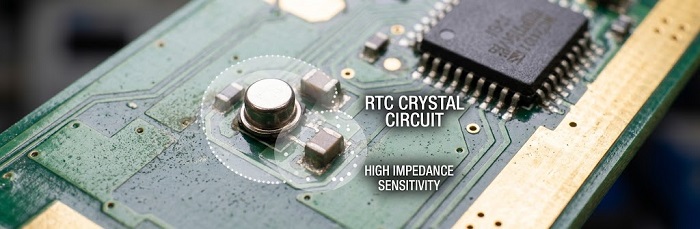
Circuitos de cristal RTC de 32,768 kHz.Estos funcionan con niveles de excitación muy bajos y con capacitancias de carga de solo unos pocos picofaradios. Las notas de aplicación de diseño de osciladores de los proveedores de MCU advierten que los residuos y la humedad pueden añadir capacitancia parásita y fugas, lo que puede provocar derivas de frecuencia o fallos de arranque.
Circuitos frontales analógicos de sensorescon corrientes de polarización de entrada a nivel de picoamperios.
Puertas MOSFET de apagado por alimentación y entradas del comparador de activación.Las fugas en estos nodos pueden mantener un dominio de energía parcialmente encendido.
Pasta de soldadura sin limpieza: por qué es la opción predeterminada y dónde puede fallar
La pasta de soldadura sin limpieza suele ser la opción preferida para las placas de sensores alimentadas por batería, por tres razones:
Los fluxes solubles en agua dejan residuos altamente activos si el lavado es incompleto, y el lavado bajo componentes con poca separación, como QFNs y módulos LGA, es difícil de verificar.
Muchas placas de sensores incorporan componentes que no deben lavarse, como sensores MEMS con orificios de ventilación y sensores de humedad con membranas expuestas.
Cuando se ha realizado una fusión completa, los residuos sin limpieza quedan encapsulados y tienen baja conductividad.
El calificador importante estotalmente reajustado. El residuo no-clean es inocuo solo cuando sus activadores han sido consumidos o se han descompuesto térmicamente. Hay dos modos de fallo comunes:
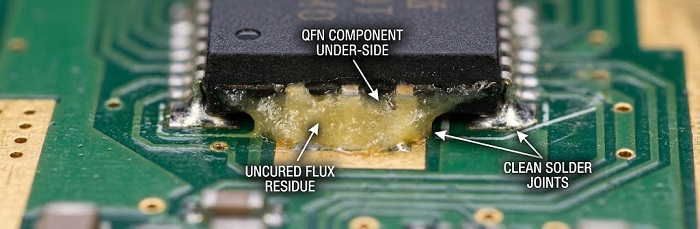
Flujo atrapado bajo componentes de baja separación.El flux bajo un QFN o un módulo RF blindado puede no alcanzar la temperatura de activación completa, dejando atrás ácidos orgánicos débiles activos.
Propagación de flujo de soldadura secundaria.El flujo líquido del soldado por ola o por soldadura manual puede migrar a las áreas SMT que nunca reciben suficiente calor para neutralizarlo.
Las siguientes medidas de proceso reducen estos riesgos:
Clasificación de flujo.Especifique un flux de baja actividad según IPC J-STD-004. ROL0 o REL0, con un contenido de haluros inferior al 0,05 %, es una opción común para diseños de alta impedancia.
Control de depósitos.El volumen de pasta debe mantenerse estrictamente controlado, porque el exceso de pasta significa exceso de flujo. NuestroImpresora/dosificadora por chorro MYCRONICdeposita pasta almohadilla por almohadilla en diseños de paso fino y de tamaños mixtos, ySPI 3Dverifica el volumen del depósito antes de la colocación.
Perfil de refusión.El perfil en nuestroHorno de refusión JTR-1200D-Ndebe establecerse para lograr una activación completa del flux así como una formación adecuada de la junta.
Sin limpieza parcial.La limpieza localizada de residuos no-clean con IPA puede disolver la resina protectora y esparcir los activadores sobre un área más amplia. Una placa debe limpiarse completamente con un proceso validado o dejarse tal como fue soldada.
Pruebas ROSE: Lo que muestran y lo que omiten
La prueba ROSE (Resistividad del Extracto del Disolvente), definida en IPC-TM-650 2.3.25, extrae los residuos iónicos de todo el conjunto y los expresa como un valor equivalente de NaCl por unidad de área.
Lo que ROSE hace bien:
Detecta desviaciones importantes del proceso, como un cambio de lote de pasta o una contaminación introducida durante la manipulación.
Admite el seguimiento de tendencias lote a lote una vez que se ha establecido una línea base para una placa y un proceso específicos.
Lo que le falta a ROSE:
El límite ampliamente citado de 1,56 µg/cm² de equivalente de NaCl se origina en especificaciones militares de la década de 1970. Desde la Revisión G Enmienda 1, IPC J-STD-001 ya no lo considera un límite universal de aprobación/rechazo. En su lugar, exige evidencia objetiva de que los niveles de residuos son aceptables para el producto y el proceso específicos.
ROSE promedia sobre toda la placa, por lo que un bolsillo de residuos concentrados bajo un solo QFN junto a un divisor de 10 MΩ puede diluirse por debajo del umbral de detección.
Algunos ácidos orgánicos débiles en los residuos sin limpieza se disuelven poco en las soluciones estándar de prueba ROSE.
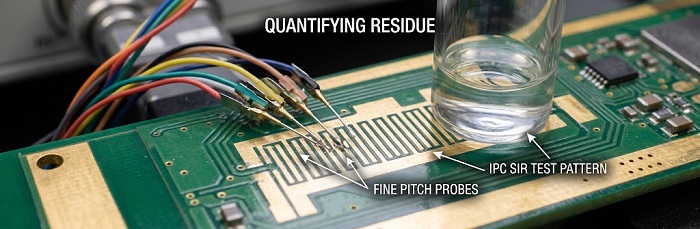
Para diseños críticos a las fugas, los fabricantes de equipo original (OEM) a menudo añadencromatografía iónica(IPC-TM-650 2.3.28) oprueba de resistencia de aislamiento de superficie(IPC-TM-650 2.6.3.7) en un vehículo de prueba representativo según sus planes de calificación. Estas pruebas se realizan con frecuencia en laboratorios independientes. Defina el método de prueba y los criterios de aceptación en su documentación de fabricación para que puedan revisarse en la etapa de cotización.
Portabaterías y conectores: consideraciones de soldadura THT
La mayoría de los sensores industriales utilizan soportes para pilas tipo moneda o conectores de batería de montaje pasante, porque proporcionan una sujeción mecánica fiable bajo vibración. Sus uniones de soldadura presentan desafíos específicos.
Masa térmica y relleno de orificios
Los contactos de los portapilas suelen estar hechos de acero grueso niquelado con alta masa térmica. Si el aporte de calor es insuficiente, el resultado puede ser uniones frías y un relleno incompleto del barril. Para los orificios metalizados de Clase 2 y Clase 3, el IPC-A-610 generalmente requiere al menos un 75% de relleno vertical, con excepciones limitadas.
Nuestrosistema automatizado de soldadura selectiva por ola (ZSWHPS-11-2, con protección de nitrógeno)aborda tanto la entrada de calor como los residuos de fundente:
Configuraciones por articulación.El tiempo de precalentamiento y de permanencia se ajusta para cada unión, de modo que los contactos de batería de alta masa reciban suficiente calor sin sobrecalentar los componentes SMT cercanos.
Protección de nitrógeno.La atmósfera de nitrógeno reduce la oxidación en la interfaz de soldadura y mejora el humedecimiento en los contactos chapados.
Fundente localizado.El fundente se aplica solo a las uniones seleccionadas en lugar de a todo el lado inferior, lo que limita el riesgo de dispersión de residuos descrito anteriormente.
Límites de carcasa de plástico
Muchos soportes tienen carcasas de plástico con una resistencia al calor limitada. Por lo tanto, los parámetros de soldadura deben comprobarse con las especificaciones de soldadura del fabricante del soporte, y no solo con el perfil general de la placa.
Inspección
AOI 3Dmide la altura del filete, la protrusión del terminal, los puentes de soldadura y la inclinación del soporte. La inclinación del soporte es una causa común de contacto intermitente de la celda.
Rayos X fuera de línease puede utilizar para verificar el relleno del barril en los contactos de la batería. El AOI no puede ver dentro del orificio, por lo que este es el método para comprobar el relleno.
Inspección de circuito cerrado.Nuestros sistemas 3D SPI y 3D AOI funcionan como un circuito cerrado, de modo que los resultados de la inspección retroalimentan el proceso de aplicación de pasta y el mismo defecto no se repite en un lote.
Trazabilidad
NuestroMES inteligente con trazabilidad UID y marcado láservincula cada placa serializada con sus lotes de material y registros de proceso. Si las unidades en campo muestran una vida útil de batería reducida, estos registros ayudan a acotar la investigación a un lote específico o a una ventana de proceso determinada.
Recomendaciones de DFM para placas de sensores de bajo consumo
Aísla los nodos de alta impedancia.Proporcione un espaciado adecuado alrededor de los divisores en el rango de MΩ y de los pines del cristal, y añada un anillo de guarda cuando el diseño lo permita.
Separe las uniones THT de los circuitos sensibles.Coloque los portapilas y otros componentes de orificio pasante lejos de los cristales de RTC y de los divisores de alta impedancia.
Especifique la clase de flujoen el plano de ensamblaje, por ejemplo “no-clean, J-STD-004 ROL0 o REL0”, en lugar de solo “no-clean”.
Definir los requisitos de limpieza por método.Indique qué prueba se utiliza para el monitoreo de lotes y cuál para la calificación del proceso.
Elija portapiezas adecuados para la soldadura selectiva.Busque una separación adecuada entre terminal y orificio y carcasas calificadas para la temperatura de soldadura requerida.
Indique la clase según IPC-A-610que se aplica a las uniones de contacto de la batería.
Definir cuándo se instala la celda.Si las celdas se van a montar después de la entrega, indíquelo en la documentación de montaje para que el soporte no esté cargado durante el montaje.
Envíe su proyecto de PCBA de sensores
PCBCart fabrica PCBA de alta mezcla y bajo volumen para clientes industriales bajo un sistema de calidad certificado IATF 16949. Envíenos sus archivos Gerber, la lista de materiales (BOM) y los requisitos de ensamblaje, y nuestros ingenieros revisarán su diseño para garantizar su fabricabilidad antes de la producción.
Envíe su proyecto de PCBA de sensores para evaluación
Recursos útiles
Nunca confíes demasiado en el “no clean”: importancia de la limpieza del flux “no clean”
Cómo limpiar las PCB después de la soldadura de montaje superficial


