



Un capteur industriel à pile bouton, comme un dispositif de suivi d’actifs, un nœud de vibration ou un moniteur environnemental, dispose d’un budget énergétique fixe. Le micrologiciel et le choix des composants déterminent comment ce budget est dépensé, mais la qualité de l’assemblage détermine quelle part en fuit avant que le capteur n’accomplisse un travail utile. Cet article explique les facteurs liés à l’assemblage qui comptent le plus pour les cartes de capteurs alimentées par des piles primaires (non rechargeables).
Portée:capteurs sans fil industriels fixes alimentés par des piles bouton ou des batteries lithium primaires.
Pourquoi la qualité de l’assemblage affecte-t-elle la durée de vie de la batterie ?
Sur une carte alimentée sur secteur, un chemin de fuite lié aux résidus de quelques centaines de nanoampères est négligeable. Sur un capteur conçu pour une durée de vie de 10 ans, ce même chemin peut consommer une part significative du budget énergétique total.
Un exemple illustratif de budget de puissance
Les chiffres suivants sont des calculs illustratifs, et non des données mesurées :
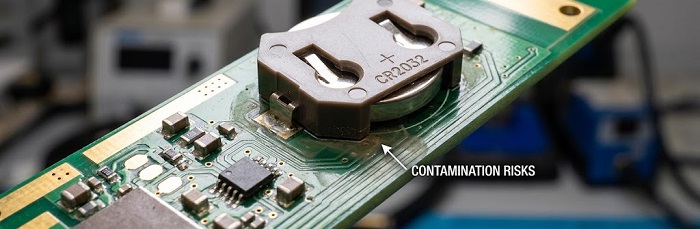
Les principaux fabricants de piles évaluent la CR2032 à une capacité nominale d’environ 220 à 240 mAh en faible décharge. Nous utilisons ici 230 mAh.
Répartis sur 10 ans (environ 87 600 heures), 230 mAh permettent unecourant moyen d’environ 2,6 µA, avant que l’autodécharge et la réduction de charge par impulsions ne soient prises en compte.
Un chemin de fuite induit par une contamination de 10 MΩ sur un rail de 3,0 V consomme 0,3 µA, soit environ 11 % de ce budget.
À 1 MΩ, le courant de fuite atteint 3 µA, ce qui dépasse l’ensemble du budget moyen. Le capteur manquera alors son objectif de durée de vie, quelle que soit l’efficacité de son micrologiciel.
La résistance d’isolement de surface dans cette plage est rarement détectée par un test fonctionnel à température ambiante. Elle n’apparaît généralement qu’après l’exposition de la carte à l’humidité sur le terrain.
Circuits les plus sensibles aux résidus
Diviseurs de tension à haute impédance(souvent 1–10 MΩ) utilisé pour la surveillance de la batterie. Les fuites consomment du courant et faussent également la valeur mesurée.
Circuits à cristal RTC 32,768 kHz.Ils fonctionnent à des niveaux d’excitation très faibles, avec des capacités de charge de seulement quelques picofarads. Les notes d’application de conception d’oscillateurs des fabricants de microcontrôleurs avertissent que les résidus et l’humidité peuvent ajouter une capacité parasite et des fuites, ce qui peut provoquer une dérive de fréquence ou un échec de démarrage.
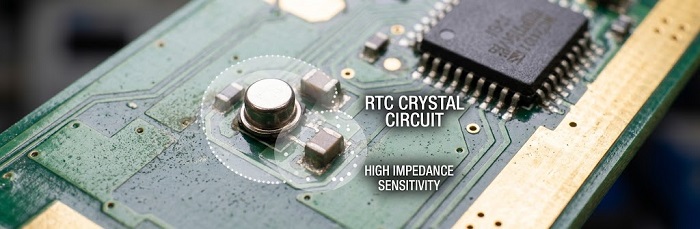
Circuits d’attaque analogiques pour capteursavec des courants de polarisation d’entrée au niveau du picoampère.
Mise hors tension des grilles de MOSFET par coupure d’alimentation et des entrées du comparateur de réveil.Les fuites à ces nœuds peuvent maintenir un domaine d’alimentation partiellement activé.
Pâte à braser sans nettoyage : pourquoi c’est le choix par défaut et dans quels cas elle peut échouer
La pâte à braser sans nettoyage est généralement le choix privilégié pour les cartes de capteurs alimentées par batterie, pour trois raisons :
Les flux hydrosolubles laissent des résidus hautement actifs si le lavage est incomplet, et il est difficile de vérifier le lavage sous les composants à faible garde au sol tels que les QFN et les modules LGA.
De nombreuses cartes de capteurs comportent des composants qui ne doivent pas être lavés, comme les capteurs MEMS avec des orifices de ventilation et les capteurs d’humidité avec des membranes exposées.
Lorsqu’il est entièrement refondu, le résidu sans nettoyage est encapsulé et présente une faible conductivité.
Le qualificatif important estentièrement reformaté. Les résidus no-clean ne sont inoffensifs que lorsque leurs activateurs ont été consommés ou décomposés thermiquement. Il existe deux modes de défaillance courants :
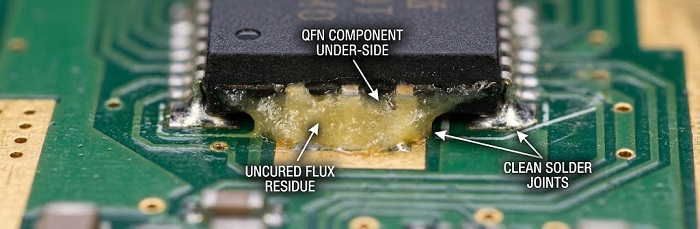
Flux piégé sous des composants à faible entretoise.Le flux sous un boîtier QFN ou un module RF blindé peut ne pas atteindre la température d’activation complète, laissant derrière lui des acides organiques faibles encore actifs.
Propagation du flux provenant de la soudure secondaire.Le flux liquide provenant de la soudure à la vague ou de la soudure manuelle peut migrer vers des zones CMS qui ne reçoivent jamais suffisamment de chaleur pour le neutraliser.
Les mesures relatives aux processus suivantes réduisent ces risques :
Classification de flux.Spécifiez un flux à faible activité conforme à la norme IPC J-STD-004. ROL0 ou REL0, avec une teneur en halogénures inférieure à 0,05 %, est un choix courant pour les conceptions à haute impédance.
Contrôle des dépôts.Le volume de pâte doit être strictement contrôlé, car un excès de pâte signifie un excès de flux. NotreImprimante / doseur à jet MYCRONICdépose la pâte pastille par pastille sur des circuits à pas fin et à tailles mixtes, etSPI 3Dvérifie le volume du dépôt avant le placement.
Profil de refusion.Le profil sur notreFour de refusion JTR-1200D-Ndevrait être réglé pour obtenir une activation complète du flux ainsi qu’une formation correcte de la liaison.
Pas de nettoyage partiel.Le nettoyage localisé des résidus no-clean avec de l’IPA peut dissoudre la résine protectrice et étendre les activateurs sur une zone plus large. Une carte doit soit être entièrement nettoyée avec un procédé validé, soit être laissée telle quelle après le brasage.
Test ROSE : ce qu’il montre et ce qu’il manque
Le test ROSE (Resistivity of Solvent Extract), défini dans l’IPC-TM-650 2.3.25, extrait les résidus ioniques de l’ensemble de l’assemblage et les exprime sous forme de valeur équivalente en NaCl par unité de surface.
Ce que ROSE fait bien :
Il détecte les dérives importantes du procédé, telles qu’un changement de lot de pâte ou une contamination introduite lors de la manutention.
Il prend en charge le suivi des tendances d’un lot à l’autre une fois qu’une référence a été établie pour une carte et un procédé spécifiques.
Ce qui manque à ROSE :
La limite largement citée de 1,56 µg/cm² d’équivalent NaCl provient des spécifications militaires des années 1970. Depuis la révision G, amendement 1, la norme IPC J-STD-001 ne la considère plus comme une limite universelle de conformité/non-conformité. Elle exige plutôt des preuves objectives que les niveaux de résidus sont acceptables pour le produit et le procédé spécifiques.
ROSE effectue une moyenne sur l’ensemble du circuit, de sorte qu’une poche de résidus concentrés sous un seul boîtier QFN à côté d’un pont diviseur de 10 MΩ peut être diluée au-dessous du seuil de détection.
Certains acides organiques faibles présents dans les résidus sans nettoyage se dissolvent mal dans les solutions d’essai ROSE standard.
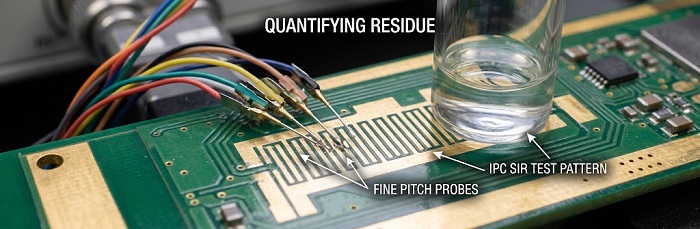
Pour les conceptions sensibles aux fuites, les constructeurs OEM ajoutent souventchromatographie ionique(IPC-TM-650 2.3.28) ouEssai de résistance d’isolement de surface(IPC-TM-650 2.6.3.7) sur un véhicule d’essai représentatif selon leurs plans de qualification. Ces tests sont fréquemment effectués par des laboratoires indépendants. Définissez la méthode d’essai et les critères d’acceptation dans votre documentation de fabrication afin qu’ils puissent être examinés au stade de la demande de devis.
Supports de piles et connecteurs : considérations de soudure THT
La plupart des capteurs industriels utilisent des supports de pile bouton ou des connecteurs de batterie traversants, car ceux-ci offrent une rétention mécanique fiable en présence de vibrations. Leurs soudures présentent des défis spécifiques.
Masse thermique et remplissage des trous
Les contacts des supports de batterie sont souvent fabriqués en acier épais nickelé, présentant une forte masse thermique. Si l’apport de chaleur est insuffisant, il peut en résulter des soudures froides et un remplissage incomplet du fût. Pour les trous métallisés de Classe 2 et de Classe 3, l’IPC-A-610 exige généralement au moins 75 % de remplissage vertical, sous réserve de rares exceptions.
Notresystème de brasage sélectif à la vague automatisé (ZSWHPS-11-2, avec protection à l’azote)traite à la fois l’apport de chaleur et les résidus de flux :
Paramètres par articulation.Le préchauffage et le temps de maintien sont définis pour chaque joint, de sorte que les contacts de batterie à forte masse reçoivent suffisamment de chaleur sans surchauffer les composants CMS à proximité.
Protection à l’azote.L’atmosphère d’azote réduit l’oxydation à l’interface de brasage et améliore le mouillage sur les contacts plaqués.
Fluxage localisé.Le flux est appliqué uniquement aux joints sélectionnés plutôt qu’à l’ensemble de la face inférieure, ce qui limite le risque de dispersion de résidus décrit ci-dessus.
Limites du boîtier en plastique
De nombreux supports ont des boîtiers en plastique avec une résistance limitée à la chaleur. Les paramètres de soudage doivent donc être vérifiés par rapport aux spécifications de soudage du fabricant du support, et pas seulement par rapport au profil général de la carte.
Inspection
AOI 3Dmesure la hauteur du congé, le dépassement de connexion, les pontages et l’inclinaison du support. L’inclinaison du support est une cause fréquente de contact intermittent avec la cellule.
Rayons X hors lignepeut être utilisé pour vérifier le remplissage du fût sur les contacts de la batterie. L’AOI ne peut pas voir à l’intérieur du trou, c’est donc la méthode permettant de vérifier le remplissage.
Inspection en boucle fermée.Nos systèmes SPI 3D et AOI 3D fonctionnent en boucle fermée, de sorte que les résultats d’inspection sont réinjectés dans le processus de dépôt de pâte et qu’un même défaut ne se reproduit pas sur une série.
Traçabilité
NotreMES intelligent avec traçabilité UID et marquage laserlie chaque carte sérialisée à ses lots de matériaux et à ses enregistrements de procédé. Si les unités sur le terrain présentent une durée de vie de batterie réduite, ces enregistrements aident à restreindre l’enquête à un lot spécifique ou à une fenêtre de procédé particulière.
Recommandations DFM pour les cartes de capteurs basse consommation
Isoler les nœuds à haute impédance.Prévoyez un espacement adéquat autour des diviseurs de l’ordre du MΩ et des broches du cristal, et ajoutez une bague de garde lorsque la conception le permet.
Séparer les joints THT des circuits sensibles.Positionner les supports de batterie et autres composants traversants à distance des cristaux RTC et des diviseurs à haute impédance.
Spécifiez la classe de fluxsur le dessin d’assemblage, par exemple « sans nettoyage, J-STD-004 ROL0 ou REL0 » plutôt que « sans nettoyage » seul.
Définir les exigences de propreté par méthode.Indiquez quel test est utilisé pour la surveillance des lots et lequel pour la qualification du procédé.
Choisissez des supports adaptés à la soudure sélective.Recherchez un jeu adéquat entre les broches et les trous ainsi que des boîtiers conçus pour résister à la température de soudage requise.
Indiquez la classe IPC-A-610qui s’applique aux joints de contact de la batterie.
Définissez quand la cellule est installée.Si les cellules doivent être installées après la livraison, indiquez-le dans la documentation d’assemblage afin que le support ne soit pas soumis à une charge pendant l’assemblage.
Soumettez votre projet de carte PCBA de capteur
PCBCart fabrique des circuits imprimés assemblés (PCBA) à forte diversité et faible volume pour des clients industriels, dans le cadre d’un système de gestion de la qualité certifié IATF 16949. Envoyez-nous vos fichiers Gerber, votre nomenclature (BOM) et vos exigences d’assemblage, et nos ingénieurs examineront votre conception sous l’angle de la fabricabilité avant la production.
Soumettez votre projet de carte PCBA de capteur pour évaluation
Ressources utiles
Comment nettoyer les circuits imprimés après le brasage en surface


