


Pour la plupart des BGA à pas fin, les pastilles NSMD (non définies par le vernis épargne) constituent le meilleur choix par défaut. Le cuivre définit la taille de la pastille, la brasure enveloppe le bord de la pastille et la liaison dure généralement plus longtemps sous cyclage thermique. Les pastilles SMD ont toujours leur place sur les composants plus grands dans les produits qui subissent des chutes ou des flexions, ainsi que sur les billes d’angle. Le via dans la pastille (via-in-pad) vaut la dépense dès qu’un via en « dog-bone » ne tient plus entre les billes, ce qui se produit généralement aux alentours d’un pas de 0,5 mm. Lorsque vous l’utilisez, le via doit être rempli et métallisé par-dessus, et ne doit jamais être laissé ouvert.
Quelle est la véritable différence entre les pastilles SMD et NSMD ?
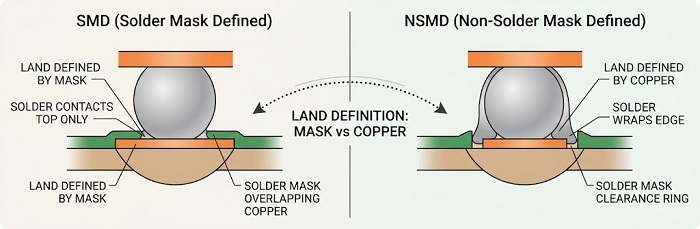
La différence réside dans la couche qui définit la pastille. Sur une pastille SMD, c’est l’ouverture du vernis épargne. Sur une pastille NSMD, c’est le cuivre.
Avec les pastilles masquées (SMD), le cuivre est dessiné plus grand que la pastille souhaitée, et le vernis épargne recouvre son bord. La brasure n’humecte que la surface supérieure exposée. Avec les pastilles non masquées (NSMD), le cuivre constitue la pastille, et l’ouverture du vernis est reculée de sorte qu’un fin anneau de stratifié nu apparaisse tout autour. La brasure humecte la surface supérieure et les flancs du cuivre.
Ce seul détail géométrique détermine presque tous les autres compromis, y compris l’endroit où l’assemblage se rompt lorsqu’il finit par céder.
| Pastille SMD | pastille NSMD | |
|---|---|---|
| Ce qui définit la terre | Ouverture de vernis épargne | Gravure du cuivre |
| Contact de soudure | Surface supérieure uniquement | Surface supérieure plus paroi latérale en cuivre |
| Superficie des terres contrôlée par | Enregistrement et exposition du masque | Tolérance de gravure du cuivre |
| Adhérence du tampon | Le chevauchement du masque maintient le bord du plot abaissé | Liaison cuivre-laminé uniquement |
| Là où il a tendance à échouer | Dans la brasure près du bord du masque, souvent au niveau de la couche intermétallique | Pelage de pastille ou fissuration de stratifié sous la pastille |
| Impression du presse-papiers | Le recouvrement du masque assure l’étanchéité contre le pochoir, de sorte que le volume de pâte est plus reproductible | Moins de joints au pochoir ; plus de marge si l’impression est légèrement décalée |
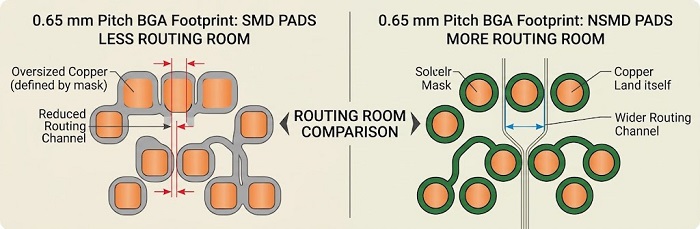
| Espace de routage entre les pastilles | Moins (le cuivre est surdimensionné) | Plus (le cuivre est la terre elle-même) |
| Refonte | Les pastilles résistent au décollement ; la soudure résiduelle peut se trouver contre le bord du vernis épargne | Plus facile à habiller à plat, mais les coussinets se décollent plus facilement en cas de surchauffe |
Deux de ces lignes méritent un examen plus approfondi.
Tolérance d’abord. Sur une pastille SMD, un désalignement ou un retrait du vernis épargne modifie ou réduit la pastille elle‑même. Sur une pastille NSMD, il ne change que la largeur de l’anneau de dégagement, tant que le vernis ne vient jamais recouvrir le cuivre. C’est pourquoi les pastilles NSMD offrent une meilleure régularité bille à bille sur les faibles espacements. En contrepartie, le NSMD fait porter la contrainte sur la gravure du cuivre : ainsi, une pastille sous‑dimensionnée due aux variations de gravure se répercute directement dans le joint.
Deuxième point : l’impression de pâte. Le SMD présente ici un réel avantage souvent négligé : le bord du masque forme une petite cavité contre laquelle le pochoir vient se plaquer, de sorte que la libération de la pâte a tendance à être plus reproductible. Si vous utilisez du NSMD à un pas très fin, la conception des ouvertures et le réglage de l’impression deviennent plus critiques. Le dégagement minimal du masque autour d’une pastille NSMD dépend de la construction du circuit imprimé ; confirmez-le donc avec notre équipe d’ingénierie avant de figer l’empreinte dans la bibliothèque.
Lequel devriez-vous choisir pour votre présentation ?
Partez du plan de pastillage fourni par le fabricant du boîtier, considérez le NSMD comme valeur par défaut et ne passez au SMD que si vous avez une raison mécanique ou d’impression de le faire.
La plupart des fiches techniques de BGA indiquent le diamètre du plot et l’ouverture de masque avec lesquels le fournisseur a qualifié le composant, parfois en versions SMD et NSMD. Utilisez ces valeurs plutôt qu’une empreinte de bibliothèque générique. Si la fiche technique ne précise rien, un point de départ courant pour le NSMD est une pastille en cuivre environ 20 % plus petite que le diamètre nominal de la bille, l’IPC-7351 adaptant cette réduction à la taille de la bille. Pour le SMD, le cuivre est généralement tracé au plus près du diamètre de la bille et c’est l’ouverture de masque qui fournit la réduction.
À partir de là, le pitch restreint le choix :
À 1,0 mm et 0,8 mm, les deux types conviennent. NSMD est le choix par défaut ; SMD a du sens lorsque la carte subira des chocs ou des flexions et que l’arrachement des pastilles est la défaillance qui vous préoccupe.
À 0,65 mm et 0,5 mm, le type NSMD est généralement plus adapté, car l’espace de routage supplémentaire entre les pastilles est ce qui rend l’échappement possible.
À 0,4 mm et en dessous, suivez attentivement la fiche technique. Certains boîtiers au niveau du wafer et à l’échelle de la puce spécifient des pastilles NSMD et d’autres des pastilles SMD, car à ce pas, la largeur de masque entre les ouvertures et la répétabilité de la pâte peuvent compter davantage que la forme du joint.
Un footprint hybride est également un choix légitime. La flexion du circuit imprimé concentre les contraintes aux coins du boîtier, donc utiliser un SMD pour les billes d’angle (ou la rangée extérieure) et un NSMD partout ailleurs renforce les zones les plus faibles sans sacrifier l’espace de routage au centre.
Un avertissement pratique. Nous recevons régulièrement des fichiers Gerber dans lesquels la bibliothèque avait par erreur un élargissement négatif du masque, ce qui transforme discrètement un empreinte NSMD prévue en SMD. Superposez les couches de masque et de cuivre sur chaque BGA avant la libération des fichiers et, si certains composants doivent rester en SMD, indiquez-le dans les notes de fabrication par désignateur de référence afin que personne ne “corrige” le masque pendant le CAM. Sur du FR4 standard, nos capacités de fabrication couvrent des BGA jusqu’à un pitch de 0,2 mm, mais, à l’extrémité fine, le type de pastille, le fanout et l’empilage constituent une seule décision, donc envoyez le dessin du boîtier avec votre première demande.
Le type de pastille détermine-t-il si un BGA survit à une chute et à une flexion ?
Pas à lui seul. Le type de pastille modifie l’endroit où une liaison cède, mais il détermine rarement si elle cède lorsque la carte fléchit excessivement.
Un plot CMS (SMD) ancre le cuivre, de sorte qu’en cas de surcharge, la fissure a tendance à se propager dans la brasure. Un joint NSMD offre plus de contact de brasure, donc la brasure tient mieux, et le point faible se déplace vers la liaison entre le plot et le stratifié. Remplacer l’un par l’autre déplace l’emplacement de la défaillance sans éliminer la contrainte qui l’a provoquée.
Si un boîtier BGA ne cesse de se fissurer lors des tests de chute ou de vibration, examinez d’abord les aspects mécaniques : vis de fixation ou connecteurs proches du boîtier, espacement des entretoises, épaisseur du circuit imprimé, et la nécessité éventuelle d’un underfill ou d’un collage aux coins. Un via rempli et bouché sous une pastille NSMD peut aider un peu, puisque le fût métallisé relie la pastille au circuit imprimé, mais nous considérons cela comme un avantage secondaire, non comme une solution au fléchissement de la carte.
Dédoublement en forme d’os de chien ou via dans le pad ?
Utilisez un fanout en « os de chien » partout où la géométrie le permet, et passez au via dans le pad lorsqu’un via et son pad ne tiennent plus entre quatre billes tout en laissant un pont de vernis épargne exploitable.
Un « dog-bone » place le via au centre de quatre pastilles et le relie par une courte piste. L’espace disponible est défini par la diagonale, qui correspond au pas multiplié par √2. Soustrayez un diamètre de pastille de cette diagonale, et ce qui reste doit contenir le plot de via plus la distance d’isolement de chaque côté.
| Pas entre pastilles BGA | Diagonale (pas × √2) | Point de départ pour la répartition |
|---|---|---|
| 1,0 mm | 1,41 mm | L’os de chien avec des vias traversants est confortable |
| 0,8 mm | 1,13 mm | L’empreinte en forme d’os fonctionne toujours ; vérifiez-la en comparant la taille du pastille à celle du plot |
| 0,65 mm | 0,92 mm | L’os de chien est serré ; les rangées intérieures pourraient ne pas s’échapper |
| 0,5 mm | 0,71 mm | Via dans le pad ou microvias laser pour les rangées internes, souvent un empilement HDI |
| 0,4 mm et moins | 0,57 mm ou moins | La technologie via-in-pad avec microvias laser est la voie normale |
Le pitch n’est pas le seul facteur déclencheur. Une grande matrice à 0,8 mm peut manquer de voies d’échappement pour les rangées intérieures, même lorsque chaque dog-bone individuel tient. Le via-in-pad raccourcit également le trajet entre une bille d’alimentation et son plan, ce qui aide lorsque l’inductance est la véritable contrainte.
Le coût se traduit par des étapes supplémentaires : perçage, remplissage, planarisation et métallisation par-dessus le remplissage. Le via dans le pad sur un boîtier BGA de 1,0 mm vaut rarement la peine, sauf si vous avez besoin de cette sortie pour une matrice interne dense ou pour un trajet d’alimentation à plus faible inductance. À 0,5 mm et en dessous, c’est souvent l’option globalement la moins chère, car l’alternative consiste à ajouter davantage de couches. Sur du FR4 standard, nous prenons en charge les vias dans le pad, le bouchage à la résine ainsi que les vias borgnes/enterrés, avec des trous percés au laser jusqu’à 4 mil, ce qui vous permet de placer des microvias dans le pad sur les composants à pas fin et de conserver des vias traversants ailleurs.
Pourquoi les vias dans les pastilles doivent-ils être remplis et bouchonnés ?
Une via ouverte dans une pastille BGA attire la soudure hors du joint et emprisonne des gaz, de sorte que la via doit être remplie et recouverte d’un placage pour rendre la pastille à nouveau plane et soudable.
Pendant la refusion, la soudure en fusion s’infiltre le long du fût. Le volume de pâte a été fixé lors de l’impression, donc tout ce qui disparaît dans le trou manque à la liaison. Il en résulte une liaison affamée, une bille déformée ou une coupure intermittente qui apparaît après quelques cycles thermiques. Le flux et l’air présents dans le fût constituent le deuxième problème : ils se dilatent à la température de refusion et pénètrent dans la bille en fusion, ce qui provoque de grandes cavités situées juste au‑dessus du via. Le tenting n’aide pas, car le via se trouve à l’intérieur de la pastille.
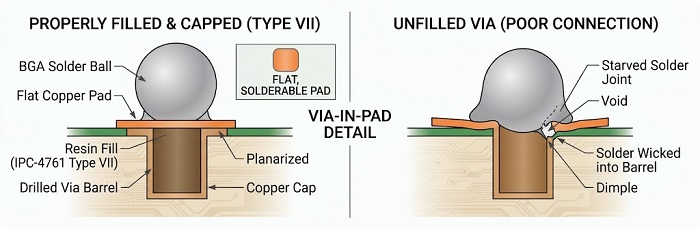
Le simple bouchage sans capotage ne fait que la moitié du travail. La résine ne mouille pas, donc la bille atterrit sur une zone non soudable au milieu du pad, et toute cavité restante dans le remplissage devient une poche de vide. Le procédé qui fonctionne consiste à remplir de résine, planariser, puis réaliser un placage cuivre par-dessus, ce que l’IPC-4761 décrit comme un via de type VII. C’est ainsi que nous procédonstravers-trou: le trou est bouché avec de la résine avant le placage cuivre, de sorte que la pastille finie soit plane et soudable.
Indiquez deux éléments par écrit sur le plan de fabrication. Spécifiez clairement le traitement, par exemple « via-in-pad, IPC-4761 Type VII, remplissage de résine non conductrice, planarisation et capotage cuivre ». Et si votre conception nécessite une limite sur le creux (dimple) ou la protrusion au-dessus du capot, indiquez-la et confirmez avec notre équipe d’ingénierie qu’elle est compatible avec la structure de fabrication. Pour les microvias laser, les vias remplis de cuivre sont une alternative ; le fait que cela convienne ou non à votre empilage est également quelque chose à confirmer avec notre équipe d’ingénierie.
Comment vérifions-nous les joints BGA après refusion ?
Nous vérifions les joints BGA par radiographie, car aucune méthode optique ne peut voir sous le boîtier du composant.
Les contrôles commencent plus tôt que cela. Le SPI 3D mesure le volume et la hauteur de la pâte sur chaque pastille BGA, là où de nombreux défauts ultérieurs apparaissent, en particulier sur les pastilles NSMD à pas fin. Après le placement et le refusion dans le four JTR-1200D-N, l’AOI 3D confirme la position du boîtier et inspecte les joints qu’elle peut voir en périphérie. Ensuite, les cartes sont envoyées àradiographie hors lignepour le tableau caché.
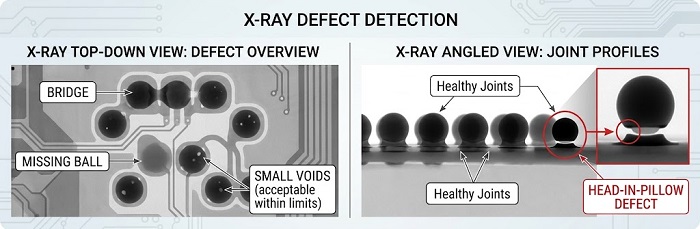
Sur les images radiographiques, nous recherchons des ponts, des billes manquantes ou déformées, des ouvertures et des vides. Sur les conceptions via-in-pad, nous prêtons une attention particulière aux vides situés au-dessus de l’emplacement du via, car ce motif indique un problème de remplissage ou de bouchon plutôt qu’un problème de pâte ou de profil. Le défaut « head-in-pillow » est le plus difficile. Il peut paraître acceptable sur une image en vue de dessus, donc ce sont les vues inclinées et les tests électriques ou fonctionnels qui le révèlent généralement.
Indiquez-nous vos critères d’acceptation des vides dès l’étape du devis. Notre norme de fabrication par défaut est l’IPC Classe 2 ; si votre plan spécifie des critères de vides BGA différents, signalez-le tôt afin que le contrôle soit configuré en fonction de vos exigences.
Liste de contrôle des pastilles BGA
| Article | Que vérifier | Pourquoi c’est important |
|---|---|---|
| Source du modèle d’implantation | Valeurs de pastilles et de masques tirées de la fiche technique du composant | Les empreintes de bibliothèque génériques ne correspondent souvent pas au terrain qualifié |
| Type de patin | NSMD par défaut ; SMD uniquement avec une raison indiquée | Durée de fatigue de la liaison vs adhérence du tampon |
| Extension de masque | Masque de surimpression sur cuivre pour chaque BGA | Intercepte les conversions CMS accidentelles |
| Notes fabuleuses | Composants SMD répertoriés par désignateur de référence | Arrête les modifications du masque pendant la CAM |
| Billes d’angle | Décider des coins CMS, du sous-remplissage ou du collage d’angle | La flexion de la carte sollicite d’abord les coins |
| Contrainte mécanique | Vis, connecteurs et entretoises tenus à l’écart de l’emballage | Le type de pastille à lui seul ne résistera pas à une flexion excessive |
| Méthode de diffusion | Le diamètre diagonal moins le diamètre de la zone laisse de la place pour le pastille de via plus le jeu | Décide entre un trou oblong et un via dans le pad |
| Par traitement | Pastille traversante indiquée comme remplie, planarisée et recouverte d’un capuchon de cuivre | Les vias ouvertes ou non bouchées provoquent des joints affamés et des vides |
| Ouvertures de pochoir | Référencé au véritable pad (ouverture du masque pour SMD, cuivre pour NSMD) | Modification incorrecte de la référence modifie le volume de collage |
| Critères d’inspection | Limites de vides et classe de fabrication indiquées sur le dessin | L’inspection suit vos spécifications, pas des suppositions |
FAQ
Si je change une empreinte de CMS à non‑CMS, ai-je besoin d’un nouveau pochoir ?
Habituellement oui. La zone soudable et la libération de pâte changent toutes deux, donc nous revérifions les dimensions des ouvertures chaque fois qu’une révision modifie le type de pastille.
Quelle finition de surface convient le mieux aux pastilles BGA à pas fin ?
Une finition plane, comme l’ENIG ou l’OSP. Le HASL laisse une surface bombée qui s’imprime mal lorsque le pas diminue.
Que se passe-t-il avec les plots NSMD lors du retouchement de BGA ?
Ils se soulèvent plus facilement, car aucun masque ne maintient le bord du plot. Si vous prévoyez une retouche sur le terrain, envisagez des angles SMD.
Que doit inclure une note de fabrication pour un via-in-pad ?
Par taille de via, matériau de remplissage, « planarisation et capuchonnage cuivre », toute limite de creux, et les parties ou nets auxquels cela s’applique.
Les vias in pad sont-ils moins coûteux que l’ajout de couches ?
Pour un seul boîtier BGA à pas fin, c’est souvent le cas ; pour plusieurs grandes matrices, un empilage HDI peut coûter moins cher. Nous pouvons proposer un devis pour les deux à partir des mêmes Gerbers.
Obtenir un devis pour l’assemblage de PCB
Ressources utiles


