


Per la maggior parte dei BGA a passo fine, i pad NSMD (non solder-mask-defined) sono l’opzione predefinita migliore. Il rame determina la dimensione della piazzola, la saldatura avvolge il bordo del pad e il giunto di solito dura più a lungo sotto cicli termici. I pad SMD hanno comunque il loro ruolo su componenti più grandi in prodotti soggetti a cadute o flessioni, e sulle sfere d’angolo. I via-in-pad valgono la spesa quando un via “dog-bone” non entra più tra le sfere, cosa che di solito avviene intorno a un passo di 0,5 mm. Quando li si utilizza, il via deve essere riempito e ricoperto di rame, mai lasciato aperto.
Qual è la vera differenza tra piazzole SMD e NSMD?
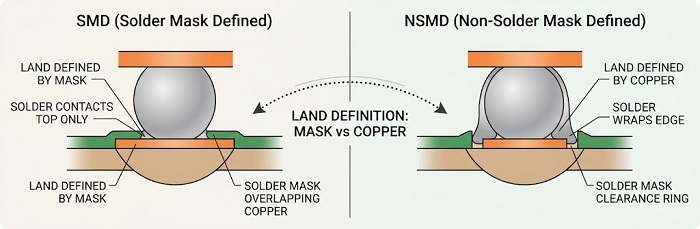
La differenza sta in quale strato definisce il land. Su un pad SMD è l’apertura della solder mask. Su un pad NSMD è il rame.
Con SMD, il rame è disegnato più grande del pad desiderato e la maschera ne sovrappone il bordo. La saldatura bagna solo la superficie superiore esposta. Con NSMD, il rame costituisce il pad e l’apertura della maschera è arretrata in modo che attorno ad esso sia visibile un sottile anello di laminato nudo. La saldatura bagna la parte superiore e le pareti laterali del rame.
Questo singolo dettaglio geometrico determina quasi tutti gli altri compromessi, incluso il punto in cui la giunzione si rompe quando alla fine cede.
| Piazzola SMD | pad NSMD | |
|---|---|---|
| Cosa definisce la terra | Apertura della maschera di saldatura | Incisione del rame |
| Contatto di saldatura | Solo superficie superiore | Superficie superiore più parete laterale in rame |
| Dimensione del terreno controllata da | Registrazione e esposizione della maschera | Tolleranza di incisione del rame |
| Aderenza del pad | La sovrapposizione della maschera mantiene abbassato il bordo del pad | Solo adesione rame-laminato |
| Dove tende a fallire | Nella saldatura vicino al bordo della maschera, spesso allo strato intermetallico | Distacco dei pad o crateri del laminato sotto il pad |
| Stampa incolla | La sovrapposizione della maschera sigilla contro lo stencil, così il volume di pasta risulta più ripetibile | Meno uso di guarnizioni tramite stencil; più margine se la stampa è leggermente fuori allineamento |
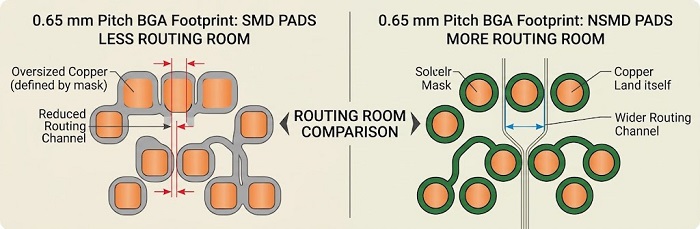
| Spazio di instradamento tra i pad | Meno (il rame è sovradimensionato) | Di più (il rame è la terra stessa) |
| Rielaborare | I pad resistono al sollevamento; il residuo di saldatura può accumularsi contro il bordo della maschera | Più facile da rivestire piatta, ma i pad si sollevano più facilmente se surriscaldati |
Due di queste righe meritano un esame più approfondito.
Tolleranza innanzitutto. Su un pad SMD, una disregistrazione della solder mask sposta o riduce direttamente la piazzola stessa. Su un pad NSMD, cambia solo la larghezza dell’anello di isolamento, finché la maschera non finisce mai sul rame. È per questo che le piazzole NSMD sono più uniformi da sfera a sfera nei passi fini. Il rovescio della medaglia è che i pad NSMD spostano il carico sull’incisione del rame, quindi una piazzola sottodimensionata dovuta alle variazioni di incisione finisce direttamente nel giunto.
Seconda fase: stampa della pasta. L’SMD ha qui un vero vantaggio che spesso viene trascurato: il bordo della maschera forma una piccola cavità contro cui la stencil si sigilla, quindi il rilascio della pasta tende a essere più ripetibile. Se usi NSMD a passo molto fine, la progettazione delle aperture e il setup di stampa contano di più. La distanza minima della maschera da mantenere attorno a un pad NSMD dipende dalla costruzione del circuito stampato, quindi conferma con il nostro team di ingegneria prima di fissare definitivamente l’impronta in libreria.
Quale dovresti scegliere per il tuo pitch?
Parti dallo schema del land pattern del fornitore del package, considera NSMD come impostazione predefinita e passa a SMD solo quando hai una motivazione meccanica o di stampa.
La maggior parte dei datasheet dei BGA fornisce il diametro del pad e l’apertura della maschera con cui il fornitore ha qualificato il componente, talvolta sia nelle versioni SMD che NSMD. Usa quei valori invece di un footprint generico di libreria. Se il datasheet non riporta nulla, un punto di partenza comune per NSMD è una piazzola in rame circa il 20% più piccola del diametro nominale della sfera, con l’IPC-7351 che scala tale riduzione in base alla dimensione della sfera. Per SMD, il rame è solitamente disegnato vicino al diametro della sfera e la riduzione è ottenuta tramite l’apertura della maschera.
Da lì, il pitch restringe la scelta:
A 1,0 mm e 0,8 mm, entrambi i tipi vanno bene. NSMD è l’impostazione predefinita; SMD ha senso quando la scheda sarà soggetta a urti o flessioni e il sollevamento del pad è il tipo di guasto che ti preoccupa.
A 0,65 mm e 0,5 mm, l’NSMD è solitamente la scelta migliore perché lo spazio di instradamento aggiuntivo tra i pad è ciò che rende possibile l’escape.
A 0,4 mm e al di sotto, seguire attentamente il datasheet. Alcuni package a livello di wafer e a scala di chip specificano NSMD e altri specificano SMD, perché a quel passo la rete della maschera tra le aperture e la ripetibilità della pasta possono contare più della forma del giunto.
Anche un impronta ibrida è una scelta legittima. La flessione della scheda concentra le sollecitazioni agli angoli del package, quindi usare pad SMD per le sfere d’angolo (o per la fila esterna) e pad NSMD ovunque altrove rinforza i punti più deboli senza rinunciare allo spazio di instradamento al centro.
Un avvertimento pratico. Riceviamo regolarmente Gerber in cui, per errore, nella libreria è stata impostata un’espansione negativa della maschera, che trasforma silenziosamente un footprint NSMD previsto in SMD. Sovrapponi i livelli di maschera e rame su ogni BGA prima del rilascio e, se alcuni componenti devono rimanere SMD, specificalo nelle note di fabbricazione indicando il reference designator, così che nessuno “corregga” la maschera durante il CAM. Su FR4 standard, la nostra capacità di fabbricazione copre passi BGA fino a 0,2 mm, ma all’estremo fine tipo di pad, fanout e stackup sono un’unica decisione, quindi invia il disegno del package con la tua prima richiesta.
Il tipo di pad determina se un BGA resiste a urti e flessioni?
Non da solo. Il tipo di pad cambia il punto in cui una giunzione si rompe, ma raramente determina se si romperà quando la scheda flette troppo.
Un pad SMD ancora il rame, quindi in caso di sovraccarico la cricca tende a propagarsi attraverso la saldatura. Una giunzione NSMD ha un maggior contatto di saldatura, per cui la saldatura tiene meglio e il punto debole si sposta verso il legame pad-laminato. Sostituire l’uno con l’altro sposta la posizione del guasto senza eliminare la sollecitazione che lo ha causato.
Se un BGA continua a incrinarsi nei test di caduta o di vibrazione, guarda prima alla meccanica: viti di fissaggio o connettori vicini al package, spaziatura dei distanziatori, spessore della scheda e se il componente necessita di underfill o di un incollaggio agli angoli. Una via riempita e chiusa sotto un pad NSMD può aiutare un po’, poiché il foro metallizzato collega il pad alla scheda, ma lo consideriamo un beneficio secondario, non una soluzione alla flessione della scheda.
Fanout a osso di cane o via nel pad?
Usa il fanout a osso di cane ogni volta che la geometria lo consente e passa al via-in-pad quando una via e il suo pad non rientrano più tra quattro ball lasciando un margine utile di solder mask.
In una struttura a “dog-bone” il via è posizionato al centro di quattro piazzole e collegato con una breve traccia. Lo spazio disponibile è determinato dalla diagonale, che è il passo moltiplicato per √2. Sottraendo da tale diagonale il diametro di una piazzola, ciò che resta deve contenere il pad del via più la distanza di isolamento su entrambi i lati.
| Passo BGA | Diagonale (passo × √2) | Punto di partenza per il fanout |
|---|---|---|
| 1,0 mm | 1,41 mm | Il dog-bone con vias passanti è comodo |
| 0,8 mm | 1,13 mm | Il dog-bone funziona ancora; verifica confrontando le dimensioni del pad con quelle della piazzola |
| 0,65 mm | 0,92 mm | L’osso di cane è stretto; le file interne potrebbero non riuscire a uscire |
| 0,5 mm | 0,71 mm | Via in pad o microvia laser per le file interne, spesso un impilamento HDI |
| 0,4 mm e inferiori | 0,57 mm o meno | I via-in-pad con microvia laser sono la soluzione normale |
Il passo non è l’unico fattore scatenante. Una grande matrice a 0,8 mm può esaurire i canali di uscita per le file interne anche quando ogni singolo “dog-bone” rientra nelle specifiche. Il via-in-pad accorcia anche il percorso da una sfera di alimentazione al suo piano, il che aiuta quando la vera limitazione è l’induttanza.
Il costo consiste in passaggi aggiuntivi: foratura, riempimento, planarizzazione e placcatura sopra il riempimento. Il via-in-pad su un BGA da 1,0 mm raramente vale la pena, a meno che tu non abbia bisogno di quello sbocco per una matrice interna densa o per un percorso di alimentazione a minore induttanza. A 0,5 mm e al di sotto è spesso l’opzione complessivamente più economica, perché l’alternativa sono più strati. Su FR4 standard supportiamo via-in-pad, resin plugging e vias ciechi/sepolti, con fori realizzati al laser fino a 4 mil, così puoi mettere microvias in pad sulle parti a passo fine e mantenere vias passanti altrove.
Perché i via-in-pad devono essere riempiti e coperti?
Un foro aperto in una piazzola BGA richiama la saldatura lontano dal giunto e intrappola gas, quindi il via deve essere riempito e successivamente metallizzato per rendere nuovamente la piazzola piatta e saldabile.
Durante il riflusso, la saldatura fusa scende per capillarità lungo il foro metallizzato. Il volume della pasta è stato fissato in fase di stampa, quindi tutto ciò che scompare nel foro manca al giunto. Il risultato è un giunto impoverito, una sfera deformata o un contatto intermittente che si manifesta dopo alcuni cicli termici. Il flussante e l’aria nel foro rappresentano il secondo problema: si espandono alla temperatura di riflusso e spingono dentro la sfera fusa, ed è così che si formano grandi vuoti proprio sopra il via. La tentatura non aiuta, perché il via si trova all’interno del pad.
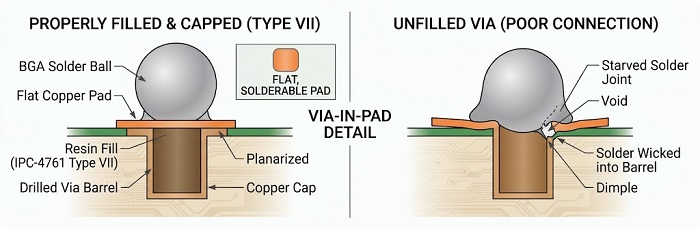
La semplice chiusura dei fori senza cappatura fa solo metà del lavoro. La resina non è bagnabile, quindi la sfera atterra su un punto non saldabile al centro del pad, e qualsiasi cavità lasciata nel riempimento diventa una tasca di vuoto. Il processo che funziona è il riempimento in resina, la planarizzazione, quindi la placcatura in rame sopra, che l’IPC-4761 descrive come via di Tipo VII. È così che realizziamovia nel pad: il foro viene riempito con resina prima della placcatura in rame, così la piazzola finita risulta piatta e saldabile.
Metti due indicazioni per iscritto sul disegno di fabbricazione. Specifica esplicitamente il trattamento, ad esempio “via-in-pad, IPC-4761 Tipo VII, riempimento con resina non conduttiva, planarizzato e con tappo di rame.” E se il tuo progetto richiede un limite per l’incavo o la sporgenza sopra il tappo, indicalo e conferma con il nostro team di ingegneria che sia compatibile con la costruzione. Per le microvias al laser, le vias riempite di rame sono un’alternativa; se ciò si adatta al tuo stackup è anche qualcosa da confermare con il nostro team di ingegneria.
Come verifichiamo le giunzioni BGA dopo il riflusso?
Verifichiamo le giunzioni BGA con i raggi X, perché nessun metodo ottico può vedere sotto il corpo del package.
I controlli iniziano prima di quello. L’SPI 3D misura il volume e l’altezza della pasta su ogni piazzola BGA, che è il punto in cui hanno origine molti difetti successivi, soprattutto sulle piazzole NSMD a passo fine. Dopo il posizionamento e il riflusso nel forno JTR-1200D-N, l’AOI 3D conferma la posizione del package e controlla le giunzioni visibili alla periferia. Poi le schede vanno aradiografia offlineper l'array nascosto.
Sulle immagini a raggi X cerchiamo ponti, sfere mancanti o deformate, aperture e vuoti. Nei design via-in-pad prestiamo particolare attenzione ai vuoti posizionati sopra la via, perché quel motivo indica un problema di riempimento o di chiusura piuttosto che un problema di pasta o di profilo. L’head-in-pillow è il difetto più difficile. Può sembrare accettabile in un’immagine dall’alto, quindi di solito sono le viste angolate e i test elettrici o funzionali a rilevarlo.
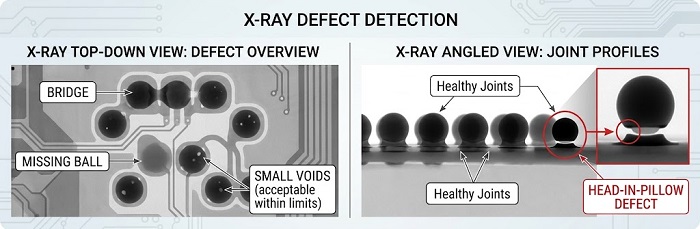
Comunicaci i tuoi criteri di accettazione delle void già in fase di preventivo. Il nostro standard di lavorazione predefinito è IPC Classe 2; se nel tuo disegno sono specificati criteri diversi per le void nei BGA, segnalalo subito in modo che l’ispezione venga impostata in base ai tuoi parametri.
Elenco di controllo dei pad BGA
| Articolo | Cosa controllare | Perché è importante |
|---|---|---|
| Sorgente del modello di land pattern | Valori di pad e mask tratti dal datasheet del componente | Le impronte generiche delle librerie spesso non corrispondono all’area qualificata |
| Tipo di pad | NSMD per impostazione predefinita; SMD solo con una motivazione esplicita | Vita a fatica del giunto vs adesione del pad |
| Espansione maschera | Maschera di overlay sul rame per ogni BGA | Rileva la conversione accidentale in SMD |
| Note favolose | Parti SMD elencate per sigla di riferimento | Interrompe le modifiche della maschera durante la CAM |
| Palline d'angolo | Decidere sugli angoli SMD, l’underfill o il corner bonding | La flessione della scheda sollecita prima gli angoli |
| Sollecitazione meccanica | Viti, connettori e distanziatori tenuti lontano dalla confezione | Il solo tipo di pad non resisterà a una flessione eccessiva |
| Metodo di fanout | La diagonale meno il diametro del land lascia spazio per il pad del via più la distanza di sicurezza | Decide tra forma a osso di cane e via-in-pad |
| Tramite trattamento | Via-in-pad indicato come riempito, planarizzato e ricoperto di rame | I vias aperti o non tappati causano giunti impoveriti e vuoti |
| Aperture dello stencil | Riferito alla terra effettiva (apertura della maschera per SMD, rame per NSMD) | La modifica di un riferimento errato cambia il volume incollato |
| Criteri di ispezione | Limiti di vuoto e classe di lavorazione indicati nel disegno | L’ispezione segue le tue specifiche, non un’ipotesi |
Domande frequenti
Se cambio un footprint da SMD a NSMD, ho bisogno di un nuovo stencil?
Di solito sì. L’area saldabile e il rilascio della pasta cambiano entrambi, quindi ricontrolliamo le dimensioni delle aperture ogni volta che una revisione modifica il tipo di piazzola.
Quale finitura superficiale funziona meglio sui pad BGA a passo fine?
Una superficie piatta, come ENIG o OSP. L’HASL lascia una superficie bombata che stampa male man mano che il passo si riduce.
Cosa succede ai pad NSMD durante il rework BGA?
Si sollevano più facilmente, perché nessuna maschera trattiene il bordo del pad. Se prevedi interventi di rilavorazione sul campo, prendi in considerazione gli angoli SMD.
Cosa dovrebbe includere una nota di fabbricazione per via-in-pad?
Tramite dimensione dei via, materiale di riempimento, “planarizzato e ricoperto di rame”, eventuali limiti sui recessi (dimple) e a quali parti o net si applica.
I via-in-pad sono più economici che aggiungere strati?
Per un singolo BGA a passo fine spesso è così; per diverse grandi matrici, uno stackup HDI può costare meno. Possiamo fare il preventivo per entrambi dagli stessi file Gerber.
Richiedi un preventivo per l’assemblaggio PCB
Risorse utili


