


Die meisten Bestückungsprobleme auf einer Metallkernplatine ergeben sich aus drei Designentscheidungen: wie viel thermische Masse Sie unter einem bestimmten Bauteil vorsehen, wie groß die Lötpads im thermischen Pfad sind und wo die Befestigungslöcher im Verhältnis zu Pads und Kanten angeordnet sind. Stimmen diese Punkte in der Zeichnung, wird das Reflow-Profil zu einer normalen Einstellaufgabe. Liegen sie falsch, wird keine Ofeneinstellung das Problem vollständig beheben.
Dieser Artikel behandelt die Richtlinien für das Design von Aluminium-Leiterplatten, die wir prüfen, bevor eine Metallkern-Datei in die Fertigung geht. Er richtet sich an Ingenieure, die LED-Beleuchtung und Leistungsmodule entwickeln, bei denen die Wärmedichte der Grund ist, sich überhaupt für dieses Substrat zu entscheiden.
Worin unterscheidet sich eine Metallkernplatine auf der Fertigungslinie von FR4?
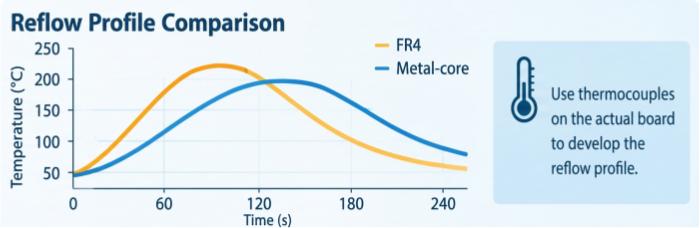
Die Metallbasis nimmt während des Reflow-Lötens Wärme auf, und das verändert alles nachgelagerte. Eine FR4-Platine erwärmt sich relativ gleichmäßig und schnell. Eine Metallkernplatine hat eine dicke Aluminium- oder Kupferplatte unter einem dünnen Dielektrikum, sodass sie sich langsam aufheizt, die Wärme speichert und langsam abkühlt. Kleine Bauteile auf schmalen Leiterbahnen erreichen den Liquiduspunkt schnell, während eine große Thermalfäche über derselben Basis hinterherhinken kann.
Daraus ergeben sich drei praktische Konsequenzen:
Das Profil muss auf der tatsächlichen Leiterplatte mit Thermoelementen entwickelt werden und darf nicht von einem FR4-Auftrag übernommen werden.
Leiterplatten mit einer sehr ungleichmäßigen Kupfer- und Bauteilverteilung weisen eine größere Temperaturspanne über das gesamte Panel auf.
Die Handhabung ist wichtig. Die Unterseite besteht aus blankem Metall, daher benötigen die Leiterplatten unterstützten Transport und Vorrichtungen. Wir verwenden dafür Vorrichtungen aus Kunststein, und eine flache, stabile Leiterplatte während des Pastendrucks und Bestückens ist ein Teil der Sicherstellung gleichmäßiger Pastenablagerungen.
Unsere Standard-Metallkern-Leiterplatten werden gemäß IPC‑Klasse 2 gefertigt. Als Basismaterialien dienen Aluminium 1060 oder Kupfer, die Leiterplattendicke reicht von 0,8 bis 5,0 mm, und die von Ihnen gewählte Dicke wirkt sich direkt darauf aus, wie lange die Leiterplatte benötigt, um auf Temperatur zu kommen. Eine größere Dicke ist nicht automatisch besser für das Produkt. Wenn eine 1,0‑mm-Basis Ihr thermisches Budget erfüllt, macht die Spezifikation von 3,0 mm nur zur Sicherheit den Reflow-Prozess schwieriger, ohne einen Nutzen zu bringen.
Dielektrische und thermische Kennwerte, die Sie in Ihre Zeichnung eintragen sollten
Vermerken Sie die dielektrischen Eigenschaften in den Fertigungshinweisen, anstatt sie als Materialnamen stehen zu lassen, da dies vom Fertigungsbetrieb und von Ihrer eigenen Wareneingangsprüfung überprüft werden kann. Für unsere Aluminiumleiterplatten können Sie sich auf folgende Werte beziehen:
| Parameter | Wert |
|---|---|
| Grundmaterial | 1060 Aluminium oder Kupfer |
| Plattenstärke | 0,8–5,0 mm |
| Wärmeleitfähigkeit (Dielektrikum) | 0,8 W/m·K |
| Wärmebeständigkeit | < 1,2 °C/W |
| Durchbruchspannung | > 2 kV DC |
| Fertigkupfer | 0,5–10 Unzen |
| Oberflächenfinish | HASL, bleifreies HASL, ENIG |
| Qualitätsklasse | IPC Klasse 2 |
Zwei Punkte beim Lesen dieser Tabelle. Erstens beschreibt der Wärmeleitfähigkeitswert die dielektrische Schicht, nicht das Aluminium. Das Dielektrikum ist der Engpass im Wärmeweg, weshalb der Wärmeleitfähigkeitswert der Aluminium-Leiterplatte bei Datenblattvergleichen so viel Aufmerksamkeit erhält. Zweitens hängt der thermische Widerstand von der Fläche ab, über die er gemessen wird. Prüfen Sie daher, welche Fläche Ihr thermisches Modell annimmt, bevor Sie es mit einer Pad-Footprint vergleichen.
Zur Oberflächenbeschaffenheit: ENIG bietet eine plane Pad-Oberfläche, was bei Fine-Pitch-Bauteilen und für einen gleichmäßigen Pastenabdruck auf kleinen Pads hilft. HASL ist günstiger und für größere LED- und Leistungs-Footprints völlig ausreichend, führt aber zu gewissen Pad-Höhenunterschieden, weshalb wir es nicht für eine Leiterplatte wählen würden, die Fine-Pitch-ICs mit großen thermischen Pads kombiniert. Wenn Sie unsicher sind, welches Finish zu Ihrem Bauteilmix passt, senden Sie uns die Stückliste (BOM), und wir sagen es Ihnen.
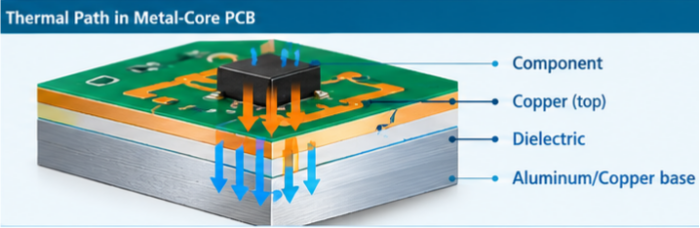
Für einen umfassenderen Einblick, wie thermische Pfade auf diesen Platinen aufgebaut sind, unsereSeite zu den Fähigkeiten von Aluminium-Leiterplattenlistet alle Material- und Prozessoptionen vollständig auf.
Kupferdicke, Leiterbahnen- und Abstandsgrenzen
Fertiges Kupfer reicht von 0,5 bis 10 oz, mit Leiterbahnbreite und -abstand bis hinunter zu 4/4 mil. Diese beiden Extreme gehören in den meisten Fällen nicht auf dieselbe Leiterplatte. Dickes Kupfer erfordert größere Abstände, und das ist sowohl in der Fertigung als auch in der Bestückung eine Realität.
Für die Bestückung ist das Kupfergewicht wichtig, weil es an der Lötfläche thermische Masse hinzufügt. Ein Bauteil, das auf einer schweren Kupferfläche mit fester Verbindung sitzt, erwärmt sich deutlich langsamer als dasselbe Bauteil mit Thermalentkopplung oder einem schmalen Hals. Das folgt derselben Logik wie bei jeder Leiterplatte mit dicker Kupferschicht, aber auf einem Metallkern-Substrat kommt dieser Effekt zusätzlich zu der vom Basismaterial aufgenommenen Wärme hinzu.
Was wir normalerweise vorschlagen:
Wählen Sie das Kupfergewicht anhand der Strom- und Wärmeberechnung und belassen Sie es dabei. Von 2 oz auf 4 oz „zur Sicherheit“ zu gehen, lohnt sich selten, es sei denn, Sie haben den Strompfad tatsächlich modelliert.
Verwenden Sie Thermalentlastungen bei Pads, die nicht Teil des Wärmepfads sind, wie beispielsweise Signalleitungs-Pins eines Treiber-ICs, damit sie ungefähr zur selben Zeit wie ihre benachbarten Pads benetzt werden.
Lassen Sie die Wärmeleitpads selbst durchgehend. Sie bilden den Wärmepfad, und Ausnehmungen dort würden den Zweck vereiteln.
Halten Sie feine 4/4‑mil‑Strukturen von den Bereichen mit der stärksten Kupferdicke auf derselben Leiterplatte fern und bestätigen Sie mit unserem Engineering-Team, bevor Sie starkes Kupfer mit enger Geometrie kombinieren.
Eine ungleichmäßige Kupferverteilung zeigt sich auch als Temperaturgradient. Eine Leiterplatte mit einer großen Kupferfläche auf der einen Hälfte und spärlicher Leiterführung auf der anderen wird nicht gleichmäßig aufschmelzen, selbst wenn beide Hälften dieselbe Grundplatte teilen.
Löcher, Senkungen und Montageelemente
Metallkern-Leiterplatten werden in der Regel an einem Kühlkörper oder Gehäuse verschraubt, daher sind Befestigungslöcher kein nachträglicher Einfall. Die Bohr- und Fräsgrenzen, auf die wir uns beziehen können, sind ein Mindestlochdurchmesser von 6 mil und ein minimaler Ring von 4 mil. Senkbohrungen und Schraublöcher werden unterstützt.
Die Konstruktionsfragen, die die Montage beeinflussen, betreffen hauptsächlich Abstand und Freiraum:
Abstand von Bohrung zur Leiterbahn.Die Metallbasis ist leitfähig, und die Durchschlagsfestigkeit des Dielektrikums beträgt > 2 kV DC. Jede Bohrung durch die Basis legt an ihrer Wand blankes Metall frei, daher sollten Kupferpads und Leiterbahnen in ausreichendem Abstand von der Lochkante gehalten werden. Fragen Sie uns nach dem spezifischen Kriech- und Luftstreckenabstand für Ihre Spannungsklasse, anstatt zu raten.
Senkungen.Eine Senkung verändert die lokale Leiterplattendicke und entfernt die dielektrische Unterstützung in der Nähe der Bohrung. Halten Sie Bauteile und Lötpads aus diesem Bereich heraus. Eine Senkung, die sehr dicht an eine LED‑Lötfläche gezeichnet ist, ist ein häufiger Grund, warum wir eine Rückfrage zum Design stellen.
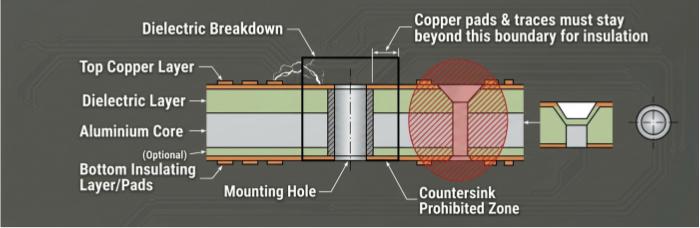
Positionen von Kanten und Befestigungsbohrungen.Leiterplatten werden auf Vorrichtungen und Förderbändern transportiert, daher sollten Werkzeuglöcher und Fiduzialmarken an Positionen platziert werden, die von der Fertigungslinie genutzt werden können, und schwere Bauteile sollten nicht direkt an den Rand gesetzt werden, wo die Unterstützung gering ist. Wenn die Positionen der Schrauben ein Bauteil an eine ungünstige Stelle zwingen, informieren Sie uns frühzeitig, denn das spätere Versetzen eines Steckverbinders oder Treibers ist teurer als das jetzige Versetzen eines Lochs.
Die Anzahl der Bohrungen ist auch für das thermische Verhalten wichtig. Mehrere große Bohrungen in der Nähe eines heißen Bauteils verändern die Art und Weise, wie Wärme von diesem abgeführt wird, was sowohl das Endprodukt als auch das Reflow-Ergebnis beeinflusst.
Was bei der Neuberechnung des Layouts schiefgeht und wie das Layout dies verhindern kann
Die drei häufigsten Probleme, die wir bei Metallkern-Designs sehen, sind ungleichmäßige Erwärmung, Hohlräume unter thermischen Pads und das Verrutschen oder Aufstellen von Bauteilen bei kleinen Komponenten neben starkem Kupfer.
Ungleichmäßige Erwärmung.Wenn ein Ende eines kleinen Chip-Bauteils auf einer großen Kupferfläche und das andere Ende auf einer dünnen Leiterbahn sitzt, benetzt sich das dünne Ende zuerst, und das Bauteil kann hochstehen. Die Lösung liegt auf der Layout-Seite: Passen Sie die Kupferanbindung an beiden Pads jedes zweipoligen Bauteils an. Unser 3D-SPI und die AOI erfassen die Symptome, aber sie beseitigen nicht die Ursache.
Lunker unter Thermalpads.Große Lötstellen halten ausgasendes Flussmittel eingeschlossen, und die Metallbasis verlangsamt das Reflow gerade so weit, dass sich dieses Problem verschärft. Konstrukteure können auf mehrere Arten Abhilfe schaffen:
Teilen Sie eine große Wärmeleitfläche in ein fensterartiges oder segmentiertes Pastenmuster anstelle einer durchgehenden Öffnung auf und lassen Sie sich das Muster für Ihr Bauteil von uns bestätigen.
Vermeiden Sie Pad-Oberflächen oder -Zustände, die ungleichmäßig benetzt werden. Dies ist ein weiteres Argument für ENIG bei Leiterplatten, bei denen die Voiding-Eigenschaften wichtig sind.
Legen Sie das Abnahmekriterium im Voraus fest. Wir prüfen mit Offline-Röntgen, wenn Lunkeranteile ein Thema sind, und die benötigte Grenze sollte in der Zeichnung festgehalten oder vor dem ersten Aufbau mit uns vereinbart werden – nicht erst währenddessen festgestellt.
Die Auftragung der Lötpaste ist ebenfalls Teil des Ganzen. Wir setzen einen MYCRONIC-Jetdrucker ein, wo es der Einsatz erfordert, sowie ein 3D-SPI zur Bestätigung von Volumen und Position, aber eine noch so gute Auftragskontrolle kann ein Pad-Layout nicht ausgleichen, das konstruktionsbedingt Gas einschließt.
Profilabhängigkeit.Wir verwenden Metallkern-Leiterplatten im Reflow-Ofen JTR-1200D-N, und das Profil wird anhand von Thermoelementdaten auf der realen Leiterplatte erstellt. Erfragen Sie die spezifischen Temperaturen, Rampenbegrenzungen und die Zeit über Liquidus für Ihr Substrat und Lot bei unserem Engineering-Team. Wir veröffentlichen kein Einheitsprofil, da Grundplattendicke, Kupferverteilung und Bauteilmix den Bedarf der Leiterplatte verändern.
Wir erfassen Prozessdaten außerdem über Smart MES, was hilfreich ist, wenn Sie einen Aufbau auf die verwendeten Einstellungen zurückverfolgen müssen. Das ist Rückverfolgbarkeit, kein Versprechen in Bezug auf den Ertrag, und wir möchten diesen Unterschied lieber klarstellen.
Wenn Sie mehr Hintergrund zu den Wärmeflussaspekten dieser Probleme möchten, bietet der Artikel überThermische Probleme und Lösungen für Metallkern-Leiterplattengeht näher auf das Verhalten des Substrats ein.
Design-Checkliste
Gehen Sie diese Punkte durch, bevor Sie die Dateien freigeben. Jeder Punkt ist etwas, das wir bereits bei einem echten Metallkern-Auftrag nachfragen mussten.
Grundmaterial (Aluminium 1060 oder Kupfer) und Dicke (0,8–5,0 mm), wie in der Fertigungszeichnung angegeben, mit Begründung für die gewählte Dicke.
Dielektrische Wärmeleitfähigkeit (> 0,8 W/m·K) und Wärmewiderstand (< 1,2 °C/W) als Anforderungen formuliert, nicht nur als Materialbezeichnung.
Anforderung an die Durchbruchspannung (> 2 kV DC) angegeben, wobei die Betriebsspannung und etwaige Anforderungen an Kriech- bzw. Luftstrecken vermerkt sind.
Fertige Kupferdicke zwischen 0,5 und 10 oz, begründet durch Strom- und Wärmerechnung.
Leiterbahnbreite/-abstand nicht kleiner als 4/4 mil und nicht in Kombination mit starkem Kupfer verwenden, ohne dies zuvor mit unserem Engineering-Team abzustimmen.
Bohrungen mit einem Durchmesser von mindestens 6 mil, Ringfläche (Annular Ring) von mindestens 4 mil.
Senkungen und Schraubenlöcher bemessen, wobei Pads und Bauteile aus dem Bereich der Senkung herausgehalten werden.
Beide Anschlüsse jedes zweipoligen Bauteils haben eine übereinstimmende Kupferverbindung.
Thermal-Pads fest auf der Leiterplatte, mit einem Fenster-Lotpastenmuster für große Pads vorgeschlagen.
Akzeptanzgrenze für Hohlräume vor dem ersten Aufbau definiert.
Oberflächenfinish entsprechend der Bauteilmischung ausgewählt (HASL, bleifreies HASL oder ENIG).
Bezugsmarken und Werkzeuglöcher werden dort platziert, wo die Fertigungslinie sie nutzen kann.
Klasse 2 wird als Annahmeklasse angegeben.
FAQ
1. Verbessert ein dickerer Aluminiumboden die Wärmeleistung immer?
Nicht an sich. Die dielektrische Schicht ist üblicherweise der begrenzende Schritt im Wärmeweg, daher fügt zusätzliche Basismaterialdicke zwar Masse hinzu, senkt diesen Widerstand jedoch nicht. Sie verlangsamt das Reflow-Löten und macht die Leiterplatte schwerer. Wählen Sie die Dicke nach mechanischen Anforderungen und für den Kontakt zum Kühlkörper und überprüfen Sie anschließend das thermische Modell.
2. Kann ich sowohl Aluminium- als auch Kupfergrundmaterialien in einer Designfamilie verwenden?
Ja, viele Teams tun das, zum Beispiel Aluminium für das Hauptprodukt und Kupfer für eine Hochleistungsvariante. Das Montageprofil wird nicht identisch sein, da die beiden Basen Wärme unterschiedlich aufnehmen, sodass jede Variante ihr eigenes Thermoelementprofil benötigt.
3. Sollte ich Bauteile auf beiden Seiten einer Metallkernplatine platzieren?
Der Standardansatz sieht Bauteile auf der Leiterbahnseite mit der Metallbasis zum Kühlkörper hin vor. Wenn Ihr Design etwas anderes erfordert, senden Sie uns das Stapelkonzept, und wir werden es prüfen, bevor Sie sich festlegen.
4. Wie gebe ich Hohlraumanforderungen für eine Wärmeleitfläche an?
Nennen Sie das Bauteil, das Pad und den maximal zulässigen Hohlraumanteil und fordern Sie eine Röntgenprüfung der Erstmuster an. Wenn Sie keinen Wert aus eigenen Zuverlässigkeitsdaten haben, besprechen Sie dies mit unserem Engineering-Team, anstatt eine Zahl aus einer nicht zutreffenden Norm zu übernehmen.
5. Was sollte ich für eine Designüberprüfung einsenden?
Gerber-Dateien, die Zeichnung mit Angaben zur Dicke und thermischen Hinweisen, die Stückliste (BOM) und der Zielkühlkörper oder die Montageanordnung. Die Montageinformationen helfen uns, Bohr- und Freigabeprobleme frühzeitig zu erkennen.
Fordern Sie ein Angebot für fortschrittliche Leiterplatten an
Hilfreiche Ressourcen
•Eine umfassende Einführung in Aluminium-Leiterplatten
•Der vollständige Leitfaden zum Herstellungsprozess von Aluminium-Leiterplatten
•Entwurf von Hochleistungs-Leiterplatten in Hochtemperaturumgebungen
•Kostenloser DFM-Check


