



Die PCBA-Montage von Hochstrom-Leistungsmodule weist ein Lötstellen-Risikoprofil auf, das von standardmäßigen SMT-Inspektionsroutinen nicht vollständig erfasst wird. Oberflächennahe Defekte sind für optische Systeme sichtbar, aber die Ausfallmechanismen, die für dauerhaft stromführende Lötstellen am wichtigsten sind – interne Voids, unvollständige Füllung thermischer Vias – liegen vollständig unterhalb dessen, was ein kamerabasiertes System erkennen kann. Eine kombinierte 3D-AOI- und Röntgenstrategie, korrekt sequenziert und mit der Rückverfolgbarkeit auf Batch-Ebene verknüpft, schließt diese Lücke, ohne die Inspektionszeit für jede einzelne Einheit zu erhöhen.
Das Doppelrisiko-Profil von Hochstrom-Leistungsmodule-Lötverbindungen
Hochstrom-Leistungsmodule – DC-DC-Wandler, Gatetreiberstufen, Leistungsinduktivitäten und die zugehörigen MOSFET-/IGBT-Gehäuse in stationären Industrie- und Energiespeichersystemen im Netzmaßstab – weisen ein Lötstellen-Risikoprofil auf, das sich deutlich von dem feinrastriger Digitalbaugruppen unterscheidet.
Oberflächen-sichtbare Risiken, durch optische Inspektion erfassbar, umfassen:
Lötbrücken zwischen benachbarten großen Pads oder Kühlkörperlaschen
Komponentenfehlstellung/-verkippung bei Gehäusen mit großer Bauform
Am Lötspiegel ist ein unzureichendes oder übermäßiges Lotvolumen sichtbar
Tombstoning bei zweipoligen Leistungsbauelementen
Intern verborgene Risiken, für jedes kamerabasierte System unsichtbar, umfassen:
Lunkerbildung unter Gehäusen mit freiliegendem Pad/Thermalpad (QFN, D2PAK, Power-SOIC), bei denen eingeschlossene Gase während des Reflow-Lötens eine vollständige Benetzung des Kupfers verhindern
Unvollständige Lötfüllung in thermischen oder Leistungs-Vias unterhalb der Die-Attach-Pad, die den vorgesehenen Wärmeweg beeinträchtigt, selbst wenn die Lötverbindung auf der Oberseite akzeptabel aussieht
Subkutane Überbrückung unter Gullwing- oder J-Anschlüssen, die über die sichtbare Lötkehle hinausragen
Das zentrale Inspektionsproblem bei Leistungsmodulbaugruppen besteht darin, dass eine Verbindung die visuelle und optische Prüfung vollständig bestehen kann, während sie einen thermischen Defekt aufweist, der sich erst als Feldausfall unter anhaltender Strombelastung bemerkbar macht. Dies ist der Grund dafür, 3D-AOI mit Röntgen zu kombinieren, anstatt sich ausschließlich auf eine der beiden Techniken zu verlassen.
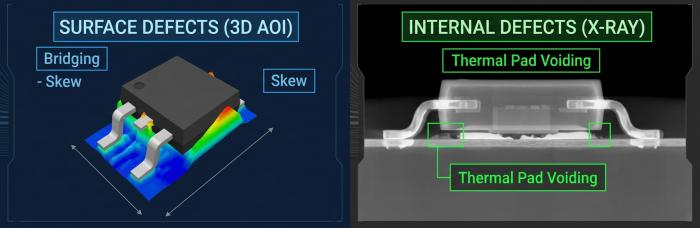
3D-AOI-Einschränkungen bei Leistungsbauteilen mit großen Pads
3D-AOI-Systeme überprüfen die Geometrie von Lötstellen – Höhe, Volumen und Koplanarität – mithilfe von strukturiertem Licht oder Lasertriangulation. Bei Fine-Pitch-Bauteilen funktioniert dies zuverlässig, da die Pad-Geometrie klein und einheitlich ist. Leistungsbauteile mit großen Pads führen zu zwei spezifischen Komplikationen:
Spiegelnde Reflexion von großen Lötoberflächen.Breite Lötaugen auf Anschlussklemmen mit großer Materialstärke und auf thermischen Pads reflektieren strukturiertes Licht ungleichmäßig, was als falsche Höhenmessung erfasst werden oder dazu führen kann, dass eine geometrisch einwandfreie Lötstelle fälschlicherweise als fehlerhaft bewertet wird.
Hohe Unklarheit beim Einfügevolumen.Leistungsbauteil-Pads werden mit deutlich mehr Lotpaste bedruckt als Fine-Pitch-Pads. 3D-AOI-Algorithmen, die für standardmäßige SMT kalibriert sind, können legitime hochvolumige Lötkehlen als Lötmengenfehler einstufen und so Fehlalarme erzeugen, die das Vertrauen in die AOI-Prüfstufe untergraben, wenn die Schwellwerte nicht für jede Gehäusefamilie neu abgestimmt werden.
Die praktische Abhilfe besteht in paketspezifischer AOI-Programmierung: getrennte Inspektionsalgorithmen und Akzeptanzfenster für Leistungsbauteil-Footprints, anstatt einen einheitlichen Standard für Kehlnahthöhe/-volumen über die gesamte Leiterplatte anzuwenden. Dadurch bleibt die AOI als erste Oberflächenprüfung nützlich, ohne so viele Fehlalarme zu erzeugen, dass Bediener beginnen, sie zu übersteuern.
Anpassung von Röntgenparametern für Baugruppen mit starkem Kupferanteil und großen Pads
Die Offline-Röntgeninspektion – die hier für die Analyse von BGA-/QFN-Lunkern mit Schrägwinkel-Fähigkeit eingesetzt wird – erfordert bei Leistungselektronik-Leiterplatten mit starkem Kupfer andere Belichtungseinstellungen als bei standardmäßigen mehrlagigen Logik-Leiterplatten. Die allgemeine ingenieurtechnische Beziehung ist eher veranschaulichend als ein festes Rezept, da die tatsächlichen Einstellungen von Kupferdicke, Leiterplattendicke und Gehäuseaufbau abhängen:
Röhrenspannung (kV):Höhere Kupferstärken (2 oz und mehr) und dickere Wärmeleitpads dämpfen Röntgenstrahlen stärker als Standardleiterbahnen mit 1 oz, daher muss die Spannung in der Regel erhöht werden, um den Bildkontrast trotz der zusätzlichen Kupfermasse aufrechtzuerhalten. Unterspannungseinstellungen, die für Leiterplatten mit dünner Kupferschicht abgestimmt sind, unterbelichten das Bild und können echte Hohlstellen verdecken.
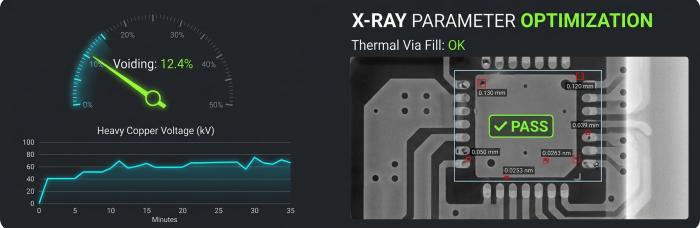
Röhrenstrom (mA) und Belichtungszeit:Größere freiliegende Pad-Bereiche profitieren von angepassten Strom-/Zeit-Kombinationen, um die Hohlraumgrenzen deutlich gegenüber dem umgebenden Lot herauszuarbeiten, insbesondere bei der Korrelation des Hohlraumanteils mitIPC-A-610 Abnahmekriterien für Gehäuse mit thermischem/freiliegendem Pad.
Schrägwinkel-Bildgebungwird bei Leistungsmodule wichtiger als bei Standard-BGAs, da sie es dem Prüfer ermöglicht, Hohlräume auf der Oberseite von solchen an der Leiterplatten-Schnittstelle zu unterscheiden – ein Unterschied, der insbesondere für die Beurteilung der Füllung thermischer Vias von Bedeutung ist.
Nichts davon impliziert eine metrologische Akkreditierung auf Kalibrierungsniveau; das Röntgensystem ist ein Inspektionswerkzeug für Fertigungsaufzeichnungen, und Parameteranpassungen werden als Teil des Prüfprogramms dokumentiert, statt als zertifizierter Messprozess dargestellt zu werden.
Inspektionsreihenfolge: Zuerst AOI, anschließend Röntgenbestätigung
Die Durchführung beider Inspektionsmethoden an jeder Einheit mit voller Prüftiefe ist ineffizient. Ein sequenzieller Ansatz verringert redundante Inspektionszeiten und erhält gleichzeitig die Abdeckung:
3D-SPIüberprüft die Pastenablagerung unmittelbar nach dem Drucken und erkennt Volumen- und Registrierungsprobleme, bevor die Bauteile platziert werden.
3D-AOI, nach dem Reflow-Prozess, überprüft zu 100 % der bestückten Leiterplatten den an der Oberfläche sichtbaren Fehlersatz – Brückenbildung, Schrägstellung, erhebliche Abweichung des Lotvolumens.
Röntgeninspektionwird dann selektiv auf Leistungsbauteilpositionen und Gehäuse mit Thermalpad angewendet, basierend auf AOI‑Bestanden-/Nichtbestanden-Daten und etwaigen Prozesswarnungen aus diesem Reflow-Zyklus, anstatt pauschal jede Einheit an jedem Ort zu röntgen.
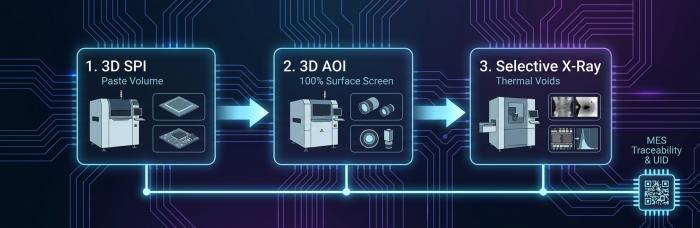
Diese Sequenzierung bedeutet, dass die Röntgenzeit – die pro Einheit von Natur aus langsamer ist als die optische Inspektion – dort konzentriert wird, wo sie Informationen liefert, die die AOI nicht bereitstellen kann, anstatt Prüfungen zu duplizieren, die die AOI bereits bestanden hat. Für High-Mix-/Low-Volume-Produktionsläufe ist dies ein wichtiger Faktor in Bezug auf die Durchlaufzeit im Vergleich zu einer vollständigen Röntgenabdeckung jeder Leiterplatte.
MES-Rückverfolgbarkeit und feldbezogene Ausfallkorrelation auf Chargenebene
Beide Inspektionsdatensätze sind nur so nützlich wie ihre spätere Abrufbarkeit. Die Verknüpfung der AOI- und Röntgenergebnisse mit dem Smart-MES-UID-Rückverfolgbarkeitssystem unter Verwendung von laserbeschrifteten Einheitenkennungen bedeutet:
Der AOI-Bestanden/Nicht-Bestanden-Datensatz und der Röntgen-Voids-Prozentsatz jedes Leistungsmoduls sind einem spezifischen Reflow-Ofenzyklus (JTR-1200D-N-Protokoll), einer Schablonen-/Druckcharge und einem Prüfzeitstempel zugeordnet.
Wenn ein Feldausfall an einem eingesetzten Leistungsmodul gemeldet wird, kann der Datensatz auf Chargenebene herangezogen werden, um zu überprüfen, ob der ursprüngliche Hohlraumanteil der Einheit innerhalb der Akzeptanzkriterien lag und ob bei derselben Produktionscharge Prozessanomalien vermerkt wurden.
Dies unterstützt die Ursachenanalyse, ohne dass eine zerstörerische Nachinspektion der ausgefallenen Einheit erforderlich ist – die ursprünglichen Inspektionsdaten liegen bereits vor.
Diese Rückverfolgbarkeitsstruktur ist eine Prozessfähigkeit, kein Zertifizierungsanspruch; sie dokumentiert, was wann gemessen wurde, was den praktischen Nutzen für die Fehlerkorrelation darstellt.
Entwurf einer Prüfstrategie für Leistungsmodul-PCBA
Für PCBA-Leistungsmodule mit hohen Strömen sollte eine Prüfstrategie auf drei Konstruktionspunkten aufgebaut werden:
Paketspezifische AOI-Programmierungstatt einheitlicher Schwellenwerte, um Fehlmeldungen bei hochvolumigen Leistungsbauteil-Fillets zu vermeiden
Angepasste Röntgenbelichtungseinstellungenfür starkes Kupfer und dicke Thermalpads, eingesetzt, wenn Hohlraumbildung und Via-Füllung tatsächlich bestätigt werden müssen
Sequenzierte, mit MES verknüpfte Inspektionsodass sowohl Oberflächen- als auch interne Defektdaten erfasst werden, beide abrufbar sind und keine davon redundant dupliziert wird
Dies sind prozesstechnische Auslegungsentscheidungen, die spezifisch für die Geometrie von Leistungsmodule sind – sie sind keine generischen SMT-Inspektionsstandards, und sie als solche zu behandeln, ist eine häufige Ursache für unentdeckte thermische Defekte in der Leistungselektronikmontage.
Wenn Sie einen Inspektionsplan für ein Hochstrom-Leistungsmodul-PCBA-Programm festlegen,Reichen Sie Ihre Projektdetails für ein Angebot einund unser Engineering-Team kann die Prüfstrategie im Rahmen derDFM-Überprüfung.
Hilfreiche Ressourcen
•Röntgen-BGA-Voids-Inspektion für industrielle Leistungsmodule
•Vergleich von AOI, ICT und AXI und deren Einsatz während der PCB-SMT-Bestückung
•Wirksame Maßnahmen zur Qualitätskontrolle von BGA-Lötstellen
•Lötperlenprobleme bei BGA-Bauteilen und wie man sie vermeidet


