


La mayoría de los problemas de montaje en una placa con núcleo metálico provienen de tres decisiones de diseño: cuánta masa térmica se coloca debajo de una pieza determinada, cuán grandes son las almohadillas de soldadura en la ruta térmica y dónde se encuentran los orificios de montaje en relación con las almohadillas y los bordes. Si esos aspectos se hacen bien en el plano, el perfil de refusión se convierte en un trabajo normal de ajuste. Si se hacen mal, ningún ajuste del horno lo solucionará por completo.
Este artículo abarca las pautas de diseño de PCB de aluminio que verificamos antes de que un archivo de núcleo metálico pase a la línea, redactado para ingenieros que desarrollan módulos de iluminación LED y de potencia donde la densidad de calor es la razón principal para elegir este sustrato.
¿Cuál es la diferencia entre una placa de núcleo metálico y FR4 en la línea?
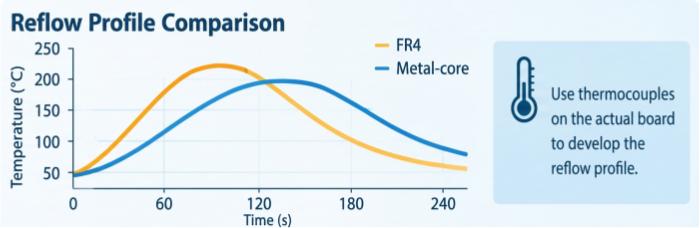
La base metálica absorbe calor durante el reflow y eso lo cambia todo aguas abajo. Una placa de FR4 se calienta de forma bastante uniforme y rápida. Una placa de núcleo metálico tiene una losa gruesa de aluminio o cobre bajo un dieléctrico delgado, por lo que se calienta lentamente, retiene ese calor y se enfría lentamente. Las piezas pequeñas sobre pistas estrechas alcanzan el punto de fusión rápidamente, mientras que una gran almohadilla térmica sobre la misma base puede quedarse rezagada.
Se derivan tres consecuencias prácticas:
El perfil debe desarrollarse en la placa real con termopares, no tomarse prestado de un trabajo en FR4.
Las placas con una distribución de cobre y componentes muy desigual muestran una mayor dispersión de temperatura en todo el panel.
El manejo es importante. El lado base es metal desnudo, por lo que las placas necesitan un transporte y utillajes con soporte. Para ello utilizamos utillajes de piedra sintética, y una placa plana y estable durante la impresión de pasta y la colocación es parte de mantener los depósitos consistentes.
Nuestras placas estándar de núcleo metálico se fabrican según la Clase 2 de IPC. Los materiales base son aluminio 1060 o cobre, el grosor de la placa va de 0,8 a 5,0 mm, y el grosor que elijas tiene un efecto directo en el tiempo que tarda la placa en alcanzar la temperatura. Un mayor grosor no es automáticamente mejor para el producto. Si una base de 1,0 mm cumple con tu presupuesto térmico, especificar 3,0 mm solo por seguridad hace que el refusión sea más difícil sin ningún beneficio.
Números dieléctricos y térmicos para incluir en tu plano
Coloca el rendimiento dieléctrico en las notas de fabricación en lugar de dejarlo como un nombre de material, porque eso es lo que el taller de fabricación y tu propia inspección de entrada pueden verificar. Para nuestras placas de aluminio, las cifras que puedes tomar como referencia son:
| Parámetro | Valor |
|---|---|
| Material base | Aluminio 1060 o cobre |
| Grosor de la placa | 0,8 – 5,0 mm |
| Conductividad térmica (dieléctrica) | 0,8 W/m·K |
| Resistencia térmica | < 1,2 °C/W |
| Tensión de ruptura | 2 kV CC |
| Cobre acabado | 0,5 – 10 oz |
| Acabado de superficie | HASL, HASL sin plomo, ENIG |
| Clase de calidad | Clase IPC 2 |
Dos puntos al leer esta tabla. Primero, la cifra de conductividad térmica describe la capa dieléctrica, no el aluminio. El dieléctrico es el cuello de botella en la ruta de disipación de calor, por lo que el valor de conductividad térmica de la PCB de aluminio recibe tanta atención en las comparaciones de hojas de datos. Segundo, la resistencia térmica depende del área sobre la que se mida, así que verifica qué área asume tu modelo térmico antes de compararlo con la huella de una almohadilla.
Sobre el acabado de la superficie: ENIG proporciona una almohadilla plana, lo que ayuda con los componentes de paso fino y con una liberación uniforme de la pasta en almohadillas pequeñas. HASL es más barato y funciona perfectamente para huellas de LED grandes y de potencia, pero deja cierta variación en la altura de las almohadillas, por lo que no lo elegiríamos para una placa que combine circuitos integrados de paso fino con grandes almohadillas térmicas. Si no está seguro de qué acabado se ajusta mejor a su combinación de componentes, envíenos la lista de materiales (BOM) y se lo diremos.
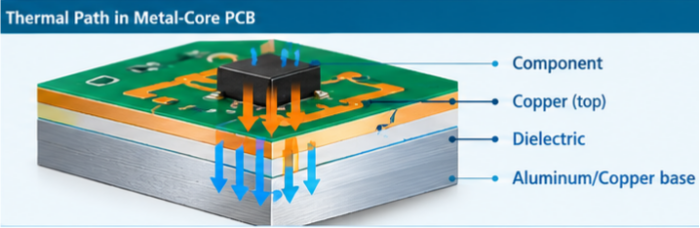
Para obtener una visión más amplia de cómo se construyen las rutas térmicas en estas placas, nuestropágina de capacidades de PCB de aluminioenumera todas las opciones de materiales y procesos.
Peso de cobre, límites de pista y espaciado
El cobre terminado va de 0,5 a 10 oz, con un ancho de línea y separación de hasta 4/4 mil. En la mayoría de los casos, esos dos extremos no deben estar en la misma placa. El cobre grueso requiere una separación mayor, y eso es una realidad tanto de fabricación como de ensamblaje.
En el ensamblaje, el peso del cobre es importante porque añade masa térmica en la almohadilla. Un componente situado sobre un plano de cobre pesado con una conexión sólida se calentará mucho más lentamente que el mismo componente con alivio térmico o un cuello estrecho. Es la misma lógica que en cualquier placa de cobre grueso, pero en un sustrato de núcleo metálico el efecto se suma a la base que absorbe el calor.
Lo que solemos sugerir:
Elige el peso del cobre a partir del cálculo de corriente y térmico, y luego detente. Pasar de 2 oz a 4 oz “por margen” rara vez vale la pena a menos que realmente hayas modelado la trayectoria de la corriente.
Utiliza alivio térmico en las almohadillas que no forman parte de la ruta de calor, como los pines de señal de un CI controlador, para que se mojen aproximadamente al mismo tiempo que sus vecinas.
Deja las almohadillas térmicas en sí sólidas. Son la ruta de disipación de calor, y poner alivios ahí anula su propósito.
Mantenga las características de 4/4 mil bien alejadas de las zonas con el cobre más pesado en la misma placa y confirme con nuestro equipo de ingeniería antes de combinar cobre pesado con geometrías ajustadas.
La distribución desigual de cobre también se manifiesta como un gradiente de temperatura. Una placa con un gran vertido de cobre en una mitad y un enrutamiento escaso en la otra no se volverá a fundir de manera uniforme, aunque ambas mitades compartan la misma base.
Agujeros, avellanados y elementos de montaje
Las placas de núcleo metálico suelen atornillarse a un disipador de calor o a una carcasa, por lo que los orificios de montaje no son algo secundario. Los límites de perforación y fresado que podemos tomar como referencia son un tamaño mínimo de orificio de 6 mil y un anillo anular mínimo de 4 mil. Se admiten orificios avellanados y orificios para tornillos.
Las cuestiones de diseño que afectan al montaje se refieren principalmente a la distancia y el espacio libre:
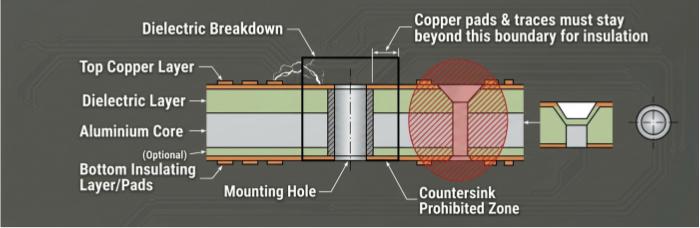
Espacio entre agujero y almohadilla.La base metálica es conductora y la figura de ruptura dieléctrica es > 2 kV CC. Cualquier orificio a través de la base expone metal desnudo en su pared, por lo que debe mantener las almohadillas y pistas de cobre bien alejadas del borde del orificio. Pídanos la distancia de seguridad específica para su clase de voltaje en lugar de adivinar.
Avellanadores.Un avellanado cambia el grosor local de la placa y elimina el soporte dieléctrico cerca del orificio. Mantén los componentes y las almohadillas de soldadura fuera de esa zona. Un avellanado dibujado demasiado cerca de la huella de un LED es una razón común por la que devolvemos un diseño con una consulta.
Ubicaciones del borde y de los orificios de montaje.Las placas se transportan en dispositivos y transportadores, así que mantén los orificios de herramental y las marcas de referencia en posiciones que la línea pueda utilizar, y evita colocar componentes pesados justo en el borde, donde el soporte es débil. Si las posiciones de los tornillos obligan a colocar un componente en un lugar incómodo, avísanos con antelación, porque mover un conector o un controlador más adelante cuesta más que mover un orificio ahora.
La cantidad de orificios también influye en el comportamiento térmico. Varios orificios grandes cerca de un componente caliente cambian la forma en que el calor se disipa, lo que afecta tanto al producto final como al resultado del proceso de refusión.
Qué sale mal durante el reflow y cómo el diseño puede prevenirlo
Los tres problemas que vemos con más frecuencia en los diseños de núcleo metálico son el calentamiento desigual, las cavidades bajo las almohadillas térmicas y el desplazamiento o efecto "tombstoning" de los componentes en piezas pequeñas junto a cobre pesado.
Calentamiento desigual.Si un extremo de una pequeña pieza de chip se asienta sobre una gran área de cobre y el otro extremo sobre una pista delgada, el extremo delgado se moja primero y la pieza puede ponerse de pie. La solución está en el diseño: igualar la conexión de cobre en ambas almohadillas de cada componente de dos terminales. Nuestro SPI y AOI 3D detectan los síntomas, pero no eliminan la causa.
Vacíos bajo almohadillas térmicas.Las uniones de soldadura grandes atrapan los gases de escape del flux, y la base metálica ralentiza el refusión lo suficiente como para empeorar ese problema. Los diseñadores pueden ayudar de varias maneras:
Divida una almohadilla térmica grande en un patrón de pasta con ventanas o segmentos en lugar de una abertura sólida, y pídamos que confirmemos el patrón para su componente.
Evite acabados de pads o condiciones de superficie que se mojen de manera desigual. Este es otro argumento a favor de ENIG en placas donde el rendimiento frente a vacíos es importante.
Decida el criterio de aceptación por adelantado. Inspeccionamos con rayos X fuera de línea cuando el contenido de vacíos es una preocupación, y el límite que necesita debe estar escrito en el plano o acordado con nosotros antes de la primera fabricación, no descubrirse durante ella.
La deposición de pasta de soldadura también forma parte del panorama. Utilizamos una impresora por chorro MYCRONIC cuando la aplicación lo requiere y un SPI 3D para confirmar el volumen y la posición, pero el control del depósito no puede compensar un diseño de pads que atrapa gas por su propia concepción.
Dependencia del perfil.Utilizamos placas de núcleo metálico en el horno de refusión JTR-1200D-N, y el perfil se basa en los datos de termopares tomados en la propia placa. Para las temperaturas específicas, límites de rampa y tiempo por encima de la temperatura de fusión correspondientes a tu sustrato y pasta, consúltalo con nuestro equipo de ingeniería. No publicamos un perfil único estándar porque el espesor de la base, la distribución de cobre y la combinación de componentes modifican las necesidades de la placa.
También registramos datos de proceso a través de Smart MES, lo que ayuda cuando necesitas rastrear una fabricación hasta los ajustes utilizados. Eso es trazabilidad, no una promesa sobre el rendimiento, y preferimos dejar clara esa distinción.
Si quieres más información sobre el aspecto del flujo de calor de estos problemas, el artículo sobreproblemas térmicos y soluciones para PCB de núcleo metálicoanaliza el comportamiento del sustrato con más detalle.
Lista de verificación de diseño
Repasa estos puntos antes de entregar los archivos. Cada elemento es algo que hemos tenido que consultar en un trabajo real de núcleo metálico.
Material base (aluminio 1060 o cobre) y espesor (0,8–5,0 mm) indicados en el plano de fabricación, junto con el motivo de la elección de dicho espesor.
Conductividad térmica dieléctrica (> 0,8 W/m·K) y resistencia térmica (< 1,2 °C/W) redactadas como requisitos, no solo como un nombre de material.
Se especifica el requisito de tensión de ruptura (> 2 kV DC), indicando la tensión de trabajo y cualquier expectativa de distancia de aislamiento.
Peso de cobre terminado entre 0,5 y 10 oz, justificado por el cálculo de corriente y térmico.
Línea/espacio no más ajustado que 4/4 mil, y no mezclar con cobre grueso sin antes confirmarlo con nuestro equipo de ingeniería.
Orificios de 6 mil o más, anillo anular de 4 mil o más.
Avellanados y orificios para tornillos dimensionados, con las almohadillas y las piezas mantenidas fuera de la zona de avellanado.
Ambos terminales de cada componente de dos terminales tienen una conexión de cobre coincidente.
Almohadillas térmicas sólidas en la placa, con un patrón de pasta en forma de ventana propuesto para las de gran tamaño.
Límite de aceptación de vacío definido antes de la primera construcción.
Acabado de superficie elegido en función de la combinación de componentes (HASL, HASL sin plomo o ENIG).
Marcas de referencia y orificios de herramienta colocados donde la línea pueda utilizarlos.
Clase 2 indicada como la clase de aceptación.
Preguntas frecuentes
1. ¿Una base de aluminio más gruesa siempre mejora el rendimiento térmico?
No por sí sola. La capa dieléctrica suele ser el paso limitante en la ruta térmica, de modo que un grosor adicional de la base añade masa sin reducir esa resistencia. Sí hace que el refusión sea más lento y la placa más pesada. Elige el grosor según las necesidades mecánicas y el contacto con el disipador, luego verifica el modelo térmico.
2. ¿Puedo utilizar materiales de base de aluminio y cobre en una misma familia de diseño?
Sí, muchos equipos lo hacen, por ejemplo aluminio para el producto principal y cobre para una variante de mayor potencia. El perfil de ensamblaje no será idéntico, porque las dos bases absorben el calor de manera diferente, así que cada variante necesita su propio perfil de termopar.
3. ¿Debo colocar componentes en ambos lados de una placa con núcleo metálico?
El enfoque estándar consiste en colocar los componentes en el lado del circuito con la base metálica orientada hacia el disipador de calor. Si su diseño requiere algo diferente, envíenos el concepto de apilado y lo revisaremos antes de que usted se comprometa.
4. ¿Cómo especifico los requisitos de vacíos para una almohadilla térmica?
Indica la pieza, el padrón y el contenido máximo de vacíos que puedes aceptar, y solicita una inspección por rayos X en las primeras muestras. Si no tienes un valor basado en tus propios datos de fiabilidad, coméntalo con nuestro equipo de ingeniería en lugar de copiar una cifra de una norma no relacionada.
5. ¿Qué debo enviar para una revisión de diseño?
Archivos Gerber, el plano con notas de espesor y térmicas, la lista de materiales (BOM) y el disipador de calor objetivo o el arreglo de montaje. La información de montaje nos ayuda a detectar problemas de orificios y holguras desde el principio.
Obtenga una cotización avanzada de PCB
Recursos útiles
•Una introducción completa a las PCB de aluminio
•Guía Completa del Proceso de Fabricación de PCB de Aluminio
•Diseño de PCB de alta potencia en entornos de alta temperatura
•Verificación DFM gratuita


