


Para el ensamblaje BGA y de paso fino, elija un acabado plano. ENIG es la opción predeterminada sensata para la mayoría de las placas; ENEPIG justifica su mayor precio cuando la placa también lleva chips unidos por hilo o va a atravesar muchos ciclos térmicos; y la plata de inmersión o el OSP funcionan bien cuando el costo o las pérdidas en alta frecuencia importan más que la vida útil en almacén. HASL es el acabado que desaconsejamos, porque su corona de soldadura irregular perjudica tanto la impresión con esténcil como la colocación de bolas en pads pequeños.
Según nuestra experiencia, la química importa menos que dos cuestiones prácticas: ¿cuántas pasadas de refusión verá la placa y cuánto tiempo permanecerán las placas desnudas antes de llegar a la línea SMT? Responda a esas preguntas con honestidad y la elección casi siempre se hace sola.
¿Por qué el acabado de la superficie importa más en el paso fino?
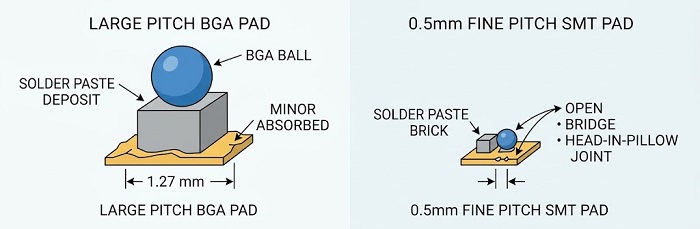
Porque el volumen de la soldadura se contrae mientras que la variación en el acabado no lo hace. En una BGA de paso de 1,27 mm, una almohadilla que se encuentra unos pocos micrones más alta o que tiene algo de oxidación queda compensada por un depósito generoso de pasta y una bola grande. A 0,5 mm de paso y por debajo, la abertura es pequeña, el bloque de pasta es pequeño y la bola es pequeña, por lo que la misma variación se convierte en un circuito abierto, un puente o una unión de tipo “head-in-pillow”.
Cuatro propiedades del acabado influyen directamente en el rendimiento del montaje de estas piezas:
•Planaridad.La plantilla debe sellar de forma plana contra cada almohadilla. Una almohadilla abombada o desigual permite que la pasta se escurra por debajo de la lámina o deja un depósito insuficiente.
•Mojadura.Las almohadillas pequeñas ofrecen muy poca área y tiempo para que la soldadura se extienda. Un acabado que moja lentamente deja almohadillas parcialmente humedecidas que nadie puede ver una vez que el encapsulado está colocado.
•Condición después del primer reflujo.En una placa de doble cara, el segundo lado se imprime sobre pads que ya han experimentado un primer pico de temperatura. Algunos acabados soportan bien eso; otros pierden una buena parte de su soldabilidad.
•La interfaz que quedó atrás.El acabado determina si la unión se forma sobre el cobre o sobre el níquel, y esa interfaz es donde las uniones BGA suelen fallar bajo caída, flexión o ciclos térmicos.
Nada de esto aparece en una imagen de AOI de un BGA, porque las uniones están ocultas bajo el encapsulado. La radiografía detecta puentes y grandes vacíos, pero no te dirá que una unión está situada sobre una interfaz débil. Por eso tratamos la selección del acabado como parte deEnsamblaje BGAplanificación en la etapa de cotización en lugar de un simple trámite en la orden de fabricación.
Como referencia, nuestras placas estándar de FR4 admiten un espaciado mínimo BGA/SMD de 0,2 mm. En ese extremo del rango, cada una de las propiedades anteriores está funcionando cerca de su límite, y vale la pena comprobar sus componentes con respecto a nuestra lista depaquetes SMT compatiblesantes de que el acabado quede fijado.
¿Por qué el HASL es poco adecuado para componentes BGA y de paso fino?
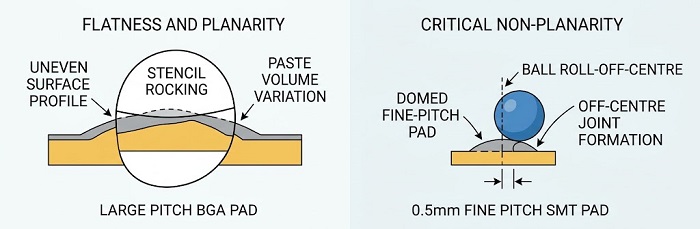
Porque es el acabado menos plano del menú. HASL sumerge el panel en soldadura fundida y elimina el exceso con cuchillas de aire caliente. El recubrimiento que queda varía según el tamaño del pad, la orientación del pad con respecto a las cuchillas y la posición en el panel. Los pads pequeños tienden a salir con una corona redondeada, mientras que los pads grandes terminan más planos.
En un patrón de tierras para BGA, esa curvatura provoca tres problemas distintos. La plantilla se balancea sobre los puntos más altos y no sella, de modo que el volumen de pasta varía de una almohadilla a otra. Las esferas pueden rodar fuera del centro durante la colocación, lo cual es más notorio en los CSP ligeros. Y la soldadura que ya está en la almohadilla se suma al volumen de la unión de una manera que nunca se tuvo en cuenta en el diseño de la plantilla.
El HASL sin plomo añade además una penalización térmica. El baño de soldadura funciona a una temperatura más alta que con estaño-plomo, de modo que la placa desnuda sufre una excursión adicional a alta temperatura incluso antes de que comience el ensamblaje. En una placa multicapa gruesa, eso supone una ronda más de expansión en el eje Z a través de cada orificio metalizado.
El HASL y el HASL libre de plomo siguen siendo opciones razonables para placas dominadas por componentes de orificio pasante y montaje superficial grueso, y nosotros suministramos ambos. El problema es que el acabado cubre toda la placa. Si un BGA de paso fino se encuentra en una esquina, ese BGA debería determinar el acabado, no las filas de conectores de orificio pasante que lo rodean.
ENIG: dónde funciona y la cuestión del pad negro
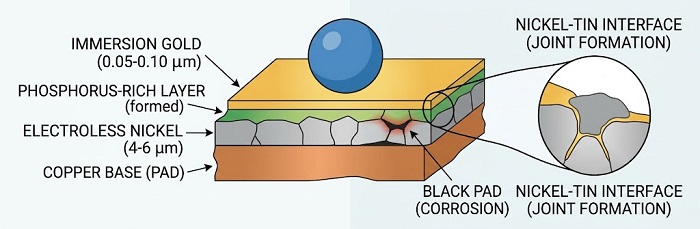
ENIG es el acabado que recomendamos para la mayoría de las placas BGA, siempre que la línea de recubrimiento esté bien controlada. Deposita varios micrones de níquel-fósforo electrolítico seguidos de una fina capa de oro por inmersión, con requisitos de espesor establecidos en la norma IPC-4552. El resultado es plano, se conserva bien en almacenamiento y soporta múltiples pasadas de refusión sin plomo sin la pérdida de soldabilidad que se observa en acabados orgánicos o a base de estaño.
Durante la soldadura, el fino recubrimiento de oro se disuelve en la soldadura casi de inmediato y la unión en realidad se forma sobre el níquel. Esa interfaz níquel-estaño es la parte que soporta la carga y también es donde reside la debilidad conocida del ENIG.
La almohadilla negra es la corrosión del níquel que ocurre en el baño de oro por inmersión. El oro por inmersión es una reacción de desplazamiento, lo que significa que el oro se deposita disolviendo el níquel. Cuando ese ataque llega demasiado lejos, generalmente debido a una deriva en la química del baño, un tiempo de permanencia excesivo o un níquel con un contenido de fósforo inadecuado, los límites de grano del níquel se corroen y se forma una capa rica en fósforo bajo el oro. La placa parece normal. El estaño incluso puede humedecer de forma aceptable. Pero la unión se asienta sobre una capa debilitada y puede fracturarse limpiamente a lo largo de ella bajo un impacto mecánico o la flexión de la placa.
Lo que hace que el black pad sea tan frustrante es que la inspección rutinaria no lo detecta. El AOI y los rayos X no muestran nada inusual. Encontrarlo requiere hacer cortes metalográficos, eliminar el oro y observar la superficie de níquel bajo el SEM, o realizar pruebas destructivas de tracción y cizalladura en uniones de muestra.
Este es un problema de control de proceso, no un motivo para abandonar ENIG. Los controles que importan están en la línea de recubrimiento: pH del baño, concentraciones de estabilizadores y metales, contenido de fosforo en el níquel y tiempo de inmersión en oro. Si su producto va a ser sometido a caídas, vibraciones o flexiones durante el servicio, indíquelo en la etapa de cotización, de modo que las pruebas de calificación puedan acordarse con nuestro equipo de ingeniería antes de que el diseño pase a producción en volumen.
Dos puntos menores que los ingenieros a veces pasan por alto. El ENIG acepta uniones con hilo de aluminio, pero no es una superficie confiable para el wire bonding con hilo de oro. Además, la soldadura no siempre se extiende hasta el borde mismo de una almohadilla ENIG, lo que puede verse extraño en los filetes laterales de QFN, pero normalmente es aceptable cuando la unión cumple con los criterios de la IPC-A-610.
¿Cuándo vale la pena el costo adicional del ENEPIG?
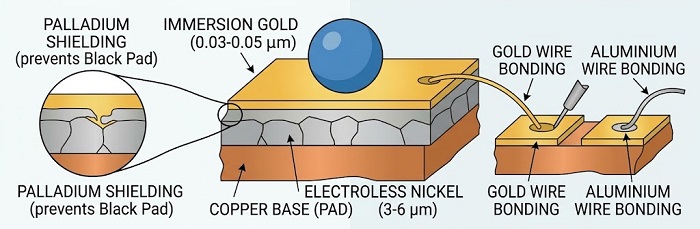
ENEPIG se compensa por sí mismo cuando la placa necesita algo que ENIG no puede ofrecer: un alambrado de oro fiable, una menor exposición a black pad en un producto con estrictos requisitos de caída o vibración, o la posibilidad de soldar y hacer wire bonding en la misma superficie. Para un controlador industrial típico con unos pocos BGA y una o dos pasadas de refusión, rara vez aporta lo suficiente como para justificar el precio.
La pila añade una fina capa de paladio químico entre el níquel y el oro, con requisitos definidos en la norma IPC-4556. El paladio protege el níquel del baño de oro por inmersión, lo que elimina la mayor parte del mecanismo que provoca el “black pad”. También proporciona una superficie que acepta tanto hilos de unión de oro como de aluminio, por lo que el ENEPIG suele llamarse el acabado universal.
Estos son los casos en los que normalmente lo recomendaríamos:
• Placas que combinan componentes SMT con chips montados directamente en la placa (chip-on-board) u otros dispositivos unidos por hilo, de modo que un único acabado sirva para ambos procesos.
• Productos en los que una fractura interfacial de BGA sería costosa de detectar en el campo y en los que el plan de calificación incluye pruebas de caída o de flexión.
• Ensambles que tendrán varias pasadas de refusión más retrabajo planificado de BGA durante la NPI o las pruebas.
• Placas que combinan componentes soldados, conectores de inserción a presión y superficies de contacto expuestas.
ENEPIG conlleva su propio riesgo de proceso. Si la capa de paladio es demasiado gruesa, la humectación se ralentiza y la calidad de la unión puede verse afectada, por lo que el espesor del paladio debe mantenerse dentro de la ventana especificada. El costo también se mueve con el mercado del paladio, así que trate la diferencia de precio frente a ENIG como algo que se cotiza por proyecto, no como una proporción fija.
En placas de RF y alta velocidad, recuerda que tanto ENIG como ENEPIG colocan níquel en la ruta de corriente en el pad. En la mayoría de las frecuencias el efecto es pequeño. Si tu presupuesto de pérdidas es muy ajustado en frecuencias de microondas, coméntalo con nosotros desde el principio, porque la solución adecuada podría ser un acabado sin níquel.
Plata por inmersión, estaño por inmersión y OSP: vida útil y ciclos de refusión
Los tres son planos, cuestan menos que los acabados a base de oro y forman la unión de soldadura directamente sobre el cobre. La contrapartida es su sensibilidad al tiempo, al manejo y al calor antes del ensamblaje, lo cual importa especialmente en placas de doble cara y en montajes HMLV escalonados, donde las placas desnudas pueden esperar semanas hasta que el kit esté completo.
Plata por inmersión.Una fina capa de plata sobre cobre, muy plana, con buena soldabilidad y sin níquel en la ruta de la señal, lo que la hace atractiva para diseños de alta velocidad y RF. Sus puntos débiles son el deslustre y la sensibilidad al azufre presente en el aire y en los materiales de embalaje. Un proceso mal controlado también puede dejar pequeños vacíos en la interfaz cobre-plata, y en un BGA estos quedan directamente debajo de la bola. Mantén las placas selladas en embalajes libres de azufre y manéjalas con guantes. En entornos de servicio ricos en azufre, la corrosión reptante es un riesgo conocido en ensamblajes sin recubrimiento.
Estaño de inmersión.Plano y bien adecuado para pines de inserción a presión. El problema para el trabajo con BGA es que el cobre y el estaño forman un intermetálico que sigue creciendo a temperatura ambiente y crece más rápido con cada ciclo térmico, consumiendo el estaño libre que la soldadura necesita. Una placa que humedece bien en la primera cara puede humedecer notablemente peor en la segunda. Los filamentos de estaño son otra consideración para productos de larga duración. Ofrecemos estaño de inmersión, pero rara vez lo recomendamos para placas BGA de doble cara.
OSP.Una película orgánica delgada que mantiene el cobre limpio hasta el momento de soldar. Es plana y suele ser la opción de menor costo, y las uniones formadas directamente sobre el cobre resisten bien en las pruebas de caída. Sin embargo, la película se degrada con cada exposición térmica. Después del primer reflujo, las almohadillas que esperan para el segundo lado tienen un recubrimiento más delgado y parcialmente descompuesto, y su humectación depende de qué tan pronto se realice la segunda pasada y de si el horno usa nitrógeno. Las placas con OSP no deben hornearse para eliminar la humedad, ya que el horneado degrada el recubrimiento. Las almohadillas de prueba no soldadas también permanecen cubiertas por una película no conductora, lo que puede hacer poco confiable el sondeo en las pruebas en circuito.
La siguiente tabla muestra los seis acabados uno al lado del otro desde el punto de vista del montaje.
| Terminar | Planaridad | Vida útil típica en envase sellado* | Tolerancia de reflujo* | Formas de unión | Riesgo principal de montaje |
|---|---|---|---|---|---|
| HASL / HASL sin plomo | Pobre | Alrededor de 12 meses | Bien | Cobre (mediante recubrimiento de soldadura) | Almohadillas abovedadas, ciclo térmico adicional |
| ENIG | Excelente | Alrededor de 12 meses | Múltiples pasadas | Níquel | Almohadilla negra, fractura interfacial |
| ENEPIG | Excelente | Alrededor de 12 meses | Múltiples pasadas | Níquel | Control del grosor del paladio, costo |
| Plata por inmersión | Excelente | Aproximadamente de 6 a 12 meses | Varias pasadas | Cobre | Deslustre, azufre, microvacíos interfaciales |
| Estaño de inmersión | Excelente | Unos 6 meses | Se degrada en cada pasada | Cobre | Crecimiento del IMC, bigotes |
| OSP | Excelente | Unos 6 meses | Normalmente 2 pasadas; el nitrógeno ayuda | Cobre | Desglose de la película, sin horneado, sondeo ICT |
*Las cifras de vida útil y de refusión son guías generales de la industria, no compromisos por parte nuestra. Los valores reales dependen de la química, el empaquetado, la temperatura de almacenamiento y la humedad, por lo que deben confirmarse con nuestro equipo de ingeniería para cada proyecto.
Tabla de decisión por paquete y proceso
Elige el acabado para el paquete más exigente y la etapa de proceso más exigente en la placa, luego compáralo con el tiempo durante el cual se almacenarán las placas desnudas. La siguiente tabla abarca las situaciones que vemos con mayor frecuencia.
| Situación del tablero | Primera opción | También funciona | Evitar |
|---|---|---|---|
| QFP/QFN con paso de 0,5 mm o más grueso, una sola pasada de refusión, ensamblaje poco después de la fabricación | OSP | ENIG | HASL |
| BGA con paso de 0,8–1,0 mm, refusión a doble cara | ENIG | ENEPIG, plata de inmersión | HASL, estaño de inmersión |
| BGA de paso fino o CSP con paso de 0,5 mm o inferior, de doble cara | ENIG | ENEPIG | HASL, OSP si se retrasa la segunda pasada |
| BGA más dado unido por hilo (COB) en la misma placa | ENEPIG | Ninguno en la práctica | HASL, OSP, estañado por inmersión |
| BGA con un ajustado margen de pérdida de alta frecuencia | Plata de inmersión | ENEPIG (comprobar pérdida) | HASL |
| Conectores de inserción a presión más SMT | Estañado por inmersión o plateado por inmersión | ENEPIG | HASL |
| Placas desnudas almacenadas o empaquetadas para producciones HMLV escalonadas | ENIG | ENEPIG | OSP, estañado por inmersión |
| Retrabajo de BGA previsto durante NPI o prueba | ENIG o ENEPIG | Plata de inmersión | OSP, estañado por inmersión |
| Mayormente through-hole, sin BGA, orientado a costos | HASL sin plomo | OSP | — |
| Prueba en circuito en puntos de test sin soldar | ENIG | Plata de inmersión | OSP en pads de prueba |
Antes de publicar el plano de fabricación, repasa esta breve lista de verificación:
• Indique el acabado y la especificación IPC que debe cumplir: IPC-4552 para ENIG, IPC-4556 para ENEPIG, IPC-4553 para plata de inmersión o IPC-4554 para estaño de inmersión. Para cualquier espesor más estricto que la especificación, confirme con nuestro equipo de ingeniería.
• Indíquenos cuántas pasadas de refusión necesita la placa y si se ha planificado retrabajo de BGA.
• Si las placas se almacenarán o se prepararán en kits para montajes posteriores, anota el tiempo de almacenamiento previsto para que el acabado se ajuste a este.
• Si se ha planificado la prueba ICT, comprueba qué pads de test permanecerán sin soldar y qué acabado tendrán.
• Marque los dados con conexión por hilo y las piezas de inserción a presión, de modo que el acabado sirva para esos procesos así como para la soldadura.
Lograr el acabado perfecto con PCBCart
En PCBCart fabricamos placas a partir de tus datos Gerber y las ensamblamos en el mismo programa, de modo que la decisión sobre el acabado y el proceso de ensamblaje se revisan juntos en lugar de pasarse a través de un límite entre proveedores. En FR4 estándar ofrecemos HASL, HASL sin plomo, ENIG, ENEPIG, plata de inmersión, estaño de inmersión y OSP, y durante la revisión DFM nuestros ingenieros verifican el acabado en función de tu mezcla de encapsulados, la secuencia de reflujo y el tiempo de almacenamiento previsto. La producción se lleva a cabo en nuestras fábricas de Hangzhou y Tailandia, y las fabricaciones de alta mezcla y bajo volumen con componentes BGA y de paso fino son una parte habitual de ese trabajo. Envíanos tus Gerbers y la lista de materiales (BOM), cuéntanos cómo se va a fabricar y almacenar la placa, y te diremos qué acabado usaríamos y por qué.
Preguntas frecuentes
¿Puedo usar dos acabados diferentes en una misma tabla?
Sí, existen combinaciones selectivas. La más común es ENIG en las almohadillas SMT con oro duro en los dedos del conector de borde; ENIG en algunas áreas con OSP en otras es otra opción. Cada combinación añade pasos de enmascarado y costo, y no todas las combinaciones se adaptan a cada distribución de panel. Si una combinación específica funciona para tu diseño es algo que debe confirmarse con nuestro equipo de ingeniería antes de finalizar el plano.
¿El acabado de la superficie cambia los niveles de vacíos en BGA?
Desempeña un papel menor que la química de la pasta, el perfil de refusión y el diseño de las almohadillas, siendo el “via-in-pad” el sospechoso habitual. Donde sí aparece la influencia del acabado es en la formación de microvacíos interfaciales, que se ha asociado a plata de inmersión utilizada fuera de su ventana de proceso. Si la presencia de vacíos es un criterio de calificación, acuerde el límite de aceptación y el plan de muestreo por rayos X con nuestro equipo de ingeniería en lugar de confiar en la elección del acabado para controlarla.
¿Importa el acabado si un BGA tiene que ser retrabajado?
Sí. El retrabajo calienta el sitio y calienta parcialmente sus vecinos, por lo que las almohadillas con OSP o estaño por inmersión pierden soldabilidad con cada ciclo, tanto en el sitio reprocesado como a su alrededor. ENIG y ENEPIG toleran mucho mejor el calentamiento local repetido. Si tu plan de NPI prevé reemplazos de BGA durante la depuración o las pruebas, eso por sí solo es una buena razón para elegir un acabado basado en oro.
¿Se puede detectar el fenómeno de black pad en las placas desnudas entrantes?
No mediante inspección visual ni prueba eléctrica. Las pruebas de soldabilidad según la norma J-STD-003 en cupones detectarán problemas graves, pero no todos los casos. Los métodos fiables son destructivos: análisis de cortes metalográficos, eliminación de oro e inspección SEM del níquel. Si su programa requiere evidencia a nivel de lote, confirme con nuestro equipo de ingeniería qué pruebas y registros pueden proporcionarse para su pedido.
¿Es ENEPIG automáticamente la opción más segura para placas de prueba de ciencias de la vida o semiconductores?
No. El proceso es el que decide, no la etiqueta del sector. Una tarjeta de interfaz ATE con muchos BGA de paso fino, reprocesos repetidos y una larga vida útil a menudo justifica ENEPIG o un ENIG estrictamente controlado. Una tarjeta de instrumento de diagnóstico ensamblada en una sola pasada y enviada poco después de la fabricación suele estar bien servida con ENIG.
Obtener una cotización de ensamblaje de PCB
Recursos útiles


