



El ensamblaje de PCBA de módulos de potencia de alta corriente presenta un perfil de riesgo en las uniones de soldadura que los procedimientos estándar de inspección SMT no están diseñados para detectar por completo. Los defectos superficiales son visibles para los sistemas ópticos, pero los modos de falla que más importan para uniones que deben conducir corriente de forma sostenida —vacíos internos, relleno incompleto de vías térmicas— se encuentran totalmente por debajo de lo que cualquier sistema basado en cámaras puede ver. Una estrategia combinada de AOI 3D y rayos X, secuenciada correctamente y vinculada a la trazabilidad a nivel de lote, cierra esa brecha sin incrementar el tiempo de inspección de cada unidad.
El perfil de doble riesgo de las uniones de soldadura en módulos de potencia de alta corriente
Los módulos de potencia de alta corriente —convertidores CC-CC, etapas de control de compuerta, inductores de potencia y sus encapsulados MOSFET/IGBT asociados en equipos estacionarios industriales y de almacenamiento de energía a escala de red— presentan un perfil de riesgo de las uniones de soldadura que difiere de manera significativa del de los ensamblajes digitales de paso fino.
Riesgos visibles en la superficie, detectables mediante inspección óptica, incluyen:
Puentes de soldadura entre almohadillas grandes adyacentes o lengüetas de disipador de calor
Desalineación/inclinación de componentes en encapsulados de cuerpo grande
Volumen de soldadura insuficiente o excesivo visible en el filete
Efecto “tombstoning” en componentes pasivos de potencia de dos terminales
Riesgos ocultos internos, invisible para cualquier sistema basado en cámara, incluyen:
Agujeros por vacío bajo encapsulados con almohadilla expuesta/almohadilla térmica (QFN, D2PAK, SOIC de potencia), donde el gas atrapado durante la refusión impide el mojado completo del cobre
Relleno de soldadura incompleto en las vías térmicas o de potencia debajo de la almohadilla de fijación del dado, lo que compromete la ruta de disipación de calor prevista incluso cuando la unión del lado superior parece aceptable
Puentes sub-superficiales bajo terminaciones tipo ala de gaviota o tipo J que sobresalen por encima del filete visible
El problema central de inspección en los conjuntos de módulos de potencia es que una unión puede superar completamente el escrutinio visual y óptico mientras presenta un defecto térmico que solo se manifiesta como una falla en campo bajo una carga de corriente sostenida. Esta es la razón para combinar AOI 3D con rayos X en lugar de depender de cualquiera de las dos técnicas por separado.
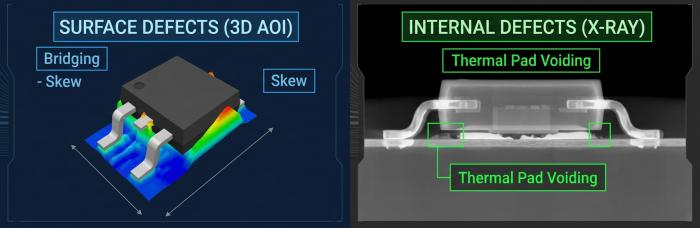
Limitaciones del AOI 3D en dispositivos de potencia con almohadillas grandes
Los sistemas AOI 3D verifican la geometría de las uniones de soldadura —altura, volumen y coplanaridad— utilizando luz estructurada o triangulación láser. En componentes de paso fino esto funciona de manera fiable porque la geometría de las almohadillas es pequeña y consistente. Los dispositivos de potencia con almohadillas grandes introducen dos complicaciones específicas:
Reflexión especular en grandes superficies de soldadura.Los filetes anchos en terminales de calibre grueso y en almohadillas térmicas reflejan la luz estructurada de manera desigual, lo que puede registrarse como una lectura de altura falsa o señalar erróneamente como defecta una unión que es geométricamente correcta.
Ambigüedad de alto volumen de pegado.Las almohadillas de los dispositivos de potencia se serigrafían con una cantidad de pasta sustancialmente mayor que las almohadillas de paso fino. Los algoritmos de AOI 3D calibrados para SMT estándar pueden marcar cordones de gran volumen legítimos como defectos por exceso de soldadura, generando tasas de falsos positivos que erosionan la confianza en la etapa de AOI si no se reajustan los umbrales para cada familia de encapsulados.
La mitigación práctica consiste en una programación de AOI específica para cada paquete: algoritmos de inspección y ventanas de aceptación separados para las huellas de los dispositivos de potencia, en lugar de aplicar un único estándar de altura/volumen del filete en toda la placa. Esto mantiene la AOI útil como una primera criba superficial sin generar tantas falsas alarmas que los operarios comiencen a ignorarla.
Ajustes de parámetros de rayos X para ensamblajes con cobre pesado y almohadillas grandes
La inspección de rayos X fuera de línea — utilizada aquí para el análisis de vacíos en BGA/QFN con capacidad de ángulo oblicuo — requiere ajustes de exposición diferentes en las placas de potencia con cobre pesado que en las placas lógicas multicapa estándar. La relación general de ingeniería es ilustrativa más que una receta fija, ya que los ajustes reales dependen del peso del cobre, el grosor de la placa y la construcción del encapsulado:
Tensión del tubo (kV):Los mayores espesores de cobre (2 oz o más) y las almohadillas térmicas más gruesas atenúan los rayos X más que las pistas estándar de 1 oz, por lo que normalmente es necesario aumentar el voltaje para mantener el contraste de la imagen a través de la masa adicional de cobre. Los ajustes de bajo voltaje calibrados para placas con poco cobre subexpondrán la imagen y pueden enmascarar vacíos reales.
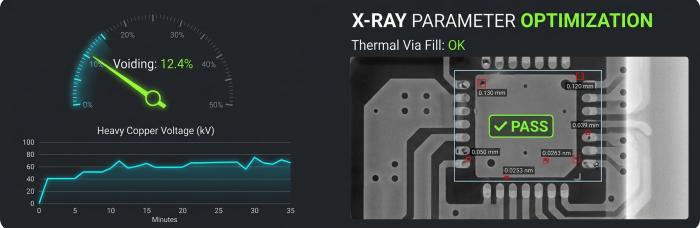
Corriente del tubo (mA) y tiempo de exposición:Las áreas de almohadilla expuesta más grandes se benefician de combinaciones ajustadas de corriente/tiempo para definir claramente los límites de las cavidades con respecto a la soldadura circundante, especialmente al correlacionar el porcentaje de cavidades frente aCriterios de aceptación IPC-A-610 para encapsulados con almohadilla térmica/expuesta.
Imágenes en ángulo oblicuose vuelve más importante en los módulos de potencia que en los BGA estándar, ya que permite al inspector distinguir las cavidades del lado superior de las cavidades en la interfaz del lado de la placa, una distinción que es relevante específicamente para la evaluación del relleno de los vías térmicas.
Nada de esto implica una acreditación de metrología de grado de calibración; el sistema de rayos X es una herramienta de inspección de registros de fabricación, y los ajustes de parámetros se documentan como parte del programa de inspección en lugar de presentarse como un proceso de medición certificado.
Secuencia de inspección: primero AOI, confirmación por rayos X en segundo lugar
Realizar ambos métodos de inspección en cada unidad a plena profundidad es ineficiente. Un enfoque secuencial reduce el tiempo de inspección redundante mientras mantiene la cobertura:
SPI 3Dverifica la deposición de pasta inmediatamente después de la impresión, detectando problemas de volumen y de registro antes de que se coloquen los componentes.
AOI 3D, después del refusión, inspecciona el conjunto de defectos visibles en la superficie — puentes, desalineación, desviación grave del volumen de soldadura — en el 100% de las placas ensambladas.
Inspección por rayos Xse aplica luego de forma selectiva a las ubicaciones de los dispositivos de potencia y a los encapsulados con almohadilla térmica, basándose en los datos de aprobación/rechazo de la AOI y en cualquier señal de proceso de ese ciclo de refusión, en lugar de radiografiar sistemáticamente todas las unidades en todas las ubicaciones.
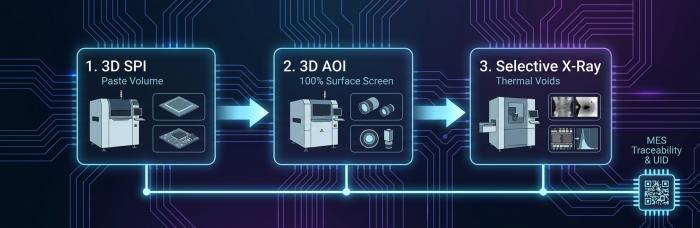
Esta secuenciación significa que el tiempo de rayos X —intrínsecamente más lento por unidad que la inspección óptica— se concentra donde aporta información que la AOI no puede proporcionar, en lugar de duplicar las verificaciones que la AOI ya ha superado. Para tiradas de producción de alta mezcla y bajo volumen, esto es una consideración significativa del tiempo de entrega en comparación con una cobertura completa de rayos X en cada placa.
Trazabilidad MES y correlación de fallas en campo a nivel de lote
Ambos conjuntos de datos de inspección solo son útiles en la medida en que puedan recuperarse posteriormente. Vincular los resultados de AOI y rayos X al sistema de trazabilidad Smart MES UID, con identificadores de unidad marcados con láser, significa:
El registro de aprobación/rechazo de AOI de cada módulo de potencia y el porcentaje de vacíos en rayos X están vinculados a un ciclo específico del horno de refusión (registro de perfil JTR-1200D-N), al lote de esténcil/impresión y a la marca de tiempo de la inspección
Si se informa de una falla en campo en un módulo de potencia desplegado, se puede recuperar el registro a nivel de lote para verificar si el porcentaje original de vacíos de la unidad estaba dentro de los criterios de aceptación y si se señalaron anomalías de proceso en el mismo lote de producción
Esto permite la investigación de la causa raíz sin requerir una reinspección destructiva de la unidad que falló: los datos de la inspección original ya están archivados.
Esta estructura de trazabilidad es una capacidad de proceso, no una declaración de certificación; documenta qué se midió y cuándo, lo cual es el valor práctico para la correlación de fallos.
Diseño de una estrategia de inspección para PCBA de módulos de potencia
Para los PCBA de módulos de potencia de alta corriente, se debe construir una estrategia de inspección en torno a tres puntos de diseño:
Programación de AOI específica del paqueteen lugar de umbrales uniformes, para evitar falsos avisos en los filetes de dispositivos de potencia de alto volumen
Configuración ajustada de exposición a rayos Xpara cobre pesado y almohadillas térmicas gruesas, aplicado cuando realmente se necesita confirmar la presencia de vacíos y el relleno de vías
Inspección secuenciada vinculada al MESde modo que tanto los datos de defectos superficiales como internos se capturan, se pueden recuperar y no se duplican de forma redundante
Estas son decisiones de diseño de proceso específicas de la geometría del módulo de potencia: no son parámetros genéricos predeterminados de inspección SMT, y tratarlas como tales es una fuente común de defectos térmicos no detectados en el ensamblaje de electrónica de potencia.
Si estás definiendo el alcance de un plan de inspección para un programa de PCBA de módulo de potencia de alta corriente,envía los detalles de tu proyecto para obtener una cotizacióny nuestro equipo de ingeniería puede revisar la estrategia de inspección como parte de laRevisión DFM.
Recursos útiles
•Inspección de vacíos en BGA por rayos X para módulos de potencia industriales
•Comparación de AOI, ICT y AXI y cuándo utilizarlos durante el ensamblaje SMT de PCB
•Medidas Eficaces para el Control de Calidad de las Uniones de Soldadura BGA
•Problemas con las esferas de soldadura en componentes BGA y cómo evitarlos


