


Pour les assemblages BGA et à pas fin, choisissez une finition plane. L’ENIG est le choix par défaut raisonnable pour la plupart des circuits, l’ENEPIG justifie son prix plus élevé lorsque la carte porte également des puces à fils de liaison (wire-bonded die) ou subira de nombreux cycles thermiques, et l’argent chimique ou l’OSP fonctionnent bien lorsque le coût ou les pertes en haute fréquence comptent davantage que la durée de stockage. Nous déconseillons la HASL, car sa « couronne » de soudure irrégulière nuit à la fois à l’impression au pochoir et au placement des billes sur les petits pads.
D’après notre expérience, la chimie compte moins que deux questions pratiques : combien de passes de refusion la carte devra-t-elle subir, et combien de temps les cartes nues resteront-elles en attente avant d’arriver sur la ligne SMT ? Répondez honnêtement à ces questions et le choix se fait généralement de lui-même.
Pourquoi la finition de surface est-elle plus importante pour les pas fins ?
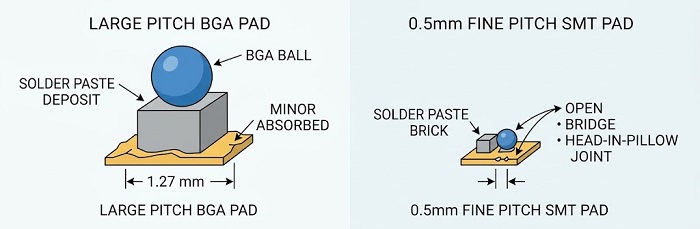
Parce que le volume de soudure rétrécit alors que la variation de la finition, elle, ne change pas. Sur un BGA au pas de 1,27 mm, une pastille qui dépasse de quelques microns ou présente un léger voile d’oxydation est compensée par un dépôt de pâte généreux et une bille de grande taille. À un pas de 0,5 mm et en dessous, l’ouverture est petite, le bloc de pâte est petit et la bille est petite, de sorte que la même variation se transforme en circuit ouvert, en pont ou en joint de type « head-in-pillow ».
Quatre propriétés de la finition influent directement sur le rendement d’assemblage de ces pièces :
•Planarité.Le pochoir doit être jointé à plat contre chaque pastille. Une pastille bombée ou irrégulière laisse la pâte s’échapper sous la feuille ou produit un dépôt insuffisant.
•Mouillage.De petites pastilles offrent très peu de surface et de temps pour que la brasure s’étale. Une finition qui se mouille lentement laisse des pastilles partiellement mouillées que personne ne peut voir une fois le boîtier posé.
•État après le premier refusion.Sur un circuit imprimé double face, la seconde face est imprimée sur des pastilles qui ont déjà subi un premier pic de température. Certains revêtements le supportent bien ; d’autres perdent une bonne partie de leur soudabilité.
•L’interface laissée derrière.La finition détermine si la liaison se forme sur le cuivre ou sur le nickel, et cette interface est l’endroit où les joints BGA se rompent généralement lors de chutes, de flexions ou de cycles thermiques.
Rien de tout cela n’apparaît sur une image AOI d’un BGA, car les joints sont cachés sous le boîtier. La radiographie détecte les ponts et les grandes cavités, mais elle ne vous indiquera pas qu’un joint repose sur une interface faible. C’est pourquoi nous considérons le choix du revêtement comme faisant partie deAssemblage BGAplanification au stade du devis plutôt qu’une case cochée sur l’ordre de fabrication.
À titre de référence, nos circuits imprimés FR4 standard prennent en charge un espacement BGA/SMD minimal de 0,2 mm. À cette extrémité de la plage, chacune des propriétés ci-dessus fonctionne proche de sa limite, et il vaut la peine de vérifier vos composants par rapport à notre liste depackages SMT pris en chargeavant que la finition ne soit définitivement arrêtée.
Pourquoi le HASL convient-il mal aux BGA et aux composants à pas fin ?
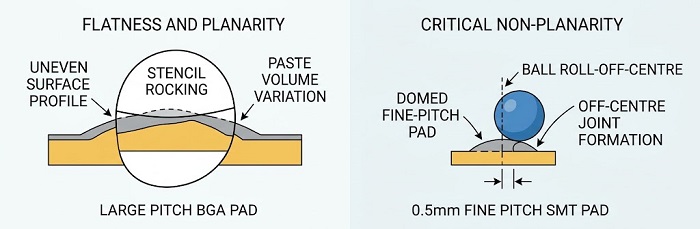
Parce que c’est la finition la moins plane du menu. Le procédé HASL plonge le panneau dans de la soudure en fusion et enlève l’excédent à l’aide de couteaux à air chaud. Le revêtement qui reste varie en fonction de la taille du pad, de l’orientation du pad par rapport aux couteaux et de la position sur le panneau. Les petits pads ont tendance à ressortir avec un bombement arrondi, tandis que les grands pads finissent plus plats.
Sur un patron de pastilles BGA, cette convexité entraîne trois problèmes distincts. Le pochoir bascule sur les points hauts et ne se scelle pas, de sorte que le volume de pâte varie d’une pastille à l’autre. Les billes peuvent se décaler de leur centre pendant le placement, ce qui est plus visible sur les CSP légers. Et la brasure déjà présente sur la pastille s’ajoute au volume du joint d’une manière que votre conception de pochoir n’avait jamais prise en compte.
L’étamage sans plomb à la vague (HASL) ajoute en plus une contrainte thermique. Le bain de soudure fonctionne à une température plus élevée qu’avec l’étain-plomb, de sorte que le circuit nu subit un passage supplémentaire à haute température avant même le début de l’assemblage. Sur un circuit multicouche épais, cela représente un cycle supplémentaire de dilatation suivant l’axe Z à travers chaque trou métallisé.
L’HAL et l’HAL sans plomb restent des options raisonnables pour les cartes principalement composées de composants traversants et de CMS à pas large, et nous fournissons les deux. Le problème est que le fini couvre toute la carte. Si un boîtier BGA à pas fin est placé dans un coin, c’est ce BGA qui doit déterminer le type de fini, et non les rangées de connecteurs traversants qui l’entourent.
ENIG : où cela fonctionne et la question du « black pad »
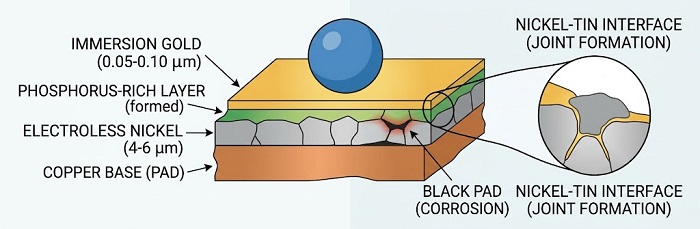
L’ENIG est le revêtement que nous recommandons pour la plupart des circuits imprimés à BGA, à condition que la ligne de placage soit bien maîtrisée. Il dépose plusieurs microns de nickel-phosphore autocatalytique, suivis d’une fine couche d’or d’immersion, avec des exigences d’épaisseur définies dans l’IPC-4552. Le résultat est plat, se conserve bien en stockage et supporte plusieurs passes de refusion sans plomb sans la perte de soudabilité que l’on observe sur les finitions organiques ou à base d’étain.
Lors du brasage, la fine couche d’or se dissout presque immédiatement dans la brasure et la liaison se forme en réalité sur le nickel. C’est cette interface nickel-étain qui supporte la charge, et c’est également là que se trouve la faiblesse connue de l’ENIG.
Le « black pad » est une corrosion du nickel qui se produit dans le bain d’or par immersion. L’or par immersion est une réaction de déplacement, ce qui signifie que l’or se dépose en dissolvant le nickel. Lorsque cette attaque va trop loin, généralement à cause d’une dérive de la chimie du bain, d’un temps de séjour excessif ou d’un nickel ayant une teneur en phosphore inadéquate, les joints de grains du nickel se corrodent et une couche riche en phosphore se forme sous l’or. Le circuit imprimé semble normal. La soudure peut même mouiller de manière acceptable. Mais le joint repose sur une couche fragilisée et peut se rompre nettement le long de celle-ci en cas de choc mécanique ou de flexion du circuit.
Ce qui rend le phénomène de « black pad » frustrant, c’est que les inspections de routine ne le détectent pas. L’AOI et la radiographie ne révèlent rien d’inhabituel. Pour l’identifier, il faut réaliser des microsections, enlever l’or et examiner la surface du nickel au SEM, ou effectuer des essais destructifs de traction et de cisaillement sur des joints échantillons.
Il s’agit d’un problème de contrôle de procédé, pas d’une raison d’abandonner l’ENIG. Les paramètres de contrôle importants se situent sur la chaîne de placage : pH du bain, concentrations en stabilisant et en métal, teneur en nickel-phosphore et durée d’immersion dans l’or. Si votre produit doit être soumis à des chutes, des vibrations ou des flexions en service, informez-nous dès l’étape de devis, afin que des essais de qualification puissent être convenus avec notre équipe d’ingénierie avant que la conception ne passe en production de volume.
Deux points plus mineurs que les ingénieurs oublient parfois. L’ENIG accepte les connexions par fil en aluminium, mais ce n’est pas une surface fiable pour le raccordement par fil en or. De plus, la brasure ne s’étale pas toujours jusqu’au bord même d’un pad ENIG, ce qui peut sembler étrange sur les congés latéraux des boîtiers QFN, mais reste normalement acceptable lorsque la liaison satisfait aux critères de l’IPC-A-610.
Quand l’ENEPIG vaut-il le coût supplémentaire ?
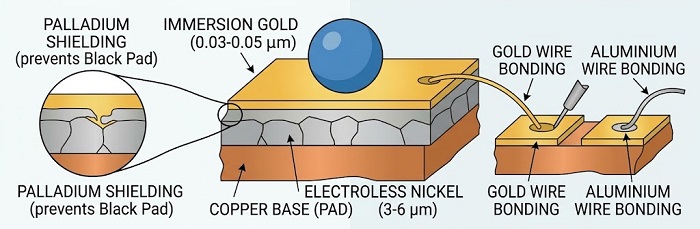
L’ENEPIG est rentable lorsque la carte a besoin de quelque chose que l’ENIG ne peut pas offrir : un thermo‑câblage or fiable, une moindre exposition au “black pad” sur un produit soumis à des exigences strictes en matière de chute ou de vibrations, ou la possibilité de braser et de réaliser des liaisons sur la même surface. Pour un contrôleur industriel typique avec quelques BGA et une ou deux passes de refusion, cela apporte rarement assez d’avantages pour justifier le prix.
La structure ajoute une fine couche de palladium autocatalytique entre le nickel et l’or, avec des exigences définies dans l’IPC-4556. Le palladium protège le nickel du bain d’or par immersion, ce qui élimine la majeure partie du mécanisme à l’origine du phénomène de « black pad ». Il fournit également une surface adaptée aussi bien aux connexions par fils d’or que d’aluminium, raison pour laquelle l’ENEPIG est souvent qualifié de finition universelle.
Voici les cas dans lesquels nous le recommanderions généralement :
• Cartes qui combinent des composants SMT avec des puces montées directement sur carte (chip-on-board) ou d’autres dispositifs à fils de liaison, de sorte qu’une seule finition serve aux deux procédés.
• Produits pour lesquels une rupture interfaciale de BGA serait coûteuse à détecter sur le terrain, et dont le plan de qualification inclut des essais de chute ou de flexion.
• Assemblages qui subiront plusieurs passages de refusion ainsi qu’une retouche BGA prévue pendant la NPI ou les essais.
• Cartes qui combinent des composants soudés, des connecteurs à emmanchement forcé et des surfaces de contact exposées.
L’ENEPIG comporte ses propres risques de procédé. Si la couche de palladium est trop épaisse, la mouillabilité diminue et la qualité de la liaison peut en pâtir ; l’épaisseur du palladium doit donc rester dans la plage spécifiée. Le coût varie également avec le marché du palladium, il faut donc traiter la différence de prix par rapport à l’ENIG comme un élément à chiffrer par projet, et non comme un ratio fixe.
Sur les circuits RF et à haute vitesse, n’oubliez pas que l’ENIG et l’ENEPIG introduisent tous deux du nickel dans le trajet du courant au niveau du pad. À la plupart des fréquences, l’effet est faible. Si votre marge de pertes est serrée aux fréquences micro-ondes, signalez-le-nous tôt, car la bonne solution pourrait être une finition sans nickel.
Argent d’immersion, étain d’immersion et OSP : durée de conservation et cycles de refusion
Les trois sont plats, coûtent moins cher que les finitions à base d’or et forment la liaison de soudure directement sur le cuivre. La contrepartie est une sensibilité au temps, à la manutention et à la chaleur avant l’assemblage, ce qui importe surtout pour les circuits imprimés double face et les productions HMLV échelonnées où les cartes nues peuvent attendre des semaines avant que le kit ne soit complet.
Argent par immersion.Une fine couche d’argent sur du cuivre, très plane, avec une bonne soudabilité et sans nickel dans le trajet du signal, ce qui la rend attrayante pour les conceptions haute vitesse et RF. Ses points faibles sont le ternissement et la sensibilité au soufre présent dans l’air et dans les matériaux d’emballage. Un procédé mal maîtrisé peut également laisser de petites cavités à l’interface cuivre-argent, qui, sur un BGA, se retrouvent directement sous la bille. Conservez les circuits imprimés scellés dans un emballage sans soufre et manipulez-les avec des gants. Dans des environnements de service riches en soufre, la corrosion rampante est un risque connu sur les assemblages non revêtus.
Étain d’immersion.Plat et bien adapté aux broches à emmanchement forcé. Le problème pour les travaux sur BGA est que le cuivre et l’étain forment un intermétallique qui continue de croître à température ambiante et croît plus rapidement à chaque cycle thermique, consommant l’étain libre dont la soudure a besoin. Un circuit imprimé qui mouille bien sur la première face peut mouiller sensiblement moins bien sur la seconde. Les moustaches d’étain sont un autre point à considérer pour les produits à longue durée de vie. Nous proposons l’étain chimique, mais nous le recommandons rarement pour les cartes BGA double face.
OSP.Un film organique fin qui maintient le cuivre propre jusqu’à la soudure. Il est plat et généralement l’option la moins coûteuse, et les joints formés directement sur le cuivre résistent bien aux tests de chute. Toutefois, le film se dégrade à chaque exposition thermique. Après le premier refusion, les pastilles en attente de la seconde face portent un revêtement plus fin et partiellement décomposé, et leur mouillage dépend du délai avant le second passage et du fait que le four fonctionne ou non sous azote. Les cartes OSP ne doivent pas être étuvées pour éliminer l’humidité, car l’étuvage dégrade le revêtement. Les pastilles de test non soudées restent également couvertes d’un film non conducteur, ce qui peut rendre les tests en circuit par pointes de touche peu fiables.
Le tableau ci-dessous met les six finitions côte à côte du point de vue de l’assemblage.
| Terminer | Planarité | Durée de conservation typique en emballage scellé* | Tolérance de refusion* | Formes conjointes sur | Risque principal d’assemblage |
|---|---|---|---|---|---|
| HASL / HASL sans plomb | Pauvre | Environ 12 mois | Bon | Cuivre (via revêtement de soudure) | Patins bombés, cycle thermique supplémentaire |
| ÉNIG | Excellent | Environ 12 mois | Passes multiples | Nickel | Pastille noire, rupture interfaciale |
| ENEPIG | Excellent | Environ 12 mois | Passages multiples | Nickel | Contrôle de l'épaisseur du palladium, coût |
| Argent par immersion | Excellent | Environ 6 à 12 mois | Plusieurs passes | Cuivre | Ternissure, soufre, microcavités interfaciales |
| Étain d’immersion | Excellent | Environ 6 mois | Se dégrade à chaque passage | Cuivre | Croissance de l’IMC, moustaches |
| OSP | Excellent | Environ 6 mois | Habituellement 2 passages ; l’azote aide | Cuivre | Décomposition du film, sans cuisson, sondage ICT |
*Les données concernant la durée de conservation et le refusionnage constituent des indications générales de l’industrie et ne représentent pas des engagements de notre part. Les valeurs réelles dépendent de la chimie, du conditionnement, de la température et de l’humidité de stockage ; veuillez donc les confirmer avec notre équipe d’ingénierie pour chaque projet.
Table de décision par package et processus
Choisissez la finition pour le composant le plus exigeant et l’étape de procédé la plus exigeante sur le circuit, puis vérifiez-la en fonction de la durée de stockage des circuits nus. Le tableau ci-dessous couvre les situations que nous rencontrons le plus souvent.
| Situation du plateau | Premier choix | Aussi exploitable | Éviter |
|---|---|---|---|
| QFP/QFN avec un pas de 0,5 mm ou plus, une seule passe de refusion, assemblage peu de temps après la fabrication | OSP | ÉNIG | HASL |
| BGA avec un pas de 0,8 à 1,0 mm, refusion double face | ÉNIG | ENEPIG, argent d’immersion | HASL, étain d’immersion |
| BGA à pas fin ou CSP avec un pas de 0,5 mm ou moins, double face | ÉNIG | ENEPIG | HASL, OSP si la deuxième passe est retardée |
| BGA plus puce câblée (COB) sur la même carte | ENEPIG | Aucun en pratique | HASL, OSP, étain chimique |
| BGA avec budget de pertes haute fréquence serré | Argent d’immersion | ENEPIG (vérifier les pertes) | HASL |
| Connecteurs à emboîtement plus CMS | Étain chimique ou argent chimique | ENEPIG | HASL |
| Cartes nues stockées ou préparées en kits pour des productions HMLV échelonnées | ÉNIG | ENEPIG | OSP, étamage chimique |
| Reprise de BGA prévue pendant la NPI ou les tests | ENIG ou ENEPIG | Argent par immersion | OSP, étain d’immersion |
| Principalement à trous traversants, sans BGA, axé sur le coût | HASL sans plomb | OSP | — |
| Test en circuit sur pastilles de test non soudées | ÉNIG | Argent par immersion | OSP sur plots de test |
Avant de publier le dessin de fabrication, passez en revue cette courte liste de contrôle :
• Indiquez la finition et la spécification IPC à laquelle elle doit se conformer : IPC-4552 pour l’ENIG, IPC-4556 pour l’ENEPIG, IPC-4553 pour l’argent immersion ou IPC-4554 pour l’étain immersion. Pour toute épaisseur plus stricte que celle de la spécification, confirmez avec notre équipe d’ingénierie.
• Indiquez-nous combien de passages de refusion la carte nécessite et si une retouche BGA est prévue.
• Si les cartes doivent être stockées ou préparées en kits pour des assemblages ultérieurs, indiquez la durée de stockage prévue afin que la finition y soit adaptée.
• Si un test ICT est prévu, vérifiez quels pastilles de test resteront non soudées et quel fini elles auront.
• Signalez les puces à connexion par fil et les pièces à emmanchement forcé, afin que la finition convienne à ces procédés ainsi qu’à la soudure.
Obtenir une finition parfaite avec PCBCart
Chez PCBCart, nous fabriquons les circuits à partir de vos données Gerber et les assemblons dans le même processus, de sorte que le choix du fini et le processus d’assemblage soient examinés ensemble plutôt que transmis d’un fournisseur à un autre. Sur FR4 standard, nous proposons HASL, HASL sans plomb, ENIG, ENEPIG, argent chimique, étain chimique et OSP, et lors de la revue DFM, nos ingénieurs vérifient le fini par rapport à votre mélange de boîtiers, à la séquence de refusion et au temps de stockage prévu. La production est réalisée dans nos usines de Hangzhou et de Thaïlande, et les fabrications à forte mixité et faible volume avec BGA et composants à pas fin font régulièrement partie de ce travail. Envoyez-nous vos Gerber et votre nomenclature (BOM), indiquez-nous comment le circuit sera fabriqué et stocké, et nous vous dirons quel fini nous utiliserions et pourquoi.
FAQ
Puis-je utiliser deux finitions différentes sur une même planche ?
Oui, il existe des combinaisons sélectives. La plus courante est l’ENIG sur les pastilles CMS avec de l’or dur sur les doigts de connecteur de bord ; l’ENIG sur certaines zones avec de l’OSP ailleurs en est une autre. Chaque combinaison ajoute des étapes de masquage et du coût, et tous les appairages ne conviennent pas à chaque configuration de panneau. Le fait qu’une combinaison spécifique fonctionne pour votre conception est quelque chose à confirmer avec notre équipe d’ingénierie avant que le plan ne soit finalisé.
La finition de surface modifie-t-elle le niveau de vides dans les BGA ?
Son rôle est moindre que celui de la chimie de la pâte, du profil de refusion et de la conception des pastilles, le via-in-pad étant généralement le principal suspect. Là où le revêtement de finition intervient, c’est dans la microcavitation interfaciale, qui a été associée à l’argent à immersion exploité en dehors de sa fenêtre de procédé. Si la présence de vides est un critère de qualification, convenez de la limite d’acceptation et du plan d’échantillonnage par radiographie avec notre équipe d’ingénierie plutôt que de compter sur le choix de la finition pour la maîtriser.
La finition a-t-elle de l’importance si un BGA doit être retouché ?
Oui. La retouche chauffe le site et chauffe en partie ses voisins, de sorte que les pastilles en OSP ou étain d’immersion perdent de leur soudabilité à chaque cycle, à la fois sur le site retouché et autour de celui-ci. L’ENIG et l’ENEPIG supportent beaucoup mieux les chauffages locaux répétés. Si votre plan de NPI prévoit des remplacements de BGA pendant le débogage ou les tests, cela seul est une bonne raison de choisir une finition à base d’or.
Le phénomène de black pad peut-il être détecté sur des circuits nus entrants ?
Pas par inspection visuelle ni par test électrique. Les essais de soudabilité selon la norme J-STD-003 sur des coupons détecteront les problèmes grossiers mais pas tous les cas. Les méthodes fiables sont destructives : micrographie en coupe, décapage de l’or et inspection SEM du nickel. Si votre programme exige des preuves au niveau du lot, confirmez avec notre équipe d’ingénierie quels essais et quels enregistrements peuvent être fournis pour votre commande.
L’ENEPIG est-il automatiquement le choix le plus sûr pour les circuits de test en sciences de la vie ou en semi-conducteurs ?
Non. C’est le procédé qui décide, pas l’étiquette du secteur. Une carte d’interface ATE avec de nombreux boîtiers BGA à pas fin, des retouches répétées et une longue durée de vie justifie souvent l’ENEPIG ou un ENIG étroitement contrôlé. Une carte d’instrument de diagnostic assemblée en une seule passe et expédiée peu après la fabrication est généralement bien servie par l’ENIG.
Obtenir un devis d’assemblage de PCB
Ressources utiles
•Comparaison entre ENIG et ENEPIG


