



L’assemblage PCBA de modules de puissance à fort courant présente un profil de risque de brasure que les procédures d’inspection SMT standard ne sont pas conçues pour détecter entièrement. Les défauts en surface sont visibles pour les systèmes optiques, mais les modes de défaillance qui comptent le plus pour la tenue du courant dans les joints — vides internes, remplissage incomplet des vias thermiques — se situent entièrement en dessous de ce que tout système basé sur caméra peut voir. Une stratégie combinant AOI 3D et rayons X, correctement séquencée et reliée à une traçabilité au niveau des lots, comble cette lacune sans augmenter le temps d’inspection de chaque unité.
Le double profil de risque des joints de soudure des modules de puissance à fort courant
Les modules de puissance à fort courant — convertisseurs DC-DC, étages de commande de grille, inductances de puissance et leurs boîtiers MOSFET/IGBT associés dans les équipements fixes industriels et de stockage d’énergie à l’échelle du réseau — présentent un profil de risque de joint de soudure sensiblement différent de celui des assemblages numériques à pas fin.
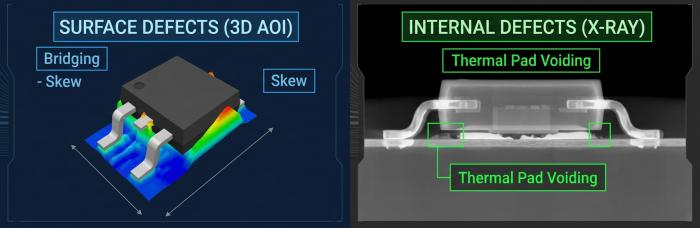
Risques visibles en surface, détectables par inspection optique, incluent :
Ponts de soudure entre de larges pastilles adjacentes ou des languettes de dissipateur thermique
Mauvais alignement / inclinaison des composants sur les boîtiers de grande taille
Volume de soudure insuffisant ou excessif visible au niveau du congé
Formation de tombstones sur les composants passifs de puissance à deux bornes
Risques cachés en interne, invisible à tout système basé sur une caméra, comprennent :
Formation de cavités sous les boîtiers à pastille exposée/pastille thermique (QFN, D2PAK, SOIC de puissance), où le gaz piégé pendant la refusion empêche le mouillage complet du cuivre
Remplissage de soudure incomplet dans les vias thermiques ou de puissance sous le plot de fixation de la puce, ce qui compromet le chemin thermique prévu même lorsque le joint sur la face supérieure semble acceptable
Pontage sous-jacent sous des terminaisons en aile de mouette ou en forme de J qui surplombent le cordon de brasure visible
Le principal problème d’inspection pour les assemblages de modules de puissance est qu’une jonction peut passer entièrement les contrôles visuels et optiques tout en présentant un défaut thermique qui ne se manifeste qu’en panne sur le terrain sous une charge de courant soutenue. C’est la raison pour laquelle on associe l’AOI 3D à la radiographie X plutôt que de se fier à l’une ou l’autre de ces techniques seule.
Limitations de l’AOI 3D sur les dispositifs de puissance à large pastille
Les systèmes AOI 3D vérifient la géométrie des joints de soudure — hauteur, volume et coplanarité — à l’aide de lumière structurée ou de triangulation laser. Sur les composants à pas fin, cela fonctionne de manière fiable car la géométrie des pastilles est petite et homogène. Les dispositifs de puissance à larges pastilles introduisent deux complications spécifiques :
Réflexion spéculaire sur de grandes surfaces de soudure.Les larges congés sur les bornes de forte épaisseur et les pastilles thermiques réfléchissent la lumière structurée de manière inégale, ce qui peut être interprété comme une fausse mesure de hauteur ou signaler à tort un joint géométriquement conforme.
Ambiguïté élevée du volume de pâte.Les pastilles des composants de puissance sont sérigraphiées avec nettement plus de pâte que les pastilles à pas fin. Les algorithmes d’AOI 3D, calibrés pour la technologie SMT standard, peuvent signaler comme défauts d’excès de soudure des congés à grand volume pourtant conformes, ce qui génère des taux de faux positifs qui sapent la confiance dans l’étape d’AOI si les seuils ne sont pas réajustés pour chaque famille de boîtiers.
La mesure d’atténuation pratique consiste en une programmation AOI spécifique à chaque composant : des algorithmes d’inspection et des fenêtres d’acceptation distincts pour les empreintes des composants de puissance, plutôt que l’application d’une seule norme de hauteur/volume de congé sur l’ensemble de la carte. Cela permet de conserver l’AOI utile comme contrôle de surface de premier niveau, sans générer tellement de faux appels que les opérateurs commencent à les ignorer.
Ajustements des paramètres de radiographie pour les assemblages à cuivre épais et à larges pastilles
L’inspection radiographique hors ligne — utilisée ici pour l’analyse des vides dans les BGA/QFN avec capacité d’angle oblique — nécessite des réglages d’exposition différents sur les circuits de puissance à cuivre épais par rapport aux circuits logiques multicouches standard. La relation d’ingénierie générale est illustrative plutôt qu’une recette fixe, car les réglages réels dépendent du poids de cuivre, de l’épaisseur de la carte et de la construction du boîtier :
Tension du tube (kV) :Des épaisseurs de cuivre plus élevées (2 oz et plus) et des pads thermiques plus épais atténuent davantage les rayons X que les pistes standard de 1 oz, de sorte que la tension doit généralement être augmentée pour maintenir le contraste de l’image à travers la masse de cuivre supplémentaire. Des réglages de sous-tension optimisés pour des circuits à faible épaisseur de cuivre sous-exposeront l’image et peuvent masquer de véritables vides.
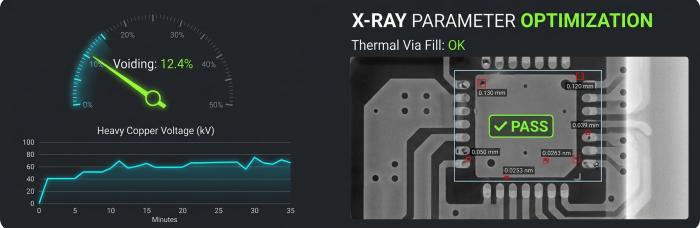
Courant du tube (mA) et temps d’exposition :Les zones de pastille exposée plus grandes bénéficient de combinaisons courant/temps ajustées pour définir clairement les limites des vides par rapport à la brasure environnante, en particulier lors de la corrélation du pourcentage de vides par rapport àCritères d’acceptation IPC-A-610 pour les boîtiers à pastille thermique/exposée.
Imagerie en angle obliquedevient plus important pour les modules de puissance que pour les BGA standard, car il permet à l’inspecteur de distinguer les vides du côté supérieur des vides à l’interface côté carte — une distinction qui compte spécifiquement pour l’évaluation du remplissage des vias thermiques.
Rien de tout cela n’implique une accréditation de métrologie de niveau étalonnage ; le système à rayons X est un outil d’inspection des enregistrements de fabrication, et les réglages de paramètres sont documentés dans le cadre du programme d’inspection plutôt que présentés comme un processus de mesure certifié.
Séquençage des inspections : AOI en premier, confirmation par rayons X en second
L’exécution des deux méthodes d’inspection sur chaque unité à pleine profondeur est inefficace. Une approche séquencée réduit le temps d’inspection redondant tout en préservant la couverture :
SPI 3Dvérifie le dépôt de pâte immédiatement après l’impression, détectant les problèmes de volume et d’alignement avant la pose des composants.
AOI 3D, après refusion, contrôle sur 100 % des cartes assemblées l’ensemble des défauts visibles en surface — pontage, désalignement, importantes déviations de volume de soudure.
Inspection par rayons Xest ensuite appliquée de manière sélective aux emplacements des composants de puissance et aux boîtiers avec pastille thermique, en s’appuyant sur les données de réussite/échec de l’AOI et sur tout indicateur de procédé provenant de ce cycle de refusion, plutôt que de radiographier systématiquement chaque unité à chaque emplacement.
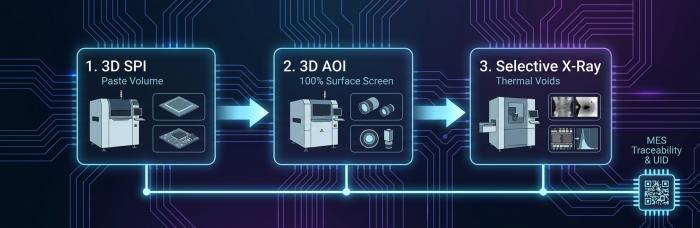
Ce séquençage signifie que le temps de radiographie — intrinsèquement plus lent par unité que l’inspection optique — est concentré là où il apporte des informations que l’AOI ne peut pas fournir, plutôt que de dupliquer des contrôles déjà validés par l’AOI. Pour les séries de production à forte mixité et faible volume, il s’agit d’un facteur de délai significatif par rapport à une couverture radiographique complète de chaque carte.
Traçabilité MES et corrélation des défaillances sur le terrain au niveau des lots
Les deux ensembles de données d’inspection ne sont utiles que dans la mesure où ils peuvent être récupérés ultérieurement. L’association des résultats AOI et rayons X au système de traçabilité Smart MES UID, avec des identifiants d’unités marqués au laser, signifie :
L’enregistrement de réussite/échec à l’AOI de chaque module de puissance et le pourcentage de vides observés en radiographie sont associés à un cycle spécifique de four de refusion (journal de profil JTR-1200D-N), à un lot de pochoir/impression et à un horodatage d’inspection
Si une défaillance sur le terrain est signalée sur un module de puissance déployé, l’enregistrement au niveau du lot peut être consulté pour vérifier si le pourcentage initial de vides de l’unité était conforme aux critères d’acceptation, et si des anomalies de procédé ont été signalées dans le même lot de production
Cela permet de mener des investigations sur la cause première sans exiger une nouvelle inspection destructive de l’unité défaillante — les données d’inspection originales sont déjà enregistrées.
Cette structure de traçabilité est une capacité de procédé, et non une revendication de certification ; elle consigne ce qui a été mesuré et à quel moment, ce qui constitue la valeur pratique pour la corrélation des défaillances.
Conception d’une stratégie d’inspection pour les PCBA de modules de puissance
Pour les PCBA de modules de puissance à fort courant, une stratégie d’inspection doit être élaborée autour de trois points de conception :
Programmation AOI spécifique au paquetplutôt que des seuils uniformes, afin d’éviter de fausses détections sur les congés des dispositifs de puissance à fort volume
Réglages d’exposition aux rayons X ajustéspour les cuivres épais et les pastilles thermiques épaisses, appliqué lorsque la présence de vides et le remplissage des vias doivent réellement être vérifiés
Inspection séquencée, liée au MESainsi, les données relatives aux défauts de surface et internes sont toutes deux capturées, toutes deux récupérables et ne sont pas redondamment dupliquées
Ce sont des décisions de conception de procédé propres à la géométrie des modules de puissance — ce ne sont pas des paramètres génériques par défaut pour l’inspection SMT, et les considérer comme tels est une source fréquente de défauts thermiques non détectés dans l’assemblage de l’électronique de puissance.
Si vous élaborez le périmètre d’un plan d’inspection pour un programme de PCBA de module de puissance à fort courant,soumettez les détails de votre projet pour obtenir un deviset notre équipe d’ingénierie peut passer en revue la stratégie d’inspection dans le cadre de laRevue DFM.
Ressources utiles
•Inspection des vides BGA par rayons X pour les modules de puissance industriels
•Comparaison de l’AOI, de l’ICT et de l’AXI et moment de les utiliser lors de l’assemblage SMT de circuits imprimés
•Mesures efficaces pour le contrôle de la qualité des joints de soudure BGA
•Problèmes de billes de soudure des composants BGA et comment les éviter


