


La maggior parte dei problemi di assemblaggio su una scheda con core metallico deriva da tre decisioni di progettazione: quanta massa termica inserire sotto un determinato componente, quanto grandi siano i pad di saldatura sul percorso termico e dove siano posizionati i fori di montaggio rispetto ai pad e ai bordi. Se questi aspetti sono corretti nel disegno, il profilo di rifusione diventa una normale operazione di messa a punto. Se sono sbagliati, nessuna impostazione del forno li risolverà completamente.
Questo articolo tratta delle linee guida per la progettazione di PCB in alluminio che verifichiamo prima che un file con core metallico vada in produzione, ed è scritto per ingegneri che realizzano moduli di illuminazione a LED e moduli di potenza, in cui la densità di calore è il motivo principale della scelta del substrato.
In che modo una scheda a nucleo metallico è diversa da una in FR4 in linea?
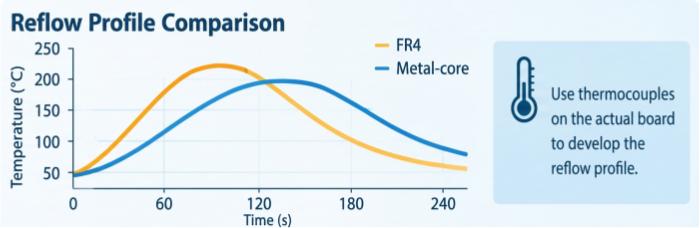
La base metallica assorbe calore durante il reflow, e questo cambia tutto a valle. Una scheda in FR4 si riscalda in modo abbastanza uniforme e rapido. Una scheda a nucleo metallico ha una spessa lastra di alluminio o rame sotto un sottile dielettrico, quindi si riscalda lentamente, trattiene quel calore e si raffredda lentamente. I componenti piccoli su piste strette raggiungono rapidamente la fase liquida, mentre un’ampia piazzola termica sulla stessa base può rimanere in ritardo.
Ne derivano tre conseguenze pratiche:
Il profilo deve essere sviluppato sulla scheda effettiva con termocoppie, non preso in prestito da un lavoro su FR4.
Le schede con una distribuzione del rame e dei componenti molto irregolare mostrano una più ampia dispersione di temperatura sull'intero pannello.
La manipolazione è importante. Il lato di base è in metallo nudo, quindi le schede richiedono un trasporto supportato e delle attrezzature. Per questo utilizziamo attrezzature in pietra sintetica, e avere una scheda piatta e stabile durante la stampa della pasta e il posizionamento fa parte del mantenimento della consistenza dei depositi.
Le nostre schede standard con nucleo metallico sono realizzate secondo la norma IPC Classe 2. I materiali di base sono alluminio 1060 o rame, lo spessore della scheda varia da 0,8 a 5,0 mm e lo spessore scelto influisce direttamente sul tempo necessario affinché la scheda raggiunga la temperatura. Uno spessore maggiore non è automaticamente migliore per il prodotto. Se una base da 1,0 mm soddisfa il tuo budget termico, specificare 3,0 mm solo per sicurezza rende la rifusione più difficile senza alcun vantaggio.
Numeri dielettrici e termici da inserire nel tuo disegno
Inserisci le prestazioni dielettriche nelle note di fabbricazione invece di lasciarle come nome del materiale, perché è questo che l’officina di produzione e il tuo stesso controllo in accettazione possono verificare. Per le nostre schede in alluminio i valori di riferimento sono:
| Parametro | Valore |
|---|---|
| Materiale di base | Alluminio 1060 o rame |
| Spessore della scheda | 0,8 – 5,0 mm |
| Conducibilità termica (dielettrico) | > 0,8 W/m·K |
| Resistenza termica | < 1,2 °C/W |
| Tensione di rottura | > 2 kV CC |
| Rame finito | 0,5 – 10 oz |
| Finitura superficiale | HASL, HASL senza piombo, ENIG |
| Classe di qualità | Classe IPC 2 |
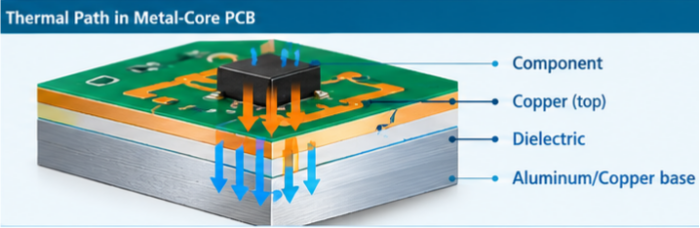
Due punti nella lettura di questa tabella. Primo, il valore di conducibilità termica descrive lo strato dielettrico, non l’alluminio. Il dielettrico è il collo di bottiglia nel percorso termico, motivo per cui il valore di conducibilità termica del PCB in alluminio riceve così tanta attenzione nei confronti tra datasheet. Secondo, la resistenza termica dipende dall’area su cui viene misurata, quindi verifica quale area assume il tuo modello termico prima di confrontarlo con l’impronta di un pad.
Sul finitura superficiale: l’ENIG offre un pad piatto, il che aiuta con i componenti a passo fine e con un rilascio di pasta uniforme su pad piccoli. L’HASL è più economico e perfettamente adeguato per footprint LED e di potenza più grandi, ma lascia una certa variazione in altezza dei pad, quindi non lo sceglieremmo per una scheda che combina circuiti integrati a passo fine con grandi pad termici. Se non sei sicuro di quale finitura sia più adatta alla tua combinazione di componenti, inviaci la BOM e te lo diremo.
Per una visione più ampia di come vengono realizzati i percorsi termici su queste schede, il nostropagina sulle capacità dei PCB in alluminioelenca tutte le opzioni di materiali e processi.
Limiti di peso del rame, larghezza delle piste e spaziatura
Il rame finito varia da 0,5 a 10 oz, con larghezza di traccia e spaziatura fino a 4/4 mil. Nella maggior parte dei casi, questi due estremi non dovrebbero trovarsi sulla stessa scheda. Il rame pesante richiede una spaziatura maggiore, e questo è un dato di fatto sia in fabbricazione che in assemblaggio.
Per l'assemblaggio, il peso del rame è importante perché aggiunge massa termica al pad. Un componente posizionato su un grande piano di rame con una connessione solida si scalderà molto più lentamente rispetto allo stesso componente con un sollievo termico o un collo stretto. È la stessa logica di qualsiasi circuito stampato a rame spesso, ma su un substrato a nucleo metallico l’effetto si somma alla base che assorbe il calore.
Quello che di solito suggeriamo:
Scegli il peso del rame in base ai calcoli di corrente e termici, poi fermati. Passare da 2 oz a 4 oz “per margine” raramente ne vale la pena, a meno che tu non abbia effettivamente modellato il percorso della corrente.
Utilizza i thermal relief sui pad che non fanno parte del percorso termico, come i pin di segnale di un driver IC, in modo che si bagnino più o meno nello stesso momento dei loro vicini.
Lascia intatti i pad termici. Sono il percorso di dissipazione del calore e inserire fori di alleggerimento lì vanifica lo scopo.
Mantieni piste e spazi da 4/4 mil lontano dalle aree con rame più spesso sullo stesso circuito stampato e conferma con il nostro team di ingegneria prima di combinare rame pesante con geometrie molto fitte.
Una distribuzione irregolare del rame si manifesta anche come un gradiente di temperatura. Una scheda con un’ampia colata di rame su una metà e un instradamento rado sull’altra non rifonderà in modo uniforme, anche se entrambe le metà condividono la stessa base.
Fori, svasature e caratteristiche di montaggio
Le schede con anima metallica sono solitamente fissate a un dissipatore di calore o a un alloggiamento, quindi i fori di montaggio non sono un ripensamento. I limiti di foratura e fresatura a cui possiamo fare riferimento sono una dimensione minima del foro di 6 mil e un anello anulare minimo di 4 mil. I fori svasati e i fori per viti sono supportati.
Le questioni di progettazione che influiscono sul montaggio riguardano per lo più distanza e gioco:
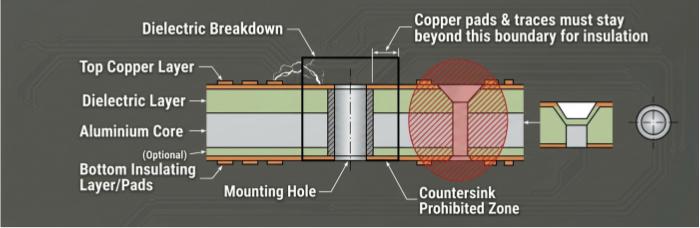
Distanza tra foro e piazzola.La base metallica è conduttiva e il valore di rigidità dielettrica è > 2 kV CC. Qualsiasi foro attraverso la base espone il metallo nudo sulle sue pareti, quindi mantenere pad e piste in rame ben arretrati dal bordo del foro. Chiedeteci la distanza di isolamento specifica per la vostra classe di tensione invece di indovinare.
Svasatori.Un foro svasato modifica lo spessore locale della scheda e rimuove il supporto dielettrico vicino al foro. Mantieni componenti e piazzole di saldatura fuori da quella zona. Un foro svasato disegnato troppo vicino all’impronta di un LED è un motivo comune per cui rimandiamo indietro un quesito di progettazione.
Posizioni del bordo e dei fori di montaggio.Le schede vengono trasportate su attrezzature e nastri trasportatori, quindi mantieni i fori di attrezzaggio e i riferimenti in posizioni utilizzabili dalla linea ed evita di collocare componenti pesanti proprio sul bordo, dove il supporto è ridotto. Se le posizioni delle viti costringono a piazzare un componente in un punto scomodo, informaci subito, perché spostare un connettore o un driver in seguito costa più che spostare ora un foro.
Anche il numero di fori è importante per il comportamento termico. Diversi fori di grandi dimensioni vicino a un componente caldo modificano il modo in cui il calore viene dissipato, con effetti sia sul prodotto finale sia sul risultato del riflusso.
Cosa va storto durante il reflow e come il layout può prevenirlo
I tre problemi che riscontriamo più spesso nei progetti con core metallico sono il riscaldamento non uniforme, i vuoti sotto i pad termici e lo spostamento o il tombstoning dei componenti di piccole dimensioni posti accanto a rame pesante.
Riscaldamento irregolare.Se un'estremità di un piccolo componente a chip poggia su un'ampia area di rame e l'altra estremità su una pista sottile, l'estremità sottile si salda per prima e il componente può mettersi in piedi. La correzione è dal lato del layout: abbinare il collegamento in rame su entrambi i pad di ogni componente a due terminali. Il nostro SPI e AOI 3D rilevano i sintomi, ma non eliminano la causa.
Vuoti sotto i pad termici.Le giunzioni di saldatura di grandi dimensioni intrappolano i gas di fuoriuscita del flussante e la base metallica rallenta il riflusso quel tanto che basta per peggiorare il problema. I progettisti possono aiutare in diversi modi:
Suddividi un'ampia piazzola termica in uno schema di pasta finestrato o segmentato invece di un’unica apertura solida e chiedici di confermare lo schema per il tuo componente.
Evitare finiture dei pad o condizioni superficiali che si bagnano in modo non uniforme. Questo è un altro argomento a favore dell’ENIG per i circuiti in cui le prestazioni in termini di vuoti sono importanti.
Stabilisci in anticipo il criterio di accettazione. Eseguiamo l’ispezione con raggi X offline quando il contenuto di vuoti è un problema, e il limite di cui hai bisogno deve essere indicato sul disegno o concordato con noi prima della prima produzione, non scoperto durante essa.
La deposizione della pasta saldante fa anch’essa parte del quadro. Utilizziamo una stampante a getto MYCRONIC quando l’applicazione lo richiede e un sistema SPI 3D per confermare volume e posizione, ma il controllo del deposito non può compensare un layout dei pad che intrappola gas per sua stessa progettazione.
Dipendenza dal profilo.Utilizziamo schede a nucleo metallico nel forno di rifusione JTR-1200D-N e il profilo è sviluppato a partire dai dati delle termocoppie sulla scheda reale. Per quanto riguarda temperature specifiche, limiti di rampa e tempo sopra il liquidus relativi al tuo substrato e alla tua pasta saldante, conferma con il nostro team di ingegneria. Non pubblichiamo un profilo universale perché lo spessore di base, la distribuzione del rame e la combinazione dei componenti modificano le esigenze della scheda.
Registriamo anche i dati di processo tramite Smart MES, il che è utile quando è necessario rintracciare una produzione fino alle impostazioni utilizzate. Questa è tracciabilità, non una promessa di rendimento, e preferiamo essere chiari su questa distinzione.
Se desideri maggiori informazioni sul lato del flusso di calore di questi problemi, l'articolo suproblematiche termiche e soluzioni per PCB con anima metallicaesamina il comportamento del substrato in modo più dettagliato.
Lista di controllo per la progettazione
Passa in rassegna questi punti prima di rilasciare i file. Ogni voce è qualcosa su cui abbiamo dovuto chiedere chiarimenti in un vero lavoro con anima metallica.
Materiale di base (alluminio 1060 o rame) e spessore (0,8–5,0 mm) indicati nel disegno di fabbricazione, con la motivazione della scelta dello spessore.
Conducibilità termica dielettrica (> 0,8 W/m·K) e resistenza termica (< 1,2 °C/W) espresse come requisiti, non solo come nome di un materiale.
Requisito di tensione di rottura (> 2 kV DC) indicato, con la tensione di lavoro e le eventuali aspettative di distanza di isolamento riportate.
Peso del rame finito compreso tra 0,5 e 10 oz, giustificato dai calcoli di corrente e termici.
Linea/spazio non più stretto di 4/4 mil e non combinato con rame spesso senza aver prima ottenuto la conferma dal nostro team di ingegneria.
Fori di 6 mil o superiori, anello anulare di 4 mil o superiore.
Svasature e fori per viti quotati, con piazzole e componenti mantenuti fuori dalla zona di svasatura.
Entrambe le piazzole di ogni componente a due terminali hanno una corrispondente connessione in rame.
Piazzole termiche solide sulla scheda, con un motivo di pasta finestrato proposto per quelle di grandi dimensioni.
Limite di accettazione del vuoto definito prima della prima costruzione.
Finitura superficiale scelta in base alla combinazione di componenti (HASL, HASL senza piombo o ENIG).
Punti di riferimento e fori di attrezzaggio posizionati dove la linea può utilizzarli.
Classe 2 indicata come classe di accettazione.
Domande frequenti
1. Una base in alluminio più spessa migliora sempre le prestazioni termiche?
Non da sola. Lo strato dielettrico è di solito l’elemento limitante nel percorso termico, quindi uno spessore extra della base aggiunge massa senza ridurre tale resistenza. Rende però il riflusso più lento e il circuito stampato più pesante. Scegli lo spessore in base alle esigenze meccaniche e al contatto con il dissipatore, poi verifica il modello termico.
2. Posso utilizzare sia materiali di base in alluminio che in rame in una stessa famiglia di progettazione?
Sì, molti team lo fanno, ad esempio l’alluminio per il prodotto principale e il rame per una variante ad alta potenza. Il profilo di assemblaggio non sarà identico, perché le due basi dissipano il calore in modo diverso, quindi ogni variante necessita del proprio profilo di termocoppia.
3. Devo posizionare componenti su entrambi i lati di una scheda con nucleo metallico?
L’approccio standard prevede i componenti sul lato del circuito con la base metallica rivolta verso il dissipatore. Se il tuo progetto richiede qualcosa di diverso, inviaci il concetto di stack-up e lo esamineremo prima che tu ti impegni.
4. Come posso specificare i requisiti relativi ai vuoti per un thermal pad?
Indica la parte, il pad e il contenuto massimo di vuoti che puoi accettare e richiedi l’ispezione a raggi X sui primi articoli. Se non disponi di un valore derivato dai tuoi dati di affidabilità, discutine con il nostro team di ingegneria invece di copiare una cifra da uno standard non correlato.
5. Cosa dovrei inviare per una revisione del design?
File Gerber, il disegno con indicazione dello spessore e delle specifiche termiche, la BOM e il dissipatore di calore target o la configurazione di montaggio. Le informazioni di montaggio ci aiutano a individuare tempestivamente eventuali problemi relativi ai fori e alle distanze di sicurezza.
Ottieni un preventivo avanzato per PCB
Risorse utili
•Un'Introduzione Completa ai PCB in Alluminio
•La guida completa al processo di produzione dei PCB in alluminio
•Progettazione di PCB ad alta potenza in ambiente ad alta temperatura
•Controllo DFM gratuito


