


Per l’assemblaggio BGA e a passo fine, scegli una finitura piatta. L’ENIG è l’impostazione predefinita più sensata per la maggior parte delle schede, l’ENEPIG giustifica il suo prezzo più alto quando la scheda ospita anche die wire‑bonded o dovrà attraversare molti cicli termici, e l’argento a immersione o l’OSP funzionano bene quando il costo o le perdite alle alte frequenze contano più della durata a scaffale. L’HASL è la finitura da cui cerchiamo di tenere le persone alla larga, perché la sua corona di stagno irregolare ostacola sia la stampa con stencil sia il posizionamento delle boule su pad piccoli.
In base alla nostra esperienza, la chimica conta meno di due questioni pratiche: quante volte la scheda verrà sottoposta a rifusione e per quanto tempo le schede nude resteranno ferme prima di arrivare alla linea SMT? Rispondendo onestamente a queste domande, di solito la scelta si fa da sé.
Perché la finitura superficiale è più importante con un passo fine?
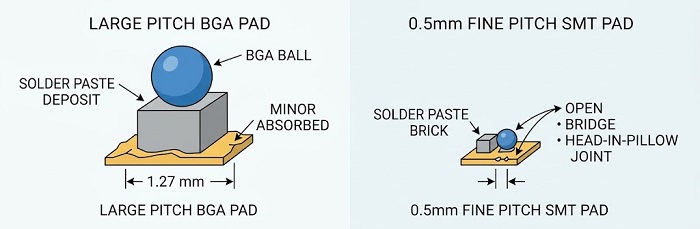
Perché il volume della saldatura si riduce mentre la variazione della finitura no. Su un BGA con passo da 1,27 mm, un pad che sporge di pochi micron o presenta un po’ di ossidazione viene compensato da un deposito generoso di pasta e da una sfera di grandi dimensioni. A un passo di 0,5 mm e inferiore, l’apertura è piccola, il “mattone” di pasta è piccolo e la sfera è piccola, quindi la stessa variazione si trasforma in un circuito aperto, un ponte o una giunzione “head-in-pillow”.
Quattro proprietà della finitura influiscono direttamente sul rendimento di assemblaggio di questi componenti:
•Planarità.Il stencil deve aderire perfettamente come guarnizione a ciascun pad. Un pad bombato o irregolare fa sì che la pasta fuoriesca sotto il foglio oppure lasci un deposito insufficiente.
•Bagnatura.Pad piccoli offrono al saldante pochissima area e tempo per diffondersi. Una finitura che bagna lentamente lascia pad parzialmente bagnati che nessuno può vedere una volta posizionato il package.
•Condizione dopo il primo riflusso.Su un circuito stampato a doppia faccia, il secondo lato viene saldato su piazzole che hanno già subito un primo picco di temperatura. Alcune finiture resistono bene a questo processo; altre perdono una buona parte della loro saldabilità.
•L'interfaccia lasciata indietro.La finitura determina se il giunto si forma sul rame o sul nichel, e proprio in quella interfaccia è dove i giunti BGA solitamente cedono in caso di caduta, flessione o cicli termici.
Nulla di tutto questo compare in un’immagine AOI di un BGA, perché le giunzioni sono nascoste sotto il package. I raggi X individuano i ponti e le grandi cavità, ma non ti diranno che una giunzione poggia su un’interfaccia debole. Ecco perché consideriamo la scelta della finitura come parte diAssemblaggio BGApianificazione nella fase di preventivazione anziché una casella spuntata sull’ordine di fabbricazione.
A titolo di riferimento, le nostre schede FR4 standard supportano una spaziatura minima BGA/SMD di 0,2 mm. A quel limite dell’intervallo, ognuna delle proprietà sopra elencate lavora vicino al proprio limite ed è opportuno confrontare i vostri componenti con il nostro elenco dipacchetti SMT supportatiprima che la finitura sia fissata.
Perché l'HASL è poco adatto per componenti BGA e a passo fine?
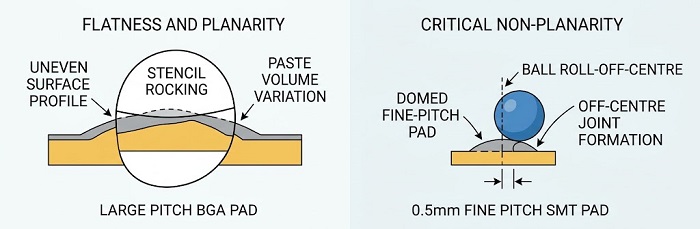
Perché è la finitura meno planare presente nel menu. L’HASL immerge il pannello nello stagno fuso e rimuove l’eccesso con lame d’aria calda. Il rivestimento che rimane varia in base alle dimensioni del pad, all’orientamento del pad rispetto alle lame e alla posizione sul pannello. I pad piccoli tendono a presentare una superficie arrotondata, mentre i pad grandi risultano più piatti.
Su un land pattern BGA quella bombatura causa tre problemi distinti. Lo stencil oscilla sui punti più alti e non sigilla, quindi il volume di pasta varia da piazzola a piazzola. Le sfere possono rotolare fuori centro durante il posizionamento, cosa più evidente sui CSP leggeri. E lo stagno già presente sulla piazzola aumenta il volume del giunto in un modo che il tuo progetto dello stencil non aveva mai considerato.
L’HASL senza piombo aggiunge inoltre una penalizzazione termica. Il bagno di saldatura funziona a una temperatura più alta rispetto a quello stagno-piombo, quindi il circuito stampato nudo subisce un’ulteriore escursione ad alta temperatura prima ancora che l’assemblaggio sia iniziato. Su una scheda multistrato spessa, ciò significa un altro ciclo di espansione sull’asse z attraverso ogni foro metallizzato.
HASL e HASL lead-free sono ancora soluzioni ragionevoli per circuiti dominati da componenti a foro passante e SMT a passo largo, e noi forniamo entrambi. Il problema è che il rivestimento copre l’intera scheda. Se un BGA a passo fine si trova in un angolo, dovrebbe essere quel BGA a determinare il tipo di finitura, non le file di connettori a foro passante che lo circondano.
ENIG: dove funziona e la questione del black pad
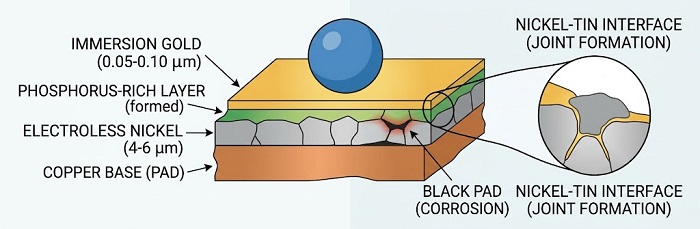
L’ENIG è la finitura che consigliamo per la maggior parte delle schede BGA, a condizione che la linea di placcatura sia ben controllata. Deposita diversi micron di nichel-fosforo chimico seguiti da un sottile strato d’oro ad immersione, con requisiti di spessore definiti nella IPC-4552. Il risultato è una superficie planare, che si conserva bene in magazzino e sopporta più passaggi di rifusione lead-free senza la perdita di saldabilità che si osserva sulle finiture organiche o a base di stagno.
Durante la saldatura, il sottile strato d’oro si dissolve quasi immediatamente nella lega saldante e il giunto si forma in realtà sul nichel. È quell’interfaccia nichel-stagno a sopportare il carico ed è anche lì che risiede la debolezza nota dell’ENIG.
Il black pad è una corrosione del nichel che avviene nel bagno d’oro a immersione. L’oro a immersione è una reazione di spostamento, il che significa che l’oro si deposita dissolvendo il nichel. Quando questo attacco procede troppo oltre, di solito a causa della deriva della chimica del bagno, di un tempo di permanenza eccessivo o di un nichel con un contenuto di fosforo errato, i bordi di grano del nichel si corrodono e si forma uno strato ricco di fosforo sotto l’oro. La scheda appare normale. La saldatura può persino bagnare in modo accettabile. Ma il giunto poggia su uno strato indebolito e può fratturarsi nettamente lungo di esso in caso di shock meccanico o flessione della scheda.
Ciò che rende il black pad così frustrante è che i controlli di routine non lo rilevano. AOI e raggi X non evidenziano nulla di insolito. Per individuarlo è necessario eseguire sezionamenti, rimuovere l’oro e osservare la superficie del nichel al SEM, oppure effettuare prove distruttive di trazione e taglio su giunzioni campione.
Questo è un problema di controllo di processo, non un motivo per abbandonare l’ENIG. I controlli che contano si trovano sulla linea di placcatura: pH del bagno, concentrazioni di stabilizzatore e metallo, contenuto di nichel-fosforo e tempo di immersione dell’oro. Se il tuo prodotto verrà lasciato cadere, sottoposto a vibrazioni o flessioni durante il servizio, informaci nella fase di preventivo, in modo che le prove di qualificazione possano essere concordate con il nostro team di ingegneria prima che il progetto vada in produzione su larga scala.
Due punti minori che gli ingegneri a volte trascurano. L’ENIG accetta wire bond in alluminio ma non è una superficie affidabile per wire bond in oro. Inoltre, la saldatura non sempre si estende fino al bordo estremo di un pad ENIG, il che può apparire strano sui cordoni laterali dei QFN ma è normalmente accettabile quando il giunto soddisfa i criteri della IPC-A-610.
Quando vale la pena sostenere il costo aggiuntivo dell’ENEPIG?
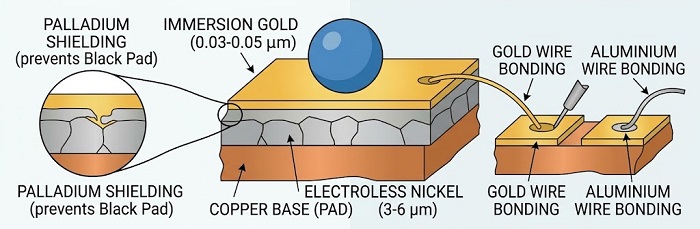
L’ENEPIG si ripaga da sé quando la scheda richiede qualcosa che l’ENIG non può offrire: un wire bonding in oro affidabile, una minore esposizione al “black pad” su un prodotto con requisiti stringenti di caduta o vibrazione, oppure saldatura e bonding sulla stessa superficie. Per un tipico controllore industriale con pochi BGA e uno o due passaggi in reflow, raramente offre abbastanza vantaggi da giustificarne il costo.
Lo stack aggiunge un sottile strato di palladio chimico tra il nichel e l’oro, con requisiti definiti nella norma IPC-4556. Il palladio protegge il nichel dal bagno d’oro a immersione, eliminando la maggior parte del meccanismo alla base del “black pad”. Fornisce inoltre una superficie che accetta sia i wire bond in oro che in alluminio, motivo per cui l’ENEPIG è spesso chiamata la finitura universale.
Questi sono i casi in cui di solito lo raccomandiamo:
• Schede che combinano componenti SMT con die chip-on-board o altri dispositivi collegati tramite wire bonding, in modo che un'unica finitura serva entrambi i processi.
• Prodotti per i quali una frattura interfacciale BGA sarebbe costosa da individuare sul campo e per i quali il piano di qualificazione prevede prove di caduta o di flessione.
• Assemblaggi che subiranno diversi passaggi di rifusione più una prevista rilavorazione BGA durante la NPI o i test.
• Schede che combinano parti saldate, connettori a inserzione forzata e superfici di contatto esposte.
L’ENEPIG comporta rischi di processo propri. Se lo strato di palladio è troppo spesso, la bagnabilità rallenta e la qualità della giunzione può risentirne, quindi lo spessore del palladio deve rimanere all’interno dell’intervallo specificato. Il costo varia anche in funzione del mercato del palladio, quindi considera la differenza di prezzo rispetto all’ENIG come qualcosa da quotare per singolo progetto, non come un rapporto fisso.
Sui circuiti RF e ad alta velocità, ricorda che ENIG ed ENEPIG inseriscono entrambi il nichel nel percorso di corrente sul pad. Alla maggior parte delle frequenze l’effetto è minimo. Se il tuo margine di perdita è ridotto alle frequenze a microonde, segnalacelo tempestivamente, perché la soluzione migliore potrebbe essere una finitura priva di nichel.
Argento ad immersione, stagno ad immersione e OSP: durata di conservazione e cicli di rifusione
Tutti e tre sono opachi, costano meno delle finiture a base d’oro e formano il giunto di saldatura direttamente sul rame. Il compromesso è la sensibilità al tempo, alla manipolazione e al calore prima dell’assemblaggio, che conta soprattutto sulle schede a doppia faccia e sulle produzioni HMLV sfalsate, dove le schede nude possono restare in attesa per settimane prima che il kit sia completo.
Argento a immersione.Un sottile strato d’argento sopra il rame, molto piatto, con buona saldabilità e senza nichel nel percorso del segnale, il che lo rende interessante per progetti ad alta velocità e RF. I suoi punti deboli sono l’annerimento e la sensibilità allo zolfo presente nell’aria e nei materiali di imballaggio. Un processo scarsamente controllato può anche lasciare piccole cavità all’interfaccia rame-argento e, su un BGA, queste si trovano direttamente sotto la sfera. Conservare le schede sigillate in imballaggi privi di zolfo e maneggiarle con i guanti. In ambienti di servizio ricchi di zolfo, la corrosione da strisciamento è un rischio noto sugli assiemi non rivestiti.
Stagnatura a immersione.Piatto e adatto ai pin a pressione. Il problema per il lavoro con BGA è che rame e stagno formano un intermetallico che continua a crescere a temperatura ambiente e cresce più rapidamente a ogni ciclo termico, consumando lo stagno libero di cui la saldatura ha bisogno. Una scheda che bagna bene sul primo lato può bagnare visibilmente peggio sul secondo. I dendriti di stagno sono un altro aspetto da considerare per i prodotti di lunga durata. Offriamo lo stagno immersione, ma lo consigliamo raramente per le schede BGA a doppia faccia.
OSP.Un sottile film organico che mantiene il rame pulito fino alla saldatura. È piatto e di solito rappresenta l’opzione meno costosa, e le giunzioni formate direttamente sul rame resistono bene alle prove di caduta. Tuttavia, il film si degrada a ogni esposizione termica. Dopo il primo riflusso, i pad in attesa della lavorazione sul secondo lato presentano un rivestimento più sottile e parzialmente degradato, e la loro bagnabilità dipende da quanto rapidamente segue il secondo passaggio e dal fatto che il forno utilizzi o meno azoto. Le schede con OSP non devono essere sottoposte a baking per rimuovere l’umidità, poiché il baking degrada il rivestimento. Anche le piazzole di test non saldate restano coperte da un film non conduttivo, il che può rendere inaffidabile la sonda nei test in-circuit.
La tabella seguente affianca le sei finiture dal punto di vista dell’assemblaggio.
| Finire | Planarità | Tipica durata di conservazione sigillata* | Tolleranza di riflusso* | Forme articolari su | Principale rischio di assemblaggio |
|---|---|---|---|---|---|
| HASL / HASL senza piombo | Povero | Circa 12 mesi | Buono | Rame (tramite rivestimento di saldatura) | Pad bombati, ciclo termico extra |
| ENIG | Eccellente | Circa 12 mesi | Più passaggi | Nichel | Pastiglia nera, frattura interfacciale |
| ENEPIG | Eccellente | Intorno a 12 mesi | Più passaggi | Nichel | Controllo dello spessore del palladio, costo |
| Argento a immersione | Eccellente | Circa 6–12 mesi | Diverse passate | Rame | Appannamento, zolfo, microvuoti interfacciali |
| Stagnatura a immersione | Eccellente | Circa 6 mesi | Degrada a ogni passaggio | Rame | Crescita di IMC, baffi |
| OSP | Eccellente | Circa 6 mesi | Di solito 2 passate; l'azoto aiuta | Rame | Scomposizione del film, senza baking, probing ICT |
*La durata di conservazione e i dati di rifusione sono linee guida generali del settore, non nostri impegni contrattuali. I valori effettivi dipendono dalla chimica, dall’imballaggio, dalla temperatura di stoccaggio e dall’umidità, quindi confermateli con il nostro team di ingegneria per ciascun progetto.
Tabella decisionale per pacchetto e processo
Scegli la finitura per il package più esigente e per la fase di processo più critica sulla scheda, quindi confrontala con il periodo di stoccaggio previsto per le schede nude. La tabella sottostante copre le situazioni che incontriamo più spesso.
| Situazione del tabellone | Prima scelta | Anche funzionante | Evitare |
|---|---|---|---|
| QFP/QFN con passo di 0,5 mm o più largo, singolo passaggio di rifusione, assemblaggio subito dopo la fabbricazione | PSO | ENIG | HASL |
| BGA con passo da 0,8 a 1,0 mm, rifusione su entrambi i lati | ENIG | ENEPIG, argento ad immersione | HASL, stagnatura a immersione |
| BGA a passo fine o CSP con passo di 0,5 mm o inferiore, a doppia faccia | ENIG | ENEPIG | HASL, OSP se la seconda passata è ritardata |
| BGA più die con wire bonding (COB) sulla stessa scheda | ENEPIG | Nessuno in pratica | HASL, OSP, stagno immersione |
| BGA con budget di perdita ad alta frequenza ristretto | Argentatura a immersione | ENEPIG (controllo perdite) | HASL |
| Connettori a press-fit più SMT | Stagno ad immersione o argento ad immersione | ENEPIG | HASL |
| Circuiti stampati nudi immagazzinati o predisposti in kit per produzioni HMLV scaglionate | ENIG | ENEPIG | OSP, stagnatura a immersione |
| Rilavorazione BGA prevista durante l'NPI o il test | ENIG o ENEPIG | Argento a immersione | OSP, stagno ad immersione |
| Per lo più through-hole, niente BGA, orientato ai costi | HASL senza piombo | SPP | — |
| Test in-circuit su piazzole di test non saldate | ENIG | Argento per immersione | OSP sui pad di test |
Prima di rilasciare il disegno di fabbricazione, passa attraverso questa breve checklist:
• Indicare il tipo di finitura e la specifica IPC che deve soddisfare: IPC-4552 per ENIG, IPC-4556 per ENEPIG, IPC-4553 per argento chimico oppure IPC-4554 per stagno chimico. Per qualsiasi spessore più rigoroso rispetto a quanto previsto dalla specifica, confermare con il nostro team di ingegneria.
• Dicci di quante passate di rifusione la scheda ha bisogno e se è prevista una rilavorazione BGA.
• Se le schede verranno immagazzinate o preparate in kit per assemblaggi successivi, annotare il tempo di stoccaggio previsto in modo che la finitura lo rispecchi.
• Se è previsto l’ICT, controlla quali piazzole di test rimarranno non saldate e quale finitura avranno.
• Contrassegnare i die collegati con wire bonding e le parti a inserimento a pressione, in modo che la finitura sia adatta a tali processi oltre che alla saldatura.
Ottenere la finitura perfetta con PCBCart
Da PCBCart realizziamo i circuiti partendo dai tuoi dati Gerber e li assembliamo nello stesso flusso, così la scelta della finitura e il processo di assemblaggio vengono esaminati insieme invece di essere trasferiti oltre il confine di un fornitore. Su FR4 standard offriamo HASL, HASL lead-free, ENIG, ENEPIG, argento chimico, stagno chimico e OSP e, durante la revisione DFM, i nostri ingegneri verificano la finitura in relazione al mix di package, alla sequenza di rifusione e al tempo di stoccaggio previsto. La produzione avviene nei nostri stabilimenti di Hangzhou e Thailandia, e le lavorazioni ad alta varietà e basso volume con BGA e componenti a passo fine fanno regolarmente parte di questa attività. Inviaci i tuoi file Gerber e la BOM, spiegaci come la scheda verrà assemblata e immagazzinata e ti diremo quale finitura useremmo e perché.
Domande frequenti
Posso usare due finiture diverse sulla stessa tavola?
Sì, esistono combinazioni selettive. Quella più comune è ENIG sui pad SMT con oro duro sui contatti a bordo; ENIG su alcune aree con OSP altrove è un’altra possibilità. Ogni combinazione aggiunge passaggi di mascheratura e costi, e non ogni abbinamento è adatto a ogni configurazione del pannello. Se una combinazione specifica funzioni per il tuo progetto è qualcosa da confermare con il nostro team di ingegneria prima che il disegno sia definitivo.
La finitura superficiale modifica i livelli di vuoti nei BGA?
Svolge un ruolo minore rispetto alla chimica della pasta saldante, al profilo di rifusione e al design dei pad, con i via-in-pad che sono i principali indiziati. Dove la finitura incide davvero è nella micro-porosità interfacciale, che è stata associata all’argento ad immersione utilizzato al di fuori della sua finestra di processo. Se la presenza di vuoti è un criterio di qualificazione, concorda il limite di accettazione e il piano di campionamento a raggi X con il nostro team di ingegneria invece di fare affidamento sulla scelta della finitura per controllarla.
La finitura è importante se un BGA deve essere rilavorato?
Sì. Il rework riscalda il punto di intervento e in parte anche le aree circostanti, quindi i pad con OSP o stagno a immersione perdono saldabilità a ogni ciclo, sia nella zona di rework che intorno ad essa. ENIG ed ENEPIG tollerano molto meglio i riscaldamenti locali ripetuti. Se il tuo piano NPI prevede la sostituzione di BGA durante il debug o il test, questo da solo è un ottimo motivo per scegliere una finitura a base d’oro.
Il black pad può essere rilevato sulle schede nude in ingresso?
Non tramite ispezione visiva o test elettrico. I test di saldabilità secondo la J-STD-003 su coupon individueranno i problemi più gravi ma non ogni caso. I metodi affidabili sono distruttivi: microsezione, rimozione dell’oro e ispezione SEM del nichel. Se il tuo programma richiede evidenze a livello di lotto, verifica con il nostro team di ingegneria quali test e registrazioni possono essere forniti per il tuo ordine.
L’ENEPIG è automaticamente la scelta più sicura per schede di test in scienze della vita o semiconduttori?
No. È il processo a decidere, non l’etichetta del settore. Una scheda di interfaccia ATE con molti BGA a passo fine, ripetute rilavorazioni e lunga vita operativa spesso giustifica l’uso di ENEPIG o di un ENIG strettamente controllato. Una scheda per uno strumento di diagnostica assemblata in un’unica passata e spedita poco dopo la fabbricazione è di solito ben servita da ENIG.
Ottieni un preventivo per l'assemblaggio PCB
Risorse utili


