



L’assemblaggio PCBA di moduli di potenza ad alta corrente presenta un profilo di rischio delle giunzioni saldate che le normali routine di ispezione SMT non sono progettate per rilevare in modo completo. I difetti superficiali sono visibili ai sistemi ottici, ma le modalità di guasto più critiche per giunzioni in grado di sostenere correnti elevate — vuoti interni, riempimento incompleto dei via termici — si trovano interamente al di sotto di ciò che qualsiasi sistema basato su telecamera possa vedere. Una strategia combinata di AOI 3D e raggi X, correttamente sequenziata e collegata alla tracciabilità a livello di lotto, colma tale lacuna senza aumentare i tempi di ispezione per ogni unità.
Il doppio profilo di rischio dei giunti di saldatura dei moduli di potenza ad alta corrente
I moduli di potenza ad alta corrente — convertitori DC-DC, stadi driver di gate, induttori di potenza e i relativi package MOSFET/IGBT nelle apparecchiature fisse per l’industria e per lo stoccaggio di energia su scala di rete — presentano un profilo di rischio delle giunzioni saldate che differisce in modo significativo da quello degli assiemi digitali a passo fine.
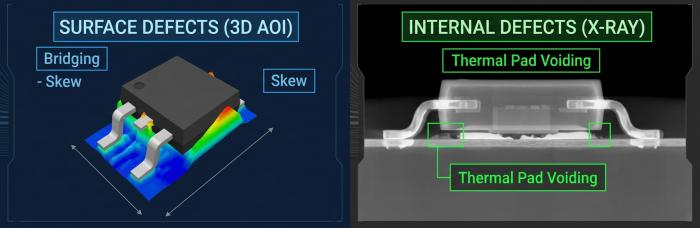
Rischi visibili in superficie, rilevabili tramite ispezione ottica, includono:
Ponte di saldatura tra piazzole adiacenti di grandi dimensioni o linguette del dissipatore
Disallineamento/inclinazione dei componenti su package di grandi dimensioni
Volume di saldatura insufficiente o eccessivo visibile al cordone
Formazione di tombstone sui componenti passivi di potenza a due terminali
Rischi nascosti internamente, invisibile a qualsiasi sistema basato su telecamera, includono:
Formazione di vuoti sotto i package con pad esposto/pad termico (QFN, D2PAK, power SOIC), dove il gas intrappolato durante il riflusso impedisce la completa bagnatura del rame
Riempimento di saldatura incompleto nei via termici o di potenza sotto il pad di fissaggio del die, che compromette il percorso termico previsto anche quando la giunzione sul lato superiore sembra accettabile
Ponteggiamento subsuperficiale sotto terminali a ala di gabbiano o a J che sporgono oltre il cordone di saldatura visibile
Il principale problema di ispezione per gli assiemi di moduli di potenza è che un giunto può superare completamente il controllo visivo e ottico pur presentando un difetto termico che si manifesta solo come guasto in campo sotto carico di corrente prolungato. Questa è la motivazione per abbinare l’AOI 3D ai raggi X invece di fare affidamento su una sola di queste tecniche.
Limitazioni dell’AOI 3D nei dispositivi di potenza con pad di grandi dimensioni
I sistemi AOI 3D verificano la geometria delle giunzioni di saldatura — altezza, volume e coplanarità — utilizzando luce strutturata o triangolazione laser. Sui componenti a passo fine questo funziona in modo affidabile perché la geometria dei pad è ridotta e uniforme. I dispositivi di potenza con pad di grandi dimensioni introducono due complicazioni specifiche:
Riflessione speculare da ampie superfici di saldatura.I filetti larghi su terminali di grosso spessore e su pad termici riflettono la luce strutturata in modo irregolare, il che può essere registrato come una lettura di altezza errata o segnalare come difettosa una giunzione che è geometricamente corretta.
Ambiguità ad alto volume di incolla.I pad dei dispositivi di potenza vengono serigrafati con una quantità di pasta notevolmente superiore rispetto ai pad a passo fine. Gli algoritmi di AOI 3D calibrati per l’SMT standard possono segnalare come difetti di eccesso di saldatura cordoni ad alto volume che in realtà sono conformi, generando tassi di falsi positivi che minano la fiducia nella barriera AOI se le soglie non vengono nuovamente tarate per ciascuna famiglia di package.
La mitigazione pratica consiste in una programmazione AOI specifica per il componente: algoritmi di ispezione e finestre di accettazione separate per gli ingombri dei dispositivi di potenza, invece di applicare un unico standard di altezza/volume del cordone a tutta la scheda. In questo modo l’AOI rimane utile come primo filtro di controllo superficiale senza generare così tanti falsi allarmi da indurre gli operatori a ignorarla.
Regolazioni dei parametri a raggi X per assiemi con rame pesante e pad di grandi dimensioni
L’ispezione a raggi X offline — utilizzata qui per l’analisi delle cavità (voiding) in BGA/QFN con capacità di angolazione obliqua — richiede impostazioni di esposizione diverse sulle schede di potenza in rame pesante rispetto alle schede logiche multistrato standard. La relazione ingegneristica generale è più illustrativa che una ricetta fissa, poiché le impostazioni effettive dipendono dal peso del rame, dallo spessore della scheda e dalla struttura del package:
Tensione del tubo (kV):Pesi di rame più elevati (2 oz o più) e pad termici più spessi attenuano i raggi X più dei normali conduttori da 1 oz, quindi la tensione deve generalmente essere aumentata per mantenere il contrasto dell’immagine attraverso la massa aggiuntiva di rame. Impostazioni di sotto-tensione calibrate per circuiti con poco rame porteranno a una sottoesposizione dell’immagine e possono mascherare vuoti reali.
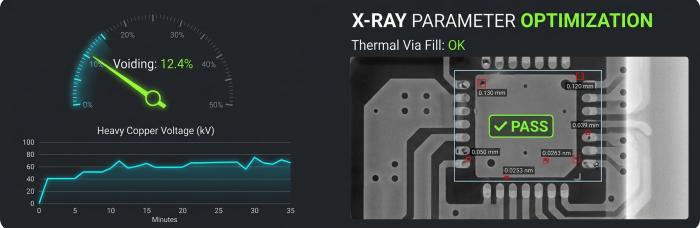
Corrente del tubo (mA) e tempo di esposizione:Aree di pad esposte più grandi beneficiano da combinazioni regolate di corrente/tempo per definire chiaramente i confini delle cavità rispetto alla saldatura circostante, in particolare quando si correla la percentuale di vuoti rispetto aCriteri di accettazione IPC-A-610 per package con pad termici/esposti.
Imaging ad angolo obliquodiventa più importante nei moduli di potenza che nei BGA standard, poiché consente all’ispettore di distinguere le cavità sul lato superiore dalle cavità all’interfaccia lato scheda — una distinzione che è rilevante in modo specifico per la valutazione del riempimento dei via termici.
Nulla di tutto ciò implica un accreditamento metrologico di livello di calibrazione; il sistema a raggi X è uno strumento di ispezione per la registrazione di produzione e le regolazioni dei parametri sono documentate come parte del programma di ispezione, piuttosto che presentate come un processo di misurazione certificato.
Sequenza di ispezione: prima AOI, poi conferma a raggi X
Eseguire entrambi i metodi di ispezione su ogni unità a piena profondità è inefficiente. Un approccio sequenziale riduce il tempo di ispezione ridondante mantenendo al contempo la copertura:
SPI 3Dverifica il deposito della pasta immediatamente dopo la stampa, individuando problemi di volume e di registrazione prima che i componenti vengano posizionati.
AOI 3D, dopo il riflusso, esegue il controllo sull’insieme dei difetti visibili sulla superficie — ponticellatura, disallineamento, gravi deviazioni del volume di saldatura — sul 100% delle schede assemblate.
Ispezione a raggi Xviene quindi applicata in modo selettivo alle posizioni dei dispositivi di potenza e ai package con pad termici, sulla base dei dati di superamento/fallimento dell’AOI e di eventuali segnalazioni di processo di quel ciclo di rifusione, invece di sottoporre a raggi X in modo indiscriminato ogni unità in ogni posizione.
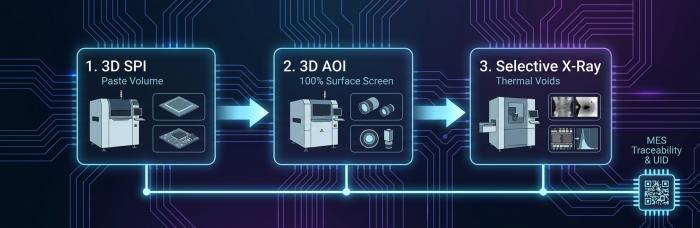
Questa sequenza fa sì che il tempo ai raggi X — intrinsecamente più lento per unità rispetto all’ispezione ottica — sia concentrato dove aggiunge informazioni che l’AOI non può fornire, invece di duplicare i controlli che l’AOI ha già superato. Per le produzioni ad alta varietà e basso volume, questo rappresenta un aspetto significativo in termini di lead time rispetto a una copertura completa a raggi X su ogni scheda.
Tracciabilità MES e correlazione dei guasti sul campo a livello di lotto
Entrambi i set di dati di ispezione sono utili solo nella misura in cui possono essere recuperati in seguito. Collegare i risultati AOI e a raggi X al sistema di tracciabilità Smart MES UID, con identificatori di unità marcati al laser, significa:
Il record di superamento/fallimento AOI di ciascun modulo di potenza e la percentuale di vuoti ai raggi X sono associati a uno specifico ciclo del forno di rifusione (log del profilo JTR-1200D-N), al lotto di stencil/stampa e al timestamp di ispezione
Se viene segnalato un guasto in campo su un modulo di potenza installato, è possibile recuperare il record a livello di lotto per verificare se la percentuale di vuoti originale dell’unità rientrava nei criteri di accettazione e se eventuali anomalie di processo sono state segnalate nello stesso lotto di produzione
Questo supporta l’indagine delle cause profonde senza richiedere una nuova ispezione distruttiva dell’unità guasta: i dati dell’ispezione originale sono già archiviati
Questa struttura di tracciabilità è una capacità di processo, non una dichiarazione di certificazione; documenta cosa è stato misurato e quando, il che rappresenta il valore pratico per la correlazione dei guasti.
Progettazione di una strategia di ispezione per PCBA di moduli di potenza
Per i PCBA di moduli di potenza ad alta corrente, la strategia di ispezione dovrebbe essere costruita attorno a tre punti di progettazione:
Programmazione AOI specifica per pacchettoanziché soglie uniformi, per evitare falsi allarmi sui raccordi dei dispositivi di potenza ad alto volume
Impostazioni di esposizione ai raggi X regolateper rame pesante e spessi pad termici, applicato quando è davvero necessario confermare la presenza di vuoti e il riempimento delle vias
Ispezione sequenziata collegata al MESquindi i dati sui difetti superficiali e interni vengono sia acquisiti sia recuperati, e non risultano duplicati in modo ridondante
Si tratta di decisioni di progettazione di processo specifiche per la geometria del modulo di potenza: non sono impostazioni predefinite generiche per l’ispezione SMT e considerarle come tali è una fonte comune di difetti termici non rilevati nell’assemblaggio di elettronica di potenza.
Se stai definendo il campo di applicazione di un piano di ispezione per un programma di PCBA di moduli di potenza ad alta corrente,invia i dettagli del tuo progetto per un preventivoe il nostro team di ingegneria può illustrare la strategia di ispezione come parte dellaRevisione DFM.
Risorse utili
•Ispezione dei vuoti BGA a raggi X per moduli di potenza industriali
•Confronto tra AOI, ICT e AXI e quando utilizzarli durante l’assemblaggio SMT dei PCB
•Misure efficaci per il controllo della qualità delle giunzioni di saldatura BGA
•Problemi delle sferette di saldatura dei componenti BGA e come evitarli


