



大電流対応パワーモジュールのPCBA実装では、標準的なSMT検査手順だけでは完全には検出できないはんだ接合部のリスクプロファイルが存在する。表面レベルの欠陥は光学システムで可視化できるが、持続的に電流を流す接合部で最も重要となる故障モード――内部ボイドやサーマルビアの不完全な充填――は、いずれもカメラベースのシステムからは完全に死角となる。3D AOIとX線検査を組み合わせ、適切な順序で実施し、さらにロット単位のトレーサビリティと連携させることで、全数の検査時間を増大させることなく、そのギャップを埋めることができる。
大電流パワーモジュールはんだ接合部の二重リスクプロファイル
高電流パワーモジュール――DC-DCコンバータ、ゲートドライバ段、パワーインダクタおよび、それらに関連する定置型産業用機器やグリッド規模のエネルギー貯蔵装置内のMOSFET/IGBTパッケージ――は、ファインピッチのデジタル実装とは本質的に異なるはんだ接合部のリスクプロファイルを有している。
表面に現れているリスク光学検査で検出可能なものには、次のものが含まれます。
隣接する大型パッドまたはヒートシンクタブ間のはんだブリッジ
大型パッケージにおける部品の位置ずれ/傾き
フィレット部に目視できるはんだ量の不足または過多
2端子電源用受動部品におけるトゥームストーニング
内部に潜むリスクカメラベースのあらゆるシステムからは見えないものには、次のものが含まれます。
リフロー中に閉じ込められたガスによって銅への完全な濡れが妨げられるため、露出パッド/サーマルパッド付きパッケージ(QFN、D2PAK、パワーSOIC)の下に発生するボイド
ダイ接合パッド下のサーマルまたはパワービアにおけるはんだ充填不完全により、表面側の接合部が良好に見える場合でも、本来想定された放熱経路が損なわれる
可視フィレットを張り出すガルウィングまたはJリード端子の下で発生する内部ブリッジ
パワーモジュールアセンブリにおける中核的な検査上の問題は、接合部が外観および光学検査には完全に合格してしまう一方で、持続的な電流負荷がかかったときにのみ現場での故障として顕在化する熱的欠陥を抱えている場合があることです。 このため、いずれか一方の手法だけに頼るのではなく、3D AOI と X線検査を組み合わせて用いることが合理的だといえます。
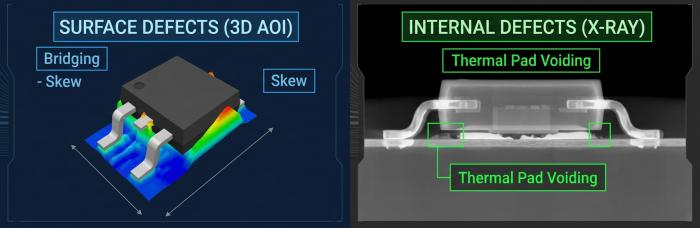
大パッド電力デバイスにおける3D AOIの制限事項
3D AOIシステムは、構造化光またはレーザートライアングレーションを用いて、はんだ接合部の高さ、体積、および共面性といった形状を検証します。微細ピッチ部品では、パッド形状が小さく一貫しているため、この方法は高い信頼性で機能します。大面積パッドのパワーデバイスでは、次の2つの特有の問題が生じます。
大きなはんだ表面からの鏡面反射。厚板端子やサーマルパッド上の幅広フィレットは、構造化光を不均一に反射し、誤った高さ測定として検出されたり、幾何学的には問題のない接合部を誤検出してしまうことがあります。
高いペースト量の曖昧さ。パワーデバイスのパッドには、微細ピッチパッドよりもはるかに多くのペーストがステンシル印刷される。標準的なSMT向けにキャリブレーションされた3D AOIアルゴリズムは、正当な大容量のフィレットをはんだ過多の欠陥としてフラグ付けしてしまう可能性があり、パッケージファミリごとにしきい値を再調整しない場合、AOIゲートへの信頼を損なうような誤検出率を生み出す。
実務的な対策は、パッケージごとに個別のAOIプログラミングを行うことです。つまり、基板全体に単一のフィレット高さ/はんだ量の基準を適用するのではなく、パワーデバイスのフットプリントに対しては別個の検査アルゴリズムと許容範囲を設定します。これにより、オペレーターが無視し始めるほど多数の誤検出を発生させることなく、AOIを一次スクリーニング用の有効な外観検査として維持できます。
高銅厚および大パッド実装基板向けのX線パラメータ調整
オフラインX線検査――ここでは斜角撮影機能を備えたBGA/QFNのボイド解析に使用される――では、標準的な多層ロジック基板とは異なり、ヘビーカッパー電源基板に対して別個の露光設定が必要となる。一般的なエンジニアリング上の関係は、固定的な手順というよりも説明的な目安であり、実際の設定は銅の厚さ、基板厚、およびパッケージ構造に依存する。
管電圧(kV):より厚い銅箔(2oz以上)や厚いサーマルパッドは、標準的な1oz配線よりも多くX線を減衰させるため、追加された銅量を透過してコントラストを維持するには、通常は電圧を上げる必要があります。薄い銅箔基板向けに調整された低電圧設定では画像が露光不足となり、実際のボイドを見えにくくしてしまう可能性があります。
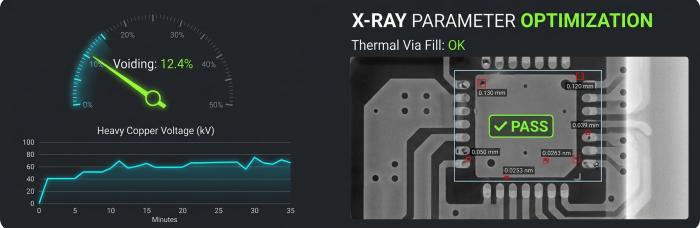
管電流(mA)と照射時間:より大きな露出パッドエリアでは、ボイド境界を周囲のはんだと明確に識別できるよう、電流値と時間の組み合わせを調整することが有効であり、特にボイド率との相関を取る際に有用であるサーマル/露出パッドパッケージに関する IPC-A-610 受入基準。
斜角撮像これは、検査者が基板側インターフェースでのボイドとトップ側のボイドを区別できるようにするため、標準的なBGAよりもパワーモジュールにおいて重要性が増す。特にサーマルビアの充填状態を評価するうえで、この区別は重要である。
これらはいずれも校正レベルの計測認定を意味するものではありません。X線システムは製造記録用の検査ツールであり、パラメータの調整は認証された測定プロセスとしてではなく、検査プログラムの一部として文書化されます。
検査の順序:まずAOI、次にX線による確認
すべてのユニットに対して両方の検査方法を最大深度で実施するのは非効率的です。段階的なアプローチを取ることで、カバレッジを維持しつつ、重複する検査時間を削減できます。
3D SPI印刷直後にペーストの塗布状態を即座に検査し、部品が実装される前に、体積および位置ずれの問題を検出します。
3D AOIリフロー後、組み立てられた基板の100%に対して、ブリッジ、ずれ、大きなはんだ量の偏差といった表面から目視可能な欠陥セットを検査します。
X線検査その後、すべてのユニットのあらゆる箇所を一律にX線検査するのではなく、そのリフローサイクルからのAOIの合否データおよびあらゆるプロセスフラグに基づいて、電力デバイスの位置やサーマルパッドパッケージに選択的に適用されます。
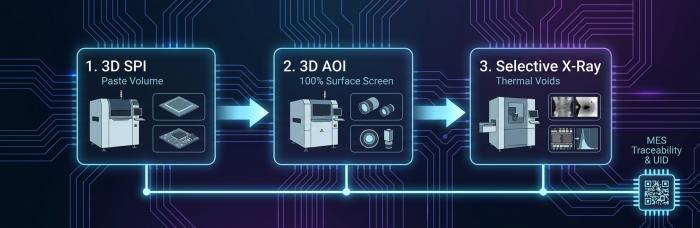
このシーケンスにより、1ユニットあたり本質的に光学検査よりも処理速度の遅いX線検査の時間を、AOIでは得られない情報を付加できる箇所に集中させることができ、AOIですでに合格している項目を重複して検査することを避けられます。多品種少量生産の運用においては、すべての基板に対して全面的なX線検査を行う場合と比べて、これはリードタイムに大きく影響する重要な要素となります。
MESトレーサビリティおよびバッチレベルの現場故障相関
両方の検査データセットは、後からどれだけ容易に検索・取得できるかによって、その有用性が決まります。レーザーマーキングされたユニット識別子を用いて、AOI および X線検査結果を Smart MES の UID トレーサビリティシステムに紐付けることは、次のことを意味します。
各電源モジュールのAOI合否記録およびX線ボイド率は、特定のリフロー炉サイクル(JTR-1200D-Nプロファイルログ)、ステンシル/印刷バッチ、および検査タイムスタンプに紐付けられている
導入済みの電源モジュールでフィールド故障が報告された場合、そのバッチレベルの記録を参照することで、当該ユニットの当初のボイド率が受入基準内であったかどうか、また同一生産バッチ内で何らかのプロセス異常がフラグ付けされていたかどうかを確認することができる。
これは、故障したユニットを破壊的に再検査することなく根本原因の調査を可能にします。元の検査データはすでにファイルに保存されています。
このトレーサビリティ構造は認証の主張ではなく、プロセス能力であり、何がいつ測定されたかを記録するもので、故障の相関を行ううえで実務的な価値を持ちます。
パワーモジュールPCBAの検査戦略の設計
大電流パワーモジュールPCBAに対しては、次の3つの設計ポイントを中心に検査戦略を構築する必要があります。
パッケージ固有のAOIプログラミング一律のしきい値ではなく、大電流パワーデバイスのフィレットにおける誤判定を避けるため
調整されたX線露出設定ボイドやビアフィルが本当に確認する必要がある場合に適用される、ヘビーカッパーおよび厚いサーマルパッド用
シーケンス化された MES 連携検査したがって、表面および内部の欠陥データはどちらも取得され、どちらも検索可能であり、かつどちらも冗長に重複していない。
これらはパワーモジュールの形状に特有のプロセス設計上の判断であり、汎用的なSMT検査のデフォルトではありません。にもかかわらず、それらを汎用設定として扱ってしまうことが、パワーエレクトロニクス実装において熱関連不良を見逃す一般的な原因となっています。
高電流パワーモジュールのPCBAプログラム用に検査計画の範囲を設定している場合、お見積りのためにプロジェクトの詳細をご送信くださいそして、当社のエンジニアリングチームは、その一環として検査戦略を詳しくご説明することができますDFMレビュー.
役立つリソース
•産業用パワーモジュール向けX線BGAボイド検査
•PCB SMT実装におけるAOI、ICT、AXIの比較と使用タイミング
•BGAはんだ接合部の品質管理における効果的な対策
•BGA部品のはんだボール不良とその防止方法


