



การประกอบแผงวงจร PCBA สำหรับโมดูลกำลังกระแสสูงมีโปรไฟล์ความเสี่ยงของข้อต่อประสานที่กระบวนการตรวจสอบ SMT มาตรฐานไม่ได้ถูกออกแบบมาให้ตรวจจับได้อย่างครบถ้วน ข้อบกพร่องบนพื้นผิวสามารถมองเห็นได้ด้วยระบบตรวจสอบด้วยแสง แต่โหมดความล้มเหลวที่สำคัญที่สุดสำหรับข้อต่อที่ต้องรองรับกระแสอย่างต่อเนื่อง เช่น ฟองอากาศภายในบัดกรี การเติมรูระบายความร้อนไม่สมบูรณ์ ล้วนอยู่ลึกลงไปจนเกินกว่าที่ระบบกล้องใด ๆ จะมองเห็นได้ กลยุทธ์การใช้ AOI แบบ 3 มิติร่วมกับเอกซเรย์ โดยจัดลำดับขั้นตอนให้ถูกต้องและผูกเข้ากับระบบการติดตามย้อนกลับในระดับล็อตการผลิต จะช่วยอุดช่องว่างนี้ได้โดยไม่ทำให้เวลาในการตรวจสอบของแต่ละชิ้นเพิ่มขึ้น
โปรไฟล์ความเสี่ยงคู่ของรอยประสานโมดูลกำลังกระแสสูง
โมดูลพลังงานกระแสสูง — ตัวแปลง DC-DC, สเตจไดรฟ์เกต, ตัวเหนี่ยวนำกำลัง และแพ็กเกจ MOSFET/IGBT ที่เกี่ยวข้องในอุปกรณ์กักเก็บพลังงานสำหรับอุตสาหกรรมประจำที่และระดับโครงข่ายไฟฟ้า — มีลักษณะความเสี่ยงของจุดบัดกรีที่แตกต่างอย่างมีนัยสำคัญจากแอสเซมบลีดิจิทัลแบบระยะพิชช์ละเอียด
ความเสี่ยงที่มองเห็นได้บนพื้นผิวตรวจพบได้ด้วยการตรวจสอบด้วยสายตา ได้แก่:
การเชื่อมติดกันของตะกั่วบัดกรีระหว่างแผ่นรองขนาดใหญ่หรือแถบระบายความร้อนที่อยู่ติดกัน
การเยื้อง/เอียงของชิ้นส่วนในแพ็กเกจตัวถังขนาดใหญ่
ปริมาณตะกั่วบัดกรีที่บริเวณฟิเลต์มีน้อยหรือมากเกินไป
การยกตัวของชิ้นส่วนแบบหลุมศพบนอุปกรณ์พาสซีฟกำลังชนิดสองขั้ว
ความเสี่ยงที่ซ่อนอยู่ภายในซึ่งมองไม่เห็นต่อระบบที่ใช้กล้องทุกชนิด ประกอบด้วย:
การเกิดโพรงอากาศใต้แพดเปลือย/แพดระบายความร้อนของแพ็กเกจ (QFN, D2PAK, power SOIC) ซึ่งเกิดจากก๊าซที่ถูกกักไว้ระหว่างการรีโฟลว์ทำให้ไม่สามารถเปียกติดทองแดงได้อย่างสมบูรณ์
การเติมประสานในวิอาความร้อนหรือวิอากำลังใต้แผ่นยึดไดไม่สมบูรณ์ ซึ่งทำให้เส้นทางการระบายความร้อนที่ออกแบบไว้ด้อยประสิทธิภาพ แม้ว่ารอยประสานด้านบนจะดูใช้งานได้ก็ตาม
การเชื่อมต่อใต้ผิวระหว่างขาแบบปีกนกหรือขาแบบ J ที่ยื่นเกินแนวบัดกรีที่มองเห็นได้
ปัญหาหลักในการตรวจสอบชุดประกอบโมดูลกำลังคือ ข้อต่อหนึ่ง ๆ อาจผ่านการตรวจสอบด้วยสายตาและการตรวจด้วยแสงได้อย่างสมบูรณ์ แต่ยังคงมีข้อบกพร่องด้านความร้อนที่จะแสดงออกมาเป็นความล้มเหลวภาคสนามก็ต่อเมื่อมีการรับกระแสไฟอย่างต่อเนื่อง นี่คือเหตุผลที่ต้องจับคู่การตรวจสอบด้วย AOI แบบสามมิติเข้ากับการตรวจด้วยเอกซเรย์ แทนที่จะพึ่งพาเทคนิคใดเทคนิคหนึ่งเพียงอย่างเดียว
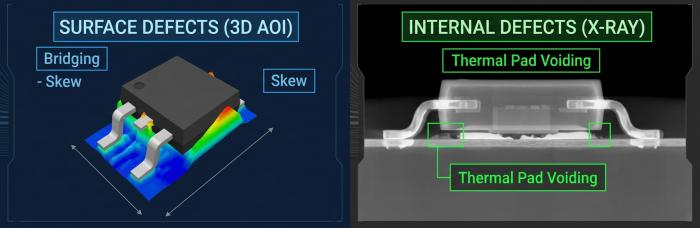
ข้อจำกัดของ AOI แบบสามมิติสำหรับอุปกรณ์กำลังที่มีแผ่นรองขนาดใหญ่
ระบบ AOI แบบ 3D จะตรวจสอบเรขาคณิตของจุดบัดกรี — ความสูง ปริมาตร และความราบในระนาบเดียวกัน — โดยใช้แสงลำดับแบบหรือการไตรแองกูเลชันด้วยเลเซอร์ สำหรับอุปกรณ์ระยะพิชช์ละเอียด วิธีนี้ทำงานได้อย่างน่าเชื่อถือเพราะเรขาคณิตของแพดมีขนาดเล็กและสม่ำเสมอ อุปกรณ์กำลังที่ใช้แพดขนาดใหญ่ก่อให้เกิดความซับซ้อนเฉพาะสองประการ ได้แก่:
การสะท้อนแบบสเปกคิวลาร์จากพื้นผิวบัดกรีขนาดใหญ่ขอบเชื่อมขนาดกว้างบนขั้วต่อเกจหนาและแผ่นระบายความร้อนจะสะท้อนแสงที่มีโครงสร้างอย่างไม่สม่ำเสมอ ซึ่งอาจถูกตรวจจับเป็นค่าความสูงที่คลาดเคลื่อนหรือทำให้รายงานผิดว่าบริเวณเชื่อมต่อที่มีรูปทรงถูกต้องนั้นเป็นจุดบกพร่อง
ความกำกวมของปริมาณการวางประสานสูงแผ่นรองอุปกรณ์กำลังถูกพิมพ์ลายด้วยปริมาณครีมบัดกรีที่มากกว่าแผ่นรองระยะพิชช์ละเอียดอย่างมีนัยสำคัญ อัลกอริทึม AOI แบบสามมิติที่ปรับเทียบมาสำหรับ SMT มาตรฐานอาจระบุแนวประสานปริมาณมากที่ถูกต้องตามจริงว่าเป็นข้อบกพร่องจากการมีตะกั่วบัดกรีส่วนเกิน ทำให้เกิดอัตราการแจ้งเตือนผิดพลาดที่บั่นทอนความเชื่อมั่นในเกต AOI หากไม่ได้ปรับจูนค่าเกณฑ์ให้เหมาะสมตามตระกูลแพ็กเกจแต่ละแบบ
การบรรเทาปัญหาในทางปฏิบัติคือการเขียนโปรแกรม AOI แบบเฉพาะแพ็กเกจ: ใช้อัลกอริทึมการตรวจสอบและช่วงการยอมรับแยกต่างหากสำหรับฟุตพริ้นต์ของอุปกรณ์กำลัง แทนที่จะใช้มาตรฐานความสูง/ปริมาตรของฟิลเล็ตร่วมกันทั้งบอร์ด วิธีนี้ช่วยให้ AOI ยังคงมีประโยชน์ในฐานะการตรวจสอบพื้นผิวรอบแรก โดยไม่ก่อให้เกิดการแจ้งเตือนผิดพลาดมากจนทำให้ผู้ปฏิบัติงานเริ่มเพิกเฉยต่อมัน
การปรับพารามิเตอร์เอกซเรย์สำหรับแผงวงจรที่มีทองแดงหนาและแผ่นรองขนาดใหญ่
การตรวจสอบด้วยเอกซเรย์แบบออฟไลน์ — ซึ่งในที่นี้ใช้สำหรับการวิเคราะห์โพรงอากาศใน BGA/QFN พร้อมความสามารถในการเอียงมุม — จำเป็นต้องใช้การตั้งค่าการฉายรังสีที่แตกต่างกันบนบอร์ดกำลังที่มีทองแดงหนา เมื่อเทียบกับบอร์ดลอจิกมัลติเลเยอร์มาตรฐาน ความสัมพันธ์ทางวิศวกรรมโดยทั่วไปเป็นเพียงตัวอย่างประกอบมากกว่าจะเป็นสูตรตายตัว เนื่องจากการตั้งค่าจริงขึ้นอยู่กับน้ำหนักของทองแดง ความหนาของบอร์ด และโครงสร้างแพ็คเกจ
แรงดันหลอด (กิโลโวลต์, kV):น้ำหนักทองแดงที่สูงกว่า (2oz ขึ้นไป) และแผ่นรองระบายความร้อนที่หนากว่าจะลดทอนรังสีเอกซ์ได้มากกว่าลายทองแดงมาตรฐาน 1oz ดังนั้นโดยทั่วไปจึงจำเป็นต้องเพิ่มแรงดันไฟเพื่อรักษาคอนทราสต์ของภาพให้ผ่านมวลทองแดงที่มากขึ้นได้ การตั้งค่าแรงดันไฟต่ำที่ปรับไว้สำหรับบอร์ดทองแดงบางจะทำให้ภาพได้รับแสงไม่เพียงพอและอาจบดบังโพรงที่มีอยู่จริงได้
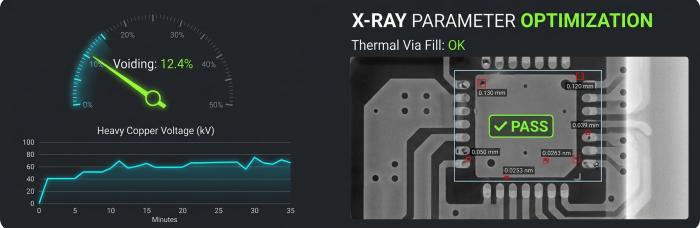
กระแสหลอดเอกซเรย์ (mA) และเวลาในการฉายภาพบริเวณแผ่นรองสัมผัสที่มีพื้นที่ขนาดใหญ่ขึ้นได้รับประโยชน์จากการปรับค่าการผสมผสานระหว่างกระแส/เวลาเพื่อให้สามารถระบุขอบเขตของโพรงอากาศได้อย่างชัดเจนเมื่อเทียบกับบัดกรีรอบข้าง โดยเฉพาะอย่างยิ่งเมื่อทำการเปรียบเทียบเปอร์เซ็นต์ของโพรงอากาศกับเกณฑ์การยอมรับตามมาตรฐาน IPC-A-610 สำหรับแพ็กเกจแผ่นรองระบายความร้อน/แผ่นรองเปิดเผย.
การถ่ายภาพมุมเอียงมีความสำคัญมากขึ้นในโมดูลกำลังมากกว่าบน BGA มาตรฐาน เนื่องจากช่วยให้ผู้检查สามารถแยกแยะการเกิดโพรงบนด้านบนออกจากการเกิดโพรงที่ผิวสัมผัสด้านบอร์ดได้อย่างชัดเจน ซึ่งเป็นความแตกต่างที่มีความสำคัญโดยเฉพาะสำหรับการประเมินการเติมวัสดุในรูผ่านสำหรับการระบายความร้อน
สิ่งเหล่านี้ไม่ได้หมายความถึงการรับรองมาตรวิทยาระดับการสอบเทียบ; ระบบเอกซเรย์เป็นเครื่องมือสำหรับการตรวจสอบบันทึกการผลิต และการปรับค่าพารามิเตอร์จะถูกบันทึกเป็นส่วนหนึ่งของโปรแกรมการตรวจสอบ แทนที่จะถูกระบุว่าเป็นกระบวนการวัดที่ได้รับการรับรอง
ลำดับการตรวจสอบ: AOI ก่อน ยืนยันด้วยเอกซเรย์ภายหลัง
การใช้วิธีการตรวจสอบทั้งสองแบบกับทุกชิ้นงานในทุกระดับความลึกนั้นไม่มีประสิทธิภาพ การใช้วิธีการแบบลำดับขั้นช่วยลดเวลาการตรวจสอบที่ซ้ำซ้อนลงได้ พร้อมทั้งยังคงความครอบคลุมในการตรวจสอบไว้
3D SPIตรวจสอบการพิมพ์บัดกรีทันทีหลังการพิมพ์ ช่วยตรวจจับปัญหาปริมาณและตำแหน่งก่อนวางชิ้นส่วน
3D AOIหลังการรีโฟลว์ จะตรวจสอบข้อบกพร่องที่มองเห็นได้บนพื้นผิว ได้แก่ การเชื่อมติดกัน การเอียงเบี้ยว และความคลาดเคลื่อนของปริมาณบัดกรีอย่างรุนแรง ในบอร์ดที่ประกอบแล้วทั้งหมด 100%
การตรวจสอบด้วยเอ็กซเรย์จากนั้นจึงถูกนำไปใช้แบบเฉพาะเจาะจงกับตำแหน่งของอุปกรณ์กำลังและแพ็กเกจแผ่นระบายความร้อน โดยอ้างอิงข้อมูลผ่าน/ไม่ผ่านจาก AOI และแฟลกกระบวนการใด ๆ จากรอบการรีโฟลว์นั้น แทนที่จะเอกซเรย์ทุกยูนิตในทุกตำแหน่งแบบครอบคลุมทั้งหมด
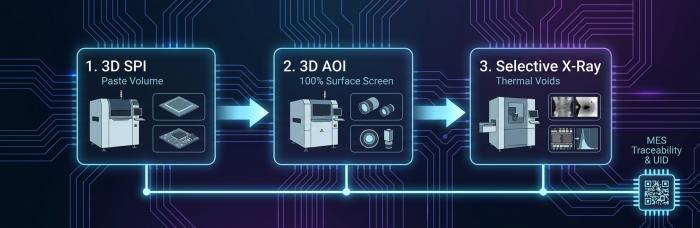
ลำดับการทำงานเช่นนี้หมายความว่า เวลาสำหรับการเอกซเรย์—which โดยพื้นฐานแล้วช้ากว่าการตรวจสอบด้วยแสงในหนึ่งหน่วย—ถูกนำไปใช้ในจุดที่มันให้ข้อมูลซึ่ง AOI ไม่สามารถให้ได้ แทนที่จะทำการตรวจซ้ำในส่วนที่ AOI ตรวจผ่านแล้ว สำหรับการผลิตแบบชนิดหลากหลาย ปริมาณต่ำ นี่เป็นปัจจัยด้านระยะเวลานำที่มีนัยสำคัญ เมื่อเทียบกับการทำเอกซเรย์ครอบคลุมทุกจุดบนแผงวงจรทุกแผ่น
การตรวจสอบย้อนกลับของ MES และความสัมพันธ์ของความล้มเหลวภาคสนามในระดับแบตช์
ชุดข้อมูลการตรวจสอบทั้งสองชุดจะมีประโยชน์ได้มากเท่ากับความสามารถในการถูกเรียกดูในภายหลังเท่านั้น การผูกผลลัพธ์ AOI และเอกซเรย์เข้ากับระบบการติดตามย้อนกลับ Smart MES UID โดยใช้ตัวระบุหน่วยที่มาร์กด้วยเลเซอร์ หมายความว่า:
บันทึกผลผ่าน/ไม่ผ่านของ AOI และเปอร์เซ็นต์โพรงจากเอกซเรย์ของแต่ละโมดูลกำลังถูกผูกโยงกับรอบการอบบัดกรีในเตารีโฟลว์ที่ระบุ (บันทึกโปรไฟล์ JTR-1200D-N) ชุดสเตนซิล/การพิมพ์ และเวลาในการตรวจสอบ
หากมีการรายงานความล้มเหลวของโมดูลพลังงานที่ได้ติดตั้งใช้งานแล้ว สามารถดึงข้อมูลระดับล็อตเพื่อตรวจสอบได้ว่าเปอร์เซ็นต์โพรงเดิมของยูนิตนั้นอยู่ภายในเกณฑ์การยอมรับหรือไม่ และมีการระบุความผิดปกติของกระบวนการใด ๆ ในล็อตการผลิตเดียวกันหรือไม่
สิ่งนี้ช่วยสนับสนุนการสืบสวนหาสาเหตุรากฐานโดยไม่จำเป็นต้องมีการตรวจสอบซ้ำแบบทำลายชิ้นงานที่ล้มเหลว เนื่องจากข้อมูลการตรวจสอบดั้งเดิมถูกจัดเก็บไว้แล้ว
โครงสร้างการตรวจสอบย้อนกลับนี้เป็นความสามารถของกระบวนการ ไม่ใช่การอ้างสิทธิ์การรับรอง โดยใช้บันทึกสิ่งที่ได้ทำการวัดและเวลาที่ทำการวัด ซึ่งเป็นคุณค่าที่ใช้ได้จริงสำหรับการเชื่อมโยงความล้มเหลว
การออกแบบกลยุทธ์การตรวจสอบสำหรับแผงวงจร PCBA ของโมดูลพลังงาน
สำหรับแผงวงจรประกอบโมดูลกำลังกระแสสูง (PCBA) ควรกำหนดกลยุทธ์การ检验โดยยึดตามจุดออกแบบหลักสามประการ:
การเขียนโปรแกรม AOI เฉพาะแพ็คเกจแทนที่จะใช้ค่าเกณฑ์แบบคงที่ เพื่อหลีกเลี่ยงการแจ้งเตือนผิดพลาดบนส่วนเชื่อมต่อของอุปกรณ์กำลังไฟฟ้าปริมาณสูง
การปรับการตั้งค่าการฉายรังสีเอกซ์สำหรับทองแดงหนาและแผ่นรองระบายความร้อนหนา ใช้ในกรณีที่จำเป็นต้องยืนยันเรื่องโพรงอากาศและการอัดเติมวิอาจริง ๆ
การตรวจสอบตามลำดับที่เชื่อมโยงกับ MESดังนั้นจึงมีการเก็บข้อมูลข้อบกพร่องทั้งบนผิวและภายใน สามารถเรียกดูได้ทั้งคู่ และไม่มีข้อมูลส่วนใดถูกทำซ้ำอย่างซ้ำซ้อน
การตัดสินใจด้านการออกแบบกระบวนการเหล่านี้เป็นเรื่องเฉพาะสำหรับเรขาคณิตของโมดูลกำลังไฟฟ้า ไม่ใช่การตั้งค่ามาตรฐานทั่วไปของการตรวจสอบ SMT และการมองว่าเป็นเช่นนั้นมักเป็นสาเหตุทั่วไปที่ทำให้ตรวจจับข้อบกพร่องด้านความร้อนได้ไม่เพียงพอในการประกอบอุปกรณ์อิเล็กทรอนิกส์กำลัง
หากคุณกำลังกำหนดขอบเขตแผนการตรวจสอบสำหรับโปรแกรมแผงวงจรพาวเวอร์โมดูลกระแสสูงส่งรายละเอียดโปรเจกต์ของคุณเพื่อขอใบเสนอราคาและทีมวิศวกรของเราสามารถอธิบายกลยุทธ์การตรวจสอบโดยละเอียดได้ในระหว่างการการทบทวน DFM.
แหล่งข้อมูลที่เป็นประโยชน์
•การตรวจสอบโพรงของ BGA ด้วยเอ็กซเรย์สำหรับโมดูลกำลังอุตสาหกรรม
•การเปรียบเทียบ AOI, ICT และ AXI และเวลาที่ควรใช้งานระหว่างการประกอบ PCB SMT
•มาตรการที่มีประสิทธิภาพสำหรับการควบคุมคุณภาพของจุดเชื่อมประสาน BGA
•ปัญหาลูกบอลบัดกรีของชิ้นส่วน BGA และวิธีหลีกเลี่ยง


