


Bei einem Pressfit-Steckverbinder ist das maßgebliche Kriterium der fertig ausgeführte Durchkontaktierungslochdurchmesser, zusammen mit der vom Steckverbinderhersteller spezifizierten Kupferauskleidung der Bohrungswand, der Lochwand-Oberflächenbehandlung und der Leiterplattendicke. Der Bohrdurchmesser ist nicht das maßgebliche Maß. Nehmen Sie diese Anforderungen in Ihre Fertigungszeichnung und in Ihre Bestellung auf, geben Sie das genaue Steckverbinderdokument an, aus dem sie stammen, und bitten Sie Ihren Leiterplattenhersteller, vor der Werkzeugerstellung zu bestätigen, wie er diese Anforderungen erfüllen und verifizieren wird.
Der Bohrerdurchmesser ist eine Prozesseingabe, die der Leiterplattenhersteller auswählt, um den Endzustand zu erreichen. Kupferbeschichtung, Oberflächenfinish und der Aufbau der Leiterplatte liegen alle zwischen diesen beiden Werten. Wenn eine Zeichnung nur eine nominale „Lochgröße“ zeigt, können der Leiterplattenhersteller und das Bestückungsteam mit unterschiedlichen Annahmen arbeiten, und das erste Anzeichen dafür ist in der Regel ein Steckverbinder, der sich nicht einstecken lässt oder einer, der sich zu leicht einstecken lässt.
Wichtigste Erkenntnisse
• Geben Sie den fertigen Durchmesser der metallisierten Bohrung und seine Toleranz gemäß der Anwendungsspezifikation des Steckverbinderherstellers an. Die Bohrergröße ergibt sich daraus.
• Derselbe Steckverbinder kann für unterschiedliche Leiterplattenoberflächen verschiedene Bohr- und Fertigmaße erfordern, sodass eine Änderung der Oberfläche eine Designänderung darstellt.
• Ein korrekter Durchmesser allein reicht nicht aus. Kupfer im Loch, Lochwandoberfläche, Leiterplattendicke, Ebenheit und Lochposition beeinflussen alle die Pressfit-Verbindung.
• Press-fit-Fenster sind oft enger als die Standard-PTH-Toleranzen. Kennzeichnen Sie sie als besondere Anforderungen, anstatt sich auf Standardtoleranzen zu verlassen.
• Vereinbaren Sie vor Produktionsbeginn, wie die Löcher gemessen werden und welche Nachweise Sie benötigen.
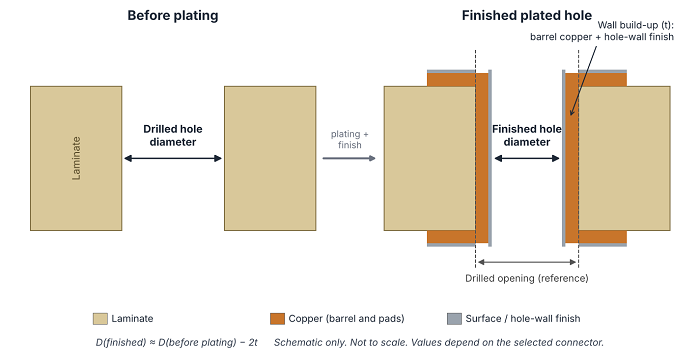
Abbildung 1. Gebohrte Öffnung gegenüber fertig plattiertem Loch. Nur schematische Darstellung; nicht maßstabsgetreu.
Welche Lochgröße gibt die Steckverbinderzeichnung vor?
Beginnen Sie mit der Anwendungsspezifikation und der Kundenzeichnung für die exakte Steckverbinder-Teilenummer und Revision. Prüfen Sie, ob sich jedes Maß auf das gebohrte Loch, das fertig beschichtete Loch oder auf ein anderes Merkmal, wie z. B. ein Positionierungsloch, bezieht. Diese Maße sind nicht austauschbar.
| Begriff | Was es beschreibt | Warum es wichtig ist |
|---|---|---|
| Bohrerdurchmesser | Der Nenndurchmesser des für das Bohren ausgewählten Werkzeugs | Ein Fertigungsprozesseingang, nicht das endgültige Fügemaß |
| Gebohrter Lochdurchmesser | Die tatsächliche Öffnung, die vor dem Plattieren erzeugt wurde | Kann vom nominalen Werkzeugdurchmesser abweichen |
| Fertiger Lochdurchmesser | Die nach der angegebenen Lochwandkupferung und Endbearbeitung verbleibende Öffnung | Das Maß, mit dem der Presssitzkontakt eingreift |
| Polsterdurchmesser | Das Kupferland um das Loch herum | Definiert die umgebende Kupfergeometrie, nicht die Kontaktöffnung |
| Lochposition | Die Lage der Bohrung in Bezug auf die angegebenen Bezugsebenen | Ein korrekter Durchmesser garantiert nicht, dass ein Steckverbinderfeld ausgerichtet wird. |
Ein reales Beispiel: Ein Steckverbinder, drei Leiterplattenoberflächen
Die Anwendungsspezifikation 114-13021 (Rev C) von TE Connectivity für PC/104- und PC/104-Plus-Steckverbinder zeigt, wie diese Anforderungen in der Praxis formuliert werden. Für die Einpresskontakte (Öse) der PC/104-Version auf einer 1,57-mm-FR-4-Leiterplatte mit 0,025–0,075 mm Kupfer im Durchkontaktierungszylinder wird Folgendes spezifiziert:
| Leiterplattenoberfläche | Bohrlochdurchmesser | Enddurchmesser der Bohrung nach dem Beschichten |
|---|---|---|
| Zinn-Blei | 1,13–1,17 mm | 0,95–1,11 mm |
| Immersionssilber | 1,18–1,22 mm | 1,10–1,19 mm |
| ENIG | 1,18–1,22 mm | 1,10–1,19 mm |
Quelle: TE Connectivity Anwendungsspezifikation 114-13021, Rev. C, Abbildung 4 (nur PC/104-Version; PC/104-Plus-Werte weichen ab).
Zwei Punkte stechen hervor. Erstens legt die Spezifikation sowohl den gebohrten als auch den fertigen Durchmesser fest, nicht nur einen davon. Zweitens verschiebt sich beim Wechsel von einer Zinn-Blei-Oberfläche zu Immersionssilber oder ENIG in beiden Fällen das Toleranzfenster. Eine Oberflächenänderung, die auf einem Bestellformular wie eine kosmetische Anpassung aussieht, verändert die Pressfit-Schnittstelle. Dasselbe Dokument legt außerdem fest, dass die Kundzeichnung für ein bestimmtes Teil Vorrang vor der Anwendungsspezifikation hat, falls die beiden miteinander in Konflikt stehen. Arbeiten Sie daher immer mit den Unterlagen für Ihre exakte Teilenummer.
Diese Werte zeigen, wie ein Steckverbinderhersteller die Bohrung definiert. Sie sind keine Empfehlung für andere Steckverbinder. Übernehmen Sie die Bohrungsgröße nicht von einem optisch ähnlichen Teil; ermitteln Sie die Anforderungen für den Steckverbinder, den Sie tatsächlich ausgewählt haben.
Unterscheiden Sie außerdem elektrische Pressfit-Kontakte von mechanischen Merkmalen. Eine Leiterplattenverrastung oder ein Positionierstift, der den Steckverbinder in Position hält, kann andere Bohrungsanforderungen haben als die Signal- und Leistungskontakte.
Warum ist der Bohrerdurchmesser größer als das fertige Loch?
Lochwandbeschichtung nimmt Platz im gebohrten Loch ein. Wenn Kupfer und Endfinish auf gegenüberliegenden Wänden abgeschieden werden, verringert sich der verfügbare Durchmesser. Eine vereinfachte geometrische Beziehung lautet:
Fertiger Durchmesser ≈ Durchmesser vor dem Plattieren − 2 × t
Hierbei ist t die radiale Dicke aller Ablagerungen auf der Lochwand, die in das Endmaß einfließen: Durchkontaktierungskupfer plus jede Lochwandbeschichtung. Als rein illustratives Beispiel würde eine runde Öffnung, die vor dem Beschichten 1,00 mm misst und auf jeder Wand eine gleichmäßige Ablagerung von 0,025 mm erhält, mit ungefähr 0,95 mm enden. Diese Werte dienen nur zur Veranschaulichung, sie stellen keine empfohlene Presssitz-Konstruktion oder einen Prozesswert von PCBCart dar.
Die Beziehung erklärt, warum sich die beiden Durchmesser unterscheiden, sie ist jedoch keine Regel zur Bohrerauswahl. Der Fertiger muss außerdem die tatsächlich gebohrte Öffnung, die Beschichtungsverteilung entlang der Bohrung, Prozessschwankungen und die spezifizierte Endausführung berücksichtigen. Eine nominale Werkzeuggröße ist kein garantiertes Maß für die Bohrung vor der Beschichtung.
Einige Steckverbinderspezifikationen gehen noch weiter und schränken ein, wie die Endgröße erreicht werden darf, zum Beispiel indem sie einen übergroßen Bohrer verbieten, der anschließend auf die gewünschte Größe galvanisch verengt wird. Deshalb gehört die Bohranforderung in die untenstehende Toleranzvereinbarung. Die praktische Anweisung lautet daher nicht: „Fügen Sie jedem Loch einen Standardzuschlag hinzu.“ Sie lautet: „Bestimmen Sie den erforderlichen Endzustand und einigen Sie sich dann auf das Fertigungsverfahren.“
Reicht der richtige Fertigdurchmesser aus?
Nein. Zwei Bohrungen können zwar dieselbe endgültige Öffnung haben, sich jedoch in Kupferdicke, Oberflächenfinish oder Leiterplattenaufbau unterscheiden, und diese Unterschiede sind wichtig, weil eine Presspassverbindung sowohl eine elektrische als auch eine mechanische Verbindung ist.
Ein konformes Press-fit-Pin verfügt über eine Einpresszone, die geringfügig größer ist als die metallisierte Bohrung. Während des Einpressens verformt sich diese Zone und hält eine Normalkraft gegen das Hülsenrohr aufrecht, wodurch ein gasdichter Kontakt mit niedrigem Widerstand entsteht. TE beschreibt den Pin und die metallisierte Durchkontaktierung als ein einziges Press-fit-System, dessen Verhalten von den Eigenschaften beider abhängt. Zu geringe Kraft schwächt die Verbindung; zu große Kraft kann das Hülsenrohr oder das umliegende Laminat beschädigen. Bevor die Leiterplatte freigegeben wird, überprüfen Sie gemeinsam die folgenden Anforderungen.
Lochwand-Kupfer und Oberfläche
Prüfen Sie die Anforderungen des Steckverbinderherstellers an die Kupferdicke im Lötauge und an die Oberflächenbeschaffenheit im Inneren der Bohrung. Die Auswahl einer Oberflächenveredelung in der Leiterplattenbestellung darf eine Überprüfung des vom Steckverbinder zugelassenen Lochwandaufbaus nicht ersetzen. Wo die Spezifikation zwischen Kupfer, Unterplattierung und Endoberfläche unterscheidet, sollten Sie diese Unterscheidungen in Ihren Anforderungen beibehalten und nicht davon ausgehen, dass eine Änderung der Endoberfläche unbedenklich ist, nur weil der Fertigdurchmesser unverändert bleibt.
Plattenstärke und Ebenheit
Bestätigen Sie den Leiterplattendickenbereich, den der Steckverbinderhersteller zulässt, und wie diese Dicke definiert ist. Eine Änderung der PCB-Dicke sollte eine Überprüfung der Steckverbinder-Schnittstelle auslösen, anstatt nur als Änderung des mechanischen Gehäuses behandelt zu werden. Ebenheit kann ebenfalls spezifiziert werden: Die oben zitierte PC/104-Anwendungsspezifikation begrenzt zum Beispiel die Leiterplattenverwerfung auf 0,08 mm über die Länge des Steckverbinders.
Lochposition und -muster
Für einen Mehrfachsteckverbinder prüfen Sie das Lochraster anhand der Steckverbinderzeichnung. Durchmessertoleranz und Lagetoleranz beantworten unterschiedliche Fragen, und das Verschärfen der einen löst die andere nicht. Geben Sie die erforderlichen Bezugsflächen und Lageangaben in der Zeichnung an, anstatt sich auf eine nicht spezifizierte Allgemeintoleranz zu verlassen.
Verarbeitung vor dem Einfügen
Ermitteln Sie, ob die Leiterplatte vor dem Einsetzen des Steckverbinders einen Reflow-, Wellenlöt- oder anderen Prozess durchläuft. Wo die Anwendungsspezifikation des Steckverbinders Einschränkungen für vorangegangene Prozesse festlegt, teilen Sie diese sowohl dem Hersteller als auch der Person bzw. dem Unternehmen mit, das die Bestückung vornimmt.
Welche Toleranzen sollten vor der Fertigung vereinbart werden?
Verwenden Sie die Anforderungen des Steckverbinders als Ausgangspunkt und holen Sie anschließend eine Bestätigung der Fertigung ein. Gehen Sie nicht davon aus, dass eine standardmäßige PTH-Toleranz für eine Pressfit-Schnittstelle ausreichend ist. Zur Referenz, dies sind dieStandardtoleranzenwir veröffentlichen für die Merkmale, die für Presssitzbohrungen am relevantesten sind:
| Funktion | PCBCart Standardtoleranz |
|---|---|
| Fertiger PTH-Durchmesser, ≤0,8 mm | ±0,08 mm |
| Fertiger PTH-Durchmesser, >0,8 mm bis <2,5 mm | ±0,10 mm |
| Bohrlochposition (Bohren) | ±0,18 mm |
| Fertige Leiterplattendicke, >1,0 mm bis ≤1,6 mm | ±0,14 mm |
| Fertige Leiterplattendicke, >1,6 mm bis ≤2,0 mm | ±0,18 mm |
Vergleichen Sie das mit dem ENIG-Beispiel oben. Sein Fenster für das Fertigloch umfasst 0,09 mm (1,10–1,19 mm), was weniger als die Hälfte des ±0,10-mm-Bereichs ist, den unsere Standardtoleranz für ein Loch dieser Größe zulässt. Eine solche Anforderung muss als spezielle Anforderung angegeben werden; sie wird nicht standardmäßig erfüllt. Unsere Standardtoleranzen sind ein allgemeiner Ausgangspunkt, keine Freigabe für eine bestimmte Pressfit-Konstruktion, und engere Werte können für kundenspezifische Projekte in Betracht gezogen werden, sobald wir die vollständige Anforderung geprüft haben.
| Anforderung | Was ist zu etablieren | Was zu vermeiden ist |
|---|---|---|
| Fertiger Lochdurchmesser | Nennwert, zulässiger Bereich und die Stufe, auf der er gemessen wird | Eine unerklärte „Lochgröße“ |
| Bohranforderung | Ob der Verbinder einen Bereich für gebohrte Löcher angibt oder das Bohren dem Hersteller überlässt | Behandlung aller Bohrwerte als frei einstellbar |
| Lochwand-Kupfer | Erforderliche Dicke oder Bereich gemäß der zutreffenden Spezifikation | Eine allgemeine Beschichtungsnotiz ohne Schnittstellenprüfung |
| Oberflächenbearbeitung der Bohrungswand | Zulässiges Beschichtungssystem und anwendbare Grenzwerte | Unter der Annahme, dass alle lötbaren Oberflächen austauschbar sind |
| Plattendicke und Ebenheit | Zulässiger Bereich, Messgrundlage und etwaige Bogenbegrenzung | Eine Nennstärke ohne Kompatibilitätsprüfung |
| Lochmuster | Anforderungen an Datum, Neigung und Position | Die Annahme eines korrekten Durchmessers garantiert die Ausrichtung |
| Dokumentenüberarbeitung | Überarbeitungen von Steckverbungszeichnungen und anwendungsspezifischen Spezifikationen | Nur mit Bezug auf einen Steckverbinder-Familiennamen |
Wenn die Verbinder-Spezifikation sowohl die gebohrten als auch die fertigen Abmessungen festlegt, senden Sie beide. Der Hersteller sollte sie gemeinsam prüfen, anstatt eine davon stillschweigend zu ändern, um die andere zu erreichen.
Was sollte auf der Fertigungszeichnung erscheinen?
Identifizieren Sie die betroffenen Bohrungen und geben Sie die erforderliche Endbedingung in einem lokalen Detail oder einer kontrollierten Anmerkung an, nicht in einer allgemeinen Durchkontaktierungs-Aussage. Halten Sie Zeichnung, Bohrdaten und Bestellanforderungen untereinander konsistent. Liefern Sie Excellon-Bohrdaten mit einer Bohrwerkliste, die für jedes Werkzeug die Enddurchmesser und den Beschichtungsstatus anzeigt, wie in unserem Leitfaden zuAuswahl eines Fertigungsdatenpakets. Das Folgende ist eine Entwurfsvorlage, keine fertige Produktionsspezifikation:
|
PRESS-FIT-KONTAKTBOHRUNGEN — STECKVERBINDER J[X]
Steckverbinderhersteller: Exakte Steckverbindernummer: Zeichnungsnummer und Revision des Steckverbinders: Spezifikationsnummer und Revision der Anwendung:
Betroffene Bohrungen / Zeichnungsdetail: Fertiger Durchmesser der durchkontaktierten Bohrung und Toleranz: Anforderung an Bohrlöcher (falls angegeben): Messphase: Anforderung an Kupfer in der Lochwand: Zulässige Lochwandoberfläche: Fertige Leiterplattendicke und Toleranz; Verzugslimit: Lochbild-Bezugsmaße und Lageanforderungen:
Fertigungs- und Prüfanforderungen zu überprüfen und vor der Herstellung vereinbart. Ändern Sie die angegebene Lochkonstruktion nicht ohne schriftliche technische Genehmigung. |
Ersetzen Sie jede Leerstelle durch eine verifizierte Anforderung oder eine ausdrücklich vereinbarte Festlegung. „Gemäß Steckverbinder-Datenblatt“ ist nicht ausreichend, wenn in der Unterlage das Dokument und seine Revision nicht angegeben sind.
Bei PCBCart-Bestellungen legen die im Online-Bestellformular eingegebenen Spezifikationen den Aufbau der Leiterplatte fest, und separate Readme- oder Spezifikationsdateien werden nicht zur Parametrierung verwendet. Geben Sie Ihre Press‑Fit‑Anforderungen bei der Bestellung im Feld „Besondere Anforderungen“ sowie in der kontrollierten Zeichnung an und stellen Sie sicher, dass beide dasselbe aussagen.
Was ist, wenn sich Bohrdatei und Zeichnung widersprechen?
Stoppen Sie und beheben Sie die Abweichung, bevor mit der Fertigung begonnen wird. Ermitteln Sie zunächst, wofür die Bohrdatei-Durchmesser in Ihrer Datenübergabe stehen. Vergleichen Sie sie dann mit den Angaben zu den fertigen Lochdurchmessern und allen durch Steckverbinder vorgegebenen Bohranforderungen.
Nicht jede Abweichung ist ein Fehler: Ein Bohrdurchmesser und ein Fertigdurchmesser sollen sich unterscheiden. Das Problem ist eine nicht erklärte Abweichung zwischen Dokumenten, die dieselbe Anforderung beschreiben sollen. Eine hilfreiche Bitte um Klarstellung benennt:
1. Die betroffene Steckverbindung und Lochgruppe.
2. Der in jeder Datei angegebene Durchmesser.
3. Ob jeder Wert als gebohrt oder fertig vorgesehen ist.
4. Das gültige Verbinderdokument und die Revision.
5. Die korrigierten Dateien oder die schriftliche Verfügung.
Nach Klärung ist ein einheitliches Fertigungspaket zu erstellen. Vermeiden Sie es, eine Korrektur nur per E-Mail zu versenden, während die freigegebene Zeichnung weiterhin die alte Anforderung enthält.
Wie sollten die Löcher geprüft und abgenommen werden?
Stimmen Sie einer Prüfung vor Beginn der Produktion zu, nicht erst nachdem ein Steckverbinder nicht richtig sitzt. Der Abnahmeplan sollte festlegen, was geprüft wird, in welcher Prozessstufe, mit welcher Methode und auf Grundlage welches Dokuments.
Fertiger Durchmesser, Bohrungsposition und Hülsenkonstruktion sind getrennte Merkmale, und ein einzelnes Prüfergebnis kann nicht alle drei nachweisen. Eine Maßprüfung der Öffnung belegt nicht die Kupferdicke im Inneren der Hülse. Mehrere TE-Anwendungsspezifikationen weisen ausdrücklich darauf hin: Der nominale fertige Lochdurchmesser wird als Referenz angegeben und kann als Prüfmaß verwendet werden, aber die korrekte Zusammensetzung der plattierten Bohrung kann nur durch radiale und longitudinale Schliffbilder bestätigt werden. Wenn Sie Nachweise anhand von Schliffen benötigen, vermerken Sie dies bitte in der Anmerkung zu besonderen Anforderungen, damit wir vor der Produktion bestätigen können, ob und wie dieser Nachweis erbracht werden kann.
| Inspektionsfrage | Was die Vereinbarung klarstellen sollte |
|---|---|
| Wann wird der Durchmesser gemessen? | Nach welchen Plattier- und Endbearbeitungsvorgängen |
| Wie wird die Größe überprüft? | Die vereinbarte Messmethode und die Abnahmegrenzen |
| Wie wird die Lochwandkonstruktion überprüft? | Die erforderlichen Nachweise für das angegebene Kupfer und die angegebene Oberfläche, wie zum Beispiel Schliffe |
| Wie wird das Muster überprüft? | Datums, Positionsanforderungen und Prüfverfahren |
| Welche Unterlagen sind erforderlich? | Berichtsinhalt, Probenahme und Rückverfolgbarkeit |
| Was passiert nach einer Prozess- oder Designänderung? | Ob eine Überprüfung oder Reklassifizierung erforderlich ist |
Halten Sie die Abnahme der Leiterplattenfertigung und die Validierung der Steckerkontaktbestückung getrennt. Eine normgerechte unbestückte Leiterplatte hebt nicht die Notwendigkeit auf, die Werkzeugeinsatz- und Bestückungsanweisungen des Steckverbinderherstellers zu befolgen. Die PC/104-Spezifikation verlangt beispielsweise, dass die Setzkraft gleichmäßig über den Steckverbinder verteilt wird und dass das gesetzte Gehäuse bündig mit der Leiterplatte sitzt, mit einer Toleranz von 0,13 mm.
Wie übermitteln Sie Pressfit-Bohrungsanforderungen an PCBCart?
Platzieren Sie den Auftrag als eineStandard-LeiterplattenbestellungFür Standard-Leiterplattenaufträge führen unsere Ingenieure nach Zahlungseingang eine kostenlose DFM-Prüfung Ihrer Dateien durch, und die Produktion beginnt erst, nachdem die Dateien als korrekt für die Fertigung bestätigt wurden. Alle Fragen zu Ihren Press-Fit-Anforderungen werden während dieser Prüfung, vor der Werkzeugerstellung, gestellt.
Geben Sie in der speziellen Anforderungshinweis die Gruppe der Einpresslöcher, die Steckverbinder-Teilenummer mit Zeichnungs- und Anwendungsspezifikations-Revisionen, den Enddurchmesser und die Toleranz, einen eventuellen Bohrlochbereich, die Anforderungen an Kupfer im Barrel und die Oberfläche, den Leiterplattendickenbereich sowie die benötigten Prüf-/Abnahmenachweise an. Verwenden Sie dieselben Werte in der Fertigungszeichnung.
Arbeitsblatt zur Klärung von Presssitzbohrungen
Füllen Sie dieses Arbeitsblatt aus, bevor Sie die Genehmigung für die Fertigung anfordern.
| Frage | Projektantwort |
|---|---|
| Wie lautet die genaue Teilenummer des Steckverbinders? | |
| Welche Zeichnungs- und Anwendungsspezifikationsänderungen gelten? | |
| Welche Bohrungen sind elektrische Pressfit-Kontakte und welche sind Positionierelemente? | |
| Welcher Fertigdurchmesser und welche Toleranz werden benötigt? | |
| Gibt es separate Anforderungen für gebohrte Löcher? | |
| Welche Anforderungen gelten für die Kupferauskleidung der Durchkontaktierungen und die Lochwandoberfläche? | |
| Liegt die Leiterplattendicke im zulässigen Bereich? Gibt es eine Verzuggrenze? | |
| Welche Bezugsebenen steuern das Lochbild? | |
| Werden vor dem Einsetzen Lötarbeiten oder andere Bearbeitungsschritte durchgeführt? | |
| Welche Maß- und Konstruktionsnachweise sind erforderlich? | |
| Hat der Hersteller den vollständigen Bedarf bestätigt? | |
| Hat der Verantwortliche für den Einsetzungsprozess die Anforderungen an den Einsatz bestätigt? |
Behandle jede nicht gelöste Zeile als technische Fragestellung. Ersetze sie nicht durch einen allgemeinen Hinweis auf „Standardtoleranzen“, nur um den Auftrag freizugeben.
Häufig gestellte Fragen
Kann ich das Footprint eines anderen Pressfit-Steckverbinders wiederverwenden?
Erst nach Überprüfung anhand der Zeichnung und der Anwendungsspezifikation des exakt entsprechenden Ersatzsteckverbinders. Eine übereinstimmende Teilung oder ein ähnliches Aussehen bedeutet nicht, dass die Kontaktgeometrie, das Fenster der Endlochgröße und der Leiterplattendickenbereich identisch sind.
Kann ich eine fertiggestellte Presssitzbohrung vergrößern, wenn die Einpresskraft zu hoch ist?
Behandeln Sie die Lochvergrößerung nicht als eine zulässige Anpassung, da sie die Schnittstelle verändert. Überprüfen Sie die Lochkonstruktion, die Steckverbinderanforderungen und die Einrichtungsparameter für das Einsetzen, und vereinbaren Sie anschließend eine Korrekturmaßnahme mit den zuständigen Entwicklungsteams.
Macht eine engere Lochtoleranz die Verbindung immer besser?
Nein. Das Ziel besteht darin, die Systemanforderungen des Steckverbinders zu erfüllen, nicht darin, ohne Grund die Toleranz zu minimieren. Durchmesser, Beschichtung, Leiterplattenaufbau und Einsteckbedingungen müssen alle kompatibel bleiben, und eine unnötig enge Toleranz erhöht die Kosten, ohne die Zuverlässigkeit zu steigern.
Gibt es eine Branchennorm für Presspassungsverbindungen?
Ja. IEC 60352-5 umfasst lötfreie Einpressverbindungen, und Steckverbinderhersteller qualifizieren ihre Pressfit-Kontakte anhand solcher Anforderungen. Die Anforderungen an die Leiterplattenbohrung für ein bestimmtes Teil stammen jedoch weiterhin aus der eigenen Zeichnung und Anwendungsspezifikation dieses Steckverbinders.
Muss ich die Bohrungen überprüfen, wenn ich den Leiterplattenlieferanten wechsle?
Ja. Belassen Sie die Anforderungen an den kontrollierten Verbinder unverändert und lassen Sie den neuen Fertiger sie bestätigen. Erfolgreiche Leiterplatten eines Lieferanten beweisen nicht, dass der Standardprozess eines anderen Lieferanten dieselbe Lochkonstruktion erzeugen wird.
Beweist die elektrische Prüfung der Leiterplatte die Eignung für Pressfit-Verbindungen?
Nein. Wir führen100% elektrische Prüfungauf jeder Leiterplatte, die wir herstellen und mit der Unterbrechungen und Kurzschlüsse gefunden werden. Es überprüft nicht den Lochdurchmesser, das Kupfer im Plattierungszylinder oder die Oberflächenbeschaffenheit, daher sind Anforderungen an Maßhaltigkeit und Aufbau separat als Abnahmekriterien festzulegen.
Fordern Sie ein PCB-Fertigungsangebot an
Hilfreiche Ressourcen
•Checkliste für PCB-Vorbestellung
•Entwerfen Sie Leiterplatten, um die Fertigungsmöglichkeiten von PCBCart besser zu nutzen
•Checkliste zur RFQ-Vorbereitung: Welche Informationen Ihr EMS-Partner für ein präzises HMLV-Angebot benötigt


