


Un perfil de reflujo es la trayectoria de temperatura en función del tiempo que sigue una placa al pasar por el horno. Debe ajustarse para la placa que está frente al operador, no una sola vez para todas las placas, porque la masa térmica, la combinación de componentes y la construcción de la placa cambian la forma en que el calor llega a cada unión. Ensamblamos con soldadura libre de plomo, lo que deja un margen de error reducido, por lo que la información que nos proporciones sobre piezas sensibles al calor y placas poco habituales importa más de lo que la mayoría de los compradores espera.
Lo que realmente hace un perfil de refusión
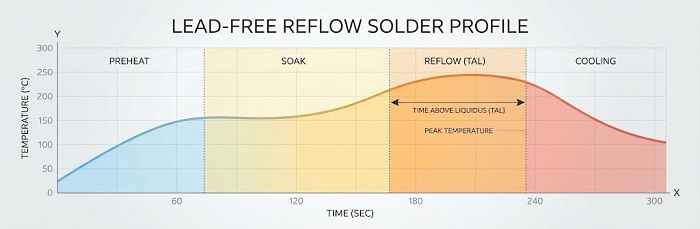
La soldadura por refusión funde la pasta de soldadura que ya se ha impreso sobre las almohadillas, de modo que fluye alrededor de las terminaciones de los componentes y luego se solidifica formando una unión. El horno realiza este proceso por etapas. La placa se calienta gradualmente, se mantiene a una temperatura constante para que las distintas partes de la placa puedan igualarse entre sí, se lleva por encima del punto de fusión de la soldadura durante un tiempo controlado y luego se enfría.
Cada etapa protege algo. El calentamiento gradual protege los componentes del choque térmico. El mantenimiento permite que las zonas pesadas de la placa se acerquen a la temperatura de las zonas ligeras. El tiempo por encima del punto de fusión forma la unión, y la etapa de enfriamiento afecta cómo se termina la unión. Un perfil que falla en una de las etapas puede producir defectos que no aparecen hasta una inspección posterior.
Por qué un solo perfil no puede servir para todos los consejos
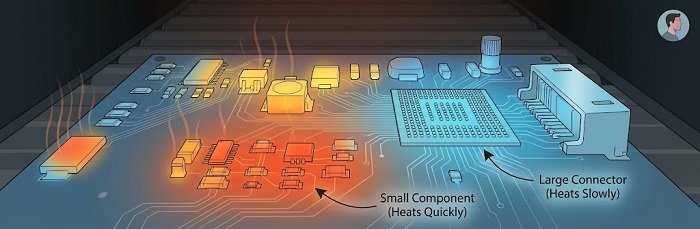
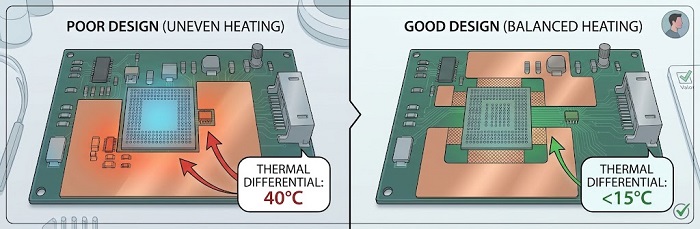
La temperatura que configuras en el horno no es la temperatura que alcanza la placa. Un gran plano de tierra, un conector pesado o un BGA grande absorben el calor lentamente, mientras que una pequeña resistencia a su lado se calienta casi de inmediato. El objetivo del perfilado es llevar cada unión a la condición adecuada manteniendo cada componente dentro de su propio límite, y la diferencia entre los puntos más calientes y más fríos de la placa es lo que hace que eso sea difícil.
La construcción de la placa agrava el problema.Ensamblamos placas rígidas, flexibles y de núcleo metálicoy cada uno se comporta de manera diferente en un horno. Una placa gruesa con mucho cobre se queda rezagada respecto al ajuste del horno. Una placa flexible delgada responde rápidamente y necesita ser soportada. Una placa con núcleo metálico conduce el calor lejos de los componentes de una manera en que una placa de FR-4 no lo hace. Por lo tanto, el mismo horno y la misma pasta requerirán un manejo diferente de una placa a otra.
La soldadura sin plomo hace que esto sea menos tolerante. Se funde a una temperatura más alta que la soldadura tradicional de estaño-plomo, por lo que hay menos margen entre la temperatura a la que se forman las uniones y la temperatura que puede tolerar la parte más sensible de la placa. Como nuestro ensamblaje utiliza soldadura sin plomo y compatible con RoHS, esa ventana más estrecha se aplica a todas las placas que fabricamos.
Cómo se manifiestan los problemas de perfil en el tablero
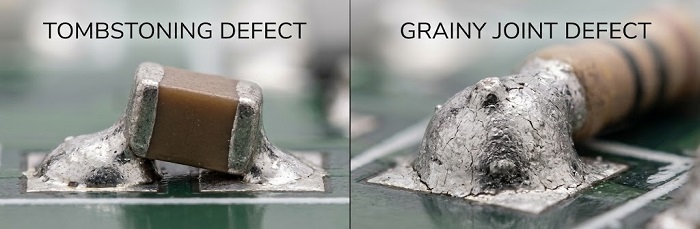
Cuando un perfil es incorrecto, los síntomas son familiares. Un pequeño componente de chip que se levanta por un extremo, conocido como “tombstoning”, a menudo indica que las dos almohadillas se calientan de manera desigual. Las uniones opacas, granuladas o incompletas sugieren que la soldadura no recibió suficiente calor durante el tiempo necesario. Las piezas agrietadas o las zonas decoloradas sugieren lo contrario. Las cavidades internas en una unión y el alabeo de una placa delgada o grande también pueden tener el calor como causa contribuyente.
Estos síntomas son importantes para el comprador porque rara vez tienen una sola causa. El volumen de pasta, la colocación de los componentes y el propio diseño también intervienen, por lo que no se debe atribuir un defecto únicamente al horno. Pero el patrón es revelador. Si el mismo defecto aparece en la misma pieza, una placa tras otra, la pregunta que hay que hacerse es qué diferencia hay en el entorno térmico de esa pieza.
Considere dos placas fabricadas en la misma semana. La primera es una placa pequeña y ligera con mayormente componentes pasivos pequeños. La segunda es una placa gruesa con un conector grande que absorbe calor en una esquina. La primera es tolerante, y casi cualquier perfil sensato funcionará. La segunda requiere más reflexión, porque el conector quedará muy rezagado respecto al resto de la placa. Ambas son diseños legítimos, y ambas se pueden fabricar bien. La diferencia es que la segunda se beneficia de una conversación previa a la primera fabricación.
Lo que puedes hacer para facilitar la creación de perfiles
La mayoría de las decisiones útiles se toman en el diseño. Una distribución equilibrada del cobre ayuda, porque grandes áreas de cobre en un lado de un componente y ninguna en el otro generan un calentamiento desigual. Mantener las partes sensibles al calor alejadas de grandes masas térmicas reduce la dispersión de temperaturas a lo largo de la placa. El alivio térmico en las almohadillas conectadas a grandes planos también ayuda a que la unión alcance la temperatura al mismo tiempo que sus vecinas.
La segunda contribución es la información. Señala en tu lista de materiales las partes con límites de temperatura reducidos y menciona cualquier componente sensible a la humedad. Indícanos si la placa es inusualmente gruesa, tiene mucho cobre o es flexible. Las placas de doble cara también merecen una nota, ya que el segundo lado pasa por su propio ciclo de calor después del primero. Acomprobación gratuita de Valor DFM/DFAforma parte de nuestro servicio de montaje y es un buen momento para plantear cualquiera de estos puntos.
Algunos errores aparecen repetidamente.Suponiendo que la temperatura máxima de la hoja de datos sea un objetivoolvida que la tabla y el horno no están a la misma temperatura.Dejar sin marcar las piezas limitadas por temperaturasignifica que nadie sabe qué componente establece el límite.Colocar una parte sensible junto a un conector pesadocrea exactamente la diferencia de temperatura con la que el perfilado tiene dificultades.Tratar una placa flexible o de núcleo metálico como si fuera una rígida normalpasa por alto lo diferente que se calienta.
Preguntas frecuentes
1.¿Ensamblas con soldadura sin plomo?Sí. Nuestro ensamblaje utiliza soldadura sin plomo y compatible con RoHS.
2.¿Qué debo contarte sobre mi junta?Mencione las partes sensibles al calor o a la humedad, e indique si la placa es gruesa, tiene mucho cobre, es flexible o de núcleo metálico.
3.¿Una placa de doble cara pasa por el reflow dos veces?A menudo, sí. Cada lado se vuelve a soldar por reflujo sucesivamente, de modo que las piezas del primer lado vuelven a someterse al calor por segunda vez.
4.¿Por qué no ajustar el horno a la clasificación máxima de la pieza?La temperatura de la placa difiere del ajuste del horno y varía a lo largo de toda la placa, por lo que se necesita un margen de seguridad.
5.¿Es más difícil hacer el reflow de placas pesadas?Pueden serlo, porque las grandes áreas de cobre absorben el calor lentamente. Menciona esto durante la revisión de diseño.
Un perfil solo es tan bueno como la información en la que se basa, por lo que lo más útil que un comprador puede enviar es una lista de materiales (BOM) que muestre qué componentes establecen los límites.
Obtén una cotización instantánea para el ensamble de PCB
Recursos útiles
•Elementos esenciales en la tecnología de soldadura por refusión para componentes BGA
•Defectos comunes en SMT y cómo evitarlos
•Mitigar los riesgos del nivel de sensibilidad a la humedad (MSL) en el montaje SMT de alta densidad


