



El rendimiento del enlace de RF en una placa de gateway inalámbrico industrial se determina en la línea SMT, no solo en el esquema de RF. Las variaciones en la etapa de ensamblaje consumen margen de enlace de maneras que un plan de proceso HMLV general no señala por defecto.
Una almohadilla adyacente a una pista que se imprime unos pocos por ciento más grande, o una lata de blindaje que cae 0,1 mm fuera de su huella, rara vez provoca una falla total como lo hace un QFN de paso fino puenteado. Se manifiesta más tarde: unos pocos dB de pérdida de inserción inexplicable, o una caída intermitente de RSSI que el ingeniero de RF del cliente rastrea hasta el hardware solo después de descartar el firmware y la ubicación de la antena.
de PCBCartVerificación DFM gratuitaidentifica problemas estándar de fabricabilidad — separación de pads, espaciamiento, serigrafía — antes del utillaje. Las placas con puntos de control específicos de RF necesitan criterios de revisión adicionales: la geometría de las almohadillas de la red de adaptación y la tolerancia de colocación de la tapa de blindaje no son cosas que una verificación general de DFM esté diseñada para detectar.
Donde la sensibilidad del enlace RF se une a la precisión de ensamblaje
Dos variables de ensamblaje dominan el panorama de riesgo de RF en una tarjeta de puerta de enlace: la fidelidad de la geometría de las almohadillas a lo largo de las trazas de impedancia controlada y la precisión de la colocación de la tapa de blindaje de RF en relación con su marco de tierra. Ambas son cuestiones dimensionales antes que eléctricas.
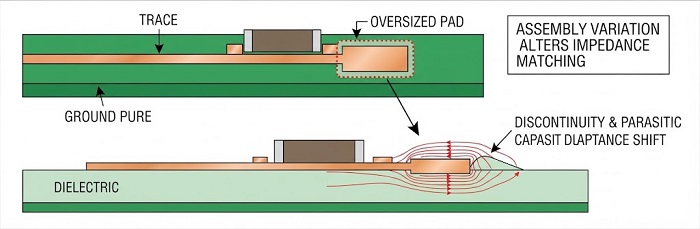
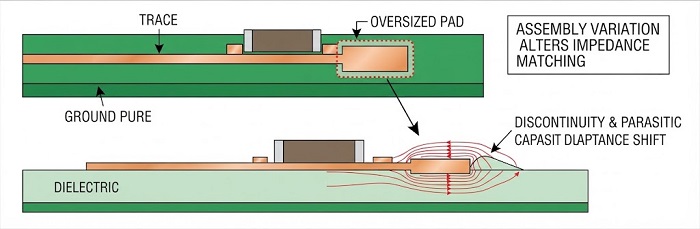
El tamaño de las almohadillas y el registro de la máscara de soldadura en los componentes a lo largo de una pista de impedancia adaptada determinan si esa pista permanece adaptada. Una línea de 50 Ω de un solo extremo (común en frontales celulares y sub-GHz) depende de una relación constante entre el ancho de la pista, la altura del dieléctrico y el plano de cobre al que hace referencia.
Un balun, un condensador de red de adaptación o un diodo ESD situado en esa línea ya introduce por diseño una discontinuidad localizada; el ensamblaje no debería añadir una segunda discontinuidad no intencionada. Una huella de pad sobredimensionada debido a la deriva de la abertura del esténcil, o un componente colocado con un filete de pata delantero excesivo, cambia la capacitancia parasitaria local lo suficiente como para desplazar la frecuencia sintonizada de la red de adaptación, especialmente en el extremo superior de las bandas celulares (sub-6 GHz n77/n78).
El desplazamiento en la colocación de la cubierta de blindaje modifica el volumen de la cavidad y el acoplamiento entre compartimentos en un diseño con múltiples radios. Una cubierta colocada fuera del centro con respecto a su cerca de tierra altera el volumen efectivo de la cavidad y el acoplamiento entre compartimentos; el resultado es una aislación inconsistente entre, por ejemplo, un PA celular y un front-end GNSS co-ubicado.
3DAOIpuede captar el desfase geométricamente. La consecuencia eléctrica por lo general solo aparece durante la propia validación de RF del cliente.
Puntos de Riesgo de Continuidad de Impedancia Durante el Ensamblaje
Estrés térmico de refusión y microdesplazamiento
El microdesplazamiento en la etapa de refusión es la principal forma en que un desajuste de colocación que está bien dentro de la tolerancia normal de SMT se convierte en un problema de RF. La autoalineación durante la refusión de la soldadura suele ser una ventaja: devuelve a su pad un 0402 ligeramente mal colocado.
Pero en un componente asimétrico o pesado como una caja de blindaje o un módulo RF, la humectación diferencial a través de volúmenes desiguales de soldadura puede tirar de un borde más que del otro, dejando una desviación residual después de la solidificación. En una red digital o de CC, esa desviación es cosmética. En una red de impedancia adaptada, no lo es: el mismo microdesplazamiento cambia la geometría local de la ruta de retorno.
El mismo mecanismo aparece en placas analógicas de precisión en otras partes de nuestra documentación de procesos, donde el desplazamiento de la unión durante la etapa de refusión afecta la integridad de la señal en redes analógicas sensibles en lugar de redes de RF. La conclusión se mantiene en todos los tipos de placas: siempre que el rendimiento dependa de una tolerancia geométrica estricta, el perfil de refusión y el plan de sujeción deben cualificarse con respecto a esa tolerancia, y no solo en función de los criterios de aceptación de uniones de IPC-A-610, que no fueron redactados teniendo en cuenta la impedancia.
Dos controles de proceso realizan la mayor parte del trabajo aquí: un perfil de refusión con etapas controladas de aumento gradual de temperatura y remojo para reducir las fuerzas diferenciales de humectación en componentes asimétricos, y el control del alabeo de la placa antes de entrar en el horno de refusión.
Utilizamos soportes de piedra sintética debajo de las placas con tendencias conocidas a la deformación para mantener la planitud del panel durante el ciclo térmico. Una placa que se comba durante el refusión cambia la geometría de las uniones de soldadura de manera desigual en toda su superficie, un defecto más difícil de predecir que un simple desplazamiento de colocación.
Montaje de la cubierta de blindaje RF: plantilla, colocación y verificación posterior al refusión
Diseño de la abertura del esténcil para el marco de tierra
Una abertura de estarcido segmentada en forma de valla de tierra, y no una ranura continua, es la medida estándar para mitigar los defectos en las uniones de soldadura de la cubierta de blindaje. La propia valla se comporta como una unión de soldadura larga y delgada en lugar de como una sola almohadilla.
Un volumen de pasta excesivo provoca vacíos y puentes entre segmentos de cerco adyacentes. Un volumen insuficiente corre el riesgo de producir una unión de esquina abierta o parcialmente humedecida.
La segmentación de la abertura en almohadillas discretas con pequeños espacios proporciona a los volátiles de desgasificación una vía de salida durante el refusión y reduce las cavidades de gas atrapado en las esquinas, lo cual es coherente con las prácticas generales de diseño de esténciles para planos de tierra y es donde las cubiertas de blindaje con mayor frecuencia muestran soldadura marginal.
Precisión de colocación y verificación AOI posterior al refusión
Las uniones de soldadura del blindaje requieren dos puntos de inspección, porque el cuerpo del blindaje las oculta en la vista desde arriba una vez colocado. La SPI 3D verifica el volumen de pasta y el registro de impresión en las aberturas segmentadas del cerco antes de la colocación.
La AOI 3D, que se ejecuta inmediatamente después de la colocación y antes de la refusión, confirma que la propia lata queda centrada en su huella dentro de la tolerancia nominal de la máquina de colocación. Después de la refusión, la inspección se centra específicamente en las cuatro esquinas, ya que las uniones de esquina son tanto las más importantes eléctricamente para la continuidad del apantallamiento como las más propensas a mostrar soldadura fría o abierta debido a los huecos entre segmentos de valla descritos anteriormente.
Cuando no se puede confirmar visualmente una unión de esquina porque el cuerpo de la lata la oculta, la radiografía fuera de línea ofrece una lectura no destructiva para determinar si la soldadura humedeció toda la altura del cerco o solo hizo un puente parcial.
Colocación de módulos RF de paso fino y cuantificación de desalineación
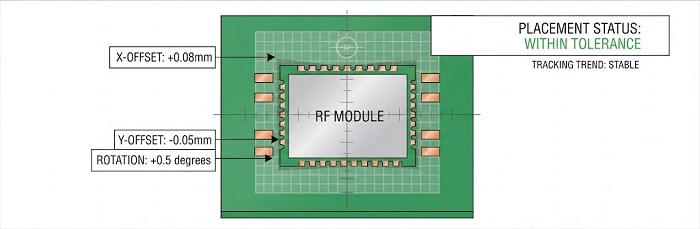
Las huellas de módulos RF de paso fino dejan menos margen para el desplazamiento de colocación de lo que sugiere el tamaño del encapsulado del módulo. Los módulos celulares y LoRa montados como subensambles precertificados suelen utilizar una huella de tipo castelado o LGA, con pasos entre pads lo suficientemente reducidos como para que un desplazamiento dentro de la tolerancia general de SMT aún pueda desalinear un pad de RF o de alimentación de antena con respecto a su traza.
Debido a que estos módulos suelen tener una única fuente por diseño y cuentan con certificación regulatoria a nivel de módulo, la retrabajación después del refusión es más disruptiva que retrabajar un componente pasivo. Eso aumenta el valor de detectar el desplazamiento en la inspección en lugar de hacerlo en la prueba funcional.
Aquí se utiliza AOI 3D para una medición cuantificada del desplazamiento en lugar de limitarse a un juicio de aprobado/reprobado: se informan el desplazamiento X/Y y la rotación en unidades medibles con respecto a la huella del módulo, de modo que una tendencia de deriva a través de un panel o lote pueda detectarse a nivel del programa de colocación antes de que se acumule y provoque fallos.
Trazabilidad MES para la consistencia de lotes de módulos RF
La trazabilidad a nivel de lote es más importante en las placas de RF que en los ensamblajes digitales típicos, porque el rendimiento de RF puede variar de un lote a otro de formas que no siempre fallan en una prueba funcional de tipo aprobado/rechazado.
Nuestro sistema MES inteligente vincula el código de lote/fecha de cada módulo RF con el número de serie único de la placa individual en el momento del montaje, y el marcado láser proporciona el UID físico en la placa terminada.
Si un cliente identifica una inconsistencia en el rendimiento inalámbrico durante su propia validación de RF o en el campo, ese vínculo permite aislar el lote del módulo, la máquina de colocación y la ejecución de refusión para su investigación, en lugar de tratarlo como una incógnita a nivel de placa.
Recomendaciones de DFM para ensamblaje consciente de RF
• Marca cada componente en una traza de impedancia controlada durante la revisión DFM, no solo las piezas etiquetadas como RF: los pasivos de la red de adaptación y los diodos ESD son puntos ciegos frecuentes.
•Segmenta las aberturas del esténcil de la valla de tierra del blindaje en lugar de usar una ranura continua, para controlar el volumen de pasta y proporcionar una vía de desgasificación para los volátiles.
•Especifique un AOI de cuatro esquinas y realice una inspección por rayos X en las zonas donde la visibilidad esté oculta, como paso estándar de inspección para las placas que llevan una tapa de blindaje RF.
•Establezca la tolerancia de colocación del módulo RF de paso fino en función de la geometría de las almohadillas RF/antena del módulo, no solo de su contorno exterior, y registre los datos de desplazamiento de la AOI 3D a lo largo de todo el lote en lugar de hacerlo placa por placa.
•Vincula el código de lote/fecha del módulo RF al número de serie de la placa durante el montaje, de modo que cualquier inconsistencia de RF posterior al envío se rastree hasta un lote y una corrida de proceso específicos.
Nada de esto reemplaza la propia validación de RF del cliente: los barridos con analizador de redes, las pruebas radiadas/conducidas y la medición del diagrama de radiación de la antena quedan fuera del alcance del ensamblaje y fuera de nuestra base de certificación.
Lo que los controles en la etapa de ensamblaje pueden hacer es eliminar la variabilidad introducida por el proceso que de otro modo aparecería como variación inexplicada en esos datos de validación.
Si vas a llevar a producción una puerta de enlace inalámbrica o una placa IoT industrial multirradio, envía tu pila de capas, la huella del blindaje y los requisitos de colocación de módulos para una evaluación de ensamblaje con conocimiento de RF. Señalaremos los riesgos de DFM específicos de tu diseño antes del primer artículo.
Recursos útiles
•Inspección automatizada por rayos X (AXI) para la calidad del ensamblaje de PCB
•Comparación de AOI, ICT y AXI y cuándo utilizarlos durante el ensamblaje SMT de PCB


