


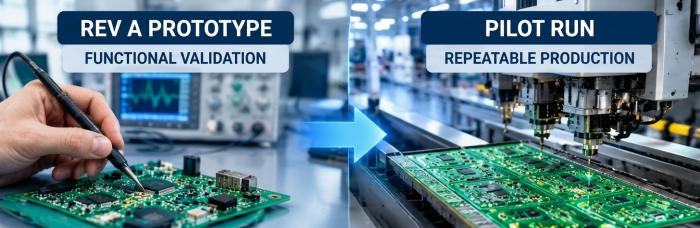
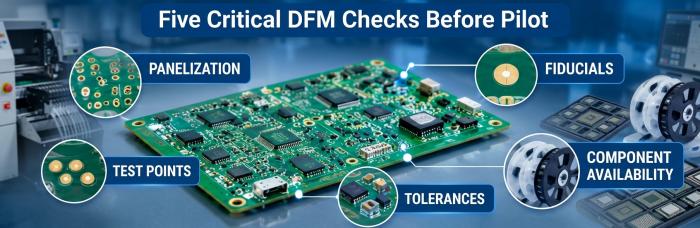
À la révision A, une revue DFM examine si la carte peut être fabriquée et mise sous tension tout court. Lors du pilote, elle examine si cette même carte peut être fabriquée encore et encore, en panneau, sur une ligne, à partir de composants que vous pourrez encore acheter le mois prochain, et testée sans qu’un ingénieur tienne une sonde. La plupart des choses que vous avez tolérées sur le prototype deviennent des éléments à corriger avant le pilote : panélisation, repères (fiducials), accès de test, disponibilité et tolérances des composants.
Avec quoi pouvez-vous composer sur un prototype ?
Beaucoup de choses, et c’est très bien ainsi. Un prototype de révision A existe pour répondre aux questions de conception : l’arborescence d’alimentation démarre-t‑elle, le firmware communique‑t‑il avec le capteur, le routage tient‑il la route. Personne ne devrait retarder un premier tirage dans le but d’obtenir un rendement d’assemblage parfait.
Les éléments que nous laissons régulièrement passer en prototype sont les suivants. Un circuit imprimé expédié en une seule pièce ou en panneau fraisé grossièrement, parce que quelqu’un le placera ou l’alimentera manuellement de toute façon. Des fiduciaires manquants ou placés trop près du bord du circuit. Aucun point de test dédié, parce que l’ingénieur se branchera sur un via ou sur la patte d’une résistance. Une nomenclature contenant un composant avec une seule source et un long délai d’approvisionnement, parce que la quantité est suffisamment faible pour être achetée sur le stock d’un distributeur. L’empreinte d’un connecteur qui a nécessité un coup de lime ou un peu de persuasion. De la sérigraphie sur les pastilles. Un empilement de tolérances que personne n’a analysé, parce que l’unique carte qui s’ajuste est la seule carte qui existe.
Chacune de ces choses est peu coûteuse à absorber pour une quantité de un à cinq et coûteuse pour une quantité de cinquante, avec un dispositif et un programme déjà réalisés. L’objectif de la revue Rev A est de distinguer « cela va nous agacer maintenant » de « cela fera échouer la ligne plus tard », et de noter le second groupe tant que c’est encore frais. Si vous hésitez entre des fabrications de prototypes et des fabrications standard, notre article surPrototypage de PCB vs PCB standardcouvre l’endroit où les deux chemins se séparent.
Encore une chose a sa place ici. Un essai de prototype cache souvent des problèmes parce qu’il bénéficie d’une attention humaine à chaque étape. Un ingénieur pousse légèrement une pièce, refait fondre une soudure, remplace un connecteur qui ne s’emboîterait pas. Rien de tout cela n’apparaît dans le rapport de fabrication, et rien n’est conservé pour la présérie.
Qu’est-ce qui doit être corrigé avant le pilote ?
La présérie est le premier lancement au cours duquel la ligne est configurée pour vous comme un processus répétable. Des pochoirs sont fabriqués, un programme de placement est élaboré, les programmes d’inspection sont ajustés et un gabarit peut être usiné. Chaque compromis que vous avez conservé depuis la révision A coûte désormais du temps de réglage ou du rendement, c’est donc à ce stade que nous poussons aux changements. Cinq domaines reviennent presque à chaque fois.
Panneautage
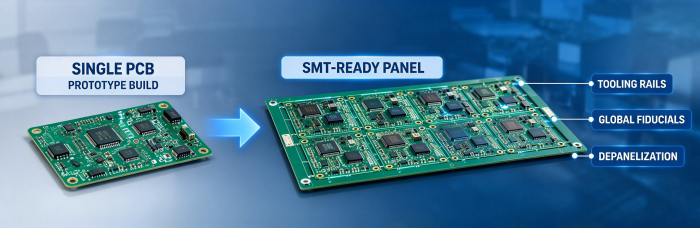
Un prototype peut circuler sous forme de carte unique. Une présérie ne le peut généralement pas. La carte doit être manipulée par des convoyeurs, maintenue pendant l’impression et la refusion, puis séparée après l’assemblage sans solliciter les composants proches du bord. Cela implique une matrice définie, des rails ou des trous d’outillage là où la ligne en a besoin, ainsi qu’une méthode de dépannelisation choisie en tenant compte de l’implantation des composants. Les composants hauts, les connecteurs de bord et les condensateurs céramiques proches d’une ligne de rupture sont les fauteurs de troubles habituels.
Les largeurs spécifiques des rails, les limites de l’array et les exigences relatives aux trous d’outillage figurent sur notrepage des exigences du panneau, et tout ce qui en sort doit être confirmé avec notre équipe d’ingénierie avant que vous ne finalisiez le plan du panneau. Nous préférons recevoir une question concernant le panneau au lancement du pilote plutôt qu’après la découpe des pochoirs.
Repères
Les machines de placement et l’AOI 3D ont toutes deux besoin d’un repère de référence. Des fiduciaires globaux sur le panneau et des fiduciaires locaux près des composants à pas fin permettent à la ligne de corriger le décalage et l’étirement du circuit. Sur un prototype, un fiduciaire manquant signifie simplement une configuration plus lente et plus manuelle. En pré-série, cela signifie que la machine doit deviner, ou que l’opérateur doit corriger à l’œil, et aucun de ces procédés n’est approprié pour un deuxième poste de travail. Vérifiez que les fiduciaires se trouvent sur chaque couche portant des composants, que la zone environnante est exempte de vernis épargne et d’artefacts de sérigraphie, et que le motif est identique entre le panneau et la carte. Pour les valeurs exactes de taille et de dégagement, confirmez avec notre équipe d’ingénierie.
Points de test
La révision A peut être déboguée avec un oscilloscope et de la patience. Le pilote a besoin d’une stratégie de test, et le routage doit la prendre en charge. Décidez dès maintenant si la carte passera par un test en circuit, une sonde volante ou un banc fonctionnel, car chacun exige quelque chose de différent du routage : accès d’un seul côté, espacement entre les points, zones interdites autour des composants hauts, position cohérente des broches de programmation et d’alimentation. Un banc en pierre synthétique est un moyen raisonnable de maintenir une carte pour un test fonctionnel, mais il ne fonctionne que si les points sont à l’endroit où le banc les attend. Si vous ajoutez des points de test après que le routage a été validé pour le pilote, vous refaites la carte, ce qui est la version coûteuse de ce changement.
Ajouter des points de test à la révision B coûte quelques heures de travail de routage. Les ajouter après la fabrication d’un gabarit coûte un gabarit.
Disponibilité des composants
C’est l’élément qui surprend le plus souvent les équipes hardware. Un composant qui était facile à trouver pour quelques cartes peut se retrouver sous allocation, en fin de vie ou être à source unique au moment où la nomenclature du pilote est publiée. Avant le pilote, nous voulons voir des références fabricant sur chaque ligne, des équivalents approuvés lorsque la conception peut les tolérer, ainsi qu’un indicateur pour tout composant avec un long délai ou une quantité de commande minimale bien supérieure au volume du pilote. Les composants sensibles à l’humidité, les BGA à pas fin et tout ce qui nécessite une manipulation spéciale doivent être signalés afin qu’ils puissent être planifiés à l’avance, plutôt que découverts au niveau du feeder.
Nous ne fournissons pas d’engagements de livraison sur la seule base d’un scan de nomenclature (BOM). Ce que nous pouvons faire, c’est vous indiquer quelles lignes paraissent risquées et vous laisser décider s’il faut refaire la conception, approuver une alternative ou acheter à l’avance.
Tolérances
Sur un prototype, si un connecteur dépasse légèrement ou si un dissipateur thermique a besoin d’un petit ajustement, on le corrige avec l’outil que l’on a en main. En présérie, chaque pièce se trouve exactement là où la machine de pose la place, dans la tolérance du pad, du composant et du procédé. Cela inclut les espacements entre composants, l’alignement des connecteurs avec le boîtier, les zones interdites autour des trous de fixation et la conception des pastilles pour les pièces qui ont tendance à flotter ou à se mettre en « tombstone ». Lorsque l’ajustement mécanique est important, nous demandons le modèle 3D et les hypothèses de tolérance qui le sous-tendent, car un empilage qui fonctionne sur une carte assemblée à la main ne vous dit presque rien sur cinquante.
La géométrie des pastilles sur les composants à pas fin et à terminaison inférieure mérite la même attention. La porosité sous les pastilles thermiques et les BGA est quelque chose que nous vérifions avec un rayon X hors ligne lorsque la conception l’exige, et il est bien moins coûteux d’ajuster une ouverture de pâte lors du pilote que de traquer plus tard des défaillances intermittentes. Les bonnes habitudes de routage général aident en ce sens, mais les décisions spécifiques à un composant concernant les pastilles et le pochoir sont de préférence examinées avec l’empreinte réelle et la couche de pâte.
Qui devrait être responsable de chaque correctif ?
Tout ne relève pas du problème de l’ingénieur en routage, et une grande partie des retards au stade du prototype vient du fait que personne n’est sûr de qui est responsable de quel élément. Nous ne fournissons pas la conception du schéma, donc les modifications côté conception relèvent de votre équipe. Une répartition approximative qui fonctionne en pratique :
Votre équipe de conceptionpossède tout ce qui modifie le Gerber ou le schéma : ajouts de points de test, placement de repères fiduciaires, corrections de géométrie des pastilles, modifications de connecteurs ou d’empreintes, nettoyage de la sérigraphie.
Votre responsable des achats ou de la chaîne d'approvisionnementest responsable de la nomenclature (BOM) : homologation des pièces de remplacement, numéros de référence fabricant, décisions d’achat anticipé pour les composants à risque, et décision de procéder ou non à une refonte autour d’un composant difficile à approvisionner.
Votre ingénieur mécaniqueest responsable des questions de tolérance impliquant l’enceinte, les dissipateurs thermiques et les connecteurs, ainsi que du modèle 3D qui les accompagne.
Notre équipe d’ingénierieest responsable de la revue de fabrication : signaler les problèmes liés aux panneaux, vérifier les empreintes par rapport à notre procédé, examiner les décisions concernant le pochoir et la pâte, configurer les programmes de placement et d’inspection, et vous indiquer où un choix de conception coûtera du rendement. La configuration, la programmation SPI et AOI, le contrôle par rayons X et la traçabilité MES de notre côté dépendent tous du fait de recevoir des données propres du vôtre.
Votre responsable qualité ou de testsest responsable de la stratégie de test : quels montages, quelle couverture et quels critères de réussite figurent sur le dossier de suivi.
L’habitude la plus utile consiste à désigner une personne de votre côté comme responsable des décisions pour le rapport DFM pilote. Lorsque trois ingénieurs répondent chacun à une question différente à partir d’un même rapport, nous nous retrouvons avec trois versions différentes de la nomenclature (BOM).
Si vous souhaitez effectuer une vérification rapide avant la revue formelle, vous pouvez nous envoyer les fichiers Gerber et la nomenclature (BOM) pour un contrôle DFM gratuit et voir ce qui en ressort. Cela ne remplacera pas une revue pilote complète, mais cela permet de détecter les problèmes évidents dès le début.
Comparaison entre Rev A et pilote DFM
| Zone d’évaluation | Rév. A (prototype) | Exécution pilote |
|---|---|---|
| Question principale | Le design fonctionne-t-il ? | Le processus peut-il se répéter ? |
| Format du tableau | Carte unique ou réseau libre sont acceptables | Panneau défini avec rails et caractéristiques d’outillage adaptées à la ligne |
| Repères | Souhaitable, souvent négligé | Requis sur le panneau et à proximité des composants à pas fin ; vérifié avant la configuration du programme |
| Test d’accès | Sonder les vias ou les broches | Points de test définis pour la méthode d’essai et le dispositif choisis |
| Nomenclature des matériaux | Stock distributeur, alternatives flexibles | Numéros de pièce fabricant, équivalents approuvés, risques d’approvisionnement signalés |
| Empreintes | Réparable à la main | Vérifié par rapport à la fiche technique de la pièce et au procédé ; couche de pâte examinée |
| Tolérances | Ajustement manuel de l’ajustement | Empilage revu avec le modèle mécanique ; tolérance de positionnement acceptée |
| Inspection | Contrôles visuels ponctuels | Programmes 3D SPI/AOI ; rayons X pour les joints cachés lorsque la conception l’exige |
| Traçabilité | Notes informelles | Données de lots et de numéros de série enregistrées dans Smart MES |
| Résultat typique | Liste des éléments à reporter | Libération de la conception avec les modifications confirmées avant la configuration |
Que devez-vous apporter à la revue pilote de DFM ?
Une courte liste aide plus qu’une longue. Nous demandons généralement :
Fichiers Gerber et données de perçage, avec un plan de fabrication et un empilage.
Une nomenclature avec les références fabricant, les quantités et toutes les alternatives approuvées.
Les données de pick-and-place et un dessin d’assemblage, incluant les repères de polarité et toute instruction spéciale.
Le plan de test : quelle méthode, quel dispositif, quelles étapes de programmation.
Le journal des problèmes de la version A, y compris tout ce que votre équipe a corrigé manuellement.
Toutes les contraintes mécaniques qui affectent le placement des composants ou le contour de la carte.
Le journal des problèmes de la révision A est celui que l’on oublie, et c’est souvent le plus précieux. Les éléments qui ont nécessité un coup de fer à ressouder sur le prototype sont précisément ceux qui poseront problème lors de la phase pilote.
FAQ
Devons-nous figer la conception avant la revue DFM pilote ?
Pas entièrement, mais vous devriez figer ce dont le processus dépend : contour du circuit, intention de panneau, empreintes et stratégie de test. Une revue effectuée sur un routage encore en évolution vous donne une liste qui devient obsolète en une semaine. Si certains points restent ouverts, marquez-les dans le dossier afin que nous sachions quelles conclusions sont provisoires.
Devrions-nous lancer une deuxième série de prototypes avant le pilote ?
Parfois. Si la révision A a révélé des problèmes fonctionnels, une révision B est la bonne décision, et c’est aussi le moment le moins coûteux pour ajouter des repères fiduciaires, des points de test et des fonctionnalités de panneau. Si la révision A a bien fonctionné et que les points en suspens concernent uniquement la fabrication, passer directement au pilote avec un design revu est généralement raisonnable. La décision dépend du nombre de corrections qui affectent le cuivre.
Et si une pièce sur la nomenclature n’a pas de remplaçant ?
Dans ce cas, dites-le-nous tôt. Nous pouvons signaler le risque, mais remplacer une pièce sans votre approbation est quelque chose que nous ne ferons pas. Vos options sont de refaire la conception en tenant compte de ce point, d’acheter à l’avance ou d’accepter le risque et de vous organiser en conséquence. Celle qui a du sens dépend de votre quantité de production et de votre planning, et cette discussion est plus facile avant la commande pilote qu’après.
Comment gérons-nous un problème d’ajustement mécanique découvert lors du pilote ?
Envoyez-nous des photos et les mesures de la zone concernée, ainsi que le modèle 3D si vous en avez un. La cause est souvent une empreinte ou un décalage de position que nous pouvons voir dans les données. Si la correction nécessite une modification du layout, elle est renvoyée à votre équipe de conception, et nous mettons à jour le programme une fois que les nouveaux fichiers sont publiés.
Le même rapport DFM peut-il être réutilisé pour la prochaine commande de production ?
En partie. Les conclusions concernant les panneaux, les repères et les empreintes sont généralement conservées tant que la conception n’a pas changé. Les conclusions relatives à la nomenclature (BOM) et à l’approvisionnement deviennent rapidement obsolètes, vous devrez donc les réexaminer avant chaque commande. Toute modification d’ingénierie doit déclencher un nouvel examen des zones concernées.
Obtenir un devis d’assemblage de PCB
Ressources utiles
•Pourquoi vos prototypes HMLV ont-ils besoin d’un contrôle DFM à 200 points avant la production ?
•Influence sur la qualité d’impression des PCB basée sur une mauvaise conception des repères fiduciaires
•Lignes directrices de conception des points de test pour les tests ICT et Flying Probe sur les PCBA en sciences de la vie
•Maîtriser la complexité : comment nous gérons plus de 1000 nomenclatures actives dans l’assemblage de PCB HMLV
•Liste de vérification de précommande de PCB


