



Sur un circuit imprimé à technologies mixtes, les composants montés en surface sont normalement placés et soudés en premier, puis les composants traversants sont ajoutés ensuite. Cet ordre est une contrainte de procédé que votre conception hérite, et non une préférence que vous pouvez abandonner. Cela signifie que chaque composant est également une décision d’exposition à la chaleur : ce qu’il doit pouvoir supporter, sur quelle face il est placé, et de combien d’espace l’étape ultérieure de soudure des composants traversants a besoin autour de lui.
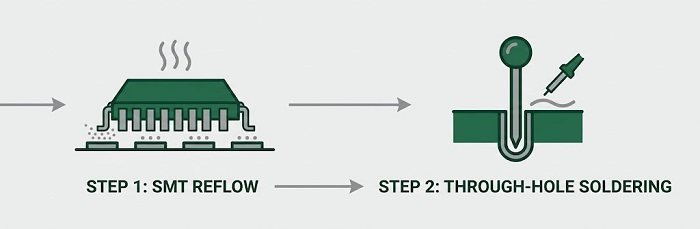
Pourquoi les cartes mixtes sont soudées dans cet ordre
La logique commence par le fonctionnement de la soudure en montage en surface. De la pâte à braser est déposée au travers d’un pochoir sur des pastilles planes, les composants sont placés dans cette pâte, puis toute la carte passe au refusion. Les corps et pattes traversant le circuit et se dressant sur la carte gêneraient l’impression et le placement, ils doivent donc attendre. La deuxième raison est la chaleur. Un joint déjà soudé refondra s’il passe par une autre étape de soudure, c’est pourquoiinverser l’ordre risque de perturber des joints déjà terminés, avec des pièces qui se déplacent ou même qui tombent du plateau.
Rien de tout cela n’a rien d’exotique. C’est simplement la raison pour laquelle cet ordre existe. Ce qui importe pour un acheteur, c’est ce qui en découle, car cette séquence décide discrètement quels composants un modèle donné peut utiliser et où ils peuvent aller.
Ce que la séquence fait à vos choix de composants
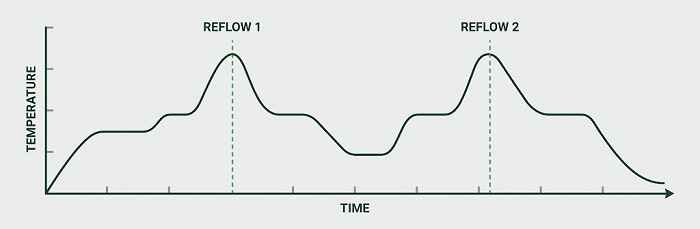
La première conséquence est un budget thermique. Chaque composant monté en surface sur la première face passée au refusion subit le processus de refusion, et sur une carte double face, les composants sur la seconde face peuvent y passer une deuxième fois. La fiche technique de chaque composant indique une température de soudure maximale et un temps d’exposition, et les composants sensibles à l’humidité comportent également une limite de manipulation supplémentaire. Un composant qui paraît parfaitement ordinaire sur un schéma peut tout de même être mal adapté si sa spécification ne laisse aucune marge pour le nombre de cycles thermiques que la carte devra subir.
La deuxième conséquence va dans l’autre sens. Les composants qui ne peuvent pas tolérer la chaleur du refusion sont généralement réservés à l’étape de montage traversant. Les connecteurs à corps plastique, les condensateurs électrolytiques et les relais en sont des exemples courants, même si c’est la fiche technique, et non la catégorie du composant, qui tranche. En ce sens, l’ordre n’est pas seulement une contrainte. Il indique aussi où un composant sensible à la chaleur peut être placé en toute sécurité : sur la liste des composants traversants, ajoutés après que la carte a déjà été passée au four de refusion.
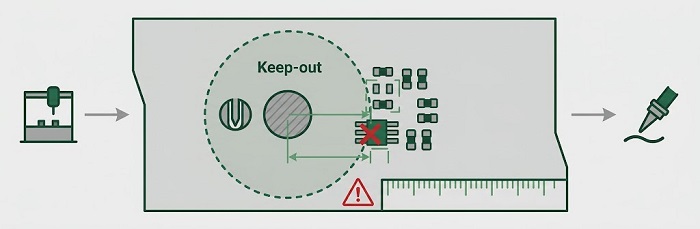
La troisième conséquence concerne la conception du circuit. L’étape de soudure traversante se fait du côté où les broches dépassent, et l’équipement qui les soude doit avoir un accès physique autour de chaque broche. Selon la méthode de soudure et le gabarit utilisé, les composants montés en surface de ce même côté, à proximité des broches traversantes, peuvent poser problème. Ils peuvent nécessiter des zones d’exclusion ou une protection, et les distances en jeu varient d’un fournisseur à l’autre, ce qui justifie de poser la question plutôt que de supposer. Certains assembleurs utilisent également la “pin-in-paste”, où la pâte est déposée dans les trous et les broches traversantes sont soudées pendant la refusion, mais cette technique ne fonctionne que pour les composants certifiés pour la chaleur de refusion et seulement si le fournisseur la propose réellement.
Il existe également un compromis caché dans le choix entre un composant traversant et son équivalent monté en surface. Convertir un composant en version monté en surface peut supprimer toute une étape du processus sur la carte, mais les connecteurs qui doivent supporter une force d’insertion ou une contrainte de câble sont souvent traversants pour des raisons de tenue mécanique, et leur remplacement est d’abord une décision mécanique avant d’être une décision d’assemblage.
Il vaut également la peine d’examiner combien de composants traversants le design nécessite réellement. Une carte qui n’en comporte qu’un ou deux doit tout de même passer par une étape de soudure séparée pour ces quelques composants, de sorte que le coût de fabrication d’une carte mixte est souvent disproportionné par rapport aux composants qui l’imposent. Avant de s’engager dans cette étape, il est raisonnable de se demander si chaque composant traversant est présent pour une raison mécanique ou simplement parce qu’il figurait sur la révision précédente. Regrouper ou remplacer ceux qui n’ont pas de justification mécanique peut simplifier la fabrication sans toucher au reste du design.
Ce qu’il faut régler avant d’envoyer des fichiers
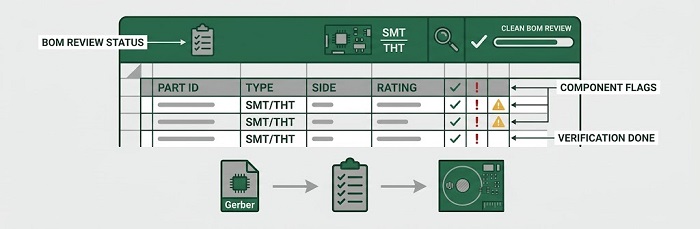
La plupart de ces conflits sont peu coûteux à résoudre sur le papier mais coûteux à découvrir sur une carte déjà fabriquée, c’est pourquoi la première étape utile consiste à rendre l’information visible. Indiquez dans la nomenclature le type de montage et le côté de chaque composant, signalez tout élément avec une restriction de soudure, et indiquez clairement si un composant traversant ne doit pas passer au refusion. Demandez ensuite au fournisseur quelle méthode il utilisera pour l’étape des composants traversants et quel espace d’exclusion elle nécessite. Une revue de conception est l’endroit naturel pour que ces questions émergent, etPCBCart inclut un contrôle DFM/DFA Valor gratuit parmi ses services d’assemblageprécisément pour ce type de problème.
Quelques motifs reviennent à plusieurs reprises.En supposant que le trou traversant puisse être placé n’importe où sur la carteest la plus courante, car le côté broche a besoin d’un accès que les composants montés en surface peuvent bloquer.Considérer la cote de soudabilité d’une pièce comme une simple formalitéest la deuxième, car une classification sans marge pour plusieurs cycles thermiques devient un problème de qualité sur une construction double face.Remplacement tardif, en cours de conception, d’un composant traversant par un composant monté en surfacec’est la troisième, car elle modifie le comportement mécanique de la pièce, et pas seulement le processus qu’elle subit.
FAQ
1.Les composants traversants peuvent-ils passer par un refusion à la place ?
Parfois, on utilise la technologie « pin-in-paste », mais les pièces doivent être homologuées pour supporter la chaleur de refusion et le fournisseur doit proposer ce procédé. Renseignez-vous avant de concevoir en fonction de celui-ci.
2.Pourquoi ne peut-on pas placer les composants traversants en premier ?
Leurs corps et leurs conducteurs gênent l’impression de pâte et le placement, et les joints qu’ils forment subiraient une seconde étape de chauffage.
3.Une carte mixte coûte‑t‑elle plus cher qu’une carte uniquement à montage en surface ?
Cela ajoute une étape au processus, demande donc à ce qu’elle soit explicitement chiffrée plutôt que de supposer que le prix est le même.
4.Devrais-je remplacer un connecteur traversant par une version montée en surface ?
Uniquement si la charge mécanique le permet. Les connecteurs soumis à une force d’accouplement sont souvent à insertion traversante pour plus de solidité.
5.Qui décide de la manière dont l’étape de traversée est soudée ?
Le fournisseur, en fonction de la carte et des composants. Demandez quelle méthode s’applique et quel espace d’exclusion est nécessaire.
Si votre conception combine les deux technologies, une nomenclature qui indique déjà le type et la face de chaque pièce rend la première discussion avec n’importe quel fournisseur bien plus productive.
Obtenez un devis instantané pour l’assemblage de PCB
Ressources utiles
•Comparaison entre l’assemblage à trous traversants (THA) et l’assemblage en montage en surface (SMA)
•Brasage à la vague vs brasage sélectif pour l’assemblage de PCB


