


Un profil de refusion est la courbe température/temps que suit une carte à travers le four. Il doit être défini pour la carte placée devant l’opérateur, et non une fois pour toutes les cartes, car la masse thermique, la variété des composants et la structure de la carte modifient la façon dont la chaleur atteint chaque jonction. Nous assemblons avec une soudure sans plomb, qui laisse une faible marge d’erreur, de sorte que les informations que vous nous fournissez sur les composants sensibles à la chaleur et les cartes inhabituelles comptent davantage que ce à quoi la plupart des acheteurs s’attendent.
Ce que fait réellement un profil de refusion
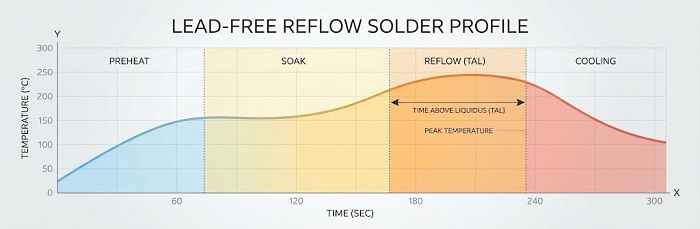
La soudure par refusion fait fondre la pâte à braser qui a déjà été déposée sur les pastilles, de sorte qu’elle s’écoule autour des terminaisons des composants puis se solidifie pour former un joint. Le four effectue cette opération par étapes. La carte est progressivement réchauffée, maintenue à une température stable afin que les différentes parties de la carte puissent se mettre au même niveau, portée au-dessus du point de fusion de la brasure pendant un temps contrôlé, puis refroidie.
Chaque étape protège quelque chose. Le réchauffement progressif protège les composants contre le choc thermique. Le palier permet aux zones lourdes de la carte d’atteindre une température proche de celle des zones légères. Le temps passé au-dessus du point de fusion forme le joint, et la phase de refroidissement influe sur la finition du joint. Un profil qui se trompe sur une seule étape peut engendrer des défauts qui n’apparaîtront qu’au cours d’une inspection ultérieure.
Pourquoi un seul profil ne peut pas répondre aux besoins de tous les conseils d'administration
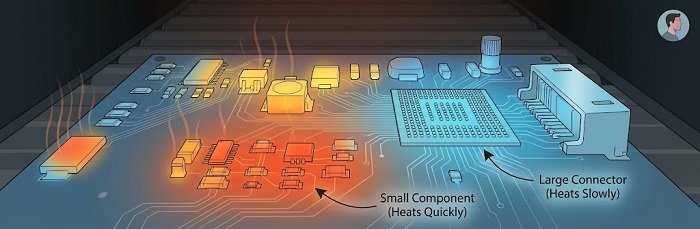
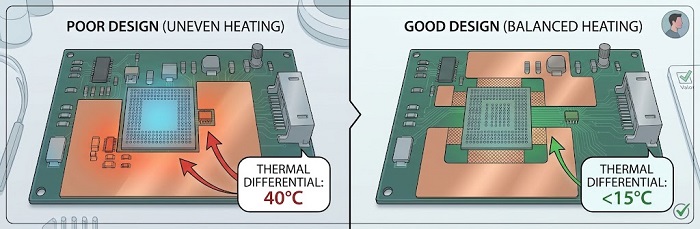
La température que vous réglez sur le four n’est pas la température atteinte par la carte. Un large plan de masse, un connecteur lourd ou un gros boîtier BGA absorbe la chaleur lentement, tandis qu’une minuscule résistance à côté chauffe presque immédiatement. L’objectif du profilage est d’amener chaque joint à la bonne condition tout en maintenant chaque composant dans ses propres limites, et l’écart entre les points les plus chauds et les plus froids de la carte est ce qui rend cela difficile.
La construction des circuits aggrave le problème.Nous assemblons des circuits imprimés rigides, flexibles et à noyau métalliqueet chacun se comporte différemment dans un four. Un circuit épais, fortement chargé en cuivre, réagit plus lentement que le réglage du four. Un circuit mince et flexible réagit rapidement et doit être soutenu. Un circuit à noyau métallique conduit la chaleur loin des composants d’une manière qu’un circuit en FR-4 ne permet pas. Le même four et la même pâte nécessiteront donc un traitement différent d’un circuit à l’autre.
La soudure sans plomb rend cela moins tolérant. Elle fond à une température plus élevée que la soudure traditionnelle à base d’étain-plomb, ce qui laisse moins de marge entre la température à laquelle les joints se forment et la température que le composant le plus sensible de la carte peut supporter. Comme notre assemblage utilise une soudure sans plomb conforme à la norme RoHS, cette fenêtre plus étroite s’applique à chaque carte que nous fabriquons.
Comment les problèmes de profil apparaissent sur l’échiquier
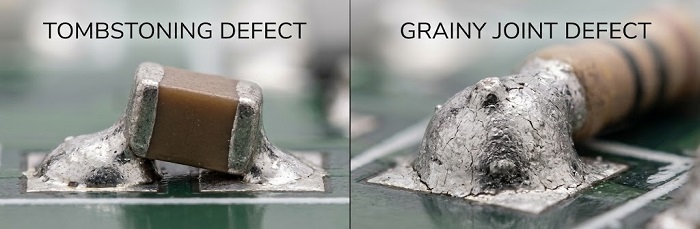
Lorsque le profil est incorrect, les symptômes sont familiers. Un petit composant en boîtier chip qui se dresse sur une extrémité, phénomène appelé « tombstoning », indique souvent que les deux pastilles ne chauffent pas de manière uniforme. Des soudures ternes, granuleuses ou incomplètes suggèrent que la brasure n’a pas reçu suffisamment de chaleur pendant une durée suffisante. Des composants fissurés ou des zones décolorées suggèrent l’inverse. Des vides à l’intérieur d’un joint, ainsi que le gauchissement d’un circuit imprimé fin ou de grande taille, peuvent également avoir la chaleur comme cause contributive.
Ces symptômes sont importants pour un acheteur, car ils ont rarement une cause unique. Le volume de pâte, l’implantation des composants et la conception elle-même jouent également un rôle, de sorte qu’un défaut ne doit pas être imputé uniquement au four. Mais le schéma est instructif. Si le même défaut apparaît sur le même composant, carte après carte, la question à se poser est : qu’est-ce qui différencie l’environnement thermique de ce composant ?
Considérez deux circuits imprimés fabriqués la même semaine. Le premier est un petit circuit léger, avec principalement de petits composants passifs. Le second est un circuit épais avec un grand connecteur absorbeur de chaleur dans un coin. Le premier est indulgent, et pratiquement n’importe quel profil raisonnable fonctionnera. Le second demande plus de réflexion, car le connecteur sera largement à la traîne par rapport au reste du circuit. Les deux circuits sont des conceptions légitimes, et tous deux peuvent être bien fabriqués. La différence est que le second bénéficie d’une discussion avant la première fabrication.
Ce que vous pouvez faire pour faciliter le profilage
La plupart des décisions utiles sont prises lors de la conception. Une répartition équilibrée du cuivre est bénéfique, car de grandes zones de cuivre d’un côté d’un composant et aucune de l’autre créent un échauffement non uniforme. Éloigner les composants sensibles à la chaleur des masses thermiques importantes réduit l’écart de température à travers la carte. Les décharges thermiques sur les pastilles reliées à de grands plans permettent également à la brasure d’atteindre la bonne température en même temps que ses voisines.
La deuxième contribution concerne les informations. Signalez dans votre nomenclature les composants ayant des limites de température, et mentionnez tous les composants sensibles à l’humidité. Indiquez-nous si la carte a une épaisseur inhabituelle, une forte teneur en cuivre ou si elle est flexible. Les cartes double face méritent également une note, puisque la deuxième face subit son propre cycle thermique après la première. Avérification gratuite de la valeur DFM/DFAfait partie de notre service de montage et constitue un bon moment pour soulever l’un de ces points.
Quelques erreurs reviennent régulièrement.En supposant que la température maximale de la fiche technique soit une cibleoublie que la planche et le four ne sont pas à la même température.Laisser les pièces limitées en température non marquéessignifie que personne ne sait quel composant fixe la limite.Placer une partie sensible à côté d’un connecteur lourdcrée exactement la différence de température avec laquelle le profilage a du mal.Traiter un circuit flexible ou à noyau métallique comme un circuit rigide ordinairenéglige la manière dont il chauffe différemment.
FAQ
1.Assemblez-vous avec de la soudure sans plomb ?Oui. Notre assemblage utilise une soudure sans plomb, conforme à la norme RoHS.
2.Que devrais-je vous dire au sujet de mon conseil d’administration ?Mentionnez les composants sensibles à la chaleur ou à l’humidité et indiquez si la carte est épaisse, à forte teneur en cuivre, flexible ou à noyau métallique.
3.Une carte double face passe-t-elle deux fois au four de refusion ?Souvent, oui. Chaque face est refondue à son tour, de sorte que les composants sur la première face subissent une seconde exposition à la chaleur.
4.Pourquoi ne pas régler le four sur la valeur maximale de la pièce ?La température de la carte diffère du réglage du four et varie d’un endroit à l’autre sur la carte, il faut donc prévoir une marge de sécurité.
5.Les cartes lourdes sont-elles plus difficiles à refondre ?Ils peuvent l’être, car les grandes zones de cuivre absorbent la chaleur lentement. Soulevez ce point lors de la revue de conception.
Un profil n’est aussi bon que les informations qui le sous-tendent, ainsi la chose la plus utile qu’un acheteur puisse envoyer est une nomenclature (BOM) qui indique quelles pièces fixent les limites.
Obtenez un devis instantané pour l’assemblage de PCB
Ressources utiles
•Éléments essentiels de la technologie de refusion par soudure pour les composants BGA


