


Pour un connecteur à insertion forcée, la dimension qui importe est le diamètre final du trou métallisé, ainsi que le cuivre du fût, la finition des parois du trou et l’épaisseur de la carte spécifiés par le fabricant du connecteur. Le diamètre de perçage n’est pas la dimension déterminante. Indiquez ces exigences sur votre plan de fabrication et dans votre commande, identifiez précisément le document du connecteur dont elles sont tirées et demandez à votre fabricant de confirmer comment il les respectera et les vérifiera avant la mise en outillage.
La taille du perçage est un paramètre de procédé que le fabricant choisit pour atteindre l’état final. Le placage de cuivre, la finition de surface et la construction du circuit imprimé se situent tous entre ces deux valeurs. Lorsqu’un plan n’indique qu’une « taille de trou » nominale, le fabricant et l’équipe d’assemblage peuvent finalement travailler à partir d’hypothèses différentes, et le premier signe est généralement un connecteur qui ne peut pas s’emboîter, ou qui s’emboîte trop facilement.
Points clés
• Indiquer le diamètre fini du trou métallisé et sa tolérance à partir des spécifications d’application du fabricant du connecteur. La taille de perçage en découle.
• Le même connecteur peut nécessiter des dimensions de perçage et de finition différentes selon les finitions de PCB, de sorte qu’un changement de finition constitue une modification de conception.
• Un simple diamètre correct ne suffit pas. Le cuivre du fût, l’état de surface des parois du trou, l’épaisseur du circuit, la planéité et la position du trou influencent tous l’assemblage par insertion forcée.
• Les fenêtres à montage par press-fit sont souvent plus serrées que les tolérances PTH standard. Indiquez-les comme exigences spéciales plutôt que de vous fier aux tolérances par défaut.
• Convenez, avant le début de la production, de la manière dont les trous seront mesurés et des preuves dont vous aurez besoin.
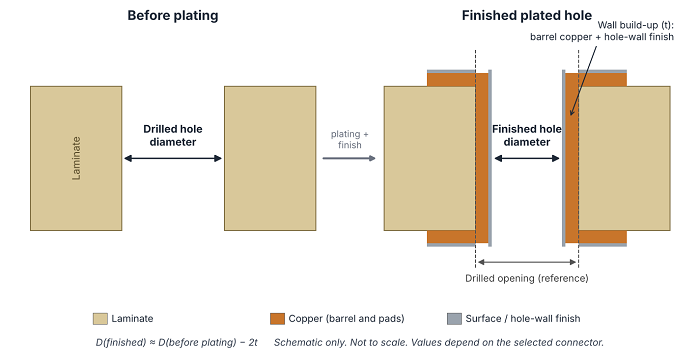
Figure 1. Trou percé par rapport au trou fini métallisé. Schéma uniquement ; non à l’échelle.
Quelle taille de trou le dessin du connecteur spécifie-t-il ?
Commencez par la spécification de l’application et le dessin du client correspondant au numéro de référence exact du connecteur et à sa révision. Vérifiez si chaque cote se réfère au trou percé, au trou fini métallisé ou à une autre caractéristique, telle qu’un trou de centrage. Ces cotes ne sont pas interchangeables.
| Terme | Ce qu’il décrit | Pourquoi c'est important |
|---|---|---|
| Diamètre de perçage | Le diamètre nominal de l’outil sélectionné pour le perçage | Une donnée du procédé de fabrication, pas la cote d’assemblage finale |
| Diamètre du trou tel que foré | L’ouverture réelle produite avant le plaquage | Peut différer du diamètre nominal de l’outil |
| Diamètre final du trou | L’ouverture restante après le cuivre des parois du trou spécifié et la finition | La dimension avec laquelle le contact emboîté est en prise |
| Diamètre du patin | La zone de cuivre entourant le trou | Définit la géométrie de cuivre environnante, et non l’ouverture de contact |
| Position du trou | L’emplacement du trou par rapport aux références spécifiées | Un diamètre correct ne garantit pas qu’un ensemble de connecteurs sera aligné |
Un exemple réel : un connecteur, trois finitions de PCB
La spécification d’application 114-13021 (Rév. C) de TE Connectivity pour les connecteurs PC/104 et PC/104-Plus montre comment ces exigences sont rédigées en pratique. Pour les contacts à insertion forcée (œil d’aiguille) de la version PC/104, sur un circuit imprimé FR-4 de 1,57 mm avec 0,025–0,075 mm de cuivre de fût, elle spécifie :
| Finition PCB | Diamètre du trou percé | Diamètre final du trou après placage |
|---|---|---|
| Étain-plomb | 1,13–1,17 mm | 0,95–1,11 mm |
| Argent d’immersion | 1,18–1,22 mm | 1,10–1,19 mm |
| ÉNIG | 1,18–1,22 mm | 1,10–1,19 mm |
Source : spécification d’application TE Connectivity 114-13021, Rév. C, Figure 4 (version PC/104 uniquement ; les valeurs PC/104-Plus sont différentes).
Deux points se distinguent. Premièrement, la spécification contrôle à la fois les diamètres percés et les diamètres finis, et non pas seulement l’un des deux. Deuxièmement, le passage d’une finition étain-plomb à une finition argent immersion ou ENIG décale les deux fenêtres. Un changement de finition qui semble cosmétique sur un bon de commande modifie l’interface d’enfichage forcé. Le même document précise également que le plan client pour une pièce spécifique prime sur la spécification d’application en cas de conflit entre les deux ; travaillez donc toujours à partir de la documentation correspondant exactement à votre numéro de pièce.
Ces valeurs indiquent comment un fabricant de connecteurs définit le trou. Elles ne constituent pas une recommandation pour un autre connecteur. Ne copiez pas la taille d’un trou à partir d’une pièce visuellement similaire ; obtenez les exigences pour le connecteur que vous avez réellement sélectionné.
Distinguez également les contacts électriques à emmanchement forcé des éléments mécaniques. Un dispositif de verrouillage sur le circuit imprimé (boardlock) ou un pion de centrage qui maintient le connecteur en position peut avoir des exigences de perçage différentes de celles des contacts de signal et de puissance.
Pourquoi la taille du foret est-elle plus grande que celle du trou fini ?
Le placage des parois de trou occupe de l’espace à l’intérieur de l’ouverture percée. À mesure que le cuivre et la finition sont déposés sur les parois opposées, le diamètre disponible diminue. Une relation géométrique simplifiée est :
Diamètre fini ≈ diamètre avant placage − 2 × t
Ici, t est l’épaisseur radiale de tout ce qui est déposé sur la paroi du trou et qui est inclus dans la dimension finale : le cuivre du fût plus tout revêtement de paroi de trou. À titre purement illustratif, une ouverture ronde mesurant 1,00 mm avant placage et recevant un dépôt uniforme de 0,025 mm sur chaque paroi aurait une dimension finale d’environ 0,95 mm. Ce sont uniquement des valeurs de démonstration, et non une construction de frettage recommandée ni une valeur de procédé PCBCart.
La relation explique pourquoi les deux diamètres diffèrent, mais ce n’est pas une règle de sélection de foret. Le fabricant doit également tenir compte de l’ouverture réellement percée, de la répartition du placage le long du fût, des variations de process et de la finition spécifiée. La taille nominale de l’outil n’est pas une mesure garantie du trou avant placage.
Certaines spécifications de connecteurs vont plus loin et restreignent la manière dont la dimension finale peut être obtenue, par exemple en interdisant un perçage surdimensionné qui serait ensuite métallisé pour être ramené à la cote. C’est pourquoi l’exigence en matière de perçage relève de l’accord de tolérance ci-dessous. L’instruction pratique, par conséquent, n’est pas « ajouter une marge standard à chaque trou ». C’est « identifier l’état final requis, puis convenir de l’approche de fabrication ».
Le diamètre final correct est-il suffisant ?
Non. Deux trous peuvent avoir la même ouverture finale mais des épaisseurs de cuivre, des finitions ou des constructions de carte différentes, et ces différences sont importantes car un raccord à insertion en force est à la fois une connexion électrique et mécanique.
Un plot à insertion par sertissage conforme possède une zone d’insertion légèrement plus grande que le trou métallisé. Lors de l’insertion, cette zone se déforme et maintient une force normale contre le fût, ce qui crée un contact étanche aux gaz et à faible résistance. TE décrit le plot et le trou métallisé comme un seul système de sertissage dont le comportement dépend des propriétés des deux. Une force trop faible affaiblit l’assemblage ; une force trop élevée peut endommager le fût ou le stratifié environnant. Avant de valider la carte, examinez ensemble les exigences suivantes.
Cuivre des parois de trou et finition
Vérifiez les exigences du fabricant de connecteurs concernant l’épaisseur de cuivre du fût et la finition à l’intérieur du trou. Le choix de la finition de surface sur la commande de PCB ne doit pas se substituer à un examen de la construction autorisée des parois de trou par le connecteur. Lorsque la spécification distingue le cuivre, la sous-couche et la finition finale, conservez ces distinctions dans vos exigences et ne supposez pas qu’un changement de finition est sans conséquence simplement parce que le diamètre final reste inchangé.
Épaisseur et planéité de la carte
Confirmez la plage d’épaisseur de carte autorisée par le fabricant du connecteur et la manière dont cette épaisseur est définie. Une modification de l’épaisseur du PCB doit déclencher une révision de l’interface du connecteur plutôt que d’être considérée uniquement comme un changement de l’enceinte mécanique. La planéité peut également être spécifiée : la spécification d’application PC/104 citée ci-dessus, par exemple, limite le voile de la carte à 0,08 mm sur la longueur du connecteur.
Emplacement et motif des trous
Pour un connecteur multipoints, comparez l’implantation des trous avec le plan du connecteur. La tolérance de diamètre et la tolérance de position répondent à des questions différentes, et resserrer l’une ne résout pas l’autre. Indiquez sur le plan les références (datums) et les contrôles de position requis plutôt que de vous fier à une tolérance générale non spécifiée.
Traitement avant insertion
Déterminer si la carte passera par refusion, soudure à la vague ou un autre procédé avant l’insertion du connecteur. Lorsque la spécification d’application du connecteur impose des restrictions sur le traitement préalable, les communiquer à la fois au fabricant et à la personne ou à l’entité qui effectue l’insertion.
Quelles tolérances doivent être convenues avant la fabrication ?
Utilisez les exigences du connecteur comme point de départ, puis obtenez une confirmation de fabrication. Ne supposez pas qu’une tolérance standard de trou métallisé (PTH) satisfasse une interface à emmanchement forcé. À titre de référence, voici lestolérances standardnous publions pour les caractéristiques les plus pertinentes pour les trous à emmanchement en force :
| Fonctionnalité | Tolérance standard PCBCart |
|---|---|
| Diamètre fini du PTH, ≤ 0,8 mm | ±0,08 mm |
| Diamètre fini des trous métallisés, >0,8 mm à <2,5 mm | ±0,10 mm |
| Emplacement du trou (forage) | ±0,18 mm |
| Épaisseur finale de la carte, >1,0 mm à ≤1,6 mm | ±0,14 mm |
| Épaisseur finale de la carte, >1,6 mm et ≤2,0 mm | ±0,18 mm |
Comparez cela avec l’exemple ENIG ci-dessus. Sa plage de diamètre de trou fini couvre 0,09 mm (1,10–1,19 mm), ce qui représente moins de la moitié de la bande de ±0,10 mm que notre tolérance standard autorise pour un trou de cette taille. Une exigence de ce type doit être formulée comme une exigence particulière ; elle ne sera pas satisfaite par défaut. Nos tolérances standard constituent une base générale, et non une approbation d’une construction à insertion forcée particulière, et des valeurs plus strictes peuvent être envisagées pour des projets sur mesure une fois que nous aurons examiné l’ensemble des exigences.
| Exigence | Ce qu’il faut établir | Ce qu’il faut éviter |
|---|---|---|
| Diamètre du trou fini | Plage nominale, plage autorisée et étape à laquelle elle est mesurée | Une « taille de trou » inexpliquée |
| Exigence de forage | Que le connecteur spécifie une plage de trous percés ou laisse le perçage au fabricant | Traitement de toutes les valeurs de forage comme librement ajustables |
| Cuivre des parois de trous | Épaisseur requise ou plage issue de la spécification applicable | Une note de placage générique sans revue de l’interface |
| Finition de paroi de trou | Système de finition autorisé et limites applicables | En supposant que toutes les finitions soudables sont interchangeables |
| Épaisseur et planéité de la planche | Plage autorisée, base de mesure et toute limite de courbure | Une épaisseur nominale sans vérification de compatibilité |
| Motif de trous | Exigences relatives aux références, au pas et à la position | Supposer qu’un diamètre correct garantit l’alignement |
| Révision du document | Révisions du dessin du connecteur et des spécifications d’application | Référence uniquement au nom d’une famille de connecteurs |
Si la spécification du connecteur régit à la fois les dimensions percées et finies, envoyez-les toutes les deux. Le fabricant doit les examiner conjointement plutôt que d’en modifier une discrètement pour obtenir l’autre.
Que doit apparaître sur le dessin de fabrication ?
Identifiez les trous concernés et indiquez l’état fini requis dans un détail local ou une note contrôlée, et non dans une déclaration générale de PTH. Veillez à ce que le plan, les données de perçage et les exigences de commande restent cohérents entre eux. Fournissez des données de perçage Excellon avec une liste d’outils de perçage indiquant la taille finie et l’état de métallisation pour chaque outil, comme expliqué dans notre guide dechoisir un ensemble de données de fabrication. Ce qui suit est un modèle de rédaction, et non une spécification de production finalisée :
|
TROUS DE CONTACT À EMBOÎTEMENT EN FORCE — CONNECTEUR J[X]
Fabricant de connecteurs : Numéro exact de référence du connecteur : Numéro de dessin du connecteur et révision : Numéro et révision de la spécification de l'application :
Trous affectés / détail du dessin : Diamètre et tolérance du trou métallisé fini : Exigence de trou percé (le cas échéant) : Étape de mesure : Exigence en cuivre des parois de trou : Finition de paroi de trou autorisée : Épaisseur finale du PCB et tolérance ; limite de flambage : Référentiels de motifs de trous et exigences de positionnement :
Exigences de fabrication et d’inspection à examiner et convenu avant la fabrication. Ne modifiez pas la construction du trou spécifiée sans approbation écrite de l’ingénieur. |
Remplacez chaque champ vide par une exigence vérifiée ou une disposition explicitement convenue. « Selon la fiche technique du connecteur » ne suffit pas si l’emballage n’identifie pas le document et sa révision.
Pour les commandes PCBCart, les spécifications saisies dans le formulaire de commande en ligne définissent la fabrication de la carte, et des fichiers readme ou de spécifications séparés ne sont pas utilisés pour définir les paramètres. Indiquez vos exigences de press-fit dans la Note d’exigence spéciale au moment de la commande ainsi que sur le plan contrôlé, et assurez-vous que les deux indiquent la même chose.
Que faire si le fichier de perçage et le dessin ne concordent pas ?
Arrêtez-vous et résolvez l’écart avant la fabrication. Commencez par déterminer ce que représentent les diamètres de fichiers de perçage dans votre transfert de données. Ensuite, comparez-les avec les cotes de trous finis et toutes les exigences de perçage imposées par les connecteurs.
Toutes les différences ne sont pas des erreurs : il est normal qu’un diamètre de perçage et un diamètre fini diffèrent. Le problème est une différence inexpliquée entre des documents censés décrire la même exigence. Une demande de clarification utile identifie :
1. Le connecteur affecté et le groupe de trous.
2. Le diamètre indiqué dans chaque fichier.
3. Indiquer si chaque valeur est prévue comme percée ou finie.
4. Le document de connecteur de contrôle et sa révision.
5. Les fichiers corrigés ou la décision écrite.
Après clarification, émettre un dossier de fabrication cohérent. Éviter de laisser une correction uniquement dans un e-mail alors que le plan diffusé comporte toujours l’ancienne exigence.
Comment les trous doivent-ils être inspectés et acceptés ?
Mettez-vous d’accord sur l’inspection avant la production, et non après qu’un connecteur ne parvient pas à s’emboîter. Le plan d’acceptation doit définir ce qui est vérifié, à quelle étape du processus, par quelle méthode et en référence à quel document.
Le diamètre final, l’emplacement du trou et la construction du fût sont des caractéristiques distinctes, et un seul résultat d’inspection ne peut pas prouver les trois à la fois. Un contrôle dimensionnel de l’ouverture n’établit pas l’épaisseur de cuivre à l’intérieur du fût. Plusieurs spécifications d’application TE soulignent directement ce point : le diamètre nominal fini du trou est donné à titre de référence et peut être utilisé comme dimension d’inspection, mais la composition correcte du trou métallisé ne peut être confirmée que par des coupes radiales et longitudinales. Si vous avez besoin de preuves par micrographie en coupe, indiquez-le dans la Note d’exigence spéciale afin que nous puissions confirmer, avant la production, si et comment ces preuves peuvent être fournies.
| Question d’inspection | Ce que l’accord devrait préciser |
|---|---|
| Quand le diamètre est-il mesuré ? | Après quelles opérations de placage et de finition |
| Comment la taille est-elle vérifiée ? | La méthode de mesure convenue et les limites d’acceptation |
| Comment la construction des parois de trous est-elle vérifiée ? | Les preuves requises pour le cuivre et la finition spécifiés, telles que des coupes transversales |
| Comment le motif est-il vérifié ? | Références, exigences de positionnement et méthode de vérification |
| Quels documents sont requis ? | Contenu du rapport, échantillonnage et traçabilité |
| Que se passe-t-il après une modification de processus ou de conception ? | Si une revue ou une requalification est requise |
Conservez séparées l’acceptation de fabrication et la validation de l’insertion du connecteur. Un circuit imprimé nu conforme n’élimine pas la nécessité de suivre les instructions de l’outillage et de l’insertion du fabricant du connecteur. La spécification PC/104, par exemple, exige que la force d’enfichage soit appliquée uniformément sur l’ensemble du connecteur et que le boîtier enfiché soit affleurant au circuit imprimé avec une tolérance de 0,13 mm.
Comment soumettre vos exigences pour les trous à emmanchement forcé à PCBCart ?
Placez l’offre d’emploi en tant queCommande PCB standard. Pour les commandes de circuits imprimés standards, nos ingénieurs effectuent gratuitement un contrôle DFM de vos fichiers après le paiement, et la production ne commence qu’une fois les fichiers confirmés comme corrects pour la fabrication. Toute question concernant vos exigences de press-fit est soulevée pendant cette revue, avant l’outillage.
Dans la Note d’exigences particulières, répertoriez le groupe de trous à emmanchement, le numéro de pièce du connecteur avec les révisions du plan et de la spécification d’application, le diamètre fini et la tolérance, toute plage de diamètre de perçage, les exigences relatives au cuivre du fût et à la finition, la plage d’épaisseur de la carte et les preuves d’inspection dont vous avez besoin. Conservez les mêmes valeurs sur le plan de fabrication.
Feuille de clarification des trous à emmanchement pressé
Remplissez cette fiche avant de demander l’autorisation de fabrication.
| Question | Réponse du projet |
|---|---|
| Quel est le numéro de référence exact du connecteur ? | |
| Quelles révisions des dessins et des spécifications d’application s’appliquent ? | |
| Quels trous sont des contacts électriques à emmanchement forcé et lesquels sont des éléments de centrage ? | |
| Quel diamètre fini et quelle tolérance sont requis ? | |
| Y a-t-il des exigences distinctes pour les trous percés ? | |
| Quelles exigences s’appliquent au cuivre des fûts et à l’état de surface des parois de trous ? | |
| L’épaisseur du PCB est-elle dans la plage autorisée ? Y a-t-il une limite de flexion ? | |
| Quelles bases contrôlent le motif de perçage ? | |
| Des opérations de soudage ou autres traitements auront-ils lieu avant l’insertion ? | |
| Quelles preuves dimensionnelles et de construction sont requises ? | |
| Le fabricant a-t-il confirmé l’ensemble des exigences ? | |
| Le responsable du processus d’insertion a-t-il confirmé les exigences d’insertion ? |
Considérez toute ligne non résolue comme une question d’ingénierie. Ne la remplacez pas par une note générique de « tolérance standard » uniquement pour pouvoir lancer la commande.
Foire aux questions
Puis‑je réutiliser l’empreinte d’un autre connecteur à emboîtement (press‑fit) ?
Uniquement après l’avoir vérifié par rapport au schéma exact du connecteur de remplacement et à la spécification d’application. Le fait que le pas ou l’apparence correspondent ne signifie pas que la géométrie du contact, la fenêtre du trou fini et la plage d’épaisseur de la carte soient identiques.
Puis-je agrandir un trou terminé à ajustement serré si la force d’insertion est trop élevée ?
Ne considérez pas l’agrandissement du trou comme un ajustement approuvé, car il modifie l’interface. Vérifiez la construction du trou, les exigences du connecteur et le dispositif d’insertion, puis convenez d’une action corrective avec les équipes d’ingénierie responsables.
Une tolérance de trou plus serrée améliore-t-elle toujours la connexion ?
Non. L’objectif est de satisfaire aux exigences du système du connecteur, pas de réduire la tolérance sans raison. Le diamètre, le plaquage, la construction du circuit imprimé et les conditions d’insertion doivent tous rester compatibles, et une tolérance inutilement stricte augmente les coûts sans améliorer la fiabilité.
Existe-t-il une norme industrielle pour les connexions par emmanchement en force ?
Oui. La norme IEC 60352-5 couvre les connexions enfichées sans soudure, et les fabricants de connecteurs qualifient leurs contacts à emmanchement forcé par rapport à ce type d’exigences. Les exigences relatives aux trous de circuit imprimé pour une pièce spécifique proviennent toujours du propre plan et des spécifications d’application de ce connecteur.
Dois-je vérifier les trous lorsque je change de fournisseur de PCB ?
Oui. Conservez les exigences relatives au connecteur contrôlé inchangées et faites-les confirmer par le nouveau fabricant. Des circuits réussis provenant d’un fournisseur ne prouvent pas que le processus par défaut d’un autre fournisseur produira la même construction de trou.
Les tests électriques de circuits imprimés prouvent-ils l’aptitude au press-fit ?
Non. Nous effectuonsTest électrique à 100 %sur chaque carte que nous fabriquons, qui détecte les circuits ouverts et les courts-circuits. Elle ne vérifie pas le diamètre des trous, le cuivre des fûts ni la finition ; indiquez donc séparément les exigences d’acceptation dimensionnelles et de construction.
Obtenir un devis de fabrication de PCB
Ressources utiles
•Liste de vérification de précommande de circuits imprimés
•Concevez des circuits imprimés pour mieux tirer parti des capacités de fabrication de PCBCart
•Liste de contrôle pour la préparation d’un RFQ : Les informations dont votre partenaire EMS a besoin pour établir un devis HMLV précis


