



Les performances du lien RF sur une carte passerelle sans fil industrielle sont déterminées sur la ligne SMT, et pas seulement dans le schéma RF. Les variations au stade de l’assemblage grignotent le budget de liaison d’une manière qu’un plan de processus HMLV général ne signale pas par défaut.
Un plot adjacent à une piste qui s’imprime avec quelques pourcents de surdimensionnement, ou un capot de blindage qui se pose avec un décalage de 0,1 mm par rapport à son empreinte, provoque rarement une défaillance franche comme le fait un QFN à pas fin en court-circuit. Cela se manifeste plus tard — quelques dB de perte d’insertion inexpliquée, ou une chute intermittente du RSSI que l’ingénieur RF du client finit par attribuer au matériel seulement après avoir écarté le firmware et l’implantation de l’antenne.
De PCBCartVérification DFM gratuitesignale les problèmes classiques de fabricabilité — dégagement des pastilles, espacement, sérigraphie — avant l’outillage. Les circuits imprimés avec des points de contrôle spécifiques RF ont besoin, en plus, de critères de vérification : la géométrie des pastilles du réseau d’adaptation et la tolérance de positionnement des boîtiers de blindage ne sont pas des éléments qu’une vérification DFM générale est conçue pour détecter.
Quand la sensibilité du lien RF rencontre la précision d’assemblage
Deux variables d’assemblage dominent le profil de risque RF sur une carte passerelle : la fidélité de la géométrie des pastilles le long des pistes à impédance contrôlée, et la précision du placement du boîtier de blindage RF par rapport à son cadre de masse. Toutes deux sont d’abord des problèmes dimensionnels avant d’être des problèmes électriques.
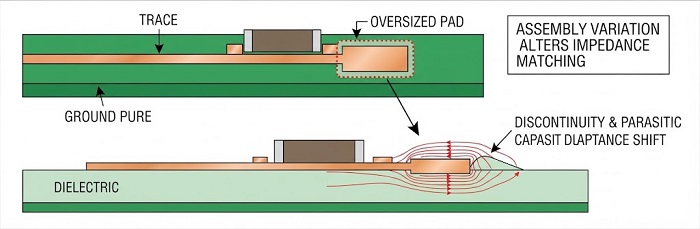
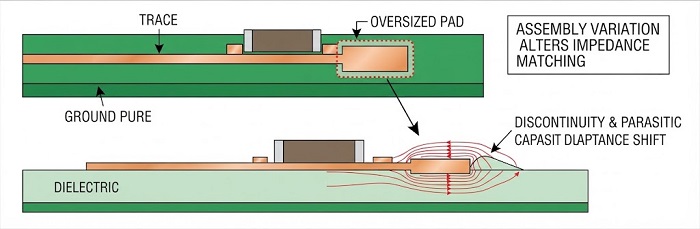
La taille des pastilles et l’alignement du vernis épargne sur les composants le long d’une piste à impédance adaptée déterminent si cette piste reste adaptée. Une ligne asymétrique de 50 Ω (courante pour les frontaux cellulaires et sub‑GHz) dépend d’une relation constante entre la largeur de la piste, la hauteur du diélectrique et le plan de cuivre de référence.
Un balun, un condensateur de réseau d’adaptation ou une diode ESD placés sur cette ligne introduisent déjà, par conception, une discontinuité localisée — l’assemblage ne devrait pas en ajouter une seconde, involontaire. Un plot d’empreinte surdimensionné en raison d’une dérive de l’ouverture du pochoir, ou un composant présentant un excès de congé de brasure côté talon, modifie suffisamment la capacité parasite locale pour décaler la fréquence d’accord du réseau d’adaptation, en particulier à l’extrémité haute des bandes cellulaires (sub-6 GHz n77/n78).
Le décalage de position du capot de blindage modifie le volume de la cavité et le couplage entre compartiments dans une conception multi-radio. Un capot placé hors centre par rapport à sa clôture de masse modifie le volume effectif de la cavité et le couplage entre les compartiments — il en résulte une isolation incohérente entre, par exemple, un PA cellulaire et un frontal GNSS co-localisé.
3DAOIpeut saisir le décalage de manière géométrique. La conséquence électrique n’apparaît généralement que lors de la validation RF propre au client.
Points de risque de continuité d’impédance lors de l’assemblage
Contrainte thermique de refusion et micro-déplacement
La micro-déplacement au stade de refusion est la principale façon dont un décalage de placement pourtant bien dans les tolérances normales de SMT se transforme en problème RF. L’auto-alignement pendant la refusion de la soudure est généralement un avantage — il ramène un 0402 légèrement mal positionné sur sa pastille.
Mais sur un composant asymétrique ou lourd comme un capot de blindage ou un module RF, une mouillabilité différentielle due à des volumes de soudure inégaux peut tirer un bord plus que l’autre, laissant un décalage résiduel après solidification. Sur un réseau numérique ou en courant continu, ce décalage est esthétique. Sur un réseau à impédance adaptée, il ne l’est pas : le même micro-déplacement modifie la géométrie locale du chemin de retour.
Le même mécanisme apparaît sur des cartes analogiques de précision ailleurs dans notre documentation de procédé, où le déplacement des joints lors de la phase de refusion affecte l’intégrité du signal sur des réseaux analogiques sensibles plutôt que RF. La conclusion vaut pour tous les types de cartes : partout où la performance dépend de tolérances géométriques serrées, le profil de refusion et le plan de bridage doivent être qualifiés par rapport à ces tolérances — et pas seulement par rapport aux critères d’acceptation des joints de l’IPC-A-610, qui n’ont pas été rédigés en tenant compte de l’impédance.
Deux contrôles de procédé font ici l’essentiel du travail : un profil de refusion avec des phases contrôlées de montée en température et de stabilisation pour réduire les forces de mouillage différentielles sur les composants asymétriques, et le contrôle du flambage du circuit avant son passage en refusion.
Nous utilisons des dispositifs en pierre synthétique sous les cartes présentant des tendances connues au gauchissement afin de maintenir la planéité du panneau pendant le cycle thermique. Une carte qui se voile pendant la refusion modifie la géométrie des joints de soudure de manière inégale sur toute sa surface — un défaut plus difficile à prévoir qu’un simple décalage de placement.
Montage du boîtier de blindage RF : pochoir, placement et vérification après refusion
Conception d’ouverture de pochoir pour le cadre de masse
Une ouverture de pochoir de masse segmentée en forme de clôture, et non une fente continue, constitue la méthode standard d’atténuation des défauts de brasure du couvercle de blindage. La clôture elle-même se comporte comme un long et fin joint de brasure plutôt que comme un unique plot.
Un volume de pâte trop important favorise la formation de vides et de ponts entre les segments de barrière adjacents. Un volume trop faible risque de provoquer un joint d’angle ouvert ou partiellement mouillé.
Le fait de segmenter l’ouverture en plots distincts avec de petits intervalles offre aux volatils de dégazage un chemin de sortie pendant la refusion et réduit les vides de gaz emprisonné dans les coins — ce qui est conforme aux pratiques générales de conception de pochoirs pour plans de masse, et c’est précisément là que les capots de blindage présentent le plus souvent une soudure marginale.
Précision de placement et vérification AOI après refusion
Les joints de soudure du blindage nécessitent deux points de contrôle d’inspection, car le corps du blindage les masque à la vue de dessus une fois posé. Le SPI 3D vérifie le volume de pâte et l’alignement de l’impression sur les ouvertures segmentées de la cloison avant la pose.
L’AOI 3D, exécutée immédiatement après le placement et avant la refusion, confirme ensuite que le boîtier lui‑même est centré sur son empreinte dans la plage de tolérance spécifiée par la machine de pose. Après la refusion, l’inspection se concentre spécifiquement sur les quatre coins, car les joints d’angle sont à la fois les plus importants sur le plan électrique pour la continuité du blindage et les plus susceptibles de présenter des soudures froides ou ouvertes en raison des intervalles entre segments de barrière décrits ci‑dessus.
Lorsque l’assemblage d’angle ne peut pas être vérifié visuellement parce que le corps de la boîte le masque, la radiographie hors ligne fournit un contrôle non destructif permettant de déterminer si la brasure a mouillé toute la hauteur de la cloison ou seulement une partie de celle-ci.
Placement de modules RF à pas fin et quantification du décalage
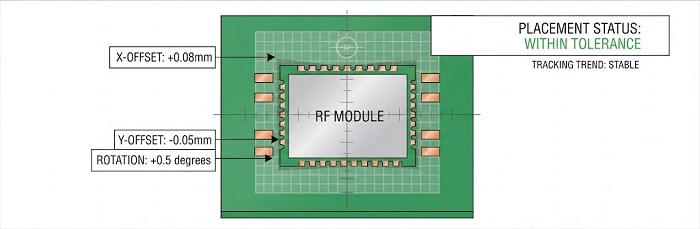
Les empreintes de modules RF à pas fin offrent une marge de décalage de placement moindre que ne le laisse supposer la taille du boîtier du module. Les modules cellulaires et LoRa montés en tant que sous-ensembles pré-certifiés utilisent souvent une empreinte à plots métallisés en bordure (castellated) ou de type LGA, avec des pas de pastilles suffisamment serrés pour qu’un décalage pourtant bien dans les tolérances générales de SMT puisse tout de même désaligner une pastille RF ou d’alimentation d’antenne par rapport à sa piste.
Comme ces modules sont généralement à source unique par conception et bénéficient d’une certification réglementaire au niveau du module, la reprise après refusion est plus perturbatrice que la retouche d’un composant passif. Cela augmente l’importance de détecter le décalage lors de l’inspection plutôt qu’au test fonctionnel.
Ici, l’AOI 3D est utilisée pour une mesure quantifiée du décalage plutôt que pour un simple jugement conforme/non conforme — elle indique le décalage X/Y et la rotation en unités mesurables par rapport à l’empreinte du module, de sorte qu’une dérive à travers un panneau ou un lot puisse être détectée au niveau du programme de placement avant qu’elle ne s’accumule en défaillances.
Traçabilité MES pour la cohérence des lots de modules RF
La traçabilité au niveau du lot est plus importante sur les cartes RF que sur les assemblages numériques classiques, car les performances RF peuvent varier d’un lot à l’autre d’une manière qui n’est pas toujours détectée par un test fonctionnel binaire.
Notre système MES intelligent associe le code lot/date de chaque module RF au numéro de série unique de la carte individuelle lors de la pose, tandis que le marquage laser fournit l’UID physique sur la carte finie.
Si un client identifie une incohérence de performance sans fil lors de sa propre validation RF ou sur le terrain, ce lien permet d’isoler le lot de modules, la machine de placement et le cycle de refusion pour enquête, plutôt que de les considérer comme une inconnue au niveau de la carte.
Recommandations DFM pour un assemblage compatible RF
• Signalez chaque composant sur une piste à impédance contrôlée lors de la revue DFM, pas seulement les pièces étiquetées RF — les composants passifs des réseaux d’adaptation et les diodes ESD sont des angles morts fréquents.
•Découpez des ouvertures de pochoir en « clôture de masse » autour du capot de blindage plutôt qu’une fente continue, afin de contrôler le volume de pâte et de fournir un chemin de dégazage aux volatils.
•Spécifiez une zone d’intérêt (AOI) aux quatre coins et effectuez une inspection par rayons X là où la visibilité est obstruée, en tant qu’étape d’inspection standard pour les cartes portant un boîtier de blindage RF.
•Définissez les tolérances de placement des modules RF à pas fin en fonction de la géométrie des pastilles RF/antenne du module, et pas seulement de son contour extérieur, et suivez les données de décalage AOI 3D sur l’ensemble du lot plutôt que carte par carte.
•Lier le code de lot/date du module RF au numéro de série de la carte lors de l’assemblage afin que toute incohérence RF après expédition puisse être retracée à un lot et à un cycle de production spécifiques.
Rien de tout cela ne remplace la propre validation RF du client — les balayages à l’analyseur de réseau, les essais rayonnés/conduits et la mesure du diagramme de rayonnement de l’antenne restent en dehors du périmètre de l’assemblage et en dehors de notre base de certification.
Ce que les contrôles au stade de l’assemblage peuvent faire, c’est éliminer la variabilité introduite par le processus qui apparaîtrait autrement comme une variation inexpliquée dans ces données de validation.
Si vous mettez en production une passerelle sans fil ou une carte IoT industrielle multiradio, soumettez votre empilage, l’empreinte du boîtier de blindage et les exigences de placement du module pour une évaluation d’assemblage tenant compte des contraintes RF. Nous signalerons les risques DFM propres à votre conception avant le premier article.
Ressources utiles
•Inspection automatisée par rayons X (AXI) pour la qualité d’assemblage des circuits imprimés


