



Su una scheda a tecnologia mista, i componenti SMD vengono normalmente posizionati e saldati per primi, e i componenti a foro passante vengono aggiunti in seguito. Questo ordine è un vincolo di processo che il tuo progetto eredita, non una preferenza a cui puoi rinunciare. Significa che ogni componente è anche una decisione in termini di esposizione al calore: a cosa deve sopravvivere, su quale lato è posizionato e quanto spazio richiede intorno a sé la successiva fase di montaggio dei componenti a foro passante.
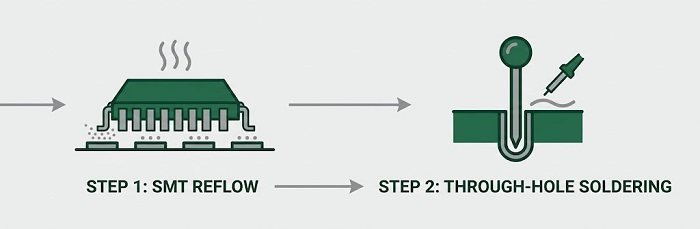
Perché le schede miste vengono saldate in quell’ordine
La logica parte dal funzionamento della saldatura per montaggio superficiale. La pasta saldante viene depositata attraverso uno stencil su piazzole piatte, i componenti vengono posizionati in quella pasta e l’intera scheda passa nel forno di rifusione. I corpi dei componenti a foro passante e i terminali che sporgono dalla scheda intralcerebbero la stampa e il posizionamento, quindi devono aspettare. Il secondo motivo è il calore. Una giunzione già saldata si scioglierà di nuovo se passa attraverso un’ulteriore fase di saldatura, ed è per questo cheinvertire l’ordine rischia di disturbare giunti che erano già stati completati, con parti che si spostano o addirittura cadono dalla tavola.
Niente di tutto ciò è esotico. È semplicemente la ragione per cui l’ordine esiste. Ciò che conta per un acquirente è ciò che ne consegue, perché la sequenza decide silenziosamente quali componenti un determinato progetto può utilizzare e dove possano andare.
Cosa fa la sequenza alle tue scelte di componenti
La prima conseguenza riguarda il bilancio termico. Ogni componente montato in superficie sul primo lato rifuso passa attraverso il processo di rifusione e, su una scheda a doppia faccia, i componenti sul secondo lato possono attraversarlo di nuovo. Il datasheet di ciascun componente indica una temperatura massima di saldatura e un tempo massimo di esposizione, e i componenti sensibili all’umidità sono soggetti a un ulteriore limite di manipolazione. Un componente che sullo schema sembra perfettamente ordinario può comunque rivelarsi poco adatto se le sue specifiche non lasciano margine sufficiente per il numero di cicli termici a cui la scheda sarà sottoposta.
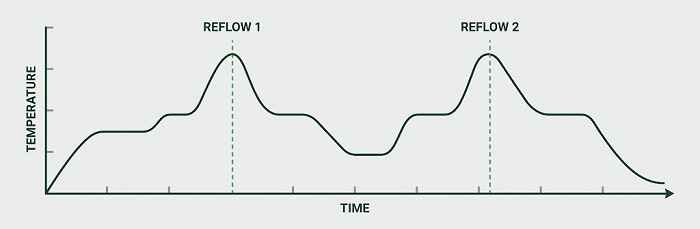
La seconda conseguenza va nella direzione opposta. I componenti che non possono tollerare il calore del reflow sono di solito quelli lasciati per la fase through-hole. Connettori con corpo in plastica, condensatori elettrolitici e relè ne sono esempi comuni, anche se è il datasheet, non la categoria del componente, a essere determinante. In questo senso la sequenza non è soltanto un limite. Indica anche dove un componente sensibile al calore può essere collocato in sicurezza: nell’elenco dei through-hole, aggiunto dopo che la scheda è già stata sottoposta a reflow.
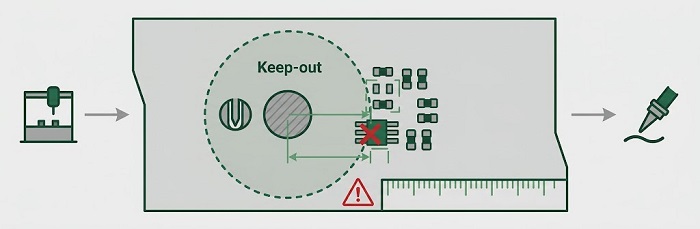
La terza conseguenza riguarda il layout. Il processo per i fori passanti viene eseguito dal lato da cui sporgono i reofori e l’attrezzatura che li salda ha bisogno di accesso fisico attorno a ciascun pin. A seconda del metodo di saldatura e dell’attrezzatura utilizzata, i componenti SMD sullo stesso lato, vicini ai pin dei fori passanti, possono rappresentare un problema. Potrebbero richiedere aree di keep-out o protezione, e le distanze coinvolte variano da fornitore a fornitore, quindi vale la pena chiederle esplicitamente invece di darle per scontate. Alcuni assemblatori utilizzano anche la tecnica pin-in-paste, in cui la pasta saldante viene depositata nei fori e i reofori dei componenti forati vengono saldati durante il reflow, ma questa tecnica funziona solo per i componenti omologati per le temperature di reflow e solo se il fornitore la offre effettivamente.
C'è anche un compromesso nascosto nella scelta tra un componente a foro passante e il suo equivalente a montaggio superficiale. Convertire un componente al montaggio superficiale può eliminare un'intera fase di lavorazione dalla scheda, ma i connettori che devono sopportare la forza di accoppiamento o la trazione del cavo sono spesso a foro passante per garantire la ritenzione meccanica, e sostituirli è una decisione meccanica prima ancora che di assemblaggio.
Vale anche la pena considerare di quanti componenti a foro passante il progetto abbia effettivamente bisogno. Una scheda che ne ha solo uno o due deve comunque passare attraverso una fase di saldatura separata per quei pochi componenti, quindi il costo di processo di una scheda mista è spesso sproporzionato rispetto ai componenti che lo causano. Prima di impegnarsi in questo passaggio, è ragionevole chiedersi se ogni componente a foro passante sia presente per una ragione meccanica o semplicemente perché era nella revisione precedente. Consolidare o sostituire quelli che non hanno una giustificazione meccanica può semplificare la produzione senza toccare il resto del progetto.
Cosa sistemare prima di inviare i file
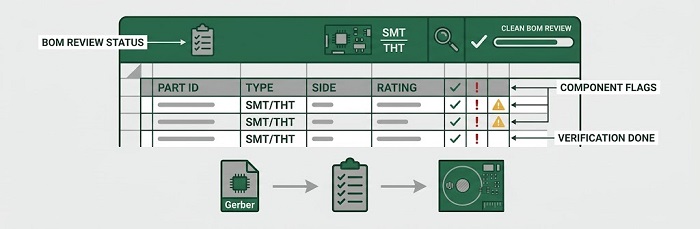
La maggior parte di questi conflitti è poco costosa da risolvere sulla carta e molto costosa da scoprire su una scheda già assemblata, motivo per cui il primo passo utile è rendere visibili le informazioni. Indica nel BOM il tipo di montaggio e il lato di ogni componente, evidenzia qualsiasi elemento con una classificazione di saldatura limitata e specifica chiaramente se un componente a foro passante non deve passare in rifusione. Poi chiedi al fornitore quale metodo utilizzerà per la fase dei fori passanti e quale area di rispetto richiede. Una revisione del progetto è il luogo naturale in cui far emergere queste domande, ePCBCart include un controllo gratuito Valor DFM/DFA tra i suoi servizi di assemblaggioproprio per questo tipo di problema.
Alcuni schemi si ripresentano ripetutamente.Assumendo che i fori passanti possano essere posizionati ovunque sulla schedaè il più comune, perché il lato dei pin necessita di accesso che i componenti a montaggio superficiale possono bloccare.Considerare il grado di saldabilità di un componente come una mera formalitàè la seconda, poiché una valutazione senza margine per cicli termici multipli diventa un problema di qualità su una costruzione a doppia faccia.Sostituire un componente a foro passante con uno a montaggio superficiale nelle fasi avanzate della progettazioneè il terzo, perché cambia il comportamento meccanico del pezzo, non solo il processo a cui è sottoposto.
Domande frequenti
1.I componenti a foro passante possono invece passare in rifusione?
A volte si utilizza la tecnologia pin-in-paste, ma i componenti devono essere certificati per resistere al calore del reflow e il fornitore deve offrire questo processo. Informatevi prima di basare il progetto su questa soluzione.
2.Perché non si possono posizionare prima i componenti a foro passante?
I loro corpi e terminali ostacolano la stampa e il posizionamento della pasta e le giunzioni che formano dovrebbero affrontare un secondo passaggio di riscaldamento.
3.Una scheda mista costa di più rispetto a una scheda solo SMD?
Aggiunge una fase al processo, quindi chiedi che venga indicata esplicitamente nel preventivo invece di presumere che il prezzo sia lo stesso.
4.Dovrei sostituire un connettore a foro passante con una versione a montaggio superficiale?
Solo se il carico meccanico lo consente. I connettori che subiscono la forza di accoppiamento sono spesso passanti (through-hole) per una maggiore robustezza.
5.Chi decide come viene saldato il gradino passante?
Il fornitore, in base alla scheda e ai componenti. Chiedi quale metodo si applica e di quale area di esclusione ha bisogno.
Se il tuo progetto combina entrambe le tecnologie, una distinta base che indica già il tipo e il lato di ciascun componente rende la prima conversazione con qualsiasi fornitore molto più produttiva.
Ottieni un preventivo immediato per l'assemblaggio di PCB
Risorse utili
•Confronto tra assemblaggio a foro passante (THA) e assemblaggio a montaggio superficiale (SMA)
•Saldatura a onda vs. saldatura selettiva per l’assemblaggio PCB


