


Un profilo di rifusione è il percorso temperatura-tempo che una scheda segue all’interno del forno. Deve essere impostato per la specifica scheda davanti all’operatore, non una volta sola per tutte le schede, perché la massa termica, la combinazione dei componenti e la struttura della scheda modificano il modo in cui il calore raggiunge ciascuna giunzione. Assembliamo con stagno lead-free, che lascia un margine di errore ridotto, quindi le informazioni che ci fornite sui componenti sensibili al calore e sulle schede insolite contano più di quanto la maggior parte degli acquirenti si aspetti.
Cosa fa realmente un profilo di rifusione
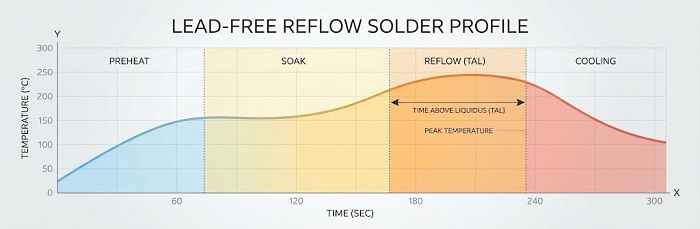
La saldatura a rifusione fonde la pasta saldante che è già stata applicata sui pad, in modo che fluisca attorno ai terminali dei componenti e quindi si solidifichi in un giunto. Il forno esegue questo processo in più fasi. La scheda viene riscaldata gradualmente, mantenuta a una temperatura costante affinché le diverse parti della scheda possano uniformarsi tra loro, portata al di sopra del punto di fusione della saldatura per un tempo controllato e quindi raffreddata.
Ogni fase protegge qualcosa. Il riscaldamento graduale protegge i componenti dallo shock termico. Il mantenimento consente alle aree pesanti della scheda di avvicinarsi alla temperatura di quelle leggere. Il tempo al di sopra del punto di fusione forma il giunto e la fase di raffreddamento influisce su come il giunto si stabilizza. Un profilo che sbaglia una fase può generare difetti che non emergono fino a un’ispezione successiva.
Perché un solo profilo non può soddisfare ogni consiglio
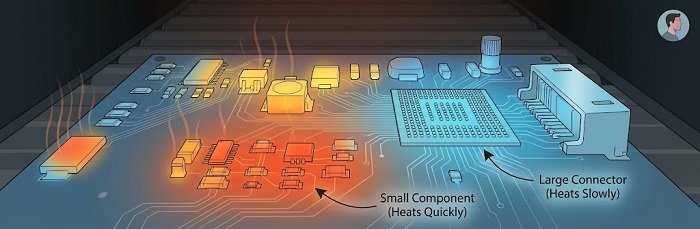
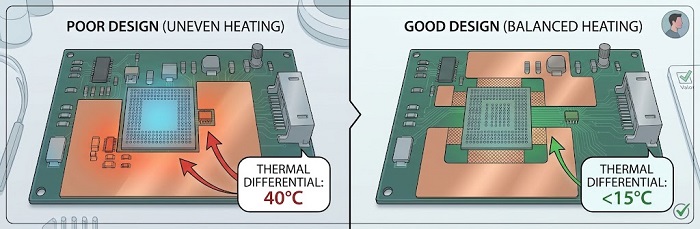
La temperatura impostata sul forno non è la temperatura che raggiunge la scheda. Un ampio piano di massa, un connettore pesante o un grande BGA assorbono il calore lentamente, mentre una piccola resistenza accanto a essi si riscalda quasi immediatamente. L’obiettivo del profilamento è portare ogni giunto nella condizione corretta mantenendo ogni componente entro i propri limiti, e il divario tra i punti più caldi e più freddi della scheda è ciò che rende questo difficile.
La struttura della tavola aggrava il problema.Assembliamo circuiti rigidi, flessibili e metal-coree ognuno si comporta in modo diverso in un forno. Una scheda spessa, con molto rame, rimane indietro rispetto all’impostazione del forno. Una scheda flessibile e sottile risponde rapidamente e deve essere supportata. Una scheda con nucleo metallico conduce il calore lontano dai componenti in un modo in cui una scheda in FR-4 non lo fa. Lo stesso forno e la stessa pasta richiederanno quindi una gestione diversa da una scheda all’altra.
La saldatura senza piombo rende questa operazione meno tollerante. Si fonde a una temperatura più elevata rispetto alla tradizionale saldatura stagno-piombo, quindi c’è meno margine tra la temperatura alla quale si formano le giunzioni e la temperatura che il componente più sensibile sulla scheda può sopportare. Poiché il nostro assemblaggio utilizza saldatura senza piombo conforme alla RoHS, questa finestra più ristretta si applica a ogni scheda che realizziamo.
Come i problemi di profilo si manifestano sulla scacchiera
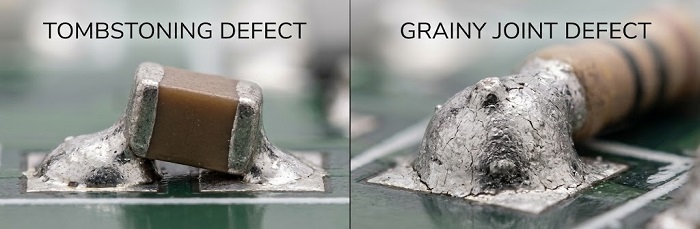
Quando un profilo è errato, i sintomi sono riconoscibili. Un piccolo componente chip che si solleva su un’estremità, noto come “tombstoning”, spesso indica che i due pad si sono scaldati in modo non uniforme. Giunti opachi, granulosi o incompleti suggeriscono che il flussante non ha ricevuto calore sufficiente o per un tempo abbastanza lungo. Parti incrinate o aree scolorite suggeriscono il contrario. I vuoti all’interno di un giunto e la deformazione di una scheda sottile o di grandi dimensioni possono anch’essi avere il calore come causa contribuente.
Questi sintomi sono importanti per un acquirente perché raramente hanno una singola causa. Anche il volume della pasta, il posizionamento dei componenti e il design stesso hanno un ruolo, quindi non si dovrebbe attribuire un difetto al solo forno. Tuttavia, il modello è informativo. Se lo stesso difetto compare sullo stesso componente, scheda dopo scheda, la domanda da porsi è che cosa sia diverso nell’ambiente termico di quel componente.
Considera due schede realizzate nella stessa settimana. La prima è una scheda piccola e leggera, con per lo più componenti passivi di piccole dimensioni. La seconda è una scheda spessa, con un grande connettore ad alta capacità di assorbimento del calore in un angolo. La prima è tollerante e quasi qualunque profilo sensato funzionerà. La seconda richiede più riflessione, perché il connettore sarà molto in ritardo rispetto al resto della scheda. Entrambe le schede sono progetti legittimi e entrambe possono essere realizzate bene. La differenza è che la seconda trae vantaggio da una conversazione prima della prima produzione.
Cosa puoi fare per rendere il profiling più semplice
La maggior parte delle decisioni utili viene presa in fase di progettazione. Una distribuzione bilanciata del rame è d’aiuto, perché ampie aree di rame su un lato di un componente e nessuna sull’altro creano un riscaldamento non uniforme. Tenere le parti sensibili al calore lontane dalle masse termiche elevate riduce la differenza di temperatura sulla scheda. I termal relief sui pad collegati a grandi piani aiutano inoltre il giunto a raggiungere la temperatura nello stesso momento dei vicini.
Il secondo contributo è l’informazione. Contrassegna nel tuo BOM le parti con limiti di temperatura ristretti e menziona eventuali componenti sensibili all’umidità. Dicci se la scheda è insolitamente spessa, con molto rame o flessibile. Anche le schede a doppia faccia meritano una nota, dato che il secondo lato attraversa un proprio ciclo termico dopo il primo. Acontrollo gratuito Valor DFM/DFAfa parte del nostro servizio di montaggio ed è un buon momento per sollevare qualsiasi di questi punti.
Alcuni errori si ripetono continuamente.Supponendo che la temperatura massima del datasheet sia un obiettivodimentica che la tavola e il forno non sono alla stessa temperatura.Lasciare le parti a temperatura limitata non contrassegnatesignifica che nessuno sa quale componente impone il limite.Posizionare una parte sensibile accanto a un connettore pesantecrea esattamente la differenza di temperatura con cui la profilazione ha difficoltà.Trattare una scheda flessibile o con nucleo metallico come una normale scheda rigidaignora quanto si riscaldi in modo diverso.
Domande frequenti
1.Assemblate con stagno senza piombo?Sì. Il nostro assemblaggio utilizza saldatura senza piombo, conforme alla direttiva RoHS.
2.Cosa dovrei dirti della mia scheda?Menziona le parti sensibili al calore o all’umidità e indica se la scheda è spessa, con molto rame, flessibile o con nucleo metallico.
3.Una scheda a doppia faccia passa attraverso il reflow due volte?Spesso sì. Ogni lato viene rifuso a turno, quindi i componenti sul primo lato vengono esposti al calore una seconda volta.
4.Perché non impostare il forno al valore massimo di temperatura del componente?La temperatura della scheda differisce dall'impostazione del forno e varia attraverso la scheda, quindi è necessario un margine di sicurezza.
5.Le schede pesanti sono più difficili da rifondere?Possono esserlo, perché le ampie aree di rame assorbono il calore lentamente. Solleva questa问题 durante la revisione del progetto.
Un profilo è valido solo quanto le informazioni su cui si basa, quindi la cosa più utile che un acquirente possa inviare è una distinta base (BOM) che mostri quali componenti fissano i limiti.
Ottieni un preventivo immediato per l'assemblaggio di PCB
Risorse utili
•Elementi essenziali nella tecnologia di rifusione per componenti BGA


