


Per un connettore a press-fit, la quota che conta è il diametro finito del foro metallizzato, insieme al rame della boccola, alla finitura delle pareti del foro e allo spessore della scheda specificati dal produttore del connettore. Il diametro di foratura non è la quota di controllo. Riporta tali requisiti sul tuo disegno di fabbricazione e nel tuo ordine, identifica esattamente il documento del connettore da cui provengono e chiedi al tuo produttore di confermare come li soddisferà e li verificherà prima dell’attrezzaggio.
La dimensione della foratura è un dato di processo che il produttore seleziona per ottenere la condizione finale. La placcatura in rame, la finitura superficiale e la costruzione del circuito stampato si collocano tutti tra questi due valori. Quando un disegno riporta solo una “dimensione nominale del foro”, il produttore e il team di assemblaggio possono finire per lavorare su presupposti diversi, e il primo segnale è di solito un connettore che non si inserisce oppure uno che si inserisce troppo facilmente.
Punti chiave
• Specificare il diametro finito del foro metallizzato e la sua tolleranza secondo le specifiche di applicazione del produttore del connettore. La dimensione della punta di trapano ne deriva di conseguenza.
• Lo stesso connettore può richiedere dimensioni di foratura e finite diverse per differenti finiture PCB, quindi una modifica della finitura è una modifica di progettazione.
• Un diametro corretto non è sufficiente. Il rame del foro passante, la finitura delle pareti del foro, lo spessore della scheda, la planarità e la posizione del foro influiscono tutti sul giunto a press-fit.
• Le finestre a press-fit sono spesso più ristrette rispetto alle tolleranze PTH standard. Segnalale come requisiti speciali invece di fare affidamento sulle tolleranze predefinite.
• Concordate in che modo verranno misurati i fori e quali prove saranno necessarie prima dell’inizio della produzione.
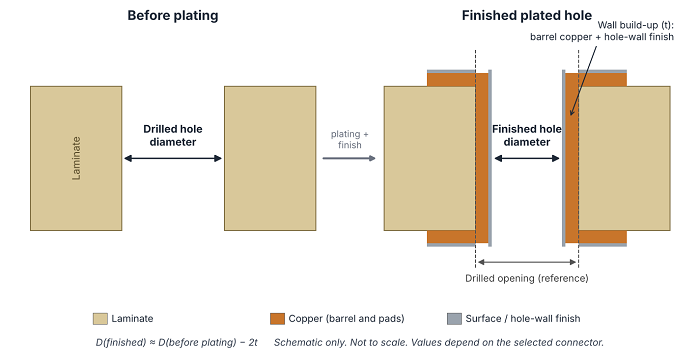
Figura 1. Foro forato rispetto a foro placcato finito. Solo schema; non in scala.
Quale dimensione del foro specifica il disegno del connettore?
Iniziare con le specifiche dell’applicazione e il disegno del cliente relative al numero di parte e alla revisione esatti del connettore. Verificare se ciascuna quota si riferisce al foro forato, al foro placcato finito o a una caratteristica diversa, come un foro di centraggio. Queste quote non sono intercambiabili.
| Term | Ciò che descrive | Perché è importante |
|---|---|---|
| Diametro della punta | Il diametro nominale dell'utensile selezionato per la foratura | Un dato del processo di fabbricazione, non la dimensione finale di accoppiamento |
| Diametro del foro come forato | L'apertura effettiva prodotta prima della placcatura | Può differire dal diametro nominale dell'utensile |
| Diametro finito del foro | L’apertura lasciata dopo il rame delle pareti del foro specificato e la finitura | La dimensione con cui il contatto ad accoppiamento a pressione entra in ingaggio |
| Diametro del pad | La zona di rame che circonda il foro | Definisce la geometria del rame circostante, non l’apertura di contatto |
| Posizione del foro | La posizione del foro rispetto ai riferimenti specificati | Un diametro corretto non garantisce che una matrice di connettori si allinei |
Un esempio reale: un connettore, tre finiture PCB
La specifica di applicazione 114-13021 (Rev C) di TE Connectivity per i connettori PC/104 e PC/104-Plus mostra come questi requisiti vengono redatti in pratica. Per i contatti a pressione (a occhio di ago) della versione PC/104, su una scheda FR-4 da 1,57 mm con 0,025–0,075 mm di rame nel foro metallizzato, essa specifica:
| Finitura PCB | Diametro del foro alesato | Diametro finale del foro dopo la placcatura |
|---|---|---|
| Stagno-piombo | 1,13–1,17 mm | 0,95–1,11 mm |
| Argento a immersione | 1,18–1,22 mm | 1,10–1,19 mm |
| ENIG | 1,18–1,22 mm | 1,10–1,19 mm |
Fonte: specifica di applicazione TE Connectivity 114-13021, Rev C, Figura 4 (solo versione PC/104; i valori PC/104-Plus sono diversi).
Due punti spiccano. Primo, la specifica controlla sia il diametro forato che quello finito, non solo uno dei due. Secondo, il passaggio da una finitura stagno‑piombo a argento a immersione o ENIG sposta entrambe le finestre. Una modifica di finitura che sull’ordine sembra cosmetica cambia l’interfaccia a press‑fit. Lo stesso documento afferma anche che il disegno del cliente per uno specifico componente ha la priorità sulla specifica di applicazione in caso di conflitto tra le due, quindi fai sempre riferimento alla documentazione relativa al tuo esatto numero di parte.
Questi valori mostrano come un produttore di connettori definisce il foro. Non sono una raccomandazione per nessun altro connettore. Non copiare una dimensione del foro da un componente visivamente simile; ottieni le specifiche per il connettore che hai effettivamente selezionato.
Distinguere inoltre i contatti elettrici a press-fit dagli elementi meccanici. Un fermo per circuito stampato (boardlock) o un piolo di posizionamento che mantiene il connettore in posizione può richiedere fori diversi rispetto ai contatti di segnale e di potenza.
Perché la dimensione della punta è maggiore rispetto al foro finito?
La placcatura delle pareti del foro occupa spazio all'interno dell'apertura forata. Man mano che rame e finitura vengono depositati sulle pareti opposte, il diametro disponibile si riduce. Una relazione geometrica semplificata è:
Diametro finito ≈ diametro prima della placcatura − 2 × t
Qui, t è lo spessore radiale di tutto ciò che viene depositato sulla parete del foro e che è incluso nella dimensione finale: rame del barilotto più qualsiasi finitura sulla parete del foro. Come caso puramente illustrativo, un’apertura circolare che misura 1,00 mm prima della placcatura e che riceve un deposito uniforme di 0,025 mm su ciascuna parete avrebbe una dimensione finale di circa 0,95 mm. Questi sono solo valori dimostrativi, non una costruzione consigliata per press-fit né un valore di processo PCBCart.
La relazione spiega perché i due diametri differiscono, ma non è una regola per la scelta della punta. Il produttore deve anche tenere conto dell’effettiva apertura forata, della distribuzione della placcatura lungo il cilindro, della variazione di processo e della finitura specificata. Una dimensione nominale dell’utensile non è una misura garantita del foro prima della placcatura.
Alcune specifiche dei connettori vanno oltre e limitano il modo in cui si può ottenere la dimensione finale, ad esempio vietando una foratura sovradimensionata che venga poi riportata a misura tramite placcatura. Ecco perché il requisito di foratura rientra nell’accordo sulle tolleranze riportato di seguito. L’istruzione pratica, quindi, non è “aggiungere un margine standard a ogni foro”. È “identificare la condizione finale richiesta, quindi concordare l’approccio produttivo”.
Il diametro finito corretto è sufficiente?
No. Due fori possono avere la stessa apertura finale ma diversi spessori di rame, finiture o strutture del circuito stampato, e queste differenze sono importanti perché un giunto press-fit è sia una connessione elettrica che meccanica.
Un pin a inserzione a pressione conforme ha una zona di inserzione leggermente più grande del foro metallizzato. Durante l’inserimento, quella zona si deforma e mantiene una forza normale contro il barilotto, ed è questo che crea un contatto ermetico ai gas e a bassa resistenza. TE descrive il pin e il foro passante metallizzato come un unico sistema a inserzione a pressione il cui comportamento dipende dalle proprietà di entrambi. Una forza troppo bassa indebolisce il giunto; una forza eccessiva può danneggiare il barilotto o il laminato circostante. Prima di rilasciare la scheda, esaminate insieme i seguenti requisiti.
Rame e finitura dei fori passanti
Verifica i requisiti del produttore del connettore per quanto riguarda lo spessore del rame del barilotto e la finitura all’interno del foro. La scelta della finitura superficiale nell’ordine del PCB non deve sostituire una revisione della struttura ammessa per le pareti del foro del connettore. Quando le specifiche distinguono tra rame, strato di base e finitura finale, mantieni tali distinzioni nei tuoi requisiti e non presumere che un cambio di finitura sia innocuo solo perché il diametro finale rimane invariato.
Spessore e Planarità della Scheda
Conferma l’intervallo di spessore della scheda consentito dal produttore del connettore e come viene definito tale spessore. Una variazione dello spessore del PCB dovrebbe attivare una revisione dell’interfaccia del connettore, invece di essere trattata solo come una modifica meccanica dell’involucro. Si può specificare anche la planarità: la specifica applicativa PC/104 citata sopra, per esempio, limita l’imbarcamento della scheda a 0,08 mm sulla lunghezza del connettore.
Posizione e schema dei fori
Per un connettore multipolare, confronta la matrice di fori con il disegno del connettore. La tolleranza sul diametro e la tolleranza di posizione rispondono a domande diverse e irrigidirne una non risolve l’altra. Indica sul disegno i riferimenti (datums) richiesti e i controlli di posizione invece di fare affidamento su una tolleranza generale non specificata.
Elaborazione prima dell'inserimento
Stabilire se la scheda passerà attraverso rifusione, saldatura a onda o altri processi prima che il connettore venga inserito. Quando le specifiche di applicazione del connettore impongono restrizioni sulla lavorazione precedente, comunicarle sia al produttore sia a chi esegue l’inserimento.
Quali tolleranze dovrebbero essere concordate prima della fabbricazione?
Usa i requisiti del connettore come punto di partenza, quindi ottieni la conferma di fabbricazione. Non dare per scontato che una tolleranza PTH standard soddisfi un’interfaccia press-fit. Come riferimento, questi sono itolleranze standardpubblichiamo per le caratteristiche più rilevanti per i fori a pressione:
| Funzione | Tolleranza standard PCBCart |
|---|---|
| Diametro finito PTH, ≤0,8 mm | ±0,08 mm |
| Diametro finito PTH, >0,8 mm a <2,5 mm | ±0,10 mm |
| Posizione del foro (foratura) | ±0,18 mm |
| Spessore finale della scheda, >1,0 mm e ≤1,6 mm | ±0,14 mm |
| Spessore finale della scheda, >1,6 mm e ≤2,0 mm | ±0,18 mm |
Confrontalo con l’esempio ENIG sopra. La sua finestra per il foro finito copre 0,09 mm (1,10–1,19 mm), che è meno della metà della banda di ±0,10 mm consentita dalla nostra tolleranza standard per un foro di tali dimensioni. Un requisito del genere deve essere indicato come requisito speciale; non verrà soddisfatto in modo predefinito. Le nostre tolleranze standard sono una base generale, non un’approvazione di una particolare costruzione press-fit, e valori più rigorosi possono essere presi in considerazione per progetti personalizzati una volta che avremo esaminato il requisito completo.
| Requisito | Cosa stabilire | Cosa evitare |
|---|---|---|
| Diametro del foro finito | Intervallo nominale, consentito e fase in cui viene misurato | Una “dimensione del foro” inspiegata |
| Requisito di esercitazione | Se il connettore specifica un intervallo di fori trapanati oppure lascia la foratura al fabbricante | Trattare tutti i valori di perforazione come liberamente regolabili |
| Rame delle pareti dei fori | Spessore richiesto o intervallo dalla specifica applicabile | Una nota di placcatura generica senza revisione dell’interfaccia |
| Finitura della parete del foro | Sistema di finitura consentito e limiti applicabili | Supponendo che tutte le finiture saldabili siano intercambiabili |
| Spessore e planarità della scheda | Intervallo consentito, base di misurazione ed eventuale limite di freccia | Uno spessore nominale senza un controllo di compatibilità |
| Schema dei fori | Requisiti di riferimenti, passo e posizionamento | Supponendo che un diametro corretto garantisca l'allineamento |
| Revisione del documento | Revisioni dei disegni dei connettori e delle specifiche di applicazione | Fare riferimento solo al nome di una famiglia di connettori |
Se la specifica del connettore controlla sia le dimensioni forate che quelle finite, invia entrambe. Il fabbricante dovrebbe esaminarle insieme invece di modificare silenziosamente l’una per ottenere l’altra.
Cosa dovrebbe comparire sul disegno di fabbricazione?
Identificare i fori interessati e indicare la condizione finale richiesta in un dettaglio locale o in una nota controllata, non in una dichiarazione generale sui fori metallizzati (PTH). Mantenere coerenti tra loro il disegno, i dati di foratura e i requisiti d’ordine. Fornire i dati di foratura Excellon con un elenco degli utensili di foratura che mostri le dimensioni finite e lo stato di metallizzazione per ciascun utensile, come spiegato nella nostra guida ascegliere un pacchetto di dati di fabbricazione. Il seguente è un modello di redazione, non una specifica di produzione completa:
|
FORI DI CONTATTO A PRESS-FIT — CONNETTORE J[X]
Produttore di connettori: Numero di parte esatto del connettore: Numero e revisione del disegno del connettore: Numero di specifica dell'applicazione e revisione:
Fori interessati / dettaglio del disegno: Diametro e tolleranza del foro metallizzato finito: Requisito foro perforato (se specificato): Fase di misurazione: Requisito di rame sulla parete del foro: Finitura consentita della parete del foro: Spessore finale del PCB e tolleranza; limite di curvatura: Datums con schema di fori e requisiti di posizione:
Requisiti di produzione e ispezione da rivedere e concordato prima della fabbricazione. Non modificare la costruzione del foro specificata senza approvazione ingegneristica scritta. |
Sostituire ogni spazio vuoto con un requisito verificato o con una disposizione esplicitamente concordata. “Secondo il datasheet del connettore” non è sufficiente se il package non identifica il documento e la relativa revisione.
Per gli ordini PCBCart, le specifiche inserite nel modulo d’ordine online definiscono la costruzione della scheda e file separati di tipo readme o di specifiche non vengono utilizzati per impostare i parametri. Inserisci i tuoi requisiti di press-fit nella Nota sui Requisiti Speciali al momento dell’ordine così come nel disegno controllato, e assicurati che i due dicano la stessa cosa.
Cosa succede se il file di foratura e il disegno non coincidono?
Fermati e risolvi la discrepanza prima della fabbricazione. Per prima cosa, stabilisci cosa rappresentano i diametri dei file di foratura nel tuo trasferimento dati. Poi confrontali con le specifiche dei fori finiti e con eventuali requisiti di foratura imposti dai connettori.
Non ogni differenza è un errore: è previsto che il diametro di foratura e il diametro finito siano diversi. Il problema è una differenza non spiegata tra documenti che dovrebbero descrivere lo stesso requisito. Una richiesta di chiarimento utile identifica:
1. Il connettore interessato e il gruppo di fori.
2. Il diametro indicato in ogni file.
3. Se ciascun valore è previsto come forato o finito.
4. Il documento connettore di controllo e la revisione.
5. I file corretti o il provvedimento scritto.
Dopo il chiarimento, emettere un pacchetto di produzione coerente. Evitare di lasciare una correzione solo in un’email mentre il disegno rilasciato riporta ancora il vecchio requisito.
Come dovrebbero essere ispezionati e accettati i fori?
Concordare l’ispezione prima della produzione, non dopo che un connettore non si è innestato correttamente. Il piano di accettazione dovrebbe definire cosa viene controllato, in quale fase del processo, con quale metodo e rispetto a quale documento.
Il diametro finito, la posizione del foro e la struttura del barrel sono caratteristiche distinte, e un singolo risultato di ispezione non può dimostrare tutte e tre. Un controllo dimensionale dell’apertura non stabilisce lo spessore del rame all’interno del barrel. Diverse specifiche di applicazione TE evidenziano direttamente questo punto: il diametro nominale finito del foro è fornito a titolo di riferimento e può essere utilizzato come dimensione di ispezione, ma la corretta composizione del foro metallizzato può essere confermata solo mediante sezionamento radiale e longitudinale. Se hai bisogno di prove tramite sezionamento, indicalo nella Nota di Requisito Speciale, così possiamo confermare prima della produzione se e come tali prove possano essere fornite.
| Domanda di ispezione | Ciò che l’accordo dovrebbe chiarire |
|---|---|
| Quando viene misurato il diametro? | Dopo quali operazioni di placcatura e finitura |
| Come viene verificata la dimensione? | Il metodo di misurazione concordato e i limiti di accettazione |
| Come viene verificata la costruzione della parete del foro? | Le prove richieste per il rame e la finitura specificati, come ad esempio le microsezioni |
| Come viene controllato il pattern? | Requisiti di datum, requisiti di posizionamento e metodo di verifica |
| Quali registri sono richiesti? | Contenuto del rapporto, campionamento e tracciabilità |
| Cosa succede dopo una modifica di processo o di progettazione? | Se è richiesta una revisione o una riqualificazione |
Mantieni separate l’accettazione di fabbricazione e la validazione dell’inserimento del connettore. Una scheda nuda conforme non elimina la necessità di seguire le istruzioni del produttore del connettore riguardo agli utensili e all’inserimento. La specifica PC/104, ad esempio, richiede che la forza di posizionamento sia applicata in modo uniforme su tutto il connettore e che l’alloggiamento inserito risulti a filo con la scheda entro 0,13 mm.
Come si inviano a PCBCart i requisiti per i fori a pressione (press-fit)?
Posiziona il lavoro come unOrdine PCB standardPer gli ordini di PCB Standard, i nostri ingegneri effettuano un controllo DFM gratuito dei tuoi file dopo il pagamento e la produzione inizia solo dopo che i file sono stati confermati come corretti per la produzione. Eventuali domande riguardanti i tuoi requisiti di press-fit vengono sollevate durante tale revisione, prima della realizzazione degli utensili.
Nella Nota di Requisiti Speciali, elenca il gruppo di fori a press-fit, il codice del connettore con le revisioni del disegno e delle specifiche di applicazione, il diametro finito e la tolleranza, l’eventuale intervallo di fori trapanati, i requisiti per il rame del barilotto e la finitura, l’intervallo di spessore della scheda e le evidenze di ispezione di cui hai bisogno. Mantieni gli stessi valori sul disegno di fabbricazione.
Scheda di chiarimento per fori a press-fit
Compila questo modulo prima di richiedere l'approvazione per la fabbricazione.
| Domanda | Risposta al progetto |
|---|---|
| Qual è il numero di parte esatto del connettore? | |
| Quali revisioni dei disegni e delle specifiche di applicazione si applicano? | |
| Quali fori sono contatti elettrici a press-fit e quali sono elementi di posizionamento? | |
| Quali sono il diametro finito e la tolleranza richiesti? | |
| Esistono requisiti separati per i fori perforati? | |
| Quali requisiti si applicano al rivestimento in rame del barile e alla finitura della parete del foro? | |
| Lo spessore del PCB è compreso nell’intervallo consentito? Esiste un limite di flessione? | |
| Quali riferimenti controllano il modello di fori? | |
| La saldatura o altre lavorazioni avverranno prima dell'inserimento? | |
| Quali prove dimensionali e costruttive sono richieste? | |
| Il fabbricante ha confermato il requisito completo? | |
| Il responsabile del processo di inserimento ha confermato i requisiti di inserimento? |
Tratta ogni riga non risolta come una questione tecnica. Non sostituirla con una nota generica di “tolleranza standard” solo per poter evadere l’ordine.
Domande frequenti
Posso riutilizzare l’impronta di un altro connettore a inserzione forzata?
Solo dopo averlo confrontato con il disegno del connettore sostitutivo esatto e con la specifica di applicazione. Il passo o l’aspetto corrispondente non significa che la geometria del contatto, la finestra del foro finito e il range di spessore della scheda siano gli stessi.
Posso allargare un foro a pressione già finito se la forza di inserimento è troppo elevata?
Non considerare l’ingrandimento del foro come una modifica approvata, perché cambia l’interfaccia. Verifica la costruzione del foro, i requisiti del connettore e la configurazione di inserimento, quindi concorda un’azione correttiva con i team di ingegneria responsabili.
Una tolleranza più stretta del foro rende sempre migliore il collegamento?
No. L’obiettivo è soddisfare i requisiti di sistema del connettore, non ridurre al minimo le tolleranze senza motivo. Diametro, placcatura, struttura della scheda e condizioni di inserzione devono rimanere compatibili, e una tolleranza inutilmente ristretta aumenta i costi senza aumentare l’affidabilità.
Esiste uno standard di settore per i collegamenti ad accoppiamento a pressione?
Sì. La IEC 60352-5 copre i collegamenti a innesto senza saldatura, e i produttori di connettori qualificano i loro contatti press-fit in base a requisiti di questo tipo. I requisiti per i fori del PCB per un componente specifico derivano comunque dal disegno e dalle specifiche di applicazione proprie di quel connettore.
Devo ricontrollare i fori quando cambio fornitore di PCB?
Sì. Mantieni invariati i requisiti per il connettore controllato e fai confermare tali requisiti al nuovo produttore. Il fatto che le schede di un fornitore abbiano avuto successo non dimostra che il processo predefinito di un altro fornitore produrrà la stessa struttura del foro.
Il collaudo elettrico del PCB dimostra l’idoneità alla press-fit?
No. Noi eseguiamoTest elettrico al 100%su ogni scheda che produciamo, che rileva circuiti aperti e cortocircuiti. Non verifica il diametro dei fori, il rame del barilotto o la finitura, quindi specificare separatamente i requisiti di accettazione dimensionali e di costruzione.
Ottieni un preventivo per la produzione di PCB
Risorse utili
•Lista di controllo per il pre-ordine PCB
•Progetta PCB per sfruttare al meglio le capacità produttive di PCBCart
•Lista di controllo per la preparazione della RFQ: quali informazioni il tuo partner EMS necessita per un preventivo HMLV accurato


