



Le prestazioni del collegamento RF su una scheda gateway wireless industriale vengono determinate sulla linea SMT, non solo nello schema RF. Le variazioni nella fase di assemblaggio riducono il margine di collegamento in modi che un piano di processo HMLV generale non evidenzia in modo predefinito.
Un pad adiacente a una traccia che viene stampato qualche percento sovradimensionato, o una gabbia di schermatura che atterra con uno scostamento di 0,1 mm rispetto al suo footprint, raramente provoca un guasto immediato come invece fa un QFN a passo fine in cortocircuito. Il problema emerge più tardi: qualche dB di inspiegata perdita di inserzione, oppure un calo intermittente dell’RSSI che l’ingegnere RF del cliente attribuisce all’hardware solo dopo aver escluso il firmware e il posizionamento dell’antenna.
di PCBCartControllo DFM gratuitosegnala i tipici problemi di producibilità standard — distanza delle piazzole, spaziatura, serigrafia — prima dell’attrezzaggio. Le schede con punti di controllo specifici RF richiedono criteri di revisione aggiuntivi: la geometria delle piazzole della rete di adattamento e la tolleranza di posizionamento delle schermature non sono aspetti che un normale controllo DFM sia progettato per individuare.
Dove la sensibilità del collegamento RF incontra la precisione di assemblaggio
Due variabili di assemblaggio dominano il quadro del rischio RF su una scheda gateway: la fedeltà della geometria dei pad lungo le tracce a impedenza controllata e la precisione del posizionamento della gabbia di schermatura RF rispetto al suo telaio di massa. Entrambe sono problematiche dimensionali prima ancora che elettriche.
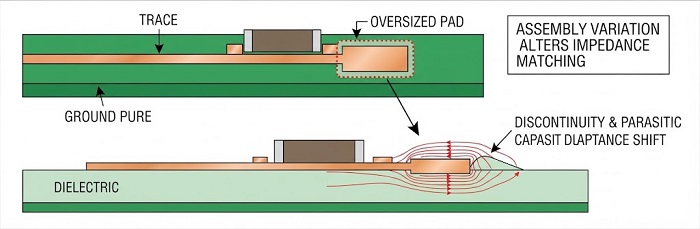
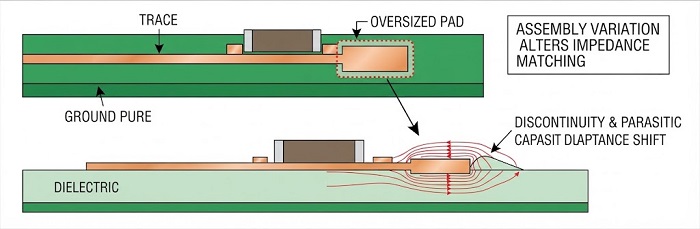
Le dimensioni dei pad e l’allineamento della solder mask sui componenti lungo una traccia a impedenza controllata determinano se quella traccia rimane adattata. Una linea single-ended da 50 Ω (comune per front-end cellulari e sub-GHz) dipende da una relazione costante tra la larghezza della traccia, l’altezza del dielettrico e il piano di rame a cui fa riferimento.
Un balun, un condensatore di rete di adattamento o un diodo ESD presenti su quella linea introducono già per progetto una discontinuità localizzata: l’assemblaggio non dovrebbe aggiungerne una seconda, indesiderata. Una piazzola stampata sovradimensionata a causa della deriva dell’apertura dello stencil, o un componente posizionato con un eccesso di toe fillet, modificano la capacità parassita locale a sufficienza da spostare la frequenza di sintonia della rete di adattamento, in particolare nella parte alta delle bande cellulari (sub-6 GHz n77/n78).
Lo spostamento del posizionamento dello shield-can modifica il volume della cavità e l’accoppiamento tra compartimenti in un progetto multi-radio. Un contenitore posizionato fuori centro rispetto alla sua recinzione di massa altera il volume effettivo della cavità e l’accoppiamento tra i compartimenti, con il risultato di un’isolamento non uniforme tra, ad esempio, un PA cellulare e un front-end GNSS co-localizzato.
3DAOIpuò rilevare lo scostamento geometricamente. La conseguenza elettrica di solito emerge solo durante la validazione RF effettuata dal cliente.
Punti di rischio di continuità d’impedenza durante l’assemblaggio
Sollecitazione termica di rifusione e microspostamento
La micro-spostamento nella fase di rifusione è il principale modo in cui un disallineamento di posizionamento, pur rientrando ampiamente nelle normali tolleranze SMT, si trasforma in un problema RF. L’autoallineamento durante la rifusione della saldatura è di solito un vantaggio: riporta un 0402 leggermente fuori posizione nuovamente sul suo pad.
Ma su un componente asimmetrico o pesante come una schermatura o un modulo RF, la bagnatura differenziale dovuta a volumi di stagno non uguali può tirare un bordo più dell’altro, lasciando uno sfasamento residuo dopo la solidificazione. Su una rete digitale o in continua, quello sfasamento è solo estetico. Su una rete a impedenza controllata non lo è: il medesimo micro-spostamento modifica la geometria locale del percorso di ritorno.
Lo stesso meccanismo compare sulle schede analogiche di precisione in altre parti della nostra documentazione di processo, dove lo spostamento del giunto nella fase di rifusione influisce sull’integrità del segnale sulle reti analogiche sensibili piuttosto che su quelle RF. La conclusione vale per tutti i tipi di schede: ovunque le prestazioni dipendano da una tolleranza geometrica ristretta, il profilo di rifusione e il piano di fissaggio devono essere qualificati rispetto a tale tolleranza — non solo rispetto ai criteri di accettazione dei giunti IPC-A-610, che non sono stati redatti tenendo conto dell’impedenza.
Qui due controlli di processo svolgono la maggior parte del lavoro: un profilo di rifusione con fasi controllate di salita in temperatura e di mantenimento per ridurre le forze di bagnatura differenziali sui componenti asimmetrici e il controllo dell’imbarcamento della scheda prima dell’ingresso in rifusione.
Utilizziamo supporti in Pietra Sintetica sotto le schede con note tendenze alla deformazione per mantenere la planarità del pannello durante il ciclo termico. Una scheda che si imbarca durante il riflusso modifica la geometria dei giunti di saldatura in modo non uniforme sulla sua superficie — un difetto più difficile da prevedere rispetto a un semplice offset di posizionamento.
Montaggio della schermatura RF: stencil, posizionamento e verifica post-reflow
Progettazione dell'apertura dello stencil per il telaio di massa
Un’apertura a stencil segmentata di recinzione a terra, e non una fessura continua, è la contromisura standard per i difetti delle giunzioni di saldatura dello shield-can. La recinzione stessa si comporta come un’unica giunzione di saldatura lunga e sottile piuttosto che come un singolo pad.
Un volume di pasta eccessivo favorisce la formazione di vuoti e il bridging tra segmenti di barriera adiacenti. Un volume troppo ridotto comporta il rischio di una giunzione d’angolo aperta o parzialmente bagnata.
La segmentazione dell’apertura in pad discreti con piccoli spazi offre ai volatili di degassificazione un percorso di uscita durante il riflusso e riduce le cavità di gas intrappolato negli angoli, in linea con le pratiche generali di progettazione degli stencil per i piani di massa, ed è proprio lì che i coperchi di schermatura più spesso mostrano saldature al limite.
Precisione di posizionamento e verifica AOI post-reflow
Le giunzioni di saldatura dello shield-can richiedono due punti di ispezione, perché il corpo del can le nasconde dalla vista dall’alto una volta posizionato. La SPI 3D verifica il volume della pasta e il registro di stampa sulle aperture segmentate della recinzione prima del posizionamento.
L’AOI 3D, eseguita immediatamente dopo il posizionamento e prima del riflusso, conferma quindi che lo shield stesso sia centrato sul suo footprint entro la tolleranza nominale della macchina di posizionamento. Dopo il riflusso, l’ispezione si concentra in particolare sui quattro angoli, poiché le giunzioni agli angoli sono sia le più importanti elettricamente per la continuità della schermatura, sia le più inclini a mostrare saldature fredde o aperte a causa degli spazi tra i segmenti della “recinzione” descritti sopra.
Quando un giunto d’angolo non può essere verificato visivamente perché il corpo della lattina lo occlude, la radiografia off-line fornisce un controllo non distruttivo per stabilire se la saldatura ha bagnato l’intera altezza del bordo o solo una parte di essa.
Posizionamento di moduli RF a passo fine e quantificazione dello scostamento
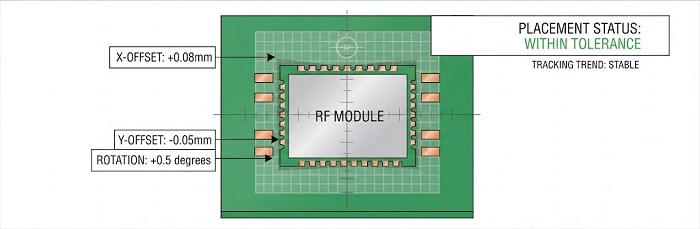
Le impronte dei moduli RF a passo fine offrono un margine minore per l’offset di posizionamento rispetto a quanto suggerito dalle dimensioni del package del modulo. I moduli Cellular e LoRa montati come sottoassiemi precertificati utilizzano spesso un’impronta a mezzaluna (castellated) o in stile LGA, con passi dei pad così ridotti che uno spostamento pur entro le tolleranze SMT generali può comunque disallineare un pad RF o di alimentazione dell’antenna rispetto alla relativa traccia.
Poiché questi moduli sono in genere a singola fonte per progetto e dispongono di certificazione normativa a livello di modulo, il ritocco dopo il riflusso è più problematico rispetto al ritocco di un componente passivo. Questo aumenta il valore di individuare lo scostamento durante l’ispezione piuttosto che al collaudo funzionale.
Qui si utilizza l’AOI 3D per una misurazione quantificata dello scostamento, anziché per il solo giudizio di conformità/non conformità, riportando lo scostamento X/Y e la rotazione in unità misurabili rispetto all’ingombro del modulo, in modo che una tendenza alla deriva su un pannello o un lotto possa essere rilevata a livello di programma di piazzamento prima che si accumuli in guasti.
Tracciabilità MES per la coerenza dei lotti dei moduli RF
La tracciabilità a livello di lotto è più importante sulle schede RF che sulle tipiche assembly digitali, perché le prestazioni RF possono variare da lotto a lotto in modi che non sempre vengono rilevati da un test funzionale di tipo go/no-go.
Il nostro sistema Smart MES associa il codice lotto/data di ciascun modulo RF al numero di serie univoco della singola scheda durante il posizionamento, mentre la marcatura laser fornisce l'UID fisico sulla scheda finita.
Se un cliente identifica un’incoerenza nelle prestazioni wireless durante la propria validazione RF o sul campo, tale associazione consente di isolare per l’indagine il lotto del modulo, la macchina di posizionamento e il ciclo di rifusione, invece di trattarli come un’incognita a livello di scheda.
Raccomandazioni DFM per l’assemblaggio consapevole delle RF
• Contrassegna ogni componente su una traccia a impedenza controllata durante la revisione DFM, non solo le parti etichettate RF: i passivi della rete di adattamento e i diodi ESD sono punti ciechi frequenti.
•Segmentare le aperture dello stencil della recinzione di massa dello shield-can invece di utilizzare una fessura continua, per controllare il volume di pasta e fornire ai volatili un percorso di degasaggio.
•Specificare l’AOI ai quattro angoli e utilizzare i raggi X nelle aree in cui la visibilità è occlusa, come fase standard di ispezione per le schede dotate di schermatura RF.
•Imposta la tolleranza di posizionamento del modulo RF a passo fine in base alla geometria dei pad RF/antenna del modulo, non solo al suo contorno esterno, e traccia i dati di offset dell’AOI 3D sull’intero lotto invece che scheda per scheda.
•Associare il codice lotto/data del modulo RF al numero di serie della scheda durante il posizionamento, in modo che qualsiasi incoerenza RF dopo la spedizione possa essere ricondotta a uno specifico lotto e ciclo di processo.
Nulla di tutto ciò sostituisce la convalida RF del cliente stesso: le scansioni con analizzatore di rete, i test irradiati/condotti e la misurazione del diagramma d’antenna rimangono al di fuori dell’ambito dell’assemblaggio e al di fuori della nostra base di certificazione.
Ciò che i controlli nella fase di assemblaggio possono fare è eliminare la variabilità introdotta dal processo che altrimenti emergerebbe come variazione inspiegata in quei dati di convalida.
Se stai portando in produzione un gateway wireless o una scheda IoT industriale multi-radio, invia il tuo stackup, l’ingombro dello shield-can e i requisiti di posizionamento del modulo per una valutazione di assemblaggio consapevole delle RF. Evidenzieremo i rischi DFM specifici del tuo progetto prima del primo articolo.
Risorse utili
•Ispezione automatizzata a raggi X (AXI) per la qualità dell'assemblaggio PCB
•Confronto tra AOI, ICT e AXI e quando utilizzarli durante l'assemblaggio SMT dei PCB


