



複合実装基板では、通常まず表面実装部品が配置されてはんだ付けされ、その後でスルーホール部品が追加される。この順序は、設計が受け継ぐプロセス上の制約であって、取捨選択できる好みではない。つまり、すべての部品は熱暴露に関する判断の対象にもなるということだ。すなわち、その部品がどの程度の熱に耐えなければならないか、どちらの面に載せるか、そして後工程のスルーホール実装のためにその周囲にどれだけのスペースが必要か、という点である。
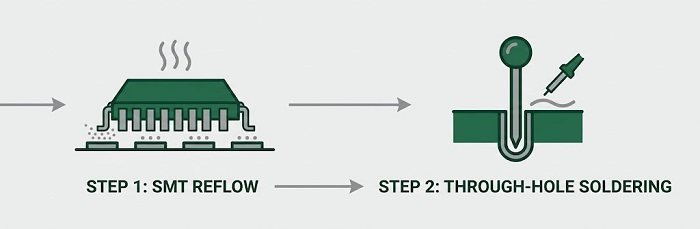
なぜ混載基板はその順序ではんだ付けされるのか
ロジックは、表面実装はんだ付けの仕組みから始まります。はんだペーストはステンシルを通して平らなパッド上に印刷され、そのペーストの中に部品が配置され、基板全体がリフロー工程を通ります。スルーホールの部品本体やリードが基板上に立っていると、印刷や実装の邪魔になるため、後回しにしなければなりません。第二の理由は熱です。すでにはんだ付けされた接合部は、別のはんだ付け工程を通ると再び溶けてしまうため、そのような理由から順序を逆にすると、すでに仕上がっている継ぎ目を乱すおそれがありますボード上で部品がずれたり、さらには落ちてしまうこともあります。
これらのことはどれも特別なものではない。ただ、その順序が存在する理由にすぎない。購買担当者にとって重要なのは、その結果として何が起こるかであり、なぜならその並び順が、ある設計でどの部品を使えるか、そしてそれらをどこに配置できるかを、静かに決めてしまうからである。
シーケンスがコンポーネントの選択に与える影響
最初の結果として、熱予算という問題があります。最初にリフローされた面に実装されたすべての表面実装部品はリフローを受け、両面基板では、反対側の部品が再度リフローを受ける場合があります。各コンポーネントのデータシートには、最大はんだ付け温度と許容露光時間が記載されており、湿気に敏感な部品には追加の取り扱い制限があります。回路図上ではごく普通に見える部品でも、その定格が基板が受ける熱サイクル回数に対して余裕を残さないようであれば、不適切な選択になり得ます。
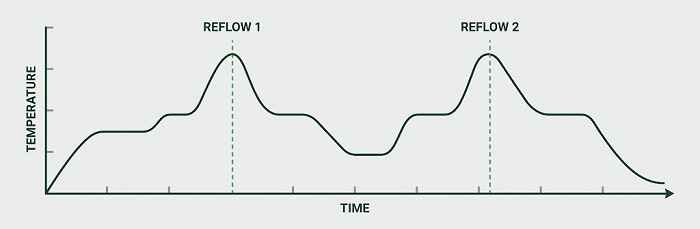
第二の結果は逆方向に働きます。リフローの熱に耐えられない部品は、通常、スルーホール工程に回されるものです。プラスチック筐体のコネクタ、電解コンデンサ、リレーなどが一般的な例ですが、最終的に判断を下すのは部品の種類ではなくデータシートです。そういう意味で、この手順は単なる制約ではありません。耐熱性の低い部品をどこに安全に配置できるかも示してくれます。すなわち、リフロー済みの基板に後から実装される、スルーホール部品のリスト上ということです。
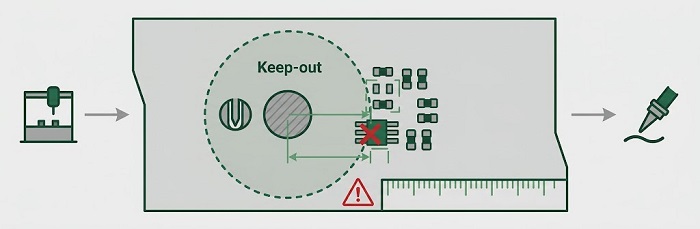
三つ目の影響はレイアウトです。スルーホール工程はリードが突き出している側から行われ、そのリードをはんだ付けする装置は各ピンの周囲に物理的なアクセスが必要になります。はんだ付けの方法や使用する治具によっては、同じ面のスルーホールピンの近くにある表面実装部品が問題になることがあります。それらには立ち入り禁止領域や保護が必要になる場合があり、その距離はメーカーごとに異なるため、思い込みで決めてしまわずに確認する価値があります。実装業者の中にはピンインペースト方式を使うところもあり、この方法ではホール内にペーストを充填し、リフロー時にスルーホールリードをはんだ付けします。ただしこの手法は、リフロー温度に耐えられる部品にしか使えず、かつ実際にそのサービスを提供しているメーカーに限られます。
スルーホール部品とその表面実装(SMD)相当品との選択には、見えにくいトレードオフも存在する。部品を表面実装に変更することで、基板から工程を丸ごとひとつ削減できる場合があるが、嵌合時の力やケーブルの引っ張りに耐える必要があるコネクタは、機械的保持のためにスルーホールであることが多く、それらを置き換えるかどうかは、実装上の判断である以前に機械設計上の判断となる。
設計で実際にどれだけのスルーホール部品が必要かを検討する価値もあります。1つか2つしかスルーホール部品がない基板であっても、その少数の部品のために別工程のはんだ付けを行わなければならないため、混載基板のプロセスコストは、それを引き起こしている部品の数に見合わないことがよくあります。その工程を採用する前に、それぞれのスルーホール部品が機械的な理由でそこにあるのか、それとも単に前回のリビジョンに存在していたからなのかを確認するのは妥当です。機械的な根拠のない部品を統合または置き換えることで、設計の他の部分に手を触れずに製造を簡素化できます。
ファイルを送信する前に決めておくこと
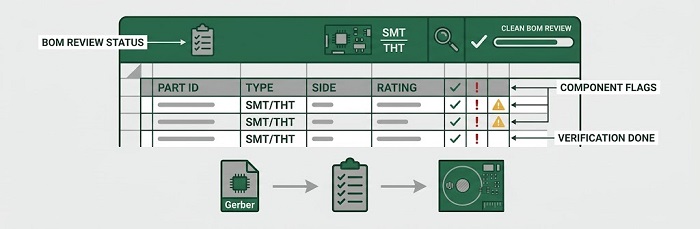
これらの不整合のほとんどは、図面上で解決するのは安価だが、組み上がった基板上で発覚すると高くつく。そのため、最初に有用なステップは情報を「見える化」することだ。BOM には各部品の実装方式と面を明記し、はんだ付け温度に制限があるものにはフラグを立て、スルーホール部品をリフローにかけてはならない場合はその旨をはっきり書く。そのうえで、スルーホール工程にどの方法を使うのか、どれだけの立ち入り禁止(キープアウト)スペースが必要なのかをサプライヤーに確認する。設計レビューは、こうした質問が自然に浮かび上がる場であり、PCBCart は、その実装サービスの一環として、無料の Valor DFM/DFA チェックを提供していますまさにこの種の問題のために。
いくつかのパターンが繰り返し現れます。スルーホールが基板上のどこにでも配置できると仮定して最も一般的な方法です。というのも、ピン側にはアクセスが必要であり、表面実装部品がそれを妨げてしまうことがあるからです。部品のはんだ付け定格を形式的なものとして扱うこと2つ目の理由は、複数回のリフローサイクルに対する余裕のない定格は、両面実装では品質問題になるためです。設計の最終段階でスルーホール部品を表面実装部品に置き換えること3番目のものです。なぜなら、それは部品が受ける工程だけでなく、部品の機械的挙動そのものを変えてしまうからです。
よくある質問
1.スルーホール部品をリフロー実装で代用することはできますか?
場合によってはピンインペーストを使用することもありますが、部品はリフロー熱に対応した定格である必要があり、かつサプライヤーがそのプロセスに対応していなければなりません。その方式を前提に設計する前に必ず確認してください。
2.なぜスルーホール部品を先に実装してはいけないのですか?
それらの本体やリードが、ペースト印刷や実装を妨げ、さらにそれらが形成する接合部は、二度目の加熱工程にさらされることになります。
3.表面実装のみの基板よりも、スルーホールと表面実装が混在した基板の方が高くなりますか?
工程の手順が一つ増えることになるので、価格が同じだと決めつけず、その工程を明示して見積もりに入れてもらうよう依頼してください。
4.スルーホールコネクタを表面実装タイプに置き換えるべきでしょうか?
機械的な負荷がそれを許す場合に限ります。嵌合力が加わるコネクタは、強度確保のためにスルーホール方式であることが多いです。
5.スルーホール工程をどのようにはんだ付けするかは、誰が決定しますか。
サプライヤーは、基板および部品に基づいて、どの方式が適用されるか、また必要なキープアウト領域がどれくらいかを確認してください。
設計に両方の技術を組み合わせている場合、各部品の種類と面をすでに明記したBOMがあれば、どのサプライヤーとの最初の打ち合わせもはるかに生産的になります。
役立つリソース


