



産業用ワイヤレスゲートウェイボードにおけるRFリンク性能は、RF回路図だけでなく、SMTライン上で決まります。組立工程でのばらつきは、一般的なHMLVプロセス計画では標準で検出されない形で、リンクバジェットを削ってしまいます。
トレースに隣接したパッドが数パーセント大きめに印刷されていたり、シールド缶がフットプリントから0.1 mmずれて実装されていても、細ピッチQFNのブリッジのように即座に致命的な故障を引き起こすことはほとんどありません。そうした問題は後になって現れます――原因不明の数 dB の挿入損失や、ファームウェアやアンテナ配置を除外したあとで、顧客側のRFエンジニアが最終的にハードウェアに起因すると突き止めるような、断続的なRSSI低下といった形で。
PCBCartの無料DFMチェックツーリング前に、パッドクリアランス、スペーシング、シルクスクリーンといった標準的な量産性(マニュファクチャラビリティ)の問題を検出します。RF 固有のチェックポイントを持つ基板では、その上にさらにレビュー基準が必要になります。マッチングネットワークのパッド形状やシールド缶の配置許容差といった項目は、一般的な DFM チェックでは検出できないためです。
RFリンク感度と組立精度が出会う場所
ゲートウェイボードにおけるRFリスクの状況を支配する組立変数は2つある。制御インピーダンス配線に沿ったパッド形状の忠実度と、RFシールド缶をそのグランドフレームに対してどれだけ正確に配置できているかである。どちらも電気的な問題である以前に、寸法に関する問題である。
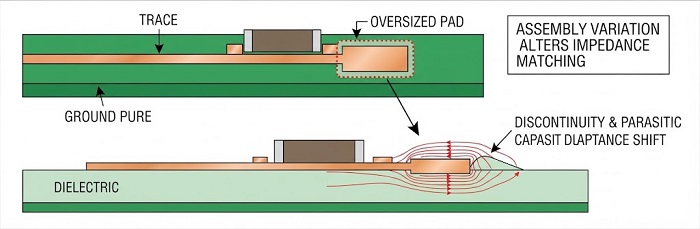
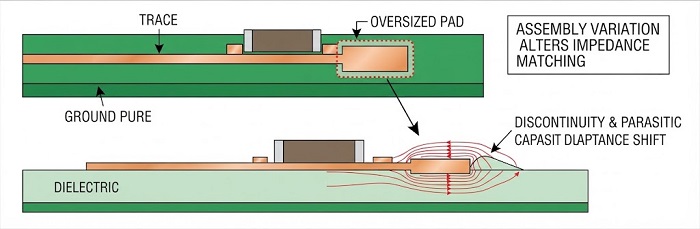
整合インピーダンス配線上のパッドサイズとソルダーマスク位置合わせは、その配線が整合状態を維持できるかどうかを左右します。50 Ωのシングルエンドライン(セルラーやサブGHzフロントエンドで一般的)は、配線幅、誘電体厚、および基準となる銅箔プレーンとの間に一貫した関係が保たれていることに依存します。
そのライン上に配置されたバラン、整合ネットワーク用コンデンサ、あるいは ESD ダイオードは、設計上すでに局所的な不連続性を導入している――実装によって、意図しない第二の不連続点を追加すべきではない。ステンシル開口のずれによるパッド印刷の過大化や、部品のトーフィレット過多による実装は、局所的な寄生容量を変化させ、整合ネットワークの同調周波数を変動させてしまう。これは特に、セルラー帯域の高い側(サブ 6 GHz の n77/n78)で顕著である。
マルチラジオ設計において、シールド缶の配置オフセットはキャビティ容量と区画間結合を変化させる。グランドフェンスに対してオフセンターに配置された缶は、キャビティの実効容量および区画間の結合を変化させる――その結果として、例えばセルラーPAと同一筐体内に配置されたGNSSフロントエンドとの間のアイソレーションが一貫しなくなる。
3DAOIジオメトリ的にオフセットを捉えることができます。電気的な影響は、通常は顧客自身のRF検証の際にのみ現れます。
組立時のインピーダンス連続性リスクポイント
リフロー熱応力と微小変位
リフロー工程での微小変位は、通常のSMT許容範囲内に十分収まっている実装ずれがRFの問題へと変わってしまう主な要因です。はんだリフロー中のセルフアライメントは通常は利点であり、わずかに位置ずれした0402部品をパッド上へと引き戻してくれます。
しかし、シールド缶や RF モジュールのような非対称または重量のある部品では、不均一なはんだ量による濡れ広がりの差によって一方の端がもう一方より強く引かれ、凝固後に残留スキューが生じることがあります。デジタルまたは DC ネットでは、そのスキューは外観上の問題にすぎません。インピーダンス整合されたネットではそうではなく、同じ微小変位が局所的なリターンパスの形状を変えてしまいます。
同じメカニズムは、当社のプロセス文書の他の箇所にある高精度アナログ基板でも見られます。そこでは、リフロー工程でのはんだ接合部のずれが、RFネットではなく、感度の高いアナログネット上の信号品質に影響を及ぼします。基板の種類を問わず共通する要点は、性能が厳密な幾何公差に依存する箇所では、リフロープロファイルと治具計画は、その公差に対して検証される必要があるということです――インピーダンスを考慮して作成されていない IPC-A-610 のはんだ接合受入基準だけに照らして評価してはならないのです。
ここで主な役割を果たすプロセス制御は2つあります。非対称部品にかかる濡れ不均一の力を低減するための、ランプおよびソーク工程を制御したリフロープロファイルと、リフローに投入する基板の反り制御です。
既知の反り傾向がある基板の下には合成石製の治具を使用し、熱サイクル全体を通してパネルの平坦性を保持します。リフロー中に反りが生じる基板では、表面全体で半田接合部の形状が不均一に変化しますが、これは単純な実装ずれよりも予測が難しい欠陥です。
RFシールド缶の実装:ステンシル、実装、リフロー後の検証
グランドフレーム用ステンシル開口設計
分割されたグラウンドフェンスのステンシル開口部(連続したスロットではないもの)が、シールド缶のはんだ接合不良に対する標準的な対策である。フェンス自体は、単一のパッドというよりも、細長く連続したはんだ接合部として振る舞う。
ペースト量が多すぎると、隣接するフェンスセグメント間でボイドやブリッジが発生しやすくなります。ペースト量が少なすぎると、オープンや一部しか濡れていないコーナージョイントを招くおそれがあります。
開口部を小さな隙間をあけた複数のパッドに分割することで、リフロー中に放出されるガス成分が外へ抜ける経路が確保され、コーナー部に閉じ込められたガスによるボイドが減少します。これは一般的なグランドプレーンのステンシル設計手法と整合しており、シールド缶で半田付け不良が最も頻繁に見られる箇所でもあります。
実装精度とリフロー後のAOI検査検証
シールド缶のはんだ接合部は、缶本体が実装後に上方からの視認を妨げるため、2つの検査ポイントが必要です。3D SPIは、実装前に分割されたフェンス開口部上のペースト量と印刷位置合わせを検証します。
3D AOI は、実装直後かつリフロー前に直ちに実行され、実装機の定格許容差内で、缶そのものがフットプリントの中央に正しく位置していることを確認します。リフロー後の検査では、特に 4 つのコーナーに焦点を当てます。コーナーの接合部は、シールドの連続性にとって最も電気的に重要であると同時に、前述のフェンスセグメントの隙間に起因するコールドはんだやオープンはんだが最も発生しやすい箇所だからです。
缶胴によってコーナージョイントが視認できない場合、オフラインX線検査により、はんだがフェンスの全高にわたってぬれているか、それとも途中までしかブリッジしていないかを、非破壊で判定できる。
微細ピッチRFモジュールの実装およびオフセット定量化
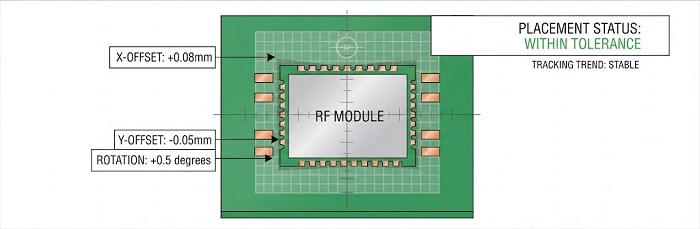
ファインピッチのRFモジュール用フットプリントは、モジュールのパッケージサイズから想像されるよりも、実装位置ずれに対するマージンが小さい。事前認証済みサブアセンブリとして実装されるセルラーおよびLoRaモジュールは、多くの場合キャッスレーテッドまたはLGAスタイルのフットプリントを使用しており、パッドピッチが非常に細かいため、一般的なSMT公差内に収まる程度の位置ずれであっても、RFパッドやアンテナ給電パッドが、その接続パターン(トレース)とずれてしまう可能性がある。
これらのモジュールは通常、設計ごとに単一ソースであり、かつモジュールレベルの規制認証を有しているため、リフロー後のリワークは、パッシブ部品のリワークよりも影響が大きくなります。そのため、機能テスト時ではなく、検査時にオフセットを検出することの重要性が高まります。
ここでは、単なる合否判定ではなく、定量化されたずれ量の測定のために 3D AOI を使用します。モジュールのフットプリントに対して、X/Y 方向のオフセットおよび回転量を測定可能な単位で報告することで、パネル全体やロット全体にわたるドリフト傾向を、不良として顕在化してしまう前に、実装プログラムの段階で検出できるようにします。
RFモジュールのロット一貫性のためのMESトレーサビリティ
ロット単位のトレーサビリティは、一般的なデジタル実装よりもRFボードにおいてより重要です。これは、RF特性がロットごとに変動し、その変動が必ずしも合否判定の機能テストで検出されるとは限らないためです。
当社のスマートMESシステムは、実装時に各RFモジュールのロット/日付コードを基板ごとの固有シリアル番号に紐づけ、完成基板にはレーザーマーキングによって物理的なUIDを付与します。
顧客が自社でのRF検証中または現場で無線性能の不整合を特定した場合、そのひも付けにより、モジュールのロット、実装機、およびリフロー工程を調査対象として切り分けることができ、基板レベルの未知要因として扱わずに済みます。
RF対応アセンブリのためのDFM推奨事項
・DFMレビューの際には、RFとラベルされた部品だけでなく、インピーダンス制御配線上のすべてのコンポーネントにフラグを立ててください。マッチングネットワーク用の受動部品やESDダイオードは、見落とされがちなポイントです。
・連続したスロットではなくセグメント化されたシールド缶グラウンドフェンスのステンシル開口部を使用して、ペースト量を管理し、揮発成分の放出経路を確保してください。
•RFシールド缶を搭載した基板の標準検査工程として、四隅のAOIを指定し、視認性が遮られる箇所にはX線検査を行うこと。
•高密度ピッチRFモジュールの実装許容差は、モジュールの外形だけでなく、RF/アンテナパッドの形状に基づいて設定し、基板ごとではなくロット全体で3D AOIのオフセットデータを追跡すること。
•実装時にRFモジュールのロット/日付コードをボードのシリアル番号に紐付けて、出荷後のRF不整合が特定のロットおよびプロセス実行に追跡できるようにする。
これらはいずれも、顧客自身によるRF検証を置き換えるものではありません。ネットワークアナライザによるスイープ、放射/伝導試験、およびアンテナパターン測定は、組立範囲外であり、また当社の認証範囲にも含まれません。
組立段階での管理によってできることは、本来であれば検証データにおいて原因不明のばらつきとして現れるはずの、プロセスによって生じた変動を取り除くことです。
ワイヤレスゲートウェイやマルチラジオ産業用IoTボードを量産に移行する場合は、RF対応の組立評価のために、スタックアップ、シールド缶のフットプリント、およびモジュール配置要件を提出してください。初回試作前に、あなたの設計特有のDFMリスクを洗い出します。
役立つリソース


