


Untuk penyambung jenis tekan-muat (press-fit), dimensi yang penting ialah diameter lubang berplating siap (finished plated-through-hole), bersama dengan ketebalan tembaga pada dinding lubang, kemasan dinding lubang, dan ketebalan papan seperti yang ditentukan oleh pengeluar penyambung. Diameter gerudi bukan dimensi kawalan. Nyatakan keperluan tersebut pada lukisan fabrikasi dan dalam pesanan anda, kenal pasti dokumen penyambung tepat yang menjadi rujukan keperluan itu, dan minta pengeluar papan anda mengesahkan bagaimana ia akan memenuhi serta mengesahkannya sebelum pembuatan alat (tooling).
Saiz gerudi ialah input proses yang dipilih oleh pembuat papan untuk mencapai keadaan siap. Penyaduran kuprum, kemasan permukaan dan pembinaan papan semuanya berada di antara dua nilai tersebut. Apabila lukisan hanya menunjukkan “saiz lubang” nominal, pembuat papan dan pasukan pemasangan mungkin beroperasi berdasarkan andaian yang berbeza, dan tanda pertama biasanya ialah penyambung yang tidak dapat dipasang, atau yang terlalu mudah dipasang.
Perkara Utama
• Tentukan diameter lubang berlapis siap siap dan toleransinya daripada spesifikasi aplikasi pengeluar penyambung. Saiz gerudi mengikut daripadanya.
• Penyambung yang sama boleh memerlukan saiz tebukan dan siap yang berbeza untuk kemasan PCB yang berbeza, jadi perubahan kemasan ialah satu perubahan reka bentuk.
• Diameter yang betul sahaja tidak mencukupi. Tembaga tong, kemasan dinding lubang, ketebalan papan, tahap kerataan dan kedudukan lubang semuanya mempengaruhi sambungan tekan-muat.
• Tingkap tekan-muat selalunya lebih ketat berbanding toleransi PTH standard. Tandakan ia sebagai keperluan khas dan jangan hanya bergantung pada toleransi lalai.
• Sepakat tentang cara lubang akan diukur, dan bukti apa yang anda perlukan, sebelum pengeluaran bermula.
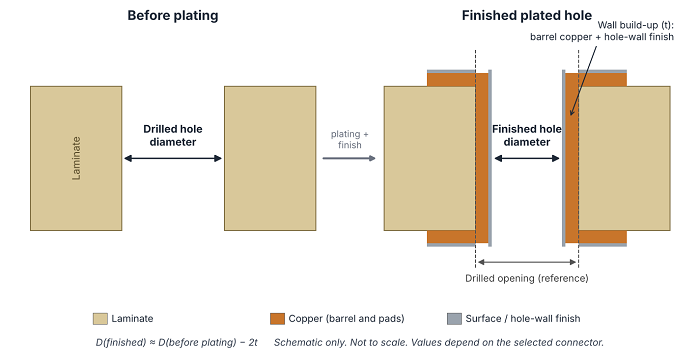
Rajah 1. Bukaan gerudi berbanding lubang bersadur siap. Skematik sahaja; tidak mengikut skala.
Saiz Lubang Manakah yang Dinyatakan dalam Lukisan Penyambung?
Mulakan dengan spesifikasi aplikasi dan lukisan pelanggan bagi nombor bahagian penyambung yang tepat serta semakannya. Periksa sama ada setiap dimensi merujuk kepada lubang gerudi, lubang bersalut siap atau ciri lain, seperti lubang penentu kedudukan. Dimensi-dimensi ini tidak boleh digunakan secara berganti.
| Istilah | Apa yang diterangkannya | Mengapa ia penting |
|---|---|---|
| Diameter gerudi | Diameter nominal alat yang dipilih untuk penggerudian | Input proses fabrikasi, bukan dimensi pemasangan akhir |
| Diameter lubang selepas digerudi | Pembukaan sebenar yang terhasil sebelum penyaduran | Boleh berbeza daripada diameter alat nominal |
| Diameter lubang siap | Bukaan yang tinggal selepas tembaga dinding lubang dan kemasan yang ditetapkan | Dimensi tempat sentuhan pas tekan berfungsi |
| Diameter pad | Tanah tembaga yang mengelilingi lubang | Mentakrifkan geometri kuprum sekeliling, bukan bukaan sentuhan |
| Kedudukan lubang | Kedudukan lubang berbanding datum yang ditentukan | Diameter yang betul tidak menjamin bahawa susunan penyambung akan sejajar |
Contoh Sebenar: Satu Penyambung, Tiga Kemasan PCB
Spesifikasi aplikasi TE Connectivity 114-13021 (Rev C) untuk penyambung PC/104 dan PC/104-Plus menunjukkan bagaimana keperluan ini ditulis dalam praktik. Untuk kenalan tekan-muat (mata jarum) versi PC/104, pada papan FR-4 1.57 mm dengan 0.025–0.075 mm tembaga tong, ia menyatakan:
| Kemasan PCB | Diameter lubang gerudi | Diameter lubang siap selepas penyaduran |
|---|---|---|
| Timah-plumbum | 1.13–1.17 mm | 0.95–1.11 mm |
| Perak celupan | 1.18–1.22 mm | 1.10–1.19 mm |
| ENIG | 1.18–1.22 mm | 1.10–1.19 mm |
Sumber: spesifikasi aplikasi TE Connectivity 114-13021, Rev C, Rajah 4 (versi PC/104 sahaja; nilai PC/104-Plus adalah berbeza).
Dua perkara menonjol. Pertama, spesifikasi mengawal kedua-dua diameter yang dibor dan yang siap, bukan hanya salah satu daripadanya. Kedua, beralih daripada kemasan timah-plumbum kepada perak pencelupan atau ENIG mengalihkan kedua-dua julat tersebut. Perubahan kemasan yang kelihatan kosmetik pada borang pesanan mengubah antara muka press-fit. Dokumen yang sama juga menyatakan bahawa lukisan pelanggan untuk bahagian tertentu mempunyai keutamaan berbanding spesifikasi aplikasi jika kedua-duanya bercanggah, jadi sentiasa rujuk dokumen bagi nombor bahagian anda yang tepat.
Nilai-nilai ini menunjukkan bagaimana pengeluar penyambung mentakrifkan lubang tersebut. Nilai ini bukanlah cadangan untuk mana-mana penyambung lain. Jangan salin saiz lubang daripada bahagian yang kelihatan serupa; dapatkan keperluan untuk penyambung yang anda benar-benar pilih.
Juga bezakan kenalan tekan-tekan elektrik daripada ciri mekanikal. Kunci papan atau pin penentu kedudukan yang memegang penyambung pada tempatnya mungkin mempunyai keperluan lubang yang berbeza daripada kenalan isyarat dan kuasa.
Mengapa Saiz Gerudi Lebih Besar Daripada Lubang Siap?
Penyaduran dinding lubang mengambil ruang di dalam bukaan yang telah digerudi. Apabila tembaga dan kemasan disadur pada dinding yang bertentangan, diameter yang tersedia akan mengecil. Hubungan geometri ringkasnya adalah:
Diameter siap ≈ diameter sebelum penyaduran − 2 × t
Di sini, t ialah ketebalan jejarian bagi semua bahan yang disadur pada dinding lubang yang diambil kira dalam dimensi akhir: tembaga tong serta sebarang kemasan dinding lubang. Sebagai kes ilustrasi semata-mata, satu bukaan bulat yang berukuran 1.00 mm sebelum penyaduran dan menerima saduran seragam 0.025 mm pada setiap dinding akan siap pada kira-kira 0.95 mm. Ini hanyalah angka demonstrasi, bukan satu pembinaan press-fit yang disyorkan atau nilai proses PCBCart.
Hubungan tersebut menjelaskan mengapa kedua diameter itu berbeza, tetapi ia bukan peraturan pemilihan gerudi. Pengeluar juga perlu mengambil kira bukaan sebenar yang digerudi, taburan penyaduran di sepanjang dinding lubang, variasi proses dan spesifikasi kemasan. Saiz alat nominal bukanlah ukuran terjamin bagi lubang sebelum penyaduran.
Beberapa spesifikasi penyambung pergi lebih jauh dan mengehadkan cara saiz siap boleh dicapai, contohnya dengan melarang penggunaan gerudi yang terlalu besar yang kemudian disalut sehingga mencapai saiz. Itulah sebabnya keperluan gerudi termasuk dalam perjanjian toleransi di bawah. Oleh itu, arahan praktikalnya bukanlah “tambah elaun piawai pada setiap lubang.” Arahan yang betul ialah “kenal pasti keadaan siap yang diperlukan, kemudian persetujui pendekatan pembuatan.”
Adakah Diameter Siap yang Betul Sudah Mencukupi?
Tidak. Dua lubang boleh mempunyai bukaan akhir yang sama tetapi ketebalan kuprum, kemasan atau binaan papan yang berbeza, dan perbezaan tersebut adalah penting kerana sambungan tekan-muat ialah sambungan elektrik dan mekanikal.
Pin tekan patuh mempunyai zon tekan masuk yang sedikit lebih besar daripada lubang bersalut. Semasa penyisipan, zon itu berubah bentuk dan mengekalkan daya normal pada tong, yang menghasilkan sentuhan kedap gas dengan rintangan rendah. TE menerangkan pin dan lubang tembus bersalut sebagai satu sistem press-fit yang tingkah lakunya bergantung pada sifat kedua-duanya. Daya yang terlalu kecil melemahkan sambungan; daya yang terlalu besar boleh merosakkan tong atau laminat di sekelilingnya. Sebelum melepaskan papan, semak bersama keperluan berikut.
Tembaga Lubang-Dinding dan Kemasannya
Semak keperluan pengeluar penyambung bagi ketebalan tembaga pada tong dan bagi kemasan di dalam lubang. Pemilihan kemasan permukaan pada pesanan PCB tidak seharusnya menggantikan semakan ke atas pembinaan dinding lubang yang dibenarkan untuk penyambung tersebut. Jika spesifikasi membezakan antara tembaga, salutan bawah dan kemasan akhir, kekalkan perbezaan itu dalam keperluan anda, dan jangan menganggap perubahan kemasan tidak mendatangkan kesan hanya kerana diameter siap tidak berubah.
Ketebalan dan Kerataan Papan
Sahkan julat ketebalan papan yang dibenarkan oleh pengeluar penyambung dan bagaimana ketebalan itu ditakrifkan. Perubahan pada ketebalan PCB seharusnya mencetuskan semakan antara muka penyambung dan bukannya dianggap hanya sebagai perubahan pada perumah mekanikal. Kerataan juga boleh ditentukan: sebagai contoh, spesifikasi aplikasi PC/104 yang disebut di atas mengehadkan lengkungan papan kepada 0.08 mm sepanjang panjang penyambung.
Lokasi dan Corak Lubang
Untuk penyambung berbilang pin, semak susunan lubang berbanding dengan lukisan penyambung. Toleransi diameter dan toleransi kedudukan menjawab soalan yang berbeza, dan mengetatkan satu tidak akan menyelesaikan yang lain. Nyatakan datum yang diperlukan dan kawalan kedudukan pada lukisan dan jangan bergantung pada toleransi am yang tidak dinyatakan.
Pemprosesan Sebelum Penyisipan
Kenal pasti sama ada papan litar akan melalui proses pengelembangan semula, pematerian gelombang atau pemprosesan lain sebelum penyambung dimasukkan. Jika spesifikasi aplikasi penyambung menetapkan sekatan terhadap pemprosesan sebelumnya, maklumkan sekatan tersebut kepada kedua-dua pihak pembuat dan pihak yang menjalankan proses pemasangan penyambung.
Toleransi Mana Yang Harus Dipersetujui Sebelum Fabrikasi?
Gunakan keperluan penyambung sebagai titik permulaan, kemudian dapatkan pengesahan fabrikasi. Jangan anggap toleransi PTH standard memenuhi satu antara muka tekan-muat. Sebagai rujukan, ini ialahtolak ansur piawaikami menerbitkan untuk ciri yang paling berkaitan dengan lubang tekan-muat:
| Ciri | Toleransi standard PCBCart |
|---|---|
| Diameter siap PTH, ≤0.8 mm | ±0.08 mm |
| Diameter siap PTH, >0.8 mm hingga <2.5 mm | ±0.10 mm |
| Lokasi lubang (penggerudian) | ±0.18 mm |
| Ketebalan papan siap, >1.0 mm hingga ≤1.6 mm | ±0.14 mm |
| Ketebalan papan siap, >1.6 mm hingga ≤2.0 mm | ±0.18 mm |
Bandingkan itu dengan contoh ENIG di atas. Julat lubang siapnya meliputi 0.09 mm (1.10–1.19 mm), iaitu kurang daripada separuh jalur ±0.10 mm yang dibenarkan oleh toleransi piawai kami untuk lubang sebesar itu. Keperluan seperti itu mesti dinyatakan sebagai keperluan khas; ia tidak akan dipenuhi secara lalai. Toleransi piawai kami ialah garis dasar umum, bukan kelulusan bagi sesuatu binaan press-fit tertentu, dan nilai yang lebih ketat boleh dipertimbangkan untuk projek khas setelah kami menyemak keseluruhan keperluan.
| Keperluan | Apa yang perlu ditetapkan | Perkara yang perlu dielakkan |
|---|---|---|
| Diameter lubang siap | Julat nominal, dibenarkan dan peringkat di mana ia diukur | Saiz "lubang" yang tidak dapat dijelaskan |
| Keperluan latihan | Sama ada penyambung menentukan julat lubang gerudi atau menyerahkan kerja penggerudian kepada pengeluar | Menganggap semua nilai gerudi sebagai bebas boleh laras |
| Tembaga dinding lubang | Ketebalan yang diperlukan atau julat daripada spesifikasi yang berkenaan | Nota penyaduran umum tanpa semakan antara muka |
| Kemasaan dinding lubang | Sistem kemasan yang dibenarkan dan had yang berkenaan | Dengan menganggap semua kemasan boleh pateri adalah boleh saling ganti |
| Ketebalan dan kerataan papan | Julat yang dibenarkan, asas pengukuran dan sebarang had lengkungan | Ketebalan nominal tanpa semakan keserasian |
| Corak lubang | Keperluan datum, pic dan kedudukan | Mengandaikan diameter yang betul menjamin penjajaran |
| Semakan dokumen | Lukisan penyambung dan semakan spesifikasi aplikasi | Merujuk hanya kepada nama keluarga penyambung |
Jika spesifikasi penyambung mengawal kedua-dua dimensi yang digerudi dan yang siap, hantarkan kedua-duanya. Pengeluar fabrikasi harus menyemaknya bersama-sama dan bukannya secara senyap menolak satu untuk mencapai yang lain.
Apa Yang Sepatutnya Dipaparkan pada Lukisan Fabrikasi?
Kenal pasti lubang yang terjejas dan nyatakan keadaan siap yang dikehendaki dalam perincian setempat atau nota terkawal, bukan dalam kenyataan PTH umum. Pastikan lukisan, data gerudi dan keperluan pesanan adalah selaras antara satu sama lain. Sediakan data gerudi Excellon dengan senarai alat gerudi yang menunjukkan saiz siap dan status penyaduran bagi setiap alat, seperti yang diterangkan dalam panduan kami kepadamemilih pakej data fabrikasi. Yang berikut ialah templat draf, bukan spesifikasi pengeluaran siap:
|
LUBANG SENTUHAN PAS TEKAN — PENYAMBUNG J[X]
Pengeluar penyambung: Nombor bahagian penyambung yang tepat: Nombor lukisan penyambung dan semakan: Nombor dan semakan spesifikasi permohonan:
Lubang terjejas / perincian lukisan: Diameter dan toleransi lubang berlapis siap siap: Keperluan lubang gerudi (jika dinyatakan): Peringkat pengukuran: Keperluan kuprum dinding lubang: Kemas dinding lubang yang dibenarkan: Ketebalan PCB siap dan toleransi; had lengkung: Datum corak lubang dan keperluan kedudukan:
Keperluan pembuatan dan pemeriksaan untuk disemak kembali dan dipersetujui sebelum fabrikasi. Jangan ubah pembinaan lubang yang ditetapkan tanpa kelulusan kejuruteraan bertulis. |
Gantikan setiap ruang kosong dengan satu keperluan yang telah disahkan atau ketetapan yang dipersetujui dengan jelas. “Mengikut lembaran data penyambung” tidak mencukupi jika pakej tersebut tidak mengenal pasti dokumen dan semakannya.
Untuk pesanan PCBCart, spesifikasi yang dimasukkan dalam borang pesanan dalam talian menentukan pembinaan papan, dan fail readme atau spesifikasi yang berasingan tidak digunakan untuk menetapkan parameter. Nyatakan keperluan press-fit anda dalam Nota Keperluan Khas semasa membuat pesanan serta pada lukisan terkawal, dan pastikan kedua-duanya menyatakan perkara yang sama.
Bagaimana Jika Fail Gerudi dan Lukisan Tidak Selaras?
Hentikan dan selesaikan percanggahan sebelum fabrikasi. Mula-mula, tentukan apa yang diwakili oleh diameter fail gerudi dalam penyerahan data anda. Kemudian bandingkannya dengan spesifikasi lubang siap dan sebarang keperluan penggerudian yang ditetapkan oleh penyambung.
Tidak setiap perbezaan adalah ralat: diameter gerudi dan diameter siap dijangka berbeza. Masalahnya ialah perbezaan yang tidak dapat dijelaskan antara dokumen yang sepatutnya menerangkan keperluan yang sama. Permintaan penjelasan yang berguna mengenal pasti:
1. Penyambung dan kumpulan lubang yang terjejas.
2. Diameter yang ditunjukkan dalam setiap fail.
3. Sama ada setiap nilai dimaksudkan sebagai digerudi atau siap.
4. Dokumen penyambung kawalan dan semakan.
5. Fail yang telah diperbetulkan atau keputusan bertulis.
Selepas penjelasan dibuat, keluarkan pakej pembuatan yang konsisten. Elakkan daripada meninggalkan pembetulan hanya dalam e-mel sedangkan lukisan yang telah dikeluarkan masih mempunyai keperluan lama.
Bagaimanakah Lubang Sepatutnya Diperiksa dan Diterima?
Bersetuju mengenai pemeriksaan sebelum pengeluaran, bukan selepas penyambung gagal dipasang. Pelan penerimaan harus mentakrifkan apa yang diperiksa, pada peringkat proses yang mana, dengan kaedah apa dan merujuk kepada dokumen yang mana.
Diameter siap, lokasi lubang dan pembinaan tong adalah ciri yang berasingan, dan satu keputusan pemeriksaan tidak boleh membuktikan ketiga-tiganya. Semakan dimensi pada bukaan tidak menetapkan ketebalan kuprum di dalam tong. Beberapa spesifikasi aplikasi TE menyatakan perkara ini secara langsung: diameter lubang siap nominal diberikan sebagai rujukan dan boleh digunakan sebagai dimensi pemeriksaan, tetapi komposisi lubang bersalut yang betul hanya boleh disahkan melalui keratan rentas jejarian dan membujur. Jika anda memerlukan bukti keratan rentas, nyatakannya dalam Nota Keperluan Khas supaya kami boleh mengesahkan sebelum pengeluaran sama ada dan bagaimana bukti itu boleh disediakan.
| Soalan pemeriksaan | Perkara yang perlu diperjelaskan dalam perjanjian |
|---|---|
| Bilakah diameter diukur? | Selepas operasi penyaduran dan kemasan mana |
| Bagaimanakah saiz disahkan? | Kaedah pengukuran yang dipersetujui dan had penerimaan |
| Bagaimanakah pembinaan dinding lubang disahkan? | Bukti yang diperlukan untuk tembaga dan kemasan yang dinyatakan, seperti keratan rentas |
| Corak itu diperiksa bagaimana? | Datum, keperluan kedudukan dan kaedah pengesahan |
| Rekod apa yang diperlukan? | Kandungan laporan, pensampelan dan kebolehjejakan |
| Apa yang berlaku selepas perubahan proses atau reka bentuk? | Sama ada semakan atau pengkelasan semula diperlukan |
Pastikan penerimaan fabrikasi dan pengesahan penyisipan penyambung dikekalkan secara berasingan. Papan kosong yang mematuhi piawaian tidak menghapuskan keperluan untuk mengikut arahan peralatan dan penyisipan daripada pengeluar penyambung. Spesifikasi PC/104, sebagai contoh, memerlukan daya pelarasan digunakan secara sekata pada seluruh penyambung dan perumah yang telah dipasang hendaklah terletak rata dengan papan dalam toleransi 0.13 mm.
Bagaimanakah Cara Mengemukakan Keperluan Lubang Tekan-Muat kepada PCBCart?
Letakkan pekerjaan sebagai seorangPesanan PCB piawai. Untuk pesanan PCB Standard, jurutera kami akan menjalankan semakan DFM percuma ke atas fail anda selepas pembayaran, dan pengeluaran hanya akan bermula selepas fail tersebut disahkan betul untuk pembuatan. Sebarang pertanyaan mengenai keperluan press-fit anda akan dikemukakan semasa semakan itu, sebelum penalaan alat (tooling).
Dalam Nota Keperluan Khas, senaraikan kumpulan lubang tekan-muat, nombor bahagian penyambung bersama semakan lukisan dan spesifikasi aplikasi, diameter siap dan toleransi, sebarang julat lubang gerudi, keperluan tembaga tong dan kemasan, julat ketebalan papan serta bukti pemeriksaan yang anda perlukan. Kekalkan nilai yang sama pada lukisan fabrikasi.
Lembaran Kerja Penjelasan Lubang Tekan-Muat
Lengkapkan lembaran kerja ini sebelum memohon kelulusan fabrikasi.
| Soalan | Jawapan projek |
|---|---|
| Apakah nombor bahagian penyambung yang tepat? | |
| Pindaan lukisan dan spesifikasi aplikasi yang manakah terpakai? | |
| Lubang yang manakah ialah sentuhan tekan-muat elektrik, dan yang manakah ialah ciri penentu kedudukan? | |
| Apakah diameter siap dan toleransi yang diperlukan? | |
| Adakah terdapat keperluan lubang gerudi yang berasingan? | |
| Apakah keperluan salutan tembaga tong dan kemasan dinding lubang yang terpakai? | |
| Adakah ketebalan PCB berada dalam julat yang dibenarkan? Adakah terdapat had kelengkungan? | |
| Datum yang manakah mengawal corak lubang itu? | |
| Adakah penyolderan atau pemprosesan lain akan dilakukan sebelum penyisipan? | |
| Apakah bukti dimensi dan pembinaan yang diperlukan? | |
| Adakah pembuat fabrikasi telah mengesahkan keseluruhan keperluan? | |
| Adakah pemilik proses sisipan telah mengesahkan keperluan sisipan? |
Anggap sebarang baris yang belum diselesaikan sebagai soalan kejuruteraan. Jangan gantikannya dengan nota “toleransi piawai” umum semata-mata untuk melepaskan pesanan.
Soalan Lazim
Bolehkah saya menggunakan semula jejak (footprint) daripada penyambung tekan-muat (press-fit) yang lain?
Hanya selepas menyemaknya dengan lukisan penyambung pengganti yang tepat dan spesifikasi aplikasi. Padang atau rupa yang sepadan tidak bermakna geometri sentuhan, tetingkap lubang siap dan julat ketebalan papan adalah sama.
Bolehkah saya membesarkan lubang tekan siap jika daya kemasukan terlalu tinggi?
Jangan anggap pembesaran lubang sebagai pelarasan yang diluluskan, kerana ia mengubah antara muka. Semak pembinaan lubang, keperluan penyambung dan tetapan penyisipan, kemudian persetujui tindakan pembetulan dengan pasukan kejuruteraan yang bertanggungjawab.
Adakah toleransi lubang yang lebih ketat sentiasa menjadikan sambungan lebih baik?
Tidak. Matlamatnya ialah untuk memenuhi keperluan sistem penyambung, bukannya meminimumkan tolerans tanpa sebab. Diameter, penyaduran, pembinaan papan dan keadaan penyisipan semuanya mesti kekal serasi, dan tolerans yang terlalu ketat tanpa keperluan menambah kos tanpa menambah kebolehpercayaan.
Adakah terdapat standard industri untuk sambungan tekan-muat?
Ya. IEC 60352-5 merangkumi sambungan tekan masuk tanpa pateri, dan pengeluar penyambung mengesahkan sentuhan tekan masuk mereka mengikut keperluan seumpama ini. Keperluan lubang PCB bagi sesuatu komponen tertentu tetap datang daripada lukisan dan spesifikasi aplikasi penyambung itu sendiri.
Adakah saya perlu menyemak lubang apabila menukar pembekal PCB?
Ya. Kekalkan keperluan penyambung terkawal tanpa perubahan dan minta pengeluar baharu mengesahkannya. Papan litar yang berjaya daripada satu pembekal tidak membuktikan bahawa proses lalai pembekal lain akan menghasilkan binaan lubang yang sama.
Adakah ujian elektrik PCB membuktikan kesesuaian press-fit?
Tidak. Kami melaksanakanUjian elektrik 100%pada setiap papan yang kami hasilkan, yang mengesan litar terbuka dan pintas. Ia tidak mengesahkan diameter lubang, tembaga tong atau kemasan, jadi nyatakan keperluan penerimaan dimensi dan pembinaan secara berasingan.
Dapatkan Sebut Harga Fabrikasi PCB
Sumber yang Berguna
•Senarai Semak Pra-pesanan PCB
•Reka Bentuk PCB untuk Memanfaatkan dengan Lebih Baik Keupayaan Pembuatan PCBCart
•Senarai Semak Penyediaan RFQ: Maklumat yang Diperlukan oleh Rakan Kongsi EMS Anda untuk Sebut Harga HMLV yang Tepat


