



ประสิทธิภาพของลิงก์ RF บนบอร์ดเกตเวย์ไร้สายอุตสาหกรรมถูกกำหนดอยู่ที่ไลน์ SMT ไม่ได้อยู่แค่ในสเกแมติก RF เท่านั้น ความแปรผันในขั้นตอนการประกอบจะกินเข้าไปในงบประมาณลิงก์ในลักษณะที่แผนกระบวนการ HMLV ทั่วไปไม่สามารถระบุได้โดยอัตโนมัติ
แผ่นรองที่อยู่ติดกับลายวงจรซึ่งพิมพ์ออกมามีขนาดใหญ่กว่าจริงไม่กี่เปอร์เซ็นต์ หรือฝาครอบชีลด์ที่วางเยื้องจากฟุตพรินต์ไป 0.1 มม. มักไม่ทำให้เกิดความล้มเหลวอย่างชัดเจนเหมือนกับกรณีขา QFN ระยะพิทช์ละเอียดที่ลัดวงจร แต่ปัญหาจะปรากฏในภายหลังในรูปของการสูญเสียการแทรกสอด (insertion loss) ที่มากขึ้นโดยไม่ทราบสาเหตุอยู่ไม่กี่ dB หรืออาการค่า RSSI ตกเป็นครั้งคราว ซึ่งวิศวกร RF ของลูกค้าตามรอยกลับมาพบว่าเป็นปัญหาที่ฮาร์ดแวร์ หลังจากตัดประเด็นเฟิร์มแวร์และตำแหน่งเสาอากาศออกไปแล้ว
ของ PCBCartตรวจสอบ DFM ฟรีระบุปัญหามาตรฐานด้านความสามารถในการผลิต เช่น ระยะห่างของแพด การเว้นระยะ และซิลค์สกรีน ก่อนเข้าสู่ขั้นตอนการทำ tooling บอร์ดที่มีจุดตรวจเฉพาะสำหรับ RF จำเป็นต้องมีเกณฑ์การตรวจสอบเพิ่มเติมจากนั้น: รูปร่างทางเรขาคณิตของแพดในแมตชิ่งเน็ตเวิร์กและค่าความเผื่อในการวางตำแหน่งของชิลด์แคนไม่ใช่สิ่งที่การตรวจสอบ DFM ทั่วไปถูกออกแบบมาให้ตรวจจับ
เมื่อความไวของลิงก์ RF ผสานกับความแม่นยำในการประกอบ
มีตัวแปรในการประกอบสองอย่างที่เป็นปัจจัยหลักของความเสี่ยงด้าน RF บนบอร์ดเกตเวย์: ความแม่นยำของรูปทรงแผ่นรองตามแนวลายทองแดงอิมพีแดนซ์ควบคุม และความแม่นยำของตำแหน่งฝากันคลื่น RF เมื่อเทียบกับกรอบกราวด์ของมัน ทั้งสองอย่างเป็นปัญหาด้านมิติก่อนที่จะกลายเป็นปัญหาด้านไฟฟ้า
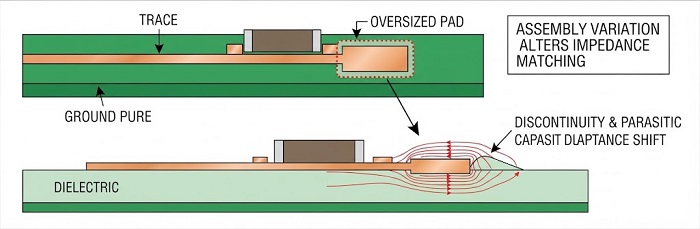
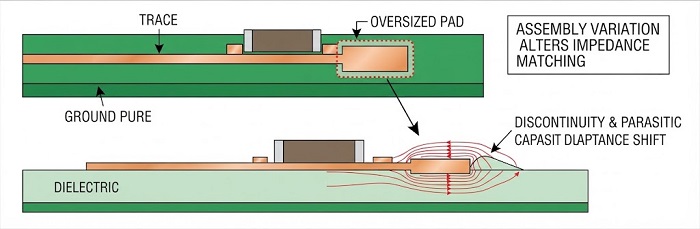
ขนาดแพดและการลงทะเบียนหน้ากากบัดกรีบนคอมโพเนนต์ตามแนวลายวงจรที่มีอิมพีแดนซ์แมตช์ จะเป็นตัวกำหนดว่าลายวงจรนั้นยังคงรักษาการแมตช์ได้หรือไม่ เส้นสัญญาณแบบซิงเกิลเอนด์ 50 Ω (ที่พบได้ทั่วไปในฟรอนต์เอนด์สำหรับเซลลูลาร์และย่านความถี่ย่อยกิกะเฮิรตซ์) ขึ้นอยู่กับความสัมพันธ์ที่คงที่ระหว่างความกว้างของลายวงจร ความหนาของไดอิเล็กทริก และระนาบทองแดงอ้างอิง
บาลัน ตัวเก็บประจุในวงจรแมตชิง หรือไดโอด ESD ที่วางอยู่บนไลน์นั้น ได้สร้างความไม่ต่อเนื่องแบบเฉพาะจุดขึ้นมาอยู่แล้วตามการออกแบบ ดังนั้นกระบวนการประกอบไม่ควรเพิ่มความไม่ต่อเนื่องอีกจุดหนึ่งที่ไม่ตั้งใจให้มี แพดที่ถูกพิมพ์ให้มีขนาดใหญ่เกินไปเนื่องจากการคลาดเคลื่อนของช่องเปิดสเตนซิล หรือคอมโพเนนต์ที่วางแล้วมีเนื้อบัดกรีส่วนปลาย (toe fillet) มากเกินไป จะทำให้ค่าคาปาซิแตนซ์พาราซิติกเฉพาะที่เปลี่ยนไปมากพอที่จะทำให้ความถี่จูนของเน็ตเวิร์กแมตชิงเลื่อน โดยเฉพาะในย่านความถี่สูงของแบนด์เซลลูลาร์ (sub-6 GHz n77/n78)
การวางตำแหน่งชิลด์แคนที่เยื้องจะทำให้ปริมาตรโพรงและการคัปปลิงระหว่างคอมพาร์ตเมนต์ในดีไซน์แบบมัลติเรดิโอเปลี่ยนไป การวางแคนให้เยื้องจากตำแหน่งกึ่งกลางเมื่อเทียบกับรั้วกราวนด์จะเปลี่ยนปริมาตรใช้งานจริงของโพรงและการคัปปลิงระหว่างคอมพาร์ตเมนต์ ผลลัพธ์คือค่าการแยกสัญญาณที่ไม่สม่ำเสมอระหว่างส่วนต่าง ๆ เช่น เพาเวอร์แอมป์ของเซลลูลาร์กับฟรอนต์เอนด์ GNSS ที่อยู่ร่วมกัน
3DAOIสามารถตรวจจับออฟเซ็ตได้ในเชิงเรขาคณิต ผลกระทบทางไฟฟ้ามักจะแสดงให้เห็นเฉพาะในระหว่างการทดสอบยืนยัน RF ของลูกค้าเอง
จุดเสี่ยงต่อความต่อเนื่องของอิมพีแดนซ์ระหว่างการประกอบ
ความเค้นจากความร้อนในการรีโฟลว์และการเคลื่อนที่ขนาดจุลภาค
การเคลื่อนที่ระดับไมโครในช่วงการรีโฟลว์เป็นวิธีหลักที่ทำให้การวางชิ้นส่วนที่เยื้องซึ่งยังอยู่ในค่าความคลาดเคลื่อนปกติของ SMT กลายเป็นปัญหา RF การจัดแนวตัวเองระหว่างการรีโฟลว์บัดกรีมักเป็นประโยชน์ — เพราะจะดึงชิ้นส่วน 0402 ที่วางคลาดเคลื่อนไปเล็กน้อยให้กลับมาอยู่บนแผดของมัน
แต่บนคอมโพเนนต์ที่ไม่สมมาตรหรือมีน้ำหนักมาก เช่น ฝาครอบป้องกัน (shield can) หรือโมดูล RF การเปียกของประสานที่ไม่เท่ากันบนปริมาณประสานที่ไม่เท่ากันอาจดึงด้านหนึ่งมากกว่าอีกด้านหนึ่ง ทำให้เหลือการเอียงค้างอยู่หลังจากแข็งตัวแล้ว บนเน็ตดิจิทัลหรือ DC การเอียงนั้นเป็นเพียงเรื่องรูปลักษณ์ แต่บนเน็ตที่มีอิมพีแดนซ์แมตช์แล้วจะไม่ใช่เช่นนั้น: การเคลื่อนที่ระดับไมโครแบบเดียวกันนั้นจะเปลี่ยนเรขาคณิตของเส้นทางคืนกระแสในบริเวณนั้น
กลไกเดียวกันนี้ปรากฏให้เห็นบนบอร์ดอะนาล็อกความแม่นยำสูงในส่วนอื่นของเอกสารกระบวนการของเรา ซึ่งการเลื่อนของจุดบัดกรีในขั้นตอนรีโฟลว์ส่งผลกระทบต่อความสมบูรณ์ของสัญญาณบนเน็ตอะนาล็อกที่ไวต่อสัญญาณ แทนที่จะเป็นเน็ต RF ข้อสรุปที่ได้ใช้ร่วมกันได้กับทุกประเภทของบอร์ด: ทุกที่ที่ประสิทธิภาพขึ้นอยู่กับค่าความเผื่อทางเรขาคณิตที่เข้มงวด โปรไฟล์รีโฟลว์และแผนการจับยึดต้องได้รับการรับรองให้เป็นไปตามค่าความเผื่อนั้น ไม่ใช่เพียงตามเกณฑ์การยอมรับจุดบัดกรีของมาตรฐาน IPC-A-610 ซึ่งไม่ได้ถูกเขียนขึ้นโดยคำนึงถึงอิมพีแดนซ์เป็นหลัก
การควบคุมกระบวนการสองอย่างทำหน้าที่หลักในที่นี้: โปรไฟล์รีโฟลว์ที่มีการควบคุมช่วงการเพิ่มอุณหภูมิและช่วงแช่อุณหภูมิเพื่อลดแรงเปียกแตกต่างบนชิ้นส่วนที่ไม่สมมาตร และการควบคุมการโก่งตัวของบอร์ดก่อนเข้าสู่กระบวนการรีโฟลว์
เราใช้ฟิกซ์เจอร์หินสังเคราะห์รองรับแผ่นบอร์ดที่ทราบว่ามีแนวโน้มโก่งตัว เพื่อรักษาความแบนราบของแผ่นตลอดกระบวนการให้ความร้อน แผ่นบอร์ดที่โค้งงอระหว่างการรีโฟลว์จะทำให้รูปทรงรอยต่อบัดกรีเปลี่ยนไปอย่างไม่สม่ำเสมอทั่วทั้งพื้นผิว ซึ่งเป็นข้อบกพร่องที่คาดเดาได้ยากกว่าความคลาดเคลื่อนของตำแหน่งวางชิ้นส่วนแบบง่าย ๆ
การติดตั้งฝาครอบป้องกันสัญญาณ RF: แผงสเตนซิล การวางตำแหน่ง และการตรวจสอบหลังการรีโฟลว์
การออกแบบช่องเปิดสเตนซิลสำหรับกราวด์เฟรม
ช่องเปิดสเตนซิลแบบรั้วกราวด์แบ่งเป็นช่วง ๆ ไม่ใช่ช่องต่อเนื่อง คือวิธีมาตรฐานในการลดปัญหาข้อบกพร่องของจุดบัดกรีฝาครอบป้องกันสัญญาณ รั้วดังกล่าวมีพฤติกรรมเหมือนรอยบัดกรียาวและแคบเส้นเดียว แทนที่จะเป็นแผ่นรองบัดกรีจุดเดียว
ปริมาณครีมประสานที่มากเกินไปอาจทำให้เกิดช่องว่างและการลัดวงจรระหว่างส่วนของเฟนซ์ที่อยู่ติดกันได้ ในขณะที่ปริมาณที่น้อยเกินไปเสี่ยงต่อการเกิดจุดเชื่อมต่อมุมที่เปิดหรือเปียกประสานไม่สมบูรณ์
การแบ่งช่องเปิดออกเป็นแผ่นบัดกรีแยกกันโดยมีช่องว่างเล็ก ๆ จะช่วยให้ไอระเหยจากการระเหิดออกสู่ภายนอกได้ในระหว่างการรีโฟลว์ และลดโพรงก๊าซที่ถูกกักอยู่ตามมุมต่าง ๆ ซึ่งสอดคล้องกับแนวทางการออกแบบสเตนซิลของกราวด์เพลนโดยทั่วไป และยังเป็นบริเวณที่มักพบการบัดกรีของฝาครอบโล่ที่มีคุณภาพอยู่ในเกณฑ์ต่ำบ่อยที่สุด
ความแม่นยำในการวางชิ้นส่วนและการตรวจสอบ AOI หลังการรีโฟลว์
จุดบัดกรีของชิลด์แคนต้องมีจุดตรวจสอบสองจุด เนื่องจากตัวแคนจะบังไม่ให้มองเห็นจากด้านบนเมื่อวางแล้ว เครื่อง SPI แบบ 3 มิติจะตรวจสอบปริมาณครีมบัดกรีและความตรงตำแหน่งของลายพิมพ์บนช่องเปิดแบบแบ่งส่วนของเฟนซ์ก่อนการวางชิ้นส่วน
3D AOI ทำงานทันทีหลังการวางชิ้นส่วนและก่อนการรีโฟลว์ จากนั้นยืนยันว่าตัวกระป๋องวางอยู่กึ่งกลางบนฟุตพรินต์ภายในค่าความคลาดเคลื่อนที่เครื่องวางชิ้นส่วนกำหนด หลังการรีโฟลว์ การตรวจสอบจะเน้นที่มุมทั้งสี่เป็นหลัก เนื่องจากขาต่อบัดกรีที่มุมมีความสำคัญทางไฟฟ้ามากที่สุดต่อความต่อเนื่องของการชิลด์ และยังมีแนวโน้มมากที่สุดที่จะเกิดการบัดกรีเย็นหรือบัดกรีไม่ติดจากช่องว่างระหว่างส่วนของแนวรั้วที่กล่าวถึงข้างต้น
ในกรณีที่ไม่สามารถยืนยันรอยต่อมุมด้วยการมองเห็นได้เนื่องจากตัวกระป๋องบังอยู่ การใช้เอ็กซเรย์แบบออฟไลน์จะช่วยตรวจสอบแบบไม่ทำลายชิ้นงานได้ว่าน้ำประสานเปียกเต็มความสูงของแนวรั้วทั้งหมดหรือเพียงบางส่วนเท่านั้น
การจัดวางโมดูล RF แบบพินระยะละเอียดและการหาปริมาณค่าความเยื้อง
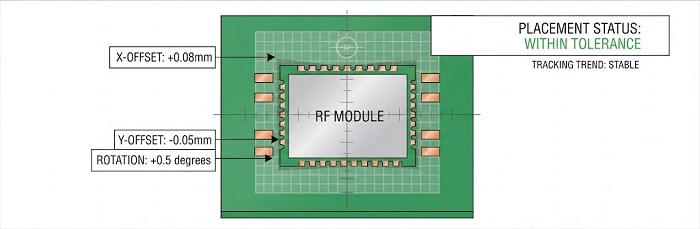
รอยเท้าของโมดูล RF แบบระยะพิชช์ละเอียดมีระยะเผื่อสำหรับความคลาดเคลื่อนในการวางชิ้นส่วนน้อยกว่าที่ขนาดแพ็กเกจของโมดูลแสดงให้เห็น โมดูลเซลลูลาร์และ LoRa ที่ติดตั้งเป็นชุดย่อยที่ผ่านการรับรองล่วงหน้ามักใช้รอยเท้าแบบขอบบาก (castellated) หรือสไตล์ LGA โดยมีระยะพิชช์ของแผ่นรองที่ถี่มากจนกระทั่งความคลาดเคลื่อนในการวางที่ยังอยู่ภายในค่าความทนได้มาตรฐานของ SMT ก็ยังอาจทำให้แผ่นรอง RF หรือแผ่นรองป้อนสัญญาณเสาอากาศเยื้องจากร่องรอยของมันได้
เนื่องจากโมดูลเหล่านี้มักจะมีแหล่งจัดหาจากผู้ผลิตรายเดียวตามการออกแบบ และมีการรับรองตามข้อกำหนดในระดับโมดูล การซ่อมแซมหลังการรีโฟลว์จึงสร้างความยุ่งยากมากกว่าการซ่อมแซมชิ้นส่วนพาสซีฟ ดังนั้นการตรวจพบค่าคลาดเคลื่อนในขั้นตอนการตรวจสอบจึงมีความสำคัญมากกว่าการไปตรวจพบในขั้นตอนการทดสอบการทำงาน
ที่นี่ใช้เครื่อง AOI แบบ 3 มิติสำหรับการวัดค่าการเยื้องอย่างเป็นปริมาณ แทนการใช้เพียงแค่การตัดสินผ่าน/ไม่ผ่านเท่านั้น — โดยรายงานค่าเยื้องในแกน X/Y และการหมุนเป็นหน่วยที่วัดได้ เทียบกับฟุตพริ้นต์ของโมดูล เพื่อให้สามารถตรวจจับแนวโน้มการลื่นไถลที่เกิดขึ้นทั่วทั้งแผงหรือทั้งล็อตได้ตั้งแต่ระดับโปรแกรมการวางชิ้นส่วน ก่อนที่มันจะสะสมจนกลายเป็นความล้มเหลว
การตรวจสอบย้อนกลับด้วย MES เพื่อความสม่ำเสมอของล็อตโมดูล RF
การตรวจสอบย้อนกลับในระดับล็อตมีความสำคัญมากกว่าบนบอร์ด RF เมื่อเทียบกับแอสเซมบลีดิจิทัลทั่วไป เนื่องจากประสิทธิภาพของ RF อาจเปลี่ยนแปลงไปตามแต่ละล็อตในลักษณะที่ไม่จำเป็นต้องทำให้การทดสอบการทำงานแบบผ่าน/ไม่ผ่านล้มเหลวเสมอไป
ระบบ Smart MES ของเราจะผูกข้อมูลรหัสล็อต/วันที่ของแต่ละโมดูล RF เข้ากับหมายเลขซีเรียลเฉพาะของบอร์ดแต่ละแผ่นในขั้นตอนการวางชิ้นส่วน โดยมีการมาร์กด้วยเลเซอร์เพื่อระบุ UID ทางกายภาพบนบอร์ดที่ผลิตเสร็จแล้ว
หากลูกค้าพบความไม่สม่ำเสมอของประสิทธิภาพการทำงานแบบไร้สายระหว่างการตรวจสอบความถูกต้องของ RF ด้วยตนเองหรือในภาคสนาม การผูกโยงข้อมูลนั้นจะช่วยให้สามารถแยกล็อตของโมดูล เครื่องวางชิ้นส่วน และรอบการรีโฟลว์ออกมาสำหรับการตรวจสอบได้ โดยไม่ต้องมองว่าเป็นปัญหาที่ไม่ทราบสาเหตุในระดับบอร์ด
ข้อเสนอแนะ DFM สำหรับการประกอบที่คำนึงถึง RF
• ทำเครื่องหมายทุกคอมโพเนนต์บนลายทองแดงที่มีการควบคุมอิมพีแดนซ์ระหว่างการตรวจสอบ DFM ไม่ใช่เฉพาะชิ้นส่วนที่ติดป้าย RF เท่านั้น — พาสซีฟในวงจรแมตช์ชิงและไดโอด ESD มักเป็นจุดบอดที่พบได้บ่อย
•ใช้ช่องเปิดสเตนซิลแบบรูแยกสำหรับกราวด์เฟนซ์ของชิลด์แคนแทนการใช้ร่องต่อเนื่อง เพื่อควบคุมปริมาณครีมประสานและให้มีเส้นทางระบายแก๊สระเหย
•กำหนดพื้นที่ AOI แบบสี่มุม และใช้เอกซเรย์ตรวจสอบในตำแหน่งที่การมองเห็นถูกบดบัง เป็นขั้นตอนการตรวจสอบมาตรฐานสำหรับแผงวงจรที่ติดตั้งฝาครอบป้องกันคลื่นความถี่วิทยุ (RF shield can)
•กำหนดค่าความเผื่อในการวางโมดูล RF แบบระยะพิชชิงละเอียดโดยอ้างอิงตามรูปทรงของแผ่น RF/เสาอากาศของโมดูล ไม่ใช่แค่ตามเส้นขอบด้านนอก และติดตามข้อมูลออฟเซ็ตจากการตรวจสอบ AOI แบบสามมิติในระดับล็อตทั้งหมด แทนการติดตามแบบแยกตามบอร์ด
•ผูกล็อต/รหัสวันที่ของโมดูล RF เข้ากับหมายเลขซีเรียลของบอร์ดในขั้นตอนการวางชิ้นส่วน เพื่อให้ความไม่สอดคล้องของ RF หลังการจัดส่งสามารถสืบย้อนกลับไปยังล็อตและกระบวนการผลิตที่เฉพาะเจาะจงได้
สิ่งเหล่านี้ไม่มีสิ่งใดทดแทนการตรวจสอบย่านความถี่ RF ของลูกค้าเองได้เลย — การสแกนด้วยเน็ตเวิร์กอะนไลเซอร์ การทดสอบการแผ่รังสี/การนำสัญญาณ และการวัดรูปแบบเสาอากาศ ยังคงอยู่นอกขอบเขตของการประกอบและอยู่นอกขอบเขตการรับรองของเรา
สิ่งที่การควบคุมในขั้นตอนการประกอบสามารถทำได้ คือการขจัดความแปรปรวนที่เกิดจากกระบวนการ ซึ่งไม่เช่นนั้นจะปรากฏเป็นความแปรปรวนที่ไม่สามารถอธิบายได้ในข้อมูลการตรวจสอบความถูกต้องนั้น
หากคุณกำลังนำเกตเวย์ไร้สายหรือบอร์ด IoT อุตสาหกรรมแบบหลายวิทยุเข้าสู่การผลิต โปรดส่งโครงสร้างเลเยอร์บอร์ด (stackup) ฟุตพรินต์ของฝาครอบป้องกันสัญญาณรบกวน (shield-can footprint) และข้อกำหนดการวางโมดูลของคุณมาเพื่อการประเมินการประกอบที่คำนึงถึง RF เราจะระบุความเสี่ยงด้าน DFM ที่เฉพาะกับการออกแบบของคุณก่อนการผลิตชิ้นงานตัวอย่างแรก
แหล่งข้อมูลที่เป็นประโยชน์
•การตรวจสอบด้วยเอกซเรย์อัตโนมัติ (AXI) เพื่อคุณภาพการประกอบแผงวงจรพิมพ์ (PCB)
•การเปรียบเทียบ AOI, ICT และ AXI และเวลาที่ควรใช้ในระหว่างการประกอบ PCB SMT


