



La soldadura selectiva suelda solo las uniones pasantes elegidas con una pequeña boquilla de soldadura fundida, después de que el lado de montaje superficial ya haya sido sometido a reflow. Es adecuada para placas mixtas que son densas o sensibles al calor, pero es un proceso programado. Por lo tanto, el costo y el tiempo de entrega dependen más de cuántas uniones haya y de lo complicadamente colocadas que estén, que de cuántas placas pidas. Las decisiones sobre el acceso a los pines, las piezas cercanas y la cantidad de uniones, tomadas antes de enviar los archivos, determinan qué tan fluido será el proceso. Trabajamos tanto con soldadura por ola como con soldadura selectiva, y cuál de ellas se adapta mejor a tu placa depende de su diseño y de la cantidad.
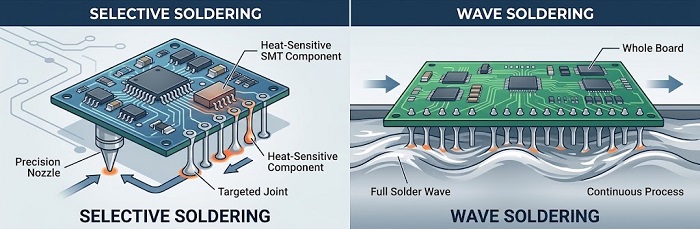
Cómo funciona la soldadura selectiva, en términos sencillos
La soldadura selectiva es el paso de orificios pasantes para placas que no pueden simplemente pasarse por una ola completa. El flux se aplica solo donde se necesita, la placa se precalienta y luego las uniones se sueldan con una pequeña boquilla de soldadura fundida.Nuestra comparación entre la soldadura por ola y la soldadura selectivadescribe dos formas de hacerlo: la soldadura por arrastre, donde una pequeña ola de boquilla se desplaza sobre las uniones en secuencia, y la soldadura por inmersión, donde una placa de boquillas personalizada suelda muchas uniones a la vez.
El atractivo es el control. El calor solo va a las áreas previstas, lo que reduce el riesgo para las partes sensibles a la temperatura y hace que el proceso sea viable en placas densas donde los componentes de orificio pasante y de montaje superficial están muy cerca entre sí. El precio de ese control es la configuración. El proceso requiere programación para cada diseño y toma más tiempo que pasar toda una placa sobre una ola. Para un comprador, esa compensación explica la mayor parte de lo que sigue.
Lo que significa para su diseño
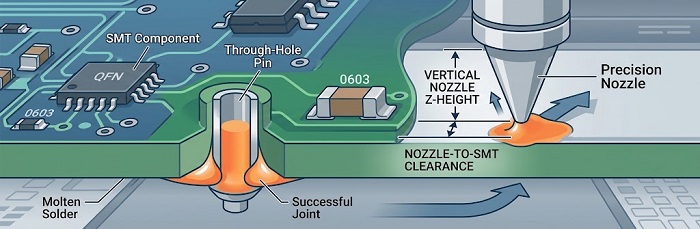
Una boquilla necesita espacio físico para funcionar. Los componentes de montaje en superficie situados cerca de un pin de orificio pasante, en el lado que se va a soldar, pueden estorbar, y qué tan cerca es demasiado cerca depende del equipo y del utillaje. Por lo tanto, consúltenos sobre la distancia que se aplica a su placa en lugar de confiar en una regla general.
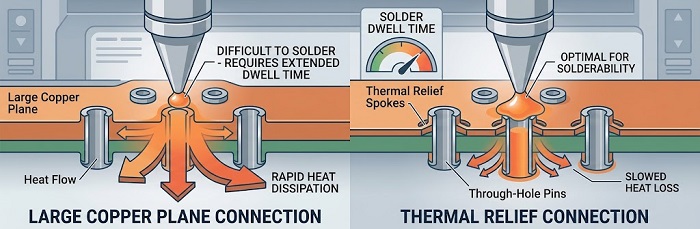
Las conexiones térmicas también importan. Un pin conectado a una gran área de cobre extrae el calor de la unión, y dichos pines suelen ser más difíciles de soldar correctamente que un pin aislado con la misma patilla. Es mucho mejor enterarse de ello durante una revisión de diseño que descubrirlo en la primera fabricación. La colocación también afecta al tiempo de proceso. Dado que la boquilla trabaja unión por unión o placa por placa, una dispersión de pines individuales por toda la placa suele ser más lenta de soldar que las mismas piezas agrupadas. Vale la pena comprobar si las piezas de orificio pasante pueden consolidarse.
También ayuda ser deliberado acerca de qué se mantiene como through-hole en primer lugar.Dispositivos con plomo, voluminosos o de alta disipación térmicason las partes que con mayor frecuencia lo justifican. Un componente de orificio pasante que está ahí solo porque estaba en la revisión anterior agrega una etapa de soldadura sin ninguna razón mecánica.
Costo y plazo de entrega en un programa de alta variedad y bajo volumen
La soldadura selectiva no escala de la misma manera que la soldadura por ola. La soldadura por ola es eficiente para grandes series de placas más simples, mientras que la soldadura selectiva es más adecuada para la precisión en placas complejas y es menos efectiva para pedidos a granel. En un programa de alta mezcla y bajo volumen, esa suele ser exactamente la opción adecuada, pero la programación y la configuración implican un esfuerzo por cada diseño. Por lo tanto, la primera fabricación de un diseño conlleva más de ese esfuerzo que un pedido repetido, así que es útil que nos indique en su solicitud de cotización con qué frecuencia espera volver a hacer el pedido.
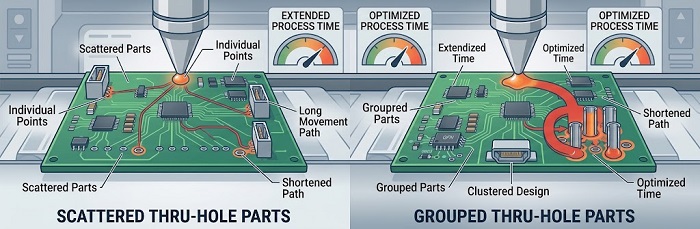
Una simple comparación muestra por qué. Imagina dos versiones de la misma placa. En la primera, las piezas de orificio pasante son un solo conector y un transformador, cada uno con un grupo de pines muy juntos. En la segunda, la misma función se reparte en una docena de piezas individuales de orificio pasante dispersas por toda la placa. Las dos tienen la misma cantidad de placas en el pedido, pero la segunda requiere un programa más largo, más movimiento de la boquilla y más lugares donde quizá haya que proteger un componente de montaje superficial cercano. Ninguna es incorrecta, pero es probable que la primera sea mucho más barata de fabricar en pequeños lotes, razón por la cual el diseño de los orificios pasantes merece atención mientras el diseño siga abierto.
La cantidad y la ubicación de las uniones influyen en el tiempo de proceso más que la cantidad de placas. Si una cotización para una placa mixta parece alta, la etapa de orificio pasante es un buen lugar para investigar, y las preguntas útiles son cuántas uniones se están soldando y por qué método.
Qué incluir en su RFQ
Marque cada componente de orificio pasante y el lado en el que está montado, indique cuántas uniones de orificio pasante hay y señale cualquier componente sensible al calor cercano a ellas. Pregúntenos qué método se utilizará para la etapa de orificio pasante. Una revisión de diseño es el lugar natural para resolver las cuestiones de espacio y térmicas, ynuestra verificación gratuita Valor DFM/DFAforma parte de nuestro servicio de montaje para ese propósito.
Algunos errores se repiten.Tratar la soldadura selectiva como soldadura por ola con una ola más pequeñalleva a los compradores a esperar precios por volumen de un proceso cuyo costo está determinado por la programación y la cantidad de uniones.Añadir componentes de orificio pasante en etapas avanzadas del diseñoes costoso porque cada uno cambia el programa y puede saturar las partes cercanas.Ignorando cómo se conecta un pin al cobreoculta una dificultad de soldadura hasta la primera construcción.Suponiendo que un reabastecimiento no conlleva ninguna preparación en absolutopuede distorsionar la planificación de costos en un programa con pedidos pequeños frecuentes.
Preguntas frecuentes
1.¿Es la soldadura selectiva lo mismo que la soldadura por ola pero con una ola más pequeña?No exactamente. Suelda las uniones seleccionadas con una boquilla programada en lugar de toda la parte inferior en una sola pasada.
2.¿Por qué es más lento que la soldadura por ola?Funciona mediante la soldadura de las uniones en secuencia según un programa, en lugar de soldarlas todas mientras la placa pasa sobre una ola.
3.¿Se puede usar cuando hay piezas montadas en ambos lados?A menudo, pero las partes cercanas a los pines necesitan espacio libre. Pídanos que revisemos el diseño.
4.¿Todas las placas mixtas necesitan soldadura selectiva?No. La soldadura por ola es adecuada para placas más simples y de mayor volumen, mientras que la soldadura selectiva es adecuada para placas complejas de tecnología mixta. Consúltenos cuál se aplica a su placa.
5.¿Añadirá costo a un pedido pequeño?Añade programación y configuración, lo que pesa más en tiradas pequeñas. Incluye el número de uniones de orificio pasante en tu solicitud de presupuesto.
En una placa mixta, la etapa de orificios pasantes suele ser donde se concentran el costo y el riesgo, por lo que es la parte de una cotización que más vale la pena leer detenidamente.
Obtenga una cotización instantánea para el ensamblaje de PCB
Recursos útiles
•Montaje THT: más de 50 años de historia: por qué la electrónica moderna aún lo necesita


