


Los vacíos en las almohadillas térmicas de los QFN se producen porque una unión de soldadura amplia y plana bajo un encapsulado con prácticamente ninguna separación no le deja al flux que se libere por desgasificación. Las soluciones que realmente marcan la diferencia se encuentran en el diseño del PCB y de la plantilla: dividir la abertura de pasta en un patrón de celosía, decidir desde el principio cómo se tratarán las vías térmicas y dimensionar el depósito en función del componente de paso más fino de la placa. El perfil de refusión ayuda, pero rara vez salva una almohadilla que fue diseñada para atrapar gases.
¿Por qué se vacían las almohadillas térmicas QFN?
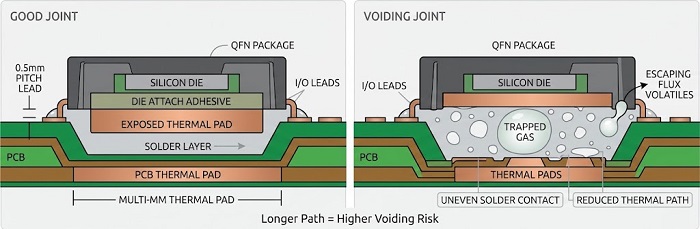
La mayoría de los vacíos en las almohadillas térmicas son volátiles de flux atrapados, y el diseño de la almohadilla determina cuánto de ese gas sale antes de que la soldadura se cierre sobre él.
A medida que la placa se calienta, los disolventes y los subproductos del activador hierven y se evaporan. Bajo una pata con paso de 0,5 mm, la unión es diminuta y el gas sale lateralmente casi de inmediato. La almohadilla expuesta es una situación diferente. Puede tener varios milímetros de ancho, el encapsulado se sitúa solo a una fracción de milímetro por encima de la placa, y la soldadura fundida moja simultáneamente la almohadilla del componente y la almohadilla de la PCB. El gas generado cerca del centro tiene un camino largo y cada vez más estrecho hasta el borde, y una vez que el perímetro se humedece y se sella, cualquier cosa que quede dentro permanece allí como una cavidad.
Algunas condiciones del lado de la placa empeoran mucho esto. Una sola abertura de tamaño completo deposita una losa de pasta sin canales por donde el gas pueda desplazarse. Las vías térmicas abiertas contienen aire y humedad absorbida, y a medida que la soldadura baja por el barril empuja ese aire hacia la unión. El acabado oxidado de las almohadillas ralentiza el mojado y da más tiempo a que los volátiles se acumulen; estudios industriales publicados sobre la formación de vacíos en QFN también han encontrado que los vacíos aumentan con cada pasada adicional de refusión, lo cual importa cuando el QFN se monta en la primera cara de una placa de doble cara. El último punto sorprende a la gente. El mismo estudio informó que reducir el volumen de pasta aumentó la formación de vacíos, por lo que imprimir menos pasta no es por sí solo una solución.
La importancia de una cavidad depende de la parte. En un QFN de potencia, la almohadilla es la ruta principal de disipación de calor desde el chip hacia el cobre, y una cavidad grande bajo el punto caliente del chip eleva la temperatura de la unión. En un dispositivo de RF, la misma almohadilla suele ser el retorno de tierra, y las cavidades modifican la ruta de tierra que el diseñador de RF modeló. En ambos casos, la ubicación de una cavidad importa casi tanto como su área total.
Aberturas de cuadrícula: ¿cuánta cobertura?
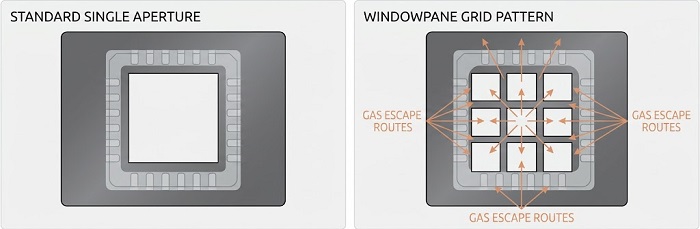
Divida la abertura del pad térmico en una cuadrícula de aberturas más pequeñas e imprima la cobertura que recomienda la hoja de datos del dispositivo, que para la mayoría de las piezas QFN y DFN se sitúa entre aproximadamente el 50 % y el 80 % del área del pad.
Cada panel imprime su propia isla de pasta, y los huecos entre islas permanecen abiertos el tiempo suficiente durante el reflujo para que el gas escape antes de que la soldadura se una en una sola unión. Una cuadrícula de 2×2 es común en pads pequeños. Los pads más grandes suelen tener 3×3 o más, de modo que ningún panel individual sea lo bastante grande como para comportarse como la losa que se intentaba evitar. Mantén el patrón simétrico respecto al centro del encapsulado: un depósito desigual permite que el encapsulado se incline o flote hacia un lado, y eso se manifiesta como circuitos abiertos o puentes en las terminales de E/S en lugar de en el propio pad.
El punto exacto en el que te sitúes dentro de ese rango es un compromiso. Una mayor cobertura eleva el encapsulado y llena más completamente la almohadilla, pero un volumen excesivo hace que la pieza flote sobre sus terminales. Una menor cobertura ventila mejor y mantiene los terminales asentados, pero empobrece la unión y, como se mencionó arriba, no reduce de forma confiable la formación de vacíos. Normalmente partimos de la cifra del datasheet. Si el datasheet no dice nada, proponemos un patrón inicial basado en el tamaño de la almohadilla y la disposición de los vías, y luego ajustamos después de la radiografía de la primera pieza.
Los paneles cuadrados con pequeños radios en las esquinas se desprenden limpiamente de unplantilla cortada con láserlos puntos redondos dejan un canal ligeramente más abierto para la misma cobertura, y las franjas se adaptan a las almohadillas largas y estrechas que se encuentran en los paquetes DFN y algunos paquetes de potencia. Así es como comparamos los patrones más comunes:
| Patrón de apertura | Venteo de gas | Control de volumen y separación | Dónde lo usamos |
|---|---|---|---|
| Apertura completa única | Pobre, sin vías de escape | Difícil de controlar; tiende a hacer que la pieza flote | Solo almohadillas muy pequeñas, y solo si la hoja de datos así lo indica |
| Cuadrícula de ventana (paneles cuadrados) | Bueno | Predecible; cobertura fácil de ajustar panel por panel | Predeterminado para la mayoría de las almohadillas térmicas QFN |
| Matriz de puntos redondos | De bueno a muy bueno | Un poco menos de volumen por unidad de área | Almohadillas con muchos orificios metalizados, donde los puntos pueden ubicarse entre las posiciones de los orificios |
| Rayas o barras | Bueno a lo largo de la dirección de la franja | Bueno en almohadillas largas y estrechas | Almohadillas de potencia DFN, SON y rectangulares |
Una regla que aplicamos siempre: coloca las rejillas, no las ventanas, sobre las ubicaciones de los vías. Una ventana impresa directamente sobre un vía abierto hace que la pasta baje directamente por el orificio.
¿Vías en el pad térmico: abiertas, enmascaradas o rellenas?
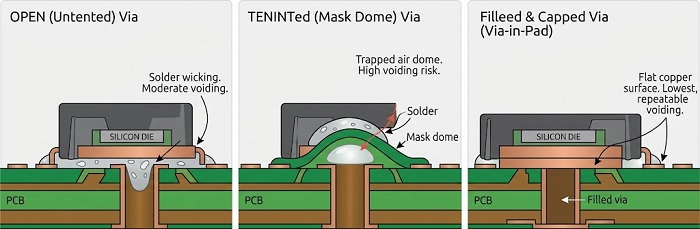
Los orificios metalizados y rellenados ofrecen la unión de almohadilla térmica más predecible; los orificios pequeños abiertos funcionan cuando la plantilla evita depositar pasta sobre ellos, y cubrir los orificios con máscara de soldadura en el lado del componente es la opción que desaconsejamos.
Sin vías térmicas, el calor procedente del pad se dispersa únicamente a través del cobre superior. Las recomendaciones de diseño del fabricante del CI para vías térmicas abiertas suelen especificar taladros de 0,3 mm o menores con un espaciado de aproximadamente 1 mm, y la hoja de datos del dispositivo debe ser tu primera referencia para la cantidad y la ubicación. Para el ensamblaje, la cuestión es qué hace cada vía al estaño durante el refusión.
| Vía de tratamiento | Qué ocurre en el reflujo | Comportamiento de la micción | Costo de fabricación | Nuestra opinión |
|---|---|---|---|---|
| Abierto (sin carpa) | La soldadura se introduce en los barriles y puede sobresalir por el lado inferior | Moderado; el aire del barril es empujado hacia la unión y se pierde soldadura de la almohadilla | Sin sumador | Aceptable con taladros pequeños y paneles mantenidos libres de vías |
| Enmascarar carpa en el lado del componente | La cúpula de la máscara se encuentra debajo del encapsulado y atrapa aire | Alto; tiende a formarse un vacío en cada tienda | Bajo | Evitar |
| Solo con tienda o tapado desde la parte inferior | La soldadura no puede escapar, pero la copa abierta en la parte superior contiene aire | Los vacíos a menudo se sitúan directamente sobre cada vía | Bajo | Mejor que una carpa de techo, pero sigue siendo un compromiso |
| Rellenado y taponado (vía en pad) | Superficie plana de cobre, sin cilindro que absorba | Más bajo y más repetible | Pasos extra fabulosos | Nuestra preferencia por componentes de potencia y RF con muchas vías |
La propia IPC-7093 recomienda obturar las vías térmicas para detener la absorción de soldadura, y los estudios publicados sobre formación de vacíos coinciden en que eliminar la abertura de la vía es el cambio individual más eficaz. Con vías abiertas, esos mismos estudios concluyeron que una impresión más completa en la almohadilla térmica puede funcionar bien cuando solo hay unas pocas vías, mientras que un alto número de vías requiere una impresión dividida para que el gas tenga más rutas de escape.
El relleno y sellado sí cuesta más en la etapa de fabricación de la placa y, en una placa sencilla con un presupuesto de potencia modesto, rara vez vale la pena. Cuando el QFN disipa realmente calor o la almohadilla es una toma de tierra de RF, generalmente lo recomendamos. Como nosotros fabricamos la placa desnuda y la ensamblamos, esa decisión se toma una sola vez, en la etapa de cotización, frente a nuestravía-en-almohadillaproceso en lugar de ser negociado entre dos proveedores. Cualquiera que sea tu elección, indícalo en las notas de la fábrica.
Compromisos en el espesor del esténcil con terminales de paso fino
El espesor de la lámina normalmente se determina por el componente de paso más fino en la placa, no por la almohadilla térmica del QFN, por lo que la almohadilla debe diseñarse para funcionar con el espesor que permitan los pines de paso fino.
Las aberturas estrechas en terminales QFN de paso fino requieren una lámina delgada para que la pasta se libere limpiamente. El pad térmico obtiene entonces su volumen a partir de la cobertura y del diseño de panel a ese espesor. Abrir el pad en una sola abertura grande para “compensar” el volumen deshace todo lo que hacía el diseño tipo ventana.
Cuando una sola lámina realmente no puede satisfacer ambas necesidades, hay tres opciones prácticas. La primera es mantenerse dentro del rango de cobertura de la hoja de datos y acercarse a su límite superior, lo que a menudo es suficiente. La segunda es una plantilla escalonada con una región localmente más gruesa o más delgada; necesita una zona de exclusión entre el área escalonada y las aberturas vecinas para que la rasqueta pueda sellar, por lo que es adecuada para placas con algo de espacio alrededor del QFN. La tercera, útil en producciones de alta mezcla y bajo volumen donde es difícil justificar una plantilla escalonada para una tirada corta, consiste en añadir pasta a pads seleccionados con nuestra impresora de chorro MYCRONIC después de la impresión con plantilla. El espesor exacto de la lámina y la profundidad del escalón dependen de la combinación de componentes y de la configuración de nuestra impresora, así que confirma estos puntos con nuestro equipo de ingeniería antes de finalizar la capa de pasta.
Independientemente del grosor que se elija, la SPI 3D mide el depósito en cada panel antes de la colocación. Un panel con impresión insuficiente se detecta en la impresora, no en la pantalla de rayos X.
¿Cómo se verifica la anulación?
Los vacíos en las almohadillas térmicas solo son visibles mediante rayos X, por lo que medimos el área de vacío con rayos X fuera de línea en las primeras piezas y en una muestra acordada, y los resultados se registran para la placa en el sistema Smart MES.
La AOI 3D ve las patas delanteras y los filetes laterales, pero nada bajo el cuerpo del encapsulado. En una imagen de rayos X desde arriba, las cavidades aparecen como regiones más claras dentro del área de soldadura más oscura, y el software informa el área de huecos como un porcentaje del pad. Antes de que esos números signifiquen algo, hay que acordar dos cosas. Una es si se excluyen los barriles de las vías del cálculo; una vía abierta puede contarse como un hueco si nadie la enmascara, mientras que una vía rellena se ve como soldadura. La otra es si el criterio es el área total de huecos, el mayor hueco individual o ambos. Un hueco grande sobre el punto caliente del dado puede importar más que muchos huecos pequeños dispersos a lo largo del borde del pad.
Tras su aceptación, la IPC-7093 (Implementación del Diseño y del Proceso de Ensamblaje para Componentes de Terminación Inferior) establece un límite general máximo para los vacíos en la almohadilla central, pero lo califica: cuando la formación de vacíos reduzca de forma apreciable el rendimiento térmico, el límite debe endurecerse y evaluarse dispositivo por dispositivo. Es raro que una pieza de potencia que funciona cerca de su límite de unión y una pieza de RF de baja potencia terminen con el mismo valor. En la práctica, tu plano de ensamblaje o las notas de fabricación deben indicar tanto el límite como el método de medición. Si no lo hacen, lo solicitamos en la revisión DFM.
Cuando los resultados son peores de lo acordado, analizamos las causas en un orden fijo: volumen de pasta según el registro SPI, diseño del panel frente a la posición de las vías, tratamiento de las vías y, solo entonces, el perfil de refusión en nuestro horno JTR-1200D-N, principalmente el tiempo de remojo. Empezar por el perfil es tentador porque es rápido de cambiar, pero rara vez soluciona un problema de diseño.
Lista de verificación de diseño y esténcil para QFN
Ejecute estas verificaciones antes de liberar los archivos Gerber y la capa de pasta.
| Artículo | Qué comprobar | Por qué es importante |
|---|---|---|
| Tamaño de almohadilla térmica | Coincide con el patrón de huella del datasheet; no está sobredimensionado | Las islas de soldadura sobredimensionadas hacen que la soldadura se desplace hacia afuera y pueden desalinear la pieza |
| Distancia entre almohadilla y terminal | Enmascarar la red entre la almohadilla térmica y los extremos internos de las patillas según la hoja de datos | Aquí es donde comienzan los puentes de almohadilla a terminal |
| Patrón de apertura | Ventanas, lunares o rayas, ni una sola abertura | Le da al gas una vía de salida antes de que la articulación se cierre |
| Cobertura de pegado | Dentro del rango de la hoja de datos (comúnmente alrededor del 50–80%) | Equilibra la ventilación, el espacio libre y el asiento del terminal |
| Simetría de patrones | Paneles simétricos respecto al centro del paquete | Previene inclinaciones y aperturas de plomo |
| A través del tratamiento | Abierto, con tapón inferior o lleno y tapado, indicado en las notas de fabricación | Impulsa el comportamiento de vaciado más que cualquier otra opción individual |
| Máscara del lado del componente | No cubrir las vías con máscara de soldadura debajo del encapsulado | Las carpas atrapan aire directamente en la articulación |
| Posición de panel vs posición de vía | Webs sobre vías, no paneles | Mantiene la pasta fuera de los barriles abiertos |
| Grosor de la lámina | Establecido por la parte de menor paso; usar esténcil por etapas o impresión por chorro si es necesario | El volumen de la almohadilla tiene que provenir de la cobertura a ese grosor |
| Construcción de doble cara | Qué lado y qué pasada de refusión experimenta el QFN | Pasadas adicionales de refusión aumentan la formación de vacíos |
| Criterio de aceptación | Límite de vacíos y método de medición en las notas de construcción | IPC-7093 vincula el límite a las necesidades térmicas de cada dispositivo |
Si envías la capa de pasta, las notas de fabricación que cubren el tratamiento vía y los números de parte exactos con tus archivos, nuestra revisión DFM verifica cada uno de estos elementos antes de que se corte la plantilla.
Preguntas frecuentes
¿Debería dibujar el marco de la ventana en mi capa de pasta o dejarlo al ensamblador?
Cualquiera de las dos opciones funciona, siempre que quede claro cuál. Si tu capa de pasta ya tiene un patrón dividido, construimos la plantilla en base a él y planteamos cualquier desacuerdo durante el DFM. Si muestra una sola abertura completa sobre el pad, no lo cambiamos silenciosamente; enviamos un patrón propuesto para su aprobación, porque la elección de cobertura afecta el rendimiento térmico del que tú eres responsable.
¿Debe la almohadilla térmica de la PCB ser más grande que la almohadilla expuesta del encapsulado?
Generalmente no más allá de lo que muestra el patrón de huella del datasheet. Una almohadilla en la placa mucho más grande que la almohadilla del encapsulado hace que la soldadura se extienda hacia afuera, baja la unión bajo el encapsulado y puede desplazar la pieza fuera de centro durante el refusión. También reduce la separación con los extremos internos de las almohadillas de E/S.
¿Los encapsulados DFN, SON y LGA siguen las mismas reglas?
La física es la misma, así que sí, pero el diseño cambia. Las almohadillas DFN y SON largas y estrechas suelen ventilar mejor con aberturas en franjas que con una cuadrícula cuadrada. Los encapsulados con dos o más almohadillas expuestas necesitan que la cobertura en cada almohadilla esté equilibrada con respecto a las otras para que la pieza se asiente plana.
¿Se puede retrabajar un QFN con un área térmica excesivamente vaciada?
Puede retirarse y reemplazarse, pero la retrabajación somete a la placa y a las piezas cercanas a ciclos térmicos adicionales, y volver a aplicar pasta bajo un QFN es más difícil de controlar que una impresión de producción. Consideramos la retrabajación como una solución para placas individuales y corregimos la plantilla o el tratamiento de los orificios metalizados para el resto del lote, en lugar de retrabajar una gran cantidad de unidades.
¿Puede el vaciado de la almohadilla térmica causar problemas en las patillas de E/S?
Indirectamente. Las causas se superponen: un volumen de pad excesivo hace flotar el encapsulado y abre las patas, y el gas que escapa del borde del pad puede lanzar pequeñas bolas de soldadura hacia la hilera de E/S. Si en la misma pieza aparecen patas abiertas y vacíos importantes en el pad térmico, revise primero la cobertura del pad térmico.
Obtener una cotización de ensamblaje de PCB
Recursos útiles
•Inspección automatizada por rayos X (AXI) para la calidad del ensamblaje de PCB
•AOI vs. Inspección por Rayos X: ¿Cuál es la adecuada para el ensamblaje de su PCB?


