


La taille des pastilles, l’espacement entre celles‑ci et l’ouverture du pochoir doivent être définis conjointement. Le rendement pour les 0201 et 01005 dépend de la façon dont les deux pastilles d’un même composant reçoivent de manière uniforme la pâte à braser et la chaleur, et aucune dimension unique ne contrôle cela. Partez du niveau de densité nominal IPC‑7351, gardez les deux pastilles identiques en cuivre, et dimensionnez l’ouverture en fonction du rapport de surface plutôt que de copier le contour de la pastille. Si le circuit imprimé ne peut pas respecter ces conditions, le 0402 est généralement le meilleur boîtier à utiliser.
Quelle taille donner aux pastilles 0201 et 01005 ?
Commencez avec l’IPC-7351 à densité nominale, puis vérifiez le résultat par rapport à vos propres tolérances de placement et d’impression. La norme définit trois niveaux de densité (Maximale, Nominale, Minimale). Le niveau Maximale donne les pastilles les plus grandes et la fenêtre de procédé la plus large, le niveau Minimale donne les pastilles les plus petites et la fenêtre la plus étroite. Nous demandons généralement aux concepteurs de commencer en Nominale et de ne passer à Minimale que lorsque les composants voisins ne laissent aucune autre option. Une 01005 fait nominalement 0,4 × 0,2 mm et une 0201 fait 0,6 × 0,3 mm, donc un décalage de placement qui est invisible sur une 0603 peut représenter ici une grande fraction d’une pastille.
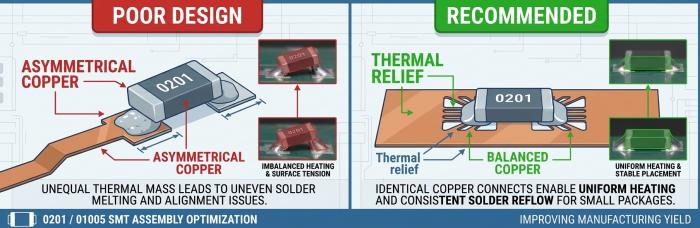
La symétrie est plus importante que le niveau de densité que vous choisissez. Les deux pastilles doivent avoir la même longueur, la même largeur et la même surface de cuivre, et chaque piste doit quitter sa pastille dans l’axe du composant. Un boîtier 0201 avec une piste fine sur une pastille et une connexion par plan de cuivre sur l’autre se mettra en « tombstone » quelle que soit la qualité du pochoir, parce que le côté relié au plan atteint l’état liquide plus tard. Si une borne doit être reliée à un plan, utilisez des pastilles thermiques à branches (thermal relief) et indiquez-nous quel est le nœud (net).
La définition des pastilles mérite également une décision. Pour les composants passifs montés en surface, nous attendons normalement des pastilles non définies par le vernis épargne, où le bord du cuivre détermine la taille de la pastille. Avec des pastilles définies par le vernis, toute erreur de registre entre le vernis et le cuivre modifie la quantité de cuivre exposée et, sur un 0201, cela peut laisser les deux extrémités d’un même composant avec des surfaces de pastille visiblement différentes. C’est le même déséquilibre qu’un pochoir irrégulier, mais provenant du côté fabrication. Si le registre du vernis de votre fabricant est peu précis, dites-le tôt, car cela modifie les dimensions de pastille et d’entrefer que vous pouvez dessiner en toute sécurité.
Trois habitudes que nous vérifions en DFM avant que quoi que ce soit ne soit lancé sur la ligne :
Aucun via ouvert à l’intérieur d’un pad 0201 ou 01005. La soudure s’écoule le long du trou métallisé et le volume de pâte sur ce pad diminue.
Un barrage de vernis épargne entre les deux pastilles uniquement si votre fabricant peut maintenir un registre de vernis suffisamment précis pour le conserver. Un barrage qui atterrit sur le bord de la pastille est pire que pas de barrage du tout.
Une empreinte provenant d’une bibliothèque vérifiée, et non un 0402 réduit à l’échelle. La mise à l’échelle préserve rarement l’écart entre les pastilles, qui est la dimension ayant le plus d’impact sur les billes de soudure au milieu de la puce.
Nous ne publions pas de tableau universel de pastilles. Les longueurs et les entretiens corrects dépendent des dimensions de la terminaison dans le plan de votre fournisseur de composants et de l’alignement de votre masque ; veuillez donc confirmer avec notre équipe d’ingénierie avant de figer l’empreinte dans votre bibliothèque.
Comment l'espacement influence-t-il le tombstoning et le pontage ?
Le phénomène de « tombstoning » commence lorsque la pastille qui fond en premier redresse une extrémité du composant, et trois facteurs déterminent quelle pastille fond en premier : le volume de pâte, la masse de cuivre et la position du composant par rapport aux pastilles au début de la refusion. Le pontage est le problème inverse : trop de pâte ou trop peu d’espace entre les pastilles voisines ou les composants voisins.
En ce qui concerne les espacements, la cour d’encombrement IPC est un minimum, pas une cible. Autour des grappes de 01005, nous préférons davantage d’espace que la cour d’encombrement lorsque le circuit le permet, pour deux raisons pratiques. Un composant voisin de grande hauteur fait de l’ombre au congé sous l’angle de la caméra AOI, et il gêne également la buse de placement. Si un 01005 est placé contre la coque d’un connecteur ou une inductance, le joint peut être correct tout en restant impossible à vérifier.
L’orientation est le levier peu coûteux que l’on oublie. Une 0201 placée à côté d’une grande masse thermique, comme un cadre de blindage, un connecteur lourd ou une grande pastille de masse, subit un chauffage inégal entre ses deux pastilles si l’une fait face à la masse et l’autre non. Faire pivoter le composant de 90 degrés de façon à ce que les deux pastilles « voient » la masse de manière équivalente supprime souvent le problème sans toucher au pochoir. Lorsque le routage le permet, gardez également les composants d’un même groupe dans la même orientation afin que l’impression se comporte de la même façon pour chaque paire.
| Symptôme après refusion | La première chose que nous vérifions | Correctif habituel |
|---|---|---|
| Une extrémité soulevée (pierre tombale) | Différence de volume de pâte entre les deux ouvertures, puis cuivre connecté à chaque pastille | Ouvertures identiques, décharge thermique du côté fort, arrivée de la piste alignée avec le composant |
| Pièce déformée ou tournée | Décalage de placement, puis écart de remplissage | Repères locaux, vérifier l’écart par rapport au plan de terminaison de la pièce |
| Pont entre les parties voisines | Espacement entre pastilles et dépassement de l’ouverture au‑delà du bord de la pastille | Reculer l’ouverture par rapport au bord du pad, ajouter un espacement |
| Des billes de soudure à côté du boîtier | Écart entre les pastilles et volume de pâte sous le boîtier | Réduisez l’ouverture sur le bord intérieur, vérifiez l’écart |
| Joint ouvert ou privé d’alimentation | Rapport de surface et volume SPI | Feuille plus fine ou ouverture plus grande, présentée ci-dessous |
Nous avons couvert les causes générales de ces défauts dans notrearticle sur les défauts courants du SMT, donc cette partie reste conforme à ce qui change à 0201 et 01005.
Quelle doit être l’épaisseur du pochoir, et de quel rapport de surface avez-vous besoin ?
Choisissez l’épaisseur du pochoir à partir du rapport de surface de la plus petite ouverture sur la carte, puis vérifiez que vos plus gros boîtiers reçoivent toujours suffisamment de pâte. Le rapport de surface est la surface d’ouverture de l’ouverture divisée par la surface de ses parois. Pour une ouverture rectangulaire de longueur L et de largeur W dans un pochoir d’épaisseur T, il est égal à (L × W) / (2 × (L + W) × T). Pour une ouverture carrée de côté W, il se réduit à W / (4T). Une valeur minimale courante est 0,66, et en dessous de cette valeur la libération de la pâte devient irrégulière.
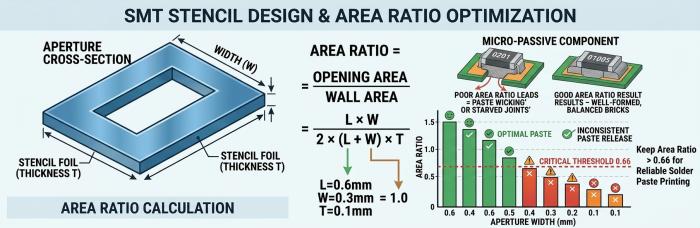
Le resserrement au 01005 découle directement de cette formule. Réduire une ouverture pour diminuer le volume de pâte réduit également son rapport de surface, de sorte que la réduction de l’ouverture ne peut pas être utilisée librement sur de petits pads. Seule une feuille plus fine augmente à nouveau le rapport, et une feuille plus fine dépose moins de pâte sur tous les autres pads de la carte. Diviser l’épaisseur par deux double le rapport pour toute ouverture donnée. Pendant ce temps, le pad thermique du QFN ou le connecteur situé à cinq centimètres de là requiert l’inverse.
Il existe plusieurs solutions, et aucune n’est gratuite. Une feuille mince unique pour l’ensemble du circuit fonctionne lorsque le besoin maximal de pâte sur le circuit peut s’en accommoder, et les données SPI du premier article vous indiquent rapidement si c’est le cas. Une feuille à épaisseur différenciée, plus fine dans la zone des micro-passifs, est une technique courante, mais vous devriez confirmer avec notre équipe d’ingénierie si elle convient à votre panneau. Nous utilisons également une imprimante à jet MYCRONIC, qui ne dépend pas d’une ouverture de pochoir ; déterminer si elle convient à un circuit donné relève d’une décision d’ingénierie que nous prenons après avoir examiné les fichiers. La quatrième option, moins séduisante, consiste à ramener les composants passifs non critiques au format 0402 afin que le pochoir n’ait qu’un seul problème à résoudre.
La forme de l’ouverture reçoit plus d’attention qu’elle n’en mérite. Des ouvertures réduites et façonnées sont courantes sur les 0201, mais ce qui protège le rendement, c’est que les deux ouvertures d’un même composant soient identiques et bien alignées avec leurs pastilles. Une ouverture bien façonnée mais imprimée hors centre est moins performante qu’une ouverture simple imprimée au bon endroit. La qualité des parois compte aussi, car des parois découpées au laser et rugueuses retiennent la pâte à ces dimensions. L’épaisseur du foil, le type de poudre de pâte et tout revêtement éventuel dépendent de chaque circuit, il faut donc les confirmer avec notre équipe d’ingénierie plutôt que de recopier une valeur issue d’une fiche technique.
Les paramètres du procédé d’impression se situent au-dessus de tout cela et il est facile d’en rejeter la faute sur la conception. Le nettoyage de la face inférieure du pochoir en est un bon exemple. Les résidus autour d’une petite ouverture se déposent sur la carte suivante et apparaissent sous forme de pont ou de variation de volume, et aucun changement de pastille ne résout ce problème. Les données de tendance SPI sur des cartes consécutives indiquent si l’intervalle de nettoyage est en cause, raison pour laquelle nous les examinons avant de proposer une modification du routage.
Que doivent détecter le placement et les systèmes 3D SPI/AOI sur les micro-passifs ?
Vérifiez d’abord la pâte, puis le placement, puis le joint après refusion, en considérant les deux premiers comme ceux qui déterminent le rendement. Avec la SPI 3D, nous examinons le volume de pâte, la hauteur, la surface et le décalage par pastille. Pour les 0201 et 01005, le chiffre qui importe est la différence entre les deux pastilles d’un même composant. Deux pastilles qui respectent chacune leurs propres limites peuvent néanmoins être déséquilibrées en tant que paire, et c’est une paire déséquilibrée qui provoque le tombstoning.
Le placement est l’autre endroit où la marge disparaît. Les feeders et les buses pour les composants 01005 relèvent d’une configuration d’un tout autre ordre que pour les 0402, ce qui constitue l’une des raisons de réaliser un premier article avant la série complète et de consulter les données de SPI pour la zone de micro-passifs, et pas seulement le résultat de l’AOI. Des repères locaux à proximité d’un regroupement dense aident la machine à corriger les distorsions locales du circuit imprimé que les repères globaux ne peuvent pas détecter.
Après refusion, l’AOI détecte les composants manquants, les composants déplacés ou pivotés, les effets de « tombstone » et les ponts. Les joints des composants passifs de type puce sont visibles par le dessus, donc l’AOI les couvre et la radiographie hors ligne n’apporte pas grand-chose pour ces composants. Le profil de refusion sur notre JTR-1200D-N est défini pour chaque carte, et un profil qui chauffe trop rapidement peut provoquer un effet de tombstone même sur un design parfaitement symétrique. Si les tombstones se concentrent dans un coin de la carte, examinez l’impression dans ce coin avant de toucher au profil, car le SPI montrera généralement le déséquilibre de volume à cet endroit.
Une habitude permet d’éviter beaucoup de discussions par la suite. Lorsque le SPI et l’AOI ne sont pas d’accord – par exemple, la pâte semblait équilibrée mais un composant est quand même soulevé –, comparez les deux jeux de données pour ce désignateur de référence précis avant de modifier quoi que ce soit. La cause est généralement l’une des trois que nous avons mentionnées plus tôt : masse de cuivre, décalage de placement ou chauffage, et les données vous indiquent laquelle en quelques minutes. Modifier à la fois le pochoir et le profil rend le résultat impossible à interpréter.
Quand devriez-vous rester avec le 0402 ?
Restez en 0402 lorsque la carte gagne peu grâce à l’espace économisé et perd de la marge à cause du composant plus petit. Nous posons généralement d’abord une question : quels nets imposent réellement l’utilisation de 0201 ? Si la réponse est des condensateurs de découplage sous un BGA à pas fin, utilisez du 0201 là et conservez du 0402 ailleurs. Si la réponse est que toute la nomenclature a été réduite pour gagner quelques millimètres carrés, faites marche arrière.
td {white-space:nowrap;border:0.5pt solid #dee0e3;font-size:10pt;font-style:normal;font-weight:normal;vertical-align:middle;word-break:normal;word-wrap:normal;}
| État de votre carte | Restez avec 0402 | Passer à 0201 ou 01005 |
|---|---|---|
| Salle de disposition | Routage et cours s’adaptent avec de l’espace en réserve | L’espacement est ce qui bloque le routage, par exemple autour du dégagement des BGA. |
| Symétrie du plot | Un seul plot est imposé sur un plan ou une entrée de piste ne peut pas être équilibrée | Le cuivre sur les deux pastilles peut être rendu identique, avec des décharges thermiques là où c’est nécessaire |
| Demande de collage | Le même pochoir doit imprimer de grands boîtiers qui nécessitent une feuille plus épaisse | Les micro-passifs dominent, ou bien une feuille étagée ou une impression par jet est réalisable |
| Disponibilité des pièces | La valeur ou la tension nominale n’est pas proposée dans la taille plus petite, ou la dérating sous polarisation continue (DC-bias) n’a pas été vérifiée | La pièce existe et sa valeur déclassée répond toujours aux exigences du circuit |
| Retravailler | Vous prévoyez une reprise manuelle sur les composants passifs | La reprise est maîtrisée et rare |
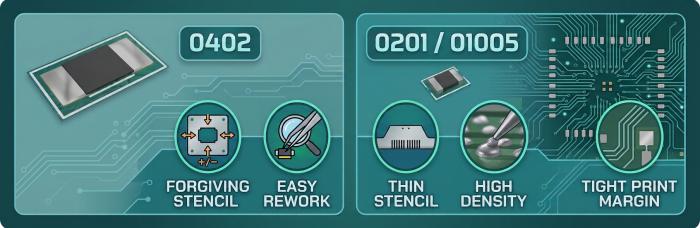
Un ordre pratique de décisions aide lors d’un premier passage. Corrigez la symétrie des pastilles et l’orientation dans le plan de placement, puis décidez de l’épaisseur du pochoir à partir de la plus petite ouverture, et seulement ensuite demandez-vous si le plus gros boîtier sur la carte peut fonctionner avec ce pochoir. Si ce n’est pas le cas, le changement le moins coûteux consiste généralement à attribuer une taille plus grande à certains composants passifs. Sur un lot de prototypes, nous préférerons voir quelques composants 0402 plutôt qu’une carte où des tombstones cachent le véritable problème, et vous pourrez réduire sur la révision suivante une fois que les données SPI et AOI montreront de quelle marge dispose la zone des micro-passifs. Le retouche manuelle des 0201 et 01005 est également un mauvais pari, puisqu’un seul contact peut déplacer les voisins ; un design qui anticipe des retouches devrait donc pencher vers la taille plus grande.
La capacité constitue l’autre limite.Page des boîtiers SMTénumère 0201 et 01005 parmi les tailles de composants que nous assemblons. Tout ce qui est plus petit que 01005 ne figure pas sur cette page, veuillez donc nous consulter avant de valider un design avec un boîtier plus petit.
FAQ
Faut-il une pâte à braser différente pour le 0201 et le 01005 ?
Souvent, oui. Une poudre plus fine se libère généralement mieux à partir de petits orifices, mais le type approprié dépend de votre plus petite ouverture et de votre alliage. Confirmez le choix de la pâte avec notre équipe d’ingénierie une fois que nous aurons votre couche de pâte.
Puis-je placer un via à côté d’un pad 0201 ?
À côté, oui, avec suffisamment d’espace pour que le via et le pad ne puissent pas partager la soudure. À l’intérieur du pad, évitez-le, sauf si le via est rempli et bouché. Si vous ne pouvez pas le déplacer, envoyez-nous le plan et nous vous dirons ce que nous en pensons.
Que dois-je envoyer pour que vous puissiez examiner mes micro-coussinets passifs avant d’établir un devis ?
Des fichiers Gerber incluant les couches de pâte, une nomenclature (BOM) avec les numéros de référence constructeur exacts, le fichier de placement automatique (pick-and-place) et un dessin d’assemblage indiquant quelles pièces sont en 0201 ou 01005. Le numéro de référence exact est important, car la géométrie des pastilles dépend du dessin de terminaison.
Vas-tu changer mes empreintes ?
Pas sans votre validation. Notre examen DFM signale les problèmes de pastilles, d’espacement et de symétrie, et c’est vous qui décidez quoi modifier. Nous ne proposons pas de conception de schémas.
Combien de fiduciels locaux un amas dense nécessite-t-il ?
Cela dépend de la taille du cluster et de la disposition du panneau. Confirmez le nombre et l’emplacement avec notre équipe d’ingénierie lors de la revue DFM.
Obtenir un devis pour l’assemblage de circuits imprimés
Ressources utiles
Comprendre l’épaisseur du pochoir PCB et son impact sur le volume de soudure
L’impact du placement des composants 01005 sur la précision de la ligne SMT
Comment le placement des composants affecte le rendement et la fiabilité en SMT


