



Les dispositifs sans fil industriels tels que les passerelles, les nœuds de capteurs et les modules d’E/S déportées intègrent des radios, des régulateurs à découpage et des circuits numériques à haute vitesse dans un petit boîtier. Les performances CEM sont principalement déterminées au stade du routage et de la conception du boîtier. Mais une conception qui semble solide sur le papier peut tout de même échouer aux mesures de pré‑conformité en raison de petites variations d’assemblage que personne n’a remarquées sur la ligne.
Cet article traite des facteurs de risque CEM que le processus d’assemblage peut introduire ou prévenir, ainsi que des pratiques d’inspection et de premiers articles qui permettent de les détecter tôt. Il ne traite pas des essais de certification CEM, qui sont effectués par l’équipementier (OEM) ou par un laboratoire tiers qualifié.
Ce que l’assembleur peut et ne peut pas contrôler
L’assemblage ne peut pas réparerune conception médiocre du chemin de retourune topologie de filtrage marginale ou un joint de boîtier inadéquat. Il peut toutefois s’assurer que la carte correspond à l’intention de conception : chaque connexion de mise à la masse réalisée, chaque blindage en place, chaque composant de découplage et de filtrage présent, correctement positionné et correctement soudé.
Une carte qui s’écarte de son intention de conception de l’une de ces manières peut réussir le test fonctionnel tout en rayonnant ou en couplant le bruit différemment de l’échantillon d’ingénierie. Les résultats de préconformité deviennent alors difficiles à interpréter, car l’ingénieur ne peut pas déterminer si une défaillance est un problème de conception ou un problème de fabrication.
Facteurs de risque CEM introduits lors de l’assemblage
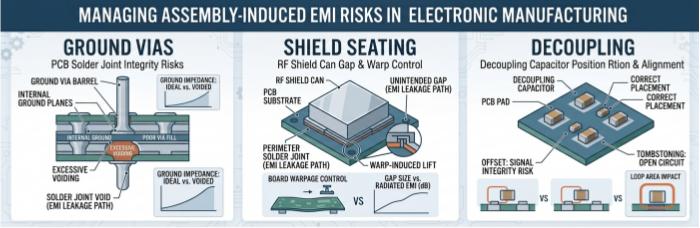
Intégrité de soudure des vias de masse et des broches de masse
Les trajets de retour à faible impédance dépendent de l’intégrité des connexions de masse. Lors de l’assemblage, les points de défaillance pertinents incluent :
Coques de connecteurs traversants, languettes de blindage et broches de masse avec un remplissage de trou insuffisant
Patins de masse exposés sur les boîtiers QFN et similaires présentant des vides excessifs ou mal répartis
Pastilles reliées à la masse où le dépôt de pâte était marginal
Une liaison qui est électriquement continue mais mécaniquement ou thermiquement faible peut augmenter l’impédance de terre, et cela est difficile à voir lors d’un contrôle visuel. Pour les fonctionnalités de mise à la terre à trous traversants, la soudure sélective automatisée à la vague avec protection à l’azote permet d’obtenir un remplissage de trou répétable. Pour les liaisons cachées,rayons X hors ligne avec capacité d’angle obliquepermet l’évaluation des vides et du remplissage sous les boîtiers QFN et BGA.
Positionnement du blindage de la boîte et contrôle du jeu
Les boîtiers de blindage RF ne fonctionnent que s’ils reposent à plat et établissent un contact continu tout autour de leur périmètre. Les sources de jeu au stade de l’assemblage comprennent :
Décalage ou rotation de positionnement
Inclinaison des composants pendant la refusion
Gauchissement de la carte qui soulève un coin du cadre
Reprise de travaux qui perturbe un blindage déjà mis en place
Un jeu involontaire agit comme une fente qui peut laisser fuir de l’énergie à des fréquences liées à sa longueur. Le contrôle du gauchissement pendant le refusionnage fait donc partie de la gestion des risques CEM, et n’est pas seulement une question de coplanarité.Appareils en pierre synthétiqueaident à maintenir des circuits imprimés fins ou asymétriques bien plats pendant les traitements thermiques, et un four de refusion multi-zones comme le JTR-1200D-N permet d’ajuster le profil pour des masses thermiques mixtes, afin que les grands cadres de blindage et les petits composants passifs atteignent la refusion en même temps.
Les joints de blindage, en particulier aux angles, nécessitent des critères d’inspection explicites plutôt qu’un simple jugement général de « pose correcte ».
Dissociation et omission de composants de filtrage et décalage
Les condensateurs de découplage, les perles de ferrite et les éléments de filtrage RF sont petits et nombreux, et font partie des composants les plus susceptibles d’être omis à cause d’une erreur d’alimentation ou déplacés en raison d’un problème de pâte ou de placement. L’absence d’un condensateur 0402 ou 0201 provoque rarement une défaillance fonctionnelle. Elle peut toutefois augmenter le bruit sur les barres d’alimentation ou affaiblir un filtre sans symptôme évident, de sorte que le défaut est considéré, lors des mesures CEM, comme un « problème de conception ».
La position compte aussi. Un condensateur de découplage déplacé par rapport à sa pastille perd une partie de l’avantage de réduction de surface de boucle que le routage était censé apporter. Le désalignement et le « tombstoning » sur ces composants doivent être considérés comme des défauts fonctionnels, et non cosmétiques.
Où s’intègre l’AOI 3D : vérification de la présence et de la position
Le risque lié à un composant omis est qu’il devient invisible en aval. Une fois que la carte a passé la refusion, rien, dans un test fonctionnel standard, ne confirme que chaque condensateur de découplage est présent. C’est là que la conception de l’inspection devient essentielle.
AOI 3Dpeut vérifier, pour les composants critiques de découplage et de filtrage :
Présencele composant est sur sa pastille, pas absent
Position et rotation :le décalage par rapport au pastille est dans la limite définie
Polarité ou orientation :où la pièce est polarisée
Formation de joint de soudure :forme de congé et mouillage sur les deux terminaisons
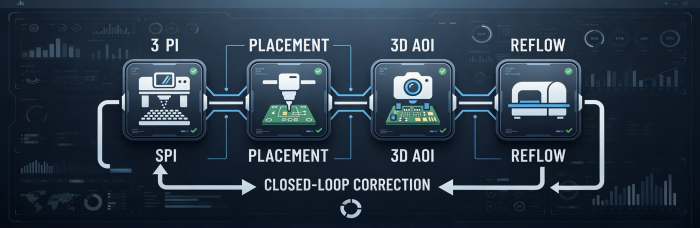
L’étape pratique consiste à classifier les composants critiques CEM dans le programme d’AOI afin que leurs contrôles de présence s’appuient sur des critères stricts et vérifiés, plutôt que sur des seuils par défaut. Combiné à une SPI 3D en amont, le processus devient en boucle fermée : les problèmes de volume et d’alignement de pâte qui entraîneraient le soulèvement (“tombstoning”) ou le déplacement de petits composants sont détectés et corrigés avant la refusion, et non après. L’impression par jet et la dépose avec un système MYCRONIC peuvent également aider sur les cartes denses où l’impression au pochoir est difficile à proximité de composants de grande hauteur.
Les résultats d’inspection ne sont aussi pertinents que les critères qui les sous-tendent. Définissez ce qui constitue un composant critique CEM avant que le programme ne soit rédigé, et non après la première non-conformité.
Confirmation du premier article : ajout de contrôles critiques CEM
Inspection du premier articleest l’endroit naturel pour vérifier l’intention de conception, car chaque unité ultérieure hérite de ce qui est confirmé ici. Pour les cartes industrielles sans fil, envisagez d’ajouter ce qui suit à la liste de contrôle standard du premier article :
Liste des composants critiques CEM :une courte liste, fournie par l’équipe de conception, de composants de découplage, de filtrage, de ferrite et de blindage qui doivent être vérifiés individuellement par rapport à la nomenclature (BOM) et au plan d’implantation
Siège du bouclier :confirmation visuelle et de mesure 3D que le cadre repose à plat, sans soulèvement visible aux coins ni aux bords
Connexions de terrevérification du remplissage des trous sur les vias traversants reliés à la masse, et inspection par rayons X des pastilles de masse sous les boîtiers QFN
Zones d’exclusion pour antenne et RF :confirmation qu’aucun composant non intentionnel, résidu ou zone sensible au revêtement de protection n’est présent là où la conception exige qu’ils soient dégagés
Écarts de référence :tout remplacement approuvé sur un composant de filtrage ou de découplage, tel qu’un diélectrique ou un fabricant différent, doit être documenté et signalé à l’équipe de conception avant la production en volume
Le but n’est pas d’ajouter de la paperasse, mais de veiller à ce que les questions concernant les éléments pertinents pour la CEM soient posées une seule fois, dès le début, avec la participation du responsable de la conception.
Traiter les enregistrements qui soutiennent l’analyse de pré-conformité
Lorsqu’une carte échoue aux pré-tests de conformité, la première question est de savoir si elle diffère de celle qui les a réussis.MES intelligent avec traçabilité UID et marquage laserrelie chaque carte à ses lots de composants, paramètres de procédé et résultats d’inspection. Si une unité se comporte différemment, l’ingénieur peut comparer les enregistrements de fabrication avec une unité qui a bien fonctionné.
Il s’agit de capacités en matière d’enregistrement de fabrication et de processus. Il ne s’agit pas d’une accréditation de métrologie ou d’étalonnage, ni d’une certification de laboratoire d’essais CEM. Les essais CEM formels et toute déclaration qui en résulte relèvent du fabricant d’équipement d’origine (OEM) et de son laboratoire qualifié.
Liste d’auto‑contrôle des risques CEM en phase d’assemblage
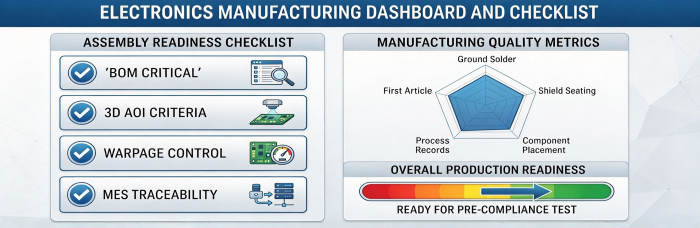
Utilisez cette liste avant de lancer l’assemblage d’une conception sans fil industrielle :
Composants de découplage, de filtrage et de ferrite critiques pour la CEM identifiés et signalés dans la nomenclature
Critères AOI 3D définis pour la présence et le décalage de ces composants
Cadres et boîtiers de blindage spécifiés avec des exigences d’inspection de l’emboîtement et des joints d’angle
Fonctions de trous traversants reliés à la masse et pastilles de masse QFN identifiées pour remplissage des trous et contrôle par rayons X
Zones sensibles au gauchissement, en particulier autour des cadres de blindage, vérifiées pour le support de bridage
Zones d’exclusion d’antenne et zones RF indiquées sur le dessin d’assemblage
Restrictions de réexécution convenues pour les zones blindées et filtrées
Liste de contrôle du premier article étendue avec des éléments critiques CEM
Règles de substitution approuvées documentées pour les composants de filtrage et de découplage
Niveau de traçabilité convenu, afin que les dossiers de construction puissent être comparés si les résultats de pré-conformité varient
Si vous préparez une conception sans fil industrielle pour la fabrication, PCBCart peut examiner vos fichiers au regard de ces facteurs liés à l’étape d’assemblage, y compris la vérification des composants critiques pour la CEM, avant le début de la production.Soumettez votre projet pour une pré‑revue DFMavec votre nomenclature, vos dessins d’assemblage et toute liste de composants critiques pour la CEM.
Ressources utiles
•Garantir la réussite du premier coup dans la conception CEM des circuits imprimés
•Conception de circuits imprimés pour les circuits radiofréquence et la compatibilité électromagnétique
•Liste de contrôle DFM pour les PCBAs industriels : 38 règles de conception qui réduisent le taux de retouches de plus de 40 %
•Comparaison de l’AOI, de l’ICT et de l’AXI et moment de les utiliser pendant l’assemblage SMT des circuits imprimés


