



La soudure sélective ne soude que certains joints traversants choisis à l’aide d’une petite buse de soudure en fusion, après que la face CMS a déjà été refondue. Elle convient aux cartes mixtes denses ou sensibles à la chaleur, mais il s’agit d’un procédé programmé. Le coût et le délai dépendent donc davantage du nombre de joints et de la difficulté de leur positionnement que du nombre de cartes commandées. Les décisions prises avant l’envoi des fichiers concernant l’accessibilité des broches, les composants à proximité et le nombre de joints déterminent la fluidité du processus. Nous travaillons à la fois avec la vague et la soudure sélective, et celle qui convient à votre carte dépend de sa disposition et de la quantité.
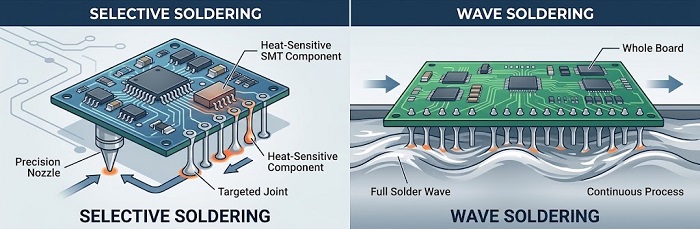
Fonctionnement de la soudure sélective, en termes simples
La soudure sélective est l’étape de soudure traversante pour les cartes qui ne peuvent pas simplement passer sur une vague complète. Le flux n’est appliqué qu’aux endroits nécessaires, la carte est préchauffée, puis les joints sont soudés avec une petite buse de soudure en fusion.Notre comparaison entre la soudure à la vague et la soudure sélectivedécrit deux manières de procéder : la soudure par drag soldering, où une petite vague de buse se déplace successivement sur les joints, et la soudure par dip soldering, où une plaque de buses personnalisée soude de nombreux joints en une seule fois.
L’attrait réside dans le contrôle. La chaleur n’est dirigée que vers les zones prévues, ce qui réduit le risque pour les composants sensibles à la température et rend le procédé utilisable sur des cartes denses où des composants traversants et montés en surface sont très rapprochés. Le prix de ce contrôle est la configuration. Le procédé doit être programmé pour chaque conception, et cela prend plus de temps que de faire passer toute une carte sur une vague. Pour un acheteur, ce compromis explique l’essentiel de ce qui suit.
Ce que cela signifie pour votre conception
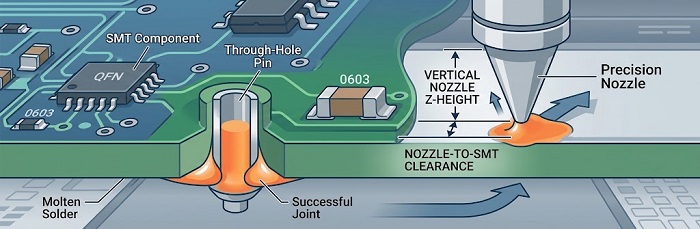
Une buse a besoin d’espace physique pour fonctionner. Des composants montés en surface placés près d’une broche traversante, du côté en cours de brasage, peuvent gêner, et la distance minimale acceptable dépend de l’équipement et du dispositif de fixation. Demandez-nous donc la distance applicable à votre carte plutôt que de vous fier à une règle générale.
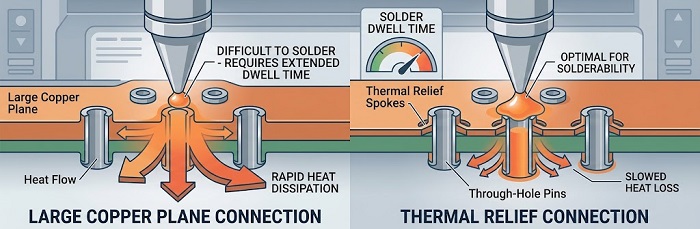
Les connexions thermiques comptent aussi. Une broche reliée à une grande zone de cuivre évacue la chaleur de la soudure, et ces broches sont souvent plus difficiles à souder correctement qu’une broche isolée avec le même type de patte. Il est bien préférable d’en entendre parler lors d’une revue de conception que de le découvrir lors de la première fabrication. L’implantation influe également sur le temps de procédé. Comme la buse travaille d’une soudure à l’autre ou d’une plaque à l’autre, une dispersion de broches isolées sur tout le circuit est généralement plus lente à souder que les mêmes composants regroupés. Il vaut la peine de vérifier si les composants traversants peuvent être regroupés.
Il est également utile de réfléchir soigneusement à ce qui reste en traversant le circuit au départ.Dispositifs plombés, volumineux ou à forte dissipation thermiquesont les composants qui le justifient le plus souvent. Un composant traversant qui est présent uniquement parce qu’il figurait sur la révision précédente ajoute une étape de soudure sans raison mécanique.
Coût et délai dans un programme à forte diversité et faible volume
La soudure sélective ne passe pas à l’échelle de la même manière que la soudure à la vague. La soudure à la vague est efficace pour de grandes séries de cartes simples, tandis que la soudure sélective est plus adaptée à la précision sur des cartes complexes et est moins efficace pour les commandes en grande quantité. Dans un programme à forte diversité et faible volume, c’est souvent exactement ce qui convient, mais la programmation et la mise en place se font conception par conception. Le premier assemblage d’un design supporte donc une part de ces efforts plus importante qu’une commande répétée, il est donc utile de nous indiquer, dans votre demande de devis, à quelle fréquence vous prévoyez de recommander.
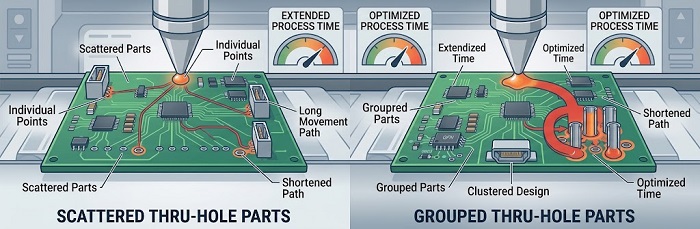
Une simple comparaison permet de comprendre pourquoi. Imaginez deux versions du même circuit. Dans la première, les composants traversants se réduisent à un seul connecteur et un transformateur, chacun avec un groupe de broches rapprochées. Dans la seconde, la même fonction est répartie sur une douzaine de composants traversants individuels dispersés sur toute la carte. Les deux ont le même nombre de cartes dans la commande, mais la seconde exige un programme plus long, davantage de déplacements de la buse et plus d’endroits où un composant monté en surface à proximité pourrait nécessiter une protection. Aucune des deux n’est mauvaise, mais la première sera probablement beaucoup moins chère à fabriquer en petites séries, c’est pourquoi l’implantation des composants traversants mérite une attention particulière tant que la conception est encore ouverte.
Le nombre de joints et leur emplacement influencent davantage le temps de traitement que le nombre de cartes. Si un devis pour une carte mixte semble élevé, l’étape traversant est un bon point à examiner, et les questions utiles sont : combien de joints sont soudés et par quelle méthode.
Que mettre dans votre demande de devis
Indiquez chaque composant traversant et le côté sur lequel il est monté, précisez combien de soudures traversantes il y a, et signalez toute pièce sensible à la chaleur située à proximité. Demandez-nous quelle méthode sera utilisée pour l’étape des composants traversants. Une revue de conception est l’endroit naturel pour régler les questions d’espacement et de thermique, etnotre vérification gratuite Valor DFM/DFAfait partie de notre service de montage à cette fin.
Certaines erreurs reviennent sans cesse.Traiter la soudure sélective comme une soudure à la vague avec une vague plus petiteamène les acheteurs à s’attendre à une tarification par volume de la part d’un processus dont le coût est déterminé par la programmation et le nombre de joints.Ajout de composants traversants en fin de conceptioncoûteux, car chacun modifie le programme et peut encombrer les parties voisines.Ignorer la façon dont une broche est connectée au cuivrecache une difficulté de soudure jusqu'à la première fabrication.En supposant qu’une réorganisation ne comporte absolument aucun réglagepeut fausser la planification des coûts pour un programme comportant de fréquentes petites commandes.
FAQ
1.La soudure sélective est‑elle la même chose que la soudure à la vague avec une vague plus petite ?Pas tout à fait. Il soude des joints choisis avec une buse programmée au lieu de toute la face inférieure en un seul passage.
2.Pourquoi est-ce plus lent que la soudure à la vague ?Elle fonctionne en réalisant les soudures des joints l’un après l’autre selon un programme, plutôt qu’en les soudant tous au passage de la carte au-dessus d’une vague.
3.Peut-il être utilisé lorsque des pièces sont montées des deux côtés ?Souvent, mais les parties proches des broches ont besoin de dégagement. Demandez-nous d’examiner la disposition.
4.Est-ce que tous les circuits mixtes nécessitent une soudure sélective ?Non. La soudure à la vague convient aux cartes plus simples et à plus grand volume, tandis que la soudure sélective convient aux cartes complexes à technologie mixte. Demandez-nous laquelle s’applique à votre carte.
5.Cela ajoutera-t-il un coût à une petite commande ?Cela ajoute de la programmation et de la configuration, ce qui pèse davantage sur les petites séries. Incluez le nombre de vos joints traversants dans votre demande de devis.
Sur un circuit imprimé mixte, l’étape des composants traversants est souvent celle où se concentrent les coûts et les risques ; c’est donc la partie d’un devis qu’il vaut la peine de lire le plus attentivement.
Obtenez un devis instantané pour l’assemblage de PCB
Ressources utiles
•Assemblage THT : plus de 50 ans de succès — pourquoi l’électronique moderne en a encore besoin
•Qu’est-ce que le flux de soudure dans la fabrication de PCB ?


