


Les vides dans les pastilles thermiques QFN apparaissent parce qu’un large joint de brasure plat sous un boîtier avec presque aucun entrefer ne laisse aucun endroit où les flux dégazés puissent s’échapper. Les corrections qui font réellement la différence se situent au niveau du routage et du pochoir : diviser l’ouverture de pâte en un motif de vitres, décider tôt de la façon dont les vias thermiques seront traités, et dimensionner le dépôt en fonction du composant au pas le plus fin sur la carte. Le profil de refusion aide, mais il sauve rarement une pastille conçue pour piéger les gaz.
Pourquoi les pastilles thermiques QFN présentent-elles des vides ?
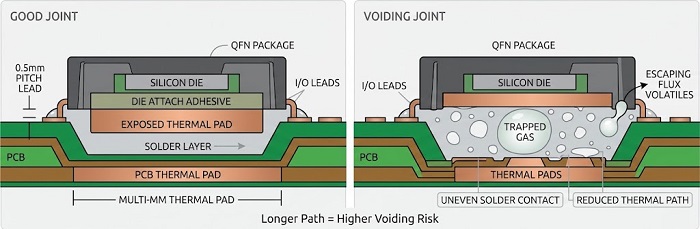
La plupart des vides dans les pastilles thermiques sont des volatils de flux piégés, et la conception de la pastille détermine quelle quantité de ce gaz s’échappe avant que la brasure ne se referme dessus.
À mesure que la carte chauffe, les solvants et les sous‑produits de l’activateur s’évaporent. Sous un plot à pas de 0,5 mm, le joint est minuscule et le gaz s’échappe latéralement presque aussitôt. Le pad exposé est une situation différente. Il peut mesurer plusieurs millimètres de large, le boîtier ne se trouve qu’à une fraction de millimètre au‑dessus de la carte, et la soudure en fusion mouille en même temps le pad du composant et le pad du PCB. Le gaz généré près du centre doit parcourir un long chemin qui se rétrécit vers le bord et, une fois que le périmètre est mouillé et scellé, tout ce qui reste à l’intérieur y demeure sous forme de cavité.
Quelques conditions liées à la carte aggravent considérablement le problème. Une seule ouverture pleine taille dépose un unique « slab » de pâte, sans canaux permettant au gaz de circuler. Les vias thermiques ouverts contiennent de l’air et l’humidité absorbée, et lorsque la brasure descend dans le trou métallisé, elle repousse cet air vers le joint. Une finition de pastille oxydée ralentit le mouillage et donne plus de temps aux volatils pour s’accumuler ; des études publiées dans l’industrie sur la formation de vides sous les QFN ont également montré que le taux de vides augmente à chaque passage de refusion supplémentaire, ce qui importe lorsque le QFN est placé sur la première face d’une carte double face. Le dernier point surprend souvent. La même étude a indiqué que la réduction du volume de pâte augmentait la formation de vides, donc imprimer moins de pâte n’est pas, en soi, une solution.
L’importance d’une cavité dépend du composant. Sur un QFN de puissance, le pad constitue le principal chemin thermique entre la puce et le cuivre, et une grande cavité sous le point chaud de la puce augmente la température de jonction. Sur un dispositif RF, ce même pad est généralement le retour de masse, et les cavités modifient le chemin de masse que le concepteur RF a modélisé. Dans les deux cas, l’emplacement d’une cavité compte à peu près autant que sa surface totale.
Ouvertures à petits carreaux : quelle couverture ?
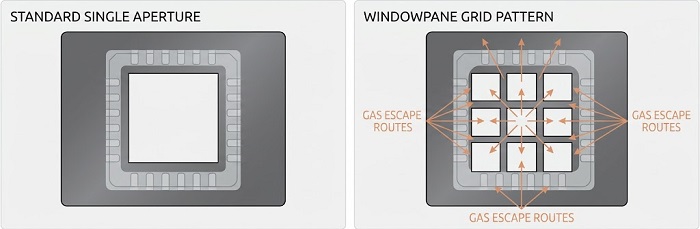
Divisez l’ouverture du pad thermique en une grille de plus petites ouvertures et appliquez la couverture recommandée par la fiche technique du composant, qui pour la plupart des boîtiers QFN et DFN se situe généralement entre environ 50 % et 80 % de la surface du pad.
Chaque compartiment dépose sa propre île de pâte, et les espaces entre les îles restent ouverts assez longtemps pendant le refusion pour permettre au gaz de s’échapper avant que la brasure ne se regroupe en une seule liaison. Une grille 2×2 est courante sur les petites pastilles. Les plus grandes pastilles reçoivent généralement une grille 3×3 ou davantage, de sorte qu’aucun compartiment isolé ne soit assez grand pour se comporter comme la plaque que vous cherchiez à éviter. Conservez un motif symétrique par rapport au centre du boîtier : un dépôt irrégulier permet au boîtier de s’incliner ou de flotter d’un côté, ce qui se traduit par des ruptures ou des ponts sur les broches d’E/S plutôt que sur la pastille elle-même.
L’endroit où vous vous situez à l’intérieur de cette plage est un compromis. Une couverture plus élevée augmente le volume de pâte et remplit le pad plus complètement, mais un excès de volume fait flotter le composant au-dessus de ses pattes. Une couverture plus faible ventile mieux et maintient les pattes en place, mais elle affame le joint et, comme indiqué plus haut, ne réduit pas de manière fiable la formation de vides. Nous partons généralement de la valeur indiquée dans la fiche technique. Si la fiche technique n’en dit rien, nous proposons un motif de départ en fonction de la taille du pad et de la disposition des vias, puis nous ajustons après la radioscopie de la première pièce.
Les carreaux carrés avec de petits rayons d’angle se détachent proprement d’unpochoir découpé au laserles points ronds laissent un canal légèrement plus ouvert pour une même couverture, et les rayures conviennent aux pastilles longues et étroites que l’on trouve sur les boîtiers DFN et certains boîtiers de puissance. Voici comment nous comparons les motifs courants :
| Motif d’ouverture | Dégazage | Contrôle du volume et de la distance | Où nous l’utilisons |
|---|---|---|---|
| Ouverture complète unique | Pauvre, aucun canal d’évacuation | Difficile à contrôler ; a tendance à faire flotter la pièce | Uniquement de très petites pastilles, et seulement si la fiche technique l’indique |
| Grille à carreaux (carreaux carrés) | Bon | Prévisible ; couverture facile à ajuster, panneau par panneau | Valeur par défaut pour la plupart des pastilles thermiques QFN |
| Matrice de points ronds | Bon à très bon | Légèrement moins de volume par unité de surface | Pastilles comportant de nombreux vias, où les points peuvent se situer entre les positions des vias |
| Rayures ou barres | Bon dans le sens de la bande | Bon sur des pads longs et étroits | Plots d’alimentation DFN, SON et rectangulaires |
Une règle que nous appliquons à chaque fois : placez les réseaux, et non les pastilles, au‑dessus des vias. Une pastille imprimée directement au‑dessus d’un via ouvert envoie la pâte directement dans le fût.
Vias dans le pad thermique : ouverts, masqués ou remplis ?
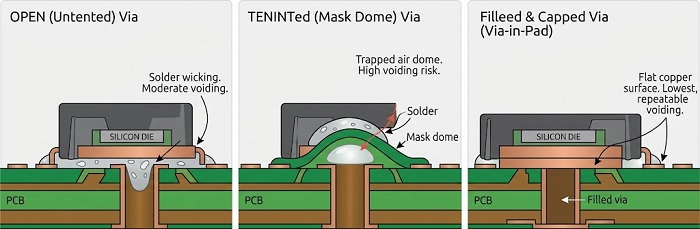
Les vias remplis et recouverts offrent la liaison de pastille thermique la plus prévisible, de petits vias ouverts fonctionnent lorsque le pochoir empêche la pâte de les recouvrir, et le masquage des vias par vernis épargne du côté composant est l’option que nous déconseillons.
Sans vias thermiques, la chaleur provenant du pad se propage uniquement à travers le cuivre supérieur. Les recommandations de routage du fabricant de circuits intégrés pour les vias thermiques ouverts préconisent généralement des perçages de 0,3 mm ou moins, espacés d’environ 1 mm, et la fiche technique du composant doit être votre première référence pour le nombre et le placement. Pour l’assemblage, la question est de savoir ce que chaque via fait à la brasure pendant la refusion.
| Par traitement | Que se passe-t-il lors du reflow | Comportement de miction | Coût de fabrication | Notre point de vue |
|---|---|---|---|---|
| Ouvert (non sous tente) | La soudure s’infiltre dans les fûts et peut dépasser sur la face inférieure | Modéré ; l’air du canon est poussé dans le joint et la soudure est perdue depuis la pastille | Aucun additionneur | Acceptable avec de petites perforations et des panneaux maintenus à l’écart des vias |
| Masque tente du côté des composants | Le dôme du masque se trouve sous le boîtier et emprisonne l’air | Élevé ; un vide a tendance à se former à chaque tente | Faible | Éviter |
| Tenté ou bouché uniquement par le dessous | La soudure ne peut pas s’échapper, mais la coupelle ouverte au-dessus retient l’air | Les vides se trouvent souvent directement au-dessus de chaque via | Faible | Mieux qu’une tente de toit, mais cela reste un compromis |
| Rempli et bouché (via-in-pad) | Surface de cuivre plate, sans fût dans lequel la soudure puisse s’infiltrer | Le plus faible et le plus reproductible | Étapes supplémentaires fabuleuses | Notre préférence pour les composants de puissance et RF comportant de nombreuses vias |
La norme IPC-7093 elle-même recommande de boucher les vias thermiques pour empêcher la remontée de soudure, et les études publiées sur les vides de brasure confirment que la suppression de l’ouverture du via est la modification la plus efficace. Avec des vias ouverts, ces mêmes études ont constaté qu’une empreinte de pastille thermique plus pleine peut convenir lorsqu’il n’y a que quelques vias, tandis qu’un grand nombre de vias nécessite une empreinte divisée afin que le gaz dispose de davantage de voies d’évacuation.
Le remplissage et le bouchage coûtent effectivement plus cher au stade du circuit imprimé et, sur une carte simple avec un budget de puissance modeste, cela en vaut rarement la peine. Lorsque le boîtier QFN dissipe réellement de la chaleur ou que le plot est une masse RF, nous le recommandons généralement. Comme nous fabriquons le circuit nu et l’assemblons, cette décision est prise une fois, au stade du devis, par rapport à nosvia-in-padprocessus au lieu d’être négocié entre deux fournisseurs. Quel que soit votre choix, indiquez-le dans les notes de fabrication.
Compromis sur l’épaisseur du pochoir avec des broches à pas fin
L’épaisseur du pochoir est normalement déterminée par le composant au pas le plus fin sur la carte, et non par le pad thermique du QFN, de sorte que ce pad doit être conçu pour fonctionner avec l’épaisseur imposée par les broches à pas fin.
Les ouvertures étroites sur des broches QFN à pas fin nécessitent un pochoir mince afin que la pâte se dépose proprement. Le plot thermique obtient alors son volume grâce à la couverture et à la disposition en fenêtres à cette épaisseur. Ouvrir le plot en une seule grande ouverture pour « compenser » le volume annule tout ce que la mosaïque de fenêtres apportait.
Lorsqu’un seul foil ne peut vraiment pas répondre aux deux besoins, il existe trois approches pratiques. La première consiste à rester dans la plage de couverture spécifiée par la fiche technique et à se rapprocher de sa limite supérieure, ce qui suffit souvent. La deuxième est l’utilisation d’un pochoir à étages, avec une zone localement plus épaisse ou plus fine ; il nécessite une zone d’exclusion entre la partie en relief et les ouvertures voisines afin que la raclette puisse assurer l’étanchéité, ce qui le rend adapté aux circuits imprimés disposant d’un peu d’espace autour du QFN. La troisième, utile dans les productions à forte diversité et faible volume, où un pochoir à étages pour une courte série est difficile à justifier, consiste à ajouter de la pâte sur certains pads à l’aide de notre imprimante à jet MYCRONIC après l’impression au pochoir. L’épaisseur exacte du foil et la profondeur de l’étage dépendent de votre panachage de composants et de la configuration de notre imprimante ; confirmez-les donc avec notre équipe d’ingénierie avant de finaliser la couche de pâte.
Quelle que soit l’épaisseur choisie, le SPI 3D mesure le dépôt sur chaque panneau avant le placement. Un panneau sous-imprimé est détecté à l’imprimante, et non sur l’écran de radiographie.
Comment la vidange est-elle contrôlée ?
Les vides dans les pastilles thermiques ne sont visibles qu’à la radiographie ; nous mesurons donc la surface des vides à l’aide d’un système de radiographie hors ligne sur les premiers articles et sur un échantillon convenu, et les résultats sont enregistrés pour la carte dans Smart MES.
L’AOI 3D voit les extrémités des broches et les congés latéraux, mais rien sous le corps du boîtier. Sur une image radiographique vue de dessus, les vides apparaissent comme des zones plus claires à l’intérieur de la zone de brasure plus sombre, et le logiciel indique la surface de vide en pourcentage du pad. Deux points doivent être définis avant que ces chiffres aient une quelconque signification. Le premier est de savoir si les fûts de via sont exclus du calcul ; un via ouvert peut être compté comme un vide si personne ne le masque, tandis qu’un via rempli apparaît comme de la brasure. Le second est de savoir si le critère est la surface totale de vide, la plus grande cavité unique, ou les deux. Une grande cavité au‑dessus du point chaud de la puce peut avoir plus d’importance que de nombreuses petites disséminées le long du bord du pad.
Lors de son adoption, la norme IPC-7093 (Design and Assembly Process Implementation for Bottom Termination Components) fixe une limite générale maximale pour la porosité sur le pad central, mais la nuance comme suit : lorsque la porosité réduit de manière sensible les performances thermiques, la limite doit être resserrée et évaluée au cas par cas, dispositif par dispositif. Un composant de puissance fonctionnant près de sa limite de jonction et un composant RF de faible puissance auront rarement la même valeur admissible. En pratique, votre plan d’assemblage ou vos notes de fabrication doivent indiquer à la fois la limite et la méthode de mesure. Si ce n’est pas le cas, nous le demandons lors de la revue DFM.
Lorsque les résultats s’avèrent inférieurs à ce qui avait été convenu, nous examinons les causes dans un ordre fixe : volume de pâte d’après l’enregistrement SPI, disposition des pastilles par rapport aux positions des vias, traitement des vias, et seulement ensuite le profil de refusion sur notre four JTR-1200D-N, principalement le temps de trempage. Commencer par le profil est tentant, car il est rapide à modifier, mais cela corrige rarement un problème de disposition.
Liste de contrôle pour le routage et le pochoir QFN
Effectuez ces vérifications avant de publier les fichiers Gerber et la couche de pâte.
| Article | À vérifier | Pourquoi c’est important |
|---|---|---|
| Taille du pad thermique | Correspond au schéma d’implantation de la fiche technique ; non surdimensionné | Des pastilles surdimensionnées attirent la soudure vers l’extérieur et peuvent décaler le composant |
| Distance entre pastille et patte | Masquer la zone de soudure entre le pastille thermique et les extrémités internes des broches conformément à la fiche technique | C’est ici que commencent les ponts entre pastille et patte |
| Motif d’ouverture | Carreaux, pois ou rayures, pas une seule ouverture | Donne au gaz un chemin pour s’échapper avant que l’articulation ne se ferme |
| Couverture de pâte | Dans la plage de la fiche technique (généralement d’environ 50 à 80 %) | Équilibre la mise à l’évent, l’entretoise et l’assise des broches |
| Symétrie du motif | Panneaux symétriques par rapport au centre du boîtier | Empêche l’inclinaison et les ouvertures de tête |
| Par le traitement | Ouvert, bouché en bas ou rempli et capsulé, indiqué dans les notes de fabrication | Détermine le comportement de miction plus que tout autre choix individuel |
| Masque côté composant | Pas de masques de tente sur les vias sous le boîtier | Les tentes emprisonnent l’air directement dans l’articulation |
| Position du volet par rapport à la voie | Toiles au-dessus des vias, pas des vitres | Empêche la pâte de pénétrer dans les fûts ouverts |
| Épaisseur du film | Défini par la partie au pas le plus fin ; utilisez un pochoir par étapes ou une impression par jet si nécessaire | Le volume des pastilles doit provenir de la couverture à cette épaisseur |
| Construction double face | Quel côté et quel passage de refusion le QFN subit | Des passes de refusion supplémentaires augmentent la formation de vides |
| Critère d’acceptation | Limite de vide et méthode de mesure dans les notes de construction | IPC-7093 relie la limite aux besoins thermiques de chaque dispositif |
Si vous envoyez la couche de pâte, les notes de fabrication concernant le traitement des vias et les numéros de pièce exacts avec vos fichiers, notre revue DFM vérifie chacun de ces éléments avant la découpe du pochoir.
FAQ
Dois-je dessiner le carreau de la fenêtre dans ma couche de pâte ou le laisser à l’assembleur ?
Les deux options conviennent, tant qu’il est clair laquelle est utilisée. Si votre couche de pâte présente déjà un motif divisé, nous réalisons le pochoir en conséquence et nous signalons tout désaccord lors de la DFM. Si elle montre une ouverture complète unique au‑dessus du plot, nous ne la modifions pas discrètement ; nous envoyons un motif proposé pour approbation, car le choix de couverture affecte les performances thermiques dont vous êtes responsable.
Le pad thermique du circuit imprimé doit‑il être plus grand que le pad exposé sur le boîtier ?
En règle générale, pas au-delà de ce que montre l’empreinte du circuit imprimé dans la fiche technique. Un pad de carte beaucoup plus grand que le pad du boîtier étale la soudure vers l’extérieur, abaisse le joint sous le boîtier et peut tirer le composant hors centre pendant le refusionnage. Cela réduit également le jeu par rapport aux extrémités internes des pads d’E/S.
Les boîtiers DFN, SON et LGA suivent-ils les mêmes règles ?
La physique est la même, donc oui, mais la disposition change. Les pastilles DFN et SON longues et étroites évacuent généralement mieux avec des ouvertures en bandes qu’avec une grille carrée. Les boîtiers avec deux pastilles exposées ou plus nécessitent un équilibrage de la couverture sur chaque pastille par rapport aux autres afin que le composant se pose à plat.
Est-il possible de retoucher un QFN présentant un taux excessif de vides dans le pad thermique ?
Il peut être retiré et remplacé, mais la reprise applique des cycles thermiques supplémentaires sur le circuit imprimé et les composants avoisinants, et la réapplication de pâte sous un boîtier QFN est plus difficile à maîtriser qu’un dépôt réalisé en production. Nous considérons la reprise comme une solution pour des cartes individuelles et nous corrigeons le pochoir ou le traitement des vias pour le reste de la fabrication, plutôt que de reprendre toute une série.
Les vides dans le pad thermique peuvent-ils causer des problèmes sur les broches d’E/S ?
Indirectement. Les causes se recoupent : un volume de pad trop important fait flotter le boîtier et ouvre les broches, et le gaz s’échappant du bord du pad peut projeter de petites billes de soudure vers la rangée d’E/S. Si des broches ouvertes et un fort taux de vides dans le pad apparaissent sur la même pièce, vérifiez d’abord la couverture du pad thermique.
Obtenir un devis pour l’assemblage de PCB
Ressources utiles
•Inspection radiographique automatisée (AXI) pour la qualité d’assemblage des circuits imprimés


