


Le dimensioni del pad, la distanza tra i pad e l’apertura dello stencil devono essere definite insieme. Il rendimento per 0201 e 01005 dipende da quanto uniformemente i due pad di un componente ricevono pasta e calore, e nessuna singola dimensione lo controlla da sola. Parti dal livello di densità nominale IPC-7351, mantieni entrambi i pad identici nel rame e dimensiona l’apertura in base al rapporto di area invece di copiare il contorno del pad. Se il circuito stampato non può rispettare queste condizioni, il componente 0402 è di solito la scelta migliore da montare.
Come dovresti dimensionare le piazzole 0201 e 01005?
Parti da IPC-7351 con densità nominale, quindi confronta il risultato con le tue tolleranze di posizionamento e di stampa. Lo standard definisce tre livelli di densità (Maggiore, Nominale, Minore). Maggiore fornisce i pad più grandi e la finestra di processo più ampia, Minore fornisce i pad più piccoli e la finestra più ristretta. Di solito chiediamo ai progettisti di partire da Nominale e passare a Minore solo quando i componenti adiacenti non lasciano altre opzioni. Un 01005 è nominalmente 0,4 × 0,2 mm e un 0201 è 0,6 × 0,3 mm, quindi uno spostamento di posizionamento che è invisibile su un 0603 può rappresentare qui una grande frazione di un pad.
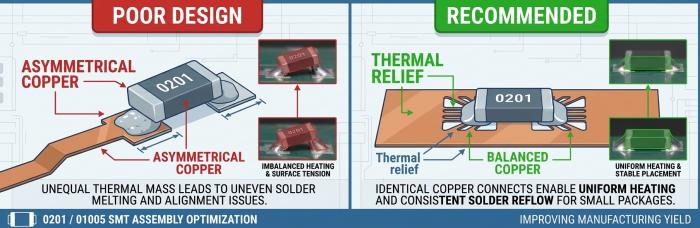
La simmetria è più importante del livello di densità che scegli. Entrambe le piazzole devono avere la stessa lunghezza, larghezza e area di rame, e ogni pista deve uscire dalla sua piazzola in linea con l’asse del componente. Un 0201 con una pista sottile su una piazzola e un collegamento a pour sull’altra si solleverà a tombstone per quanto buona sia la maschera, perché il lato del pour raggiunge il liquidus più tardi. Se un terminale deve collegarsi a un piano, utilizza i raggi di sollievo termico e indicaci a quale net appartiene.
Anche la definizione dei pad merita una decisione. Per i componenti passivi a chip normalmente ci aspettiamo pad non definiti dalla solder mask, dove il bordo di rame determina la dimensione del pad. Con i pad definiti dalla maschera, qualsiasi errore di registrazione tra maschera e rame cambia la quantità di rame esposta e, su un 0201, questo può far sì che le due estremità dello stesso componente abbiano aree di pad visibilmente diverse. Si tratta dello stesso squilibrio di uno stencil non uniforme, ma che arriva dal lato della fabbricazione. Se la registrazione della maschera del tuo produttore è approssimativa, dillo subito, perché ciò cambia quali pad e quali spazi puoi disegnare in sicurezza.
Tre abitudini che verifichiamo nel DFM prima che qualsiasi cosa venga rilasciata alla linea:
Nessuna via aperta all’interno di un pad 0201 o 01005. La saldatura viene risucchiata lungo il foro passante e il volume di pasta su quel pad diminuisce.
Una barriera di solder mask tra i due pad solo se il tuo produttore è in grado di mantenere un allineamento della maschera sufficientemente preciso da conservarla. Una barriera che finisce sul bordo del pad è peggiore che non averne affatto.
Un’impronta tratta da una libreria verificata, non una 0402 ridotta in scala. Il ridimensionamento raramente preserva lo spazio tra i pad, che è la dimensione che influisce maggiormente sulle palline di saldatura a metà chip.
Non pubblichiamo una tabella universale dei pad. Le lunghezze e gli spazi corretti dipendono dalle dimensioni dei terminali nel disegno del fornitore del componente e dall’allineamento della maschera, quindi conferma con il nostro team di ingegneria prima di finalizzare il componente nella libreria.
In che modo la spaziatura influisce sul tombstoning e sul bridging?
L’effetto “tombstoning” inizia quando il pad che fonde per primo tira su un’estremità del componente, e tre fattori determinano quale pad sarà il primo: il volume della pasta, la massa di rame e la posizione del componente rispetto ai pad all’inizio del riflusso. Il “bridging” è il problema opposto: troppa pasta o troppo poco spazio tra pad adiacenti o tra componenti adiacenti.
Per quanto riguarda gli spazi, il cortile IPC è un minimo, non un obiettivo. Intorno ai gruppi di 01005 preferiamo più spazio rispetto al cortile quando il circuito lo consente, per due motivi pratici. Un componente vicino e alto oscura il cordone di saldatura dall’angolo di ripresa della telecamera AOI e riduce anche lo spazio per l’ugello di piazzamento. Se un 01005 è a ridosso del guscio di un connettore o di un induttore, il giunto può essere a posto e tuttavia risultare impossibile da verificare.
L’orientamento è la leva economica che le persone dimenticano. Un 0201 vicino a una grande massa termica, come una cornice di schermatura, un connettore pesante o una grande piazzola di massa, subisce un riscaldamento non uniforme sui suoi due pad se uno dei pad è rivolto verso la massa e l’altro no. Ruotare il componente di 90 gradi in modo che entrambi i pad “vedano” la massa allo stesso modo spesso elimina il problema senza toccare lo stencil. Quando il layout lo permette, mantieni anche i componenti di uno stesso gruppo con la stessa orientazione, così la stampa si comporta allo stesso modo su ogni coppia.
| Sintomo dopo il riflusso | La prima cosa che controlliamo | Soluzione abituale |
|---|---|---|
| Un'estremità sollevata (effetto tombstone) | Differenza di volume della pasta tra le due aperture, quindi rame collegato a ciascun pad | Fori identici, sollievo termico sul lato pesante, ingresso della traccia allineato con il componente |
| Parte inclinata o ruotata | Offset di posizionamento, poi spazio di riempimento | Fiducial locali, verificare lo spazio rispetto al disegno di terminazione del componente |
| Ponte tra parti adiacenti | Spaziatura da pad a pad e sporgenza dell’apertura oltre il bordo del pad | Arretrare l’apertura dal bordo del pad, aggiungere spazio |
| Palline di saldatura accanto al corpo | Spazio tra i pad e volume di pasta sotto il corpo | Riduci l’apertura sul bordo interno, controlla il gioco |
| Giunto aperto o privo di materiale | Rapporto di area e volume SPI | Lamina più sottile o apertura più grande, trattata qui sotto |
Abbiamo trattato le cause generali di questi difetti nel nostroarticolo sui difetti comuni dell'SMT, quindi questo pezzo rimane con ciò che cambia a 0201 e 01005.
Quanto sottile dovrebbe essere lo stencil e di quale rapporto d’area hai bisogno?
Scegli lo spessore del foil in base al rapporto d’area della più piccola apertura sulla scheda, quindi verifica che i package più grandi ricevano comunque abbastanza pasta. Il rapporto d’area è l’area di apertura dell’apertura divisa per l’area delle sue pareti. Per un’apertura rettangolare di lunghezza L e larghezza W in un foil di spessore T, è (L × W) / (2 × (L + W) × T). Per un’apertura quadrata di lato W si riduce a W / (4T). Un valore minimo comune è 0,66, e al di sotto di questo il rilascio della pasta diventa incostante.
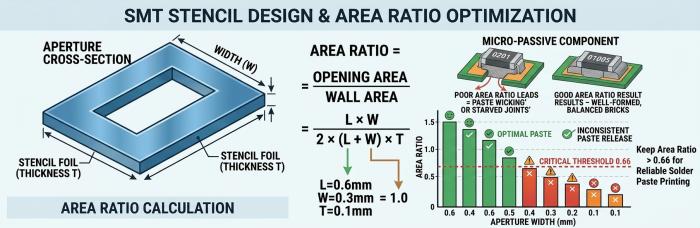
La strozzatura a 01005 deriva direttamente da quella formula. Ridurre un’apertura per diminuire il volume di pasta ne riduce anche il rapporto d’area, quindi la riduzione dell’apertura non può essere usata liberamente sui pad piccoli. Solo una lamina più sottile aumenta di nuovo il rapporto, e una lamina più sottile deposita meno pasta su tutti gli altri pad della scheda. Se si dimezza lo spessore, il rapporto raddoppia per qualsiasi apertura data. Nel frattempo, il pad termico del QFN o il connettore a cinque centimetri di distanza richiedono l’esatto opposto.
Ci sono alcune vie d’uscita, e nessuna è gratuita. Un unico lamierino sottile per l’intera scheda funziona quando la massima richiesta di pasta sulla scheda può adattarsi a esso, e i dati SPI del primo articolo ti dicono rapidamente se è così. Un lamierino a spessori differenziati, più sottile nella zona dei micro-passivi, è una tecnica comune, anche se dovresti confermare con il nostro team di ingegneria se si adatta al tuo pannello. Utilizziamo anche una stampante a getto MYCRONIC, che non dipende da un’apertura nel telaio; se sia la scelta giusta per una determinata scheda è una decisione tecnica che prendiamo dopo aver esaminato i file. La quarta opzione è quella poco appariscente, riportare i passivi non critici a 0402 così che lo stencil debba risolvere un solo problema.
La forma dell’apertura riceve più attenzione di quanto meriti. Aperture ridotte e sagomate sono comuni sui 0201, ma ciò che protegge la resa è che le due aperture di un componente siano identiche e allineate alle rispettive piazzole. Un’apertura ben sagomata ma stampata fuori centro è peggiore di una semplice stampata in posizione. Anche la qualità delle pareti è importante, poiché pareti ruvide tagliate al laser trattengono la pasta a queste dimensioni. Lo spessore della lamina, il tipo di polvere della pasta e qualsiasi rivestimento sono tutti specifici per la scheda, quindi confermali con il nostro team di ingegneria invece di copiare un valore da un datasheet.
Le impostazioni del processo di stampa si collocano al di sopra di tutto questo ed è facile attribuirne la colpa al progetto. La pulizia del lato inferiore dello stencil è un buon esempio. I residui attorno a una piccola apertura si spalmavano sulla scheda successiva e si manifestano come un ponte o una variazione di volume, e nessuna modifica al pad lo risolve. I dati di tendenza dello SPI su schede consecutive indicano se l’intervallo di pulizia è il problema, ed è per questo che li analizziamo prima di suggerire una modifica al layout.
Cosa dovrebbero rilevare il posizionamento e l’ispezione 3D SPI/AOI sui micro componenti passivi?
Controlla prima la pasta, poi il posizionamento, quindi il giunto dopo il reflow, e considera i primi due come quelli che determinano la resa. Con la SPI 3D osserviamo volume della pasta, altezza, area e scostamento per ogni piazzola. Su 0201 e 01005, il valore che conta è la differenza tra le due piazzole di un singolo componente. Due piazzole che rientrano entrambe nei propri limiti possono comunque essere sbilanciate come coppia, e una coppia sbilanciata è ciò che provoca il tombstoning.
Il posizionamento è il punto successivo in cui il margine scompare. I feeder e gli ugelli per gli 01005 appartengono a una classe di configurazione diversa rispetto ai 0402, il che è uno dei motivi per cui eseguire un first article prima dell’intero lotto e leggere i dati SPI per l’area dei micro-passivi, non solo il risultato AOI. I fiducial locali vicino a un gruppo denso aiutano la macchina a correggere la distorsione locale della scheda che i fiducial globali non possono rilevare.
Dopo il reflow, l’AOI rileva componenti mancanti, spostati o ruotati, tombstoning e ponti. Le giunzioni dei chip passivi sono visibili dall’alto, quindi l’AOI le copre e l’X-ray offline aggiunge poco per questi componenti. Il profilo di reflow sul nostro JTR-1200D-N è impostato per ogni scheda, e un profilo che scalda troppo velocemente può causare tombstoning anche in un design perfettamente simmetrico. Se i tombstoning si concentrano in un angolo della scheda, controlla la stampa in quell’angolo prima di toccare il profilo, perché l’SPI di solito mostrerà lì la discrepanza di volume.
Un'abitudine evita molte discussioni in seguito. Quando SPI e AOI non sono d'accordo, ad esempio la pasta sembrava bilanciata ma un componente risulta comunque sollevato, confronta i due set di dati per quel preciso reference designator prima di cambiare qualsiasi cosa. La causa è di solito una delle tre che abbiamo elencato in precedenza: massa di rame, offset di posizionamento o riscaldamento, e i dati ti dicono quale sia nel giro di pochi minuti. Cambiare contemporaneamente lo stencil e il profilo rende il risultato impossibile da interpretare.
Quando dovresti restare con il formato 0402?
Rimani con i 0402 quando la scheda trae pochi benefici dallo spazio risparmiato e perde margine a causa del componente più piccolo. Di solito poniamo prima una domanda: quali net richiedono effettivamente i 0201? Se la risposta è condensatori di bypass sotto un BGA a passo fine, usa i 0201 lì e mantieni i 0402 altrove. Se la risposta è che l’intera BOM è stata ridotta per risparmiare pochi millimetri quadrati, torna indietro.
td {white-space:nowrap;border:0,5pt solid #dee0e3;font-size:10pt;font-style:normal;font-weight:normal;vertical-align:middle;word-break:normal;word-wrap:normal;}
| Condizione sulla tua tavola | Rimani con 0402 | Passa a 0201 o 01005 |
|---|---|---|
| Stanza di layout | Instradamento e cortili si adattano con spazio in abbondanza | La spaziatura è ciò che ostacola il layout, ad esempio intorno all’instradamento di uscita BGA |
| Simmetria dei pad | Un pad è forzato su un piano oppure un ingresso di traccia non può essere bilanciato | È possibile rendere identico il rame su entrambi i pad, con sollievo termico dove necessario |
| Domanda di incollaggio | Lo stesso stencil deve stampare componenti di grandi dimensioni che richiedono una lamina più spessa | Dominano i micro-passivi, oppure è praticabile una lamina a gradini o la stampa a getto |
| Disponibilità dei pezzi | Il valore o la tensione nominale non è disponibile nella dimensione più piccola, oppure la derating dovuta alla polarizzazione in corrente continua non è stata verificata | Il componente esiste e il suo valore declassato soddisfa ancora il circuito |
| Rielaborare | Ti aspetti una rilavorazione manuale sui componenti passivi | Il rielaborato è controllato e raro |
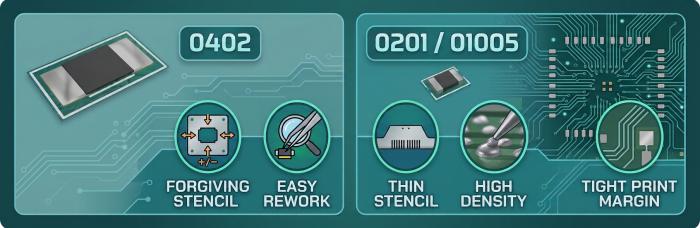
Un ordine pratico delle decisioni aiuta al primo giro. Sistema la simmetria dei pad e l’orientamento nel layout, poi decidi lo spessore dello stencil partendo dall’apertura più piccola, e solo dopo chiediti se il package più grande sulla scheda può funzionare con quello stencil. Se non può, il cambiamento più economico di solito è dare ad alcuni passivi una dimensione maggiore. Su un lotto di prototipi preferiremmo vedere qualche componente 0402 piuttosto che una scheda in cui i tombstone nascondono il vero problema, e puoi ridurre alla revisione successiva una volta che i dati di SPI e AOI mostrano di quanto margine dispone l’area dei micro-passivi. Il ritocco manuale su 0201 e 01005 è anche una scelta poco saggia, poiché un singolo tocco può spostare i vicini, quindi un progetto che prevede rework dovrebbe orientarsi verso dimensioni maggiori.
La capacità è l'altro limite.Pagina dei package SMTelenchi 0201 e 01005 tra le dimensioni dei chip che assembliamo. Qualsiasi cosa più piccola di 01005 non è presente in quella pagina, quindi contattaci prima di impegnarti a progettare un package di dimensioni inferiori.
Domande frequenti
I componenti 0201 e 01005 richiedono una pasta saldante diversa?
Spesso sì. Una polvere più fine generalmente si rilascia meglio da piccole aperture, ma il tipo corretto dipende dalla tua apertura più piccola e dalla tua lega. Conferma la scelta della pasta con il nostro team di ingegneria una volta che avremo il tuo strato di pasta.
Posso mettere una via accanto a un pad 0201?
Accanto ad esso, sì, con abbastanza spazio perché il via e il pad non condividano lo stagno. All’interno del pad, evitalo a meno che il via non sia riempito e ricoperto. Se non puoi spostarlo, inviaci il layout e ti diremo cosa vediamo.
Cosa dovrei inviare affinché possiate esaminare i miei pad micro-passivi prima di fare un preventivo?
File Gerber inclusi gli strati di pasta, una BOM con i numeri di parte del produttore esatti, il file di pick-and-place e un disegno di assemblaggio che indichi quali componenti sono 0201 o 01005. Il numero di parte esatto è importante perché la geometria dei pad dipende dal disegno delle terminazioni.
Cambierai le mie impronte?
Non senza la tua approvazione. La nostra revisione DFM segnala problemi di piazzole, spazi e simmetria e sei tu a decidere cosa modificare. Non offriamo la progettazione degli schemi elettrici.
Quanti fiduciali locali sono necessari per un cluster denso?
Dipende dalle dimensioni del cluster e dal layout del pannello. Conferma il numero e il posizionamento con il nostro team di ingegneria durante la revisione DFM.
Richiedi un preventivo per l'assemblaggio PCB
Risorse utili
Comprendere lo spessore dello stencil PCB e il suo impatto sul volume di saldatura
L’impatto del posizionamento di componenti 01005 sulla precisione della linea SMT
Come il posizionamento dei componenti influisce sul rendimento e sull’affidabilità SMT


