


I pad termici QFN presentano vuoti perché una giunzione di saldatura ampia e piatta sotto un package con praticamente nessuno standoff non offre al flussante degassante alcuna via di fuga. Le soluzioni che fanno davvero la differenza riguardano il layout e lo stencil: suddividere l’apertura della pasta in un motivo a finestratura, decidere in anticipo come verranno trattate le vias termiche e dimensionare il deposito in base al componente con il passo più fine sulla scheda. Il profilo di rifusione aiuta, ma raramente riesce a salvare un pad progettato per intrappolare i gas.
Perché le piazzole termiche QFN presentano vuoti?
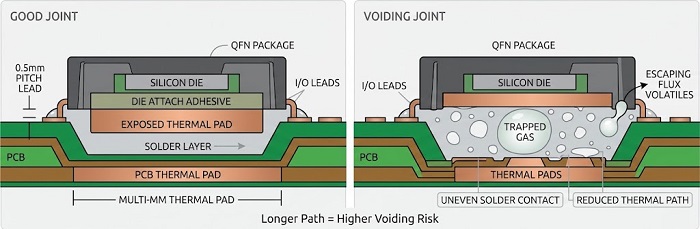
La maggior parte delle cavità nei pad termici sono vapori intrappolati del flussante e il design del pad determina quanto di quel gas fuoriesce prima che la saldatura vi si chiuda sopra.
Quando la scheda si riscalda, i solventi e i sottoprodotti dell’attivatore evaporano. Sotto un terminale con passo di 0,5 mm il giunto è minuscolo e il gas fuoriesce lateralmente quasi subito. Il pad esposto è una situazione diversa. Può essere largo diversi millimetri, il package si trova a solo una frazione di millimetro sopra la scheda e la saldatura fusa bagna contemporaneamente il pad del componente e il pad del PCB. Il gas generato vicino al centro ha un percorso lungo e che si restringe verso il bordo e, una volta che il perimetro si bagna e sigilla, tutto ciò che rimane all’interno resta lì come vuoto.
Alcune condizioni sul lato della scheda rendono questo problema molto più grave. Un’unica apertura a piena grandezza deposita un’unica lastra di pasta, senza canali lungo cui i gas possano fluire. I vias termici aperti trattengono aria e umidità assorbita e, man mano che la lega di saldatura scende lungo il foro metallizzato, spinge quell’aria verso l’alto nel giunto. La finitura ossidata del pad rallenta la bagnabilità e offre più tempo ai volatili per accumularsi; studi industriali pubblicati sul fenomeno del voiding nei QFN hanno anche rilevato che il voiding aumenta a ogni ulteriore passaggio in rifusione, il che è rilevante quando il QFN è posizionato sul primo lato di una scheda a doppia faccia. L’ultimo punto sorprende molti. Lo stesso studio ha riportato che la riduzione del volume di pasta aumentava il voiding, quindi stampare meno pasta non è di per sé una soluzione.
Quanto conta una cavità dipende dal componente. Su un QFN di potenza il pad è il principale percorso termico dal die verso il rame, e una grande cavità sotto il punto caldo del die aumenta la temperatura di giunzione. Su un dispositivo RF lo stesso pad è di solito il ritorno di massa, e le cavità modificano il percorso di massa che il progettista RF ha modellato. In entrambi i casi, la posizione di una cavità è importante più o meno quanto la sua area totale.
Aperture a quadrotti: quanto coprono?
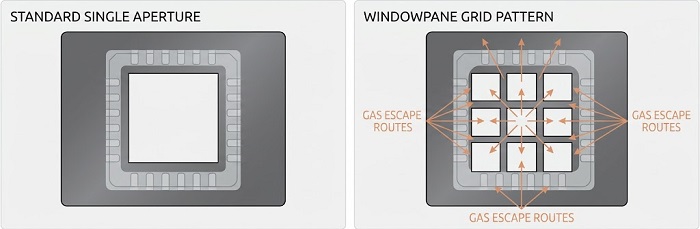
Dividi l’apertura del pad termico in una griglia di aperture più piccole e stampa la copertura raccomandata dal datasheet del dispositivo, che per la maggior parte dei componenti QFN e DFN è compresa approssimativamente tra il 50% e l’80% dell’area del pad.
Ogni pannello stampa la propria “isola” di pasta e gli spazi tra le isole restano aperti abbastanza a lungo durante il riflusso perché il gas possa fuoriuscire prima che la saldatura si unisca in un unico giunto. Una griglia 2×2 è comune sui pad piccoli. I pad più grandi di solito usano 3×3 o più, in modo che nessun singolo pannello sia abbastanza grande da comportarsi come la lastra che si cercava di evitare. Mantieni il pattern simmetrico rispetto al centro del package: un deposito irregolare può far inclinare il package o farlo “galleggiare” da un lato, e questo si manifesta come interruzioni o ponti sui terminali di I/O piuttosto che sul pad stesso.
Il punto in cui ti collochi all’interno di quell’intervallo è un compromesso. Una copertura maggiore aumenta il volume del deposito e riempie il pad in modo più completo, ma un volume eccessivo fa galleggiare il componente staccandolo dai terminali. Una copertura minore sfoga meglio e mantiene i terminali ben appoggiati, tuttavia affama il giunto e, come detto sopra, non riduce in modo affidabile la formazione di vuoti. Di solito partiamo dal valore indicato nel datasheet. Se il datasheet non riporta nulla, proponiamo un pattern iniziale basato sulla dimensione del pad e sul layout delle via, quindi lo correggiamo dopo la radiografia del primo articolo.
I pannelli quadrati con piccoli raggi agli angoli si staccano facilmente da unstencil tagliato al laseri punti rotondi lasciano un canale leggermente più aperto a parità di copertura e le strisce si adattano ai pad lunghi e stretti presenti sui DFN e su alcuni package di potenza. Ecco come confrontiamo i pattern più comuni:
| Schema di apertura | Sfiato di gas | Controllo del volume e della distanza | Dove lo utilizziamo |
|---|---|---|---|
| Apertura completa singola | Scarso, nessuna via di fuga | Difficile da controllare; tende a far galleggiare il pezzo | Solo pad molto piccoli e solo se il datasheet lo richiede |
| Griglia a riquadri (pannelli quadrati) | Buono | Prevedibile; copertura facile da regolare pannello per pannello | Impostazione predefinita per la maggior parte dei pad termici QFN |
| Array di punti rotondi | Da buono a molto buono | Volume leggermente inferiore per unità di area | Piazzole con molte vias, dove i punti possono trovarsi tra le posizioni delle vias |
| Strisce o barre | Buono lungo la direzione delle strisce | Buono sui tappetini lunghi e stretti | DFN, SON e pad di alimentazione rettangolari |
Una regola che applichiamo ogni volta: posiziona le maglie, non i riquadri, sopra le ubicazioni dei via. Un riquadro stampato direttamente sopra un via aperto convoglia la pasta direttamente lungo il foro.
Fori metallizzati nel thermal pad: aperti, resinati o riempiti?
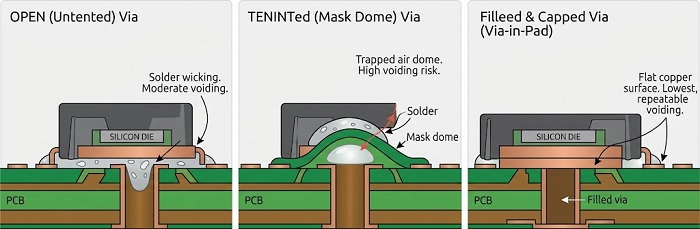
I vias riempiti e ricoperti offrono la giunzione del pad termico più prevedibile; i piccoli vias aperti funzionano quando lo stencil impedisce che la pasta li ricopra, mentre la soluzione su cui siamo più restii è coprire i vias con solder mask dal lato del componente.
Senza vias termici, il calore dal pad si dissipa solo attraverso il rame superiore. Le linee guida di layout dei produttori di circuiti integrati per vias termici aperti raccomandano comunemente fori di 0,3 mm o inferiori con un passo di circa 1 mm, e il datasheet del dispositivo dovrebbe essere il tuo primo riferimento per numero e posizionamento. Per l’assemblaggio, la questione è che effetto ha ciascun via sulla saldatura durante il riflusso.
| Tramite trattamento | Cosa accade nel reflow | Comportamento di minzione | Costo di fabbrica | La nostra visione |
|---|---|---|---|---|
| Aperto (non montato) | La saldatura penetra nei fori passanti e può sporgere sul lato inferiore | Moderato; l'aria soffiata spinge nella giunzione e la saldatura viene persa dalla piazzola | Nessun addizionatore | Accettabile con piccole perforazioni e pannelli mantenuti liberi da vias |
| Maschera tenda sul lato componenti | La cupola della maschera si trova sotto il package e intrappola l’aria | Alto; tende a formarsi un vuoto in ogni tenda | Basso | Evitare |
| Con tenda o tappato solo dal lato inferiore | La saldatura non può fuoriuscire, ma la coppa aperta in cima trattiene l’aria | Le cavità spesso si trovano direttamente sopra ciascun via | Basso | Meglio di una tenda da tetto, ma pur sempre un compromesso |
| Riempito e tappato (via-in-pad) | Superficie di rame piatta, nessun foro in cui il materiale possa risalire per capillarità | Il più basso e il più ripetibile | Passaggi extra favolosi | La nostra preferenza per componenti di potenza e RF con molti vias |
La norma IPC-7093 stessa raccomanda di riempire le vias termiche per evitare la risalita del solder, e gli studi pubblicati sulle cavità di vuoti concordano sul fatto che rimuovere l’apertura della via sia la singola modifica più efficace. Con vias aperte, gli stessi studi hanno rilevato che un’impronta di pad termico più piena può andare bene quando ci sono solo poche vias, mentre un numero elevato di vias richiede un’impronta suddivisa in modo che il gas abbia più vie di uscita.
Il fill-and-cap costa effettivamente di più nella fase di produzione del circuito stampato e, su una scheda semplice con un budget di potenza modesto, raramente ne vale la pena. Quando il QFN dissipa calore reale o il pad è una massa RF, di solito lo raccomandiamo. Poiché produciamo il circuito nudo e lo assembliamo, quella decisione viene presa una sola volta, in fase di preventivo, rispetto al nostrovia-in-padprocesso invece di essere negoziato tra due fornitori. Qualunque cosa tu scelga, indicalo nelle note di fabbricazione.
Compromessi dello spessore dello stencil con terminali a passo fine
Lo spessore dello stencil è normalmente determinato dal componente con il passo più fine sulla scheda, non dal pad termico del QFN, quindi il pad deve essere progettato per funzionare con qualunque spessore sia richiesto dai terminali a passo fine.
Le aperture strette sui terminali QFN a passo fine richiedono un lamierino sottile in modo che la pasta si distacchi in modo pulito. Il pad termico ottiene quindi il suo volume dalla copertura e dal layout a pannello a quello spessore. Aprire il pad in un’unica grande apertura per “recuperare” il volume annulla tutto ciò che il motivo a finestra stava facendo.
Quando un unico foil non può realmente soddisfare entrambe le esigenze, ci sono tre soluzioni pratiche. La prima è restare all’interno del range coperto dal datasheet e spostarsi verso il suo limite superiore, il che spesso è sufficiente. La seconda è uno stencil a spessore variabile, con una zona localmente più spessa o più sottile; richiede un’area di esclusione tra la zona a spessore variabile e le aperture adiacenti in modo che la racla possa sigillare, quindi è adatto a PCB con un po’ di spazio attorno al QFN. La terza, utile nelle produzioni ad alta varietà e basso volume in cui è difficile giustificare uno stencil a spessore variabile per una serie breve, consiste nell’aggiungere pasta su pad selezionati con la nostra stampante a getto MYCRONIC dopo la stampa con stencil. Lo spessore esatto del foil e la profondità del gradino dipendono dal mix dei componenti e dalla configurazione della nostra stampante, quindi confermate con il nostro team di ingegneria prima di finalizzare lo strato di pasta.
Indipendentemente dallo spessore scelto, lo SPI 3D misura il deposito su ogni circuito prima del posizionamento. Un circuito con stampa insufficiente viene rilevato alla stampante, non allo schermo a raggi X.
Come viene verificata l’invalidazione?
Le vuoti nei pad termici sono visibili solo ai raggi X, quindi misuriamo l’area dei vuoti con un sistema a raggi X offline sui primi pezzi e su un campione concordato, e i risultati vengono registrati per la scheda nello Smart MES.
L’AOI 3D vede le punte dei terminali e i filet laterali ma nulla sotto il corpo del package. In un’immagine a raggi X dall’alto, i vuoti appaiono come aree più chiare all’interno dell’area di stagno più scura, e il software riporta l’area di vuoto come percentuale del pad. Prima che questi numeri abbiano un significato, è necessario concordare due cose. La prima è se i barilotti delle vie siano esclusi dal calcolo; una via aperta può essere conteggiata come vuoto se nessuno la esclude, mentre una via riempita si vede come stagno. L’altra è se il criterio sia l’area totale dei vuoti, il singolo vuoto più grande o entrambi. Un grande vuoto sopra il punto caldo del die può essere più significativo di molti piccoli vuoti sparsi lungo il bordo del pad.
Al momento dell’accettazione, l’IPC-7093 (Design and Assembly Process Implementation for Bottom Termination Components) fornisce un valore massimo generale per la porosità del pad centrale, ma lo qualifica: laddove la porosità riduca in modo sensibile le prestazioni termiche, il limite dovrebbe essere reso più severo e valutato caso per caso, dispositivo per dispositivo. Un componente di potenza che lavora vicino al proprio limite di giunzione e un componente RF a bassa potenza difficilmente finiranno con avere lo stesso valore. In pratica, il tuo disegno di assemblaggio o le note di costruzione dovrebbero indicare sia il limite sia il metodo di misurazione. Se non lo fanno, lo chiediamo nella revisione DFM.
Quando i risultati risultano peggiori del previsto, analizziamo le cause in un ordine fisso: volume della pasta dal report SPI, disposizione dei pad rispetto alle posizioni dei via, trattamento dei via e solo dopo il profilo di rifusione sul nostro forno JTR-1200D-N, principalmente il tempo di ammollo. È allettante partire dal profilo perché è rapido da modificare, ma raramente risolve un problema di layout.
Lista di controllo per layout e stencil QFN
Esegui questi controlli prima di rilasciare i file Gerber e il layer della pasta.
| Articolo | Cosa controllare | Perché è importante |
|---|---|---|
| Dimensione del pad termico | Corrisponde al pattern di piazzola del datasheet; non è sovradimensionato | Pad sovradimensionati tirano la saldatura verso l’esterno e possono disallineare il componente |
| Distanza tra piazzola e terminale | Maschera il web tra il pad termico e le estremità interne dei terminali secondo il datasheet | Qui è dove iniziano i ponti da pad a lead |
| Schema del diaframma | A quadretti finestri, a pois o a righe, non uno che si apra | Dà al gas una via d’uscita prima che il giunto si chiuda |
| Copertura di incollaggio | All'interno dell'intervallo del datasheet (comunemente circa 50–80%) | Bilancia lo sfiato, la distanza e l’alloggiamento del terminale |
| Simmetria del motivo | Pannelli simmetrici rispetto al centro del pacchetto | Previene l'inclinazione e le aperture anticipate |
| Tramite il trattamento | Aperto, tappato sul fondo o riempito e tappato, indicato nelle note di fabbrica | Influisce sul comportamento di svuotamento più di qualsiasi altra singola scelta |
| Maschera lato componente | Nessuna tenda di solder mask sui via sotto il package | Le tende intrappolano l'aria direttamente nell'articolazione |
| Posizione di pannello vs via | Reti sopra le vie, non sui vetri | Impedisce che la pasta entri nei barili aperti |
| Spessore del foglio | Impostata dalla parte a passo più fine; utilizzare stencil a passo o stampa a getto se necessario | Il volume del pad deve derivare dalla copertura a quello spessore |
| Costruzione su due lati | Quale lato e quale passaggio di rifusione vede il QFN | Passaggi di riflusso extra aumentano la formazione di vuoti |
| Criterio di accettazione | Limite di vuoti e metodo di misurazione nelle note di costruzione | IPC-7093 collega il limite alle esigenze termiche di ciascun dispositivo |
Se invii il layer di pasta, le note di fabbricazione che coprono il trattamento dei via e i numeri di parte esatti insieme ai tuoi file, la nostra revisione DFM controlla ciascuno di questi elementi prima che venga tagliato lo stencil.
Domande frequenti
Devo disegnare il telaio della finestra nel mio strato di pasta o lasciarlo all’assemblatore?
Entrambe le opzioni vanno bene, purché sia chiaro quale. Se il tuo livello di pasta ha già un pattern suddiviso, realizziamo lo stencil in base ad esso e segnaliamo in fase DFM qualsiasi cosa su cui non siamo d’accordo. Se invece mostra un’unica apertura completa sopra il pad, non la modifichiamo in silenzio; inviamo una proposta di pattern per l’approvazione, perché la scelta di copertura influisce sulle prestazioni termiche di cui sei responsabile.
La piazzola termica sul PCB deve essere più grande del pad esposto sul package?
Generalmente non oltre quanto indicato dallo schema di piazzole nel datasheet. Una piazzola sulla scheda molto più grande della piazzola del package fa sì che la saldatura si espanda verso l’esterno, abbassi il giunto sotto il package e possa spostare il componente fuori centro durante la rifusione. Inoltre riduce la distanza libera dalle estremità interne delle piazzole di I/O.
I package DFN, SON e LGA seguono le stesse regole?
La fisica è la stessa, quindi sì, ma il layout cambia. I pad DFN e SON lunghi e stretti di solito sfiatano meglio con aperture a strisce che con una griglia quadrata. I package con due o più pad esposti richiedono che la copertura su ciascun pad sia bilanciata rispetto agli altri, in modo che il componente si posi in piano.
È possibile rilavorare un QFN con eccessive cavità (void) nel pad termico?
Può essere rimosso e sostituito, ma il rework sottopone la scheda e i componenti vicini a cicli termici aggiuntivi, e riapplicare la pasta sotto un QFN è più difficile da controllare rispetto a una stampa di produzione. Consideriamo il rework come una soluzione per singole schede e correggiamo lo stencil o il trattamento dei via per il resto della produzione, invece di eseguire rework su un intero lotto.
La presenza di vuoti nel pad termico può causare problemi sui terminali di I/O?
Indirettamente. Le cause si sovrappongono: un volume di pasta eccessivo fa “galleggiare” il package e apre i terminali, e il gas che fuoriesce dal bordo del pad può proiettare piccole sfere di stagno verso la fila di I/O. Se aperture dei terminali e forti vuoti nel pad compaiono sullo stesso componente, verifica prima la copertura del pad termico.
Ottieni un preventivo per l'assemblaggio PCB
Risorse utili
•Ispezione automatizzata a raggi X (AXI) per la qualità dell’assemblaggio PCB
•Ispezione AOI vs. a raggi X: quale scegliere per l’assemblaggio del tuo PCB?


