


I sistemi UPS industriali e commerciali, insieme ai caricatori di batterie che supportano il backup di alimentazione a livello di impianto, condividono un modello di progettazione che rende l’assemblaggio più impegnativo rispetto a una tipica scheda a singola tensione: uno stadio di ingresso CA ad alta corrente e di raddrizzamento si trova sulla stessa PCB di uno stadio di conversione CC a bassa tensione e di controllo. Morsettiere e relè omologati per la tensione di rete si trovano a pochi centimetri da microcontrollori a passo fine e driver di gate. Portare in produzione in modo affidabile questa combinazione significa trattare le due zone come problemi distinti che condividono una scheda, un forno di rifusione e spesso un’unica fase di ispezione — invece di applicare un processo uniforme all’intero assemblaggio.
Questo articolo si concentra sulle apparecchiature stazionarie e commerciali — gruppi di continuità (UPS) di backup per data center, alimentatori per quadri di controllo industriali, caricabatterie per infrastrutture di telecomunicazioni e banchi di batterie per impianti. Non tratta i sistemi di ricarica per veicoli, che implicano un diverso insieme di considerazioni di progettazione e qualificazione al di fuori di questo ambito.
Isolamento e zonizzazione termica su una scheda a tensione mista
Due sfide si sommano su queste schede, e entrambe risalgono alla stessa causa principale: la prossimità fisica tra circuiteria ad alta corrente e tensione di rete e la logica sensibile a bassa tensione.
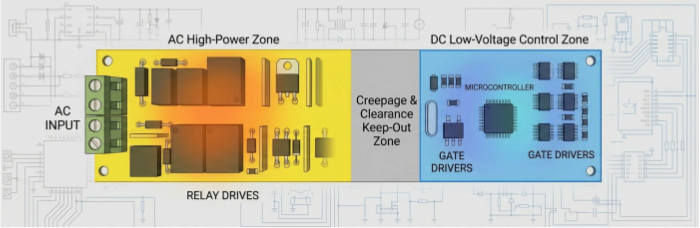
Dal lato dell’isolamento, i requisiti di distanza di fuga e distanza in aria attorno ai terminali di ingresso CA, ai contatti del relè e ai componenti di raddrizzamento sono considerevolmente maggiori rispetto a qualsiasi cosa richiesta sul lato di controllo. Il mantenimento di queste distanze non è solo una questione di layout: le aperture della solder mask e la deposizione della pasta nella fase di assemblaggio possono ridurre la distanza di fuga effettiva al di sotto di quanto previsto in fase di progetto se non vengono verificate, e lo spostamento dei componenti durante il posizionamento o il riflusso può erodere ulteriormente il margine. Una zona di esclusione definita tra la sezione CA e la sezione di controllo CC deve essere rispettata durante l’assemblaggio, non solo in fase di progettazione dello schema.
Dal punto di vista termico, i componenti sul lato AC come morsetti, relè e fusibili ad alta corrente presentano una massa termica significativamente maggiore rispetto agli IC di controllo a passo fine vicini, eppure entrambi attraversano lo stesso profilo di rifusione. In questo contesto diventa rilevante la profilazione di rifusione a più zone su apparecchiature come il JTR-1200D-N: i parametri di salita e di ammollo possono essere regolati in modo che le giunzioni dei morsetti e dei relè più pesanti raggiungano un adeguato tempo di permanenza al di sopra del liquidus senza sovrastressare i componenti di controllo a bassa massa adiacenti.
Saldatura a onda selettiva per componenti THT lato AC
La maggior parte delle schede di alimentazione miste AC/DC mantiene componenti a foro passante sul lato di ingresso AC — morsettiere per cavi di grosso calibro, relè di potenza, talvolta connettori da montare su chassis — perché la tecnologia THT offre ancora una migliore ritenzione meccanica per le connessioni a tensione di rete soggette a sollecitazioni dovute ai cablaggi in campo e alla forza di inserzione dei connettori. Questi componenti si trovano tipicamente entro pochi centimetri dai circuiti di controllo a bassa tensione in tecnologia SMD, che non possono tollerare un passaggio completo in saldatura a onda.
Automaticosaldatura a onda selettiva(ZSWHPS-11-2, con protezione ad azoto) convoglia la saldatura fusa solo verso l’impronta THT definita — il terminale AC e i pad del relè — mentre l’area di controllo SMD adiacente rimane al di fuori del percorso dell’onda di saldatura. La protezione con azoto durante il passaggio selettivo riduce l’ossidazione e migliora la bagnabilità sulle giunzioni THT più robuste, aspetto importante per i morsetti che devono mantenere la tenuta meccanica per tutta la vita operativa dell’apparecchiatura. La programmazione del pallet di saldatura selettiva e del percorso dell’ugello per queste schede deve tenere conto delle stesse zone di isolamento discusse sopra: la progettazione del fissaggio deve schermare fisicamente l’area di controllo DC da flussante e saldatura, non solo impedire il contatto diretto dell’ugello.
Ispezione differenziata per zone di alta potenza e di controllo
L’applicazione di un unico set di parametri SPI e AOI all’intera scheda a tensioni miste tende a generare falsi allarmi in qualche punto, perché il volume di stagno, la geometria dei pad e le tolleranze di posizionamento accettabili differiscono in modo sostanziale tra le due sezioni.
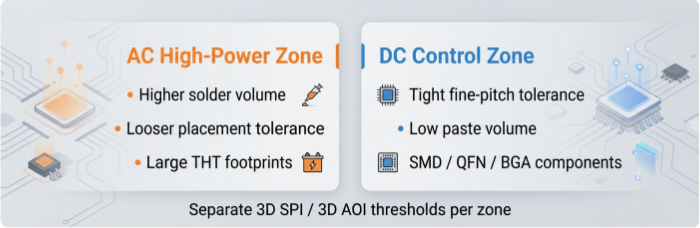
Nella zona CA/alta potenza, le soglie SPI devono tenere conto di volumi di saldatura maggiori sui terminali di potenza e sulle impronte dei relè: un valore di altezza della pasta calibrato per i passivi 0402 in altre parti della scheda non è un riferimento utile in questo caso. La tolleranza di posizionamento AOI per l’allineamento dei relè e dei terminali a foro passante è in genere più permissiva rispetto alla tolleranza a passo fine, poiché questi componenti tollerano una maggiore variabilità di posizione senza impatto funzionale.
Nella zona CC/di controllo si applica la prassi standard di ispezione a passo fine: tolleranze di posizionamento più strette, intervalli di volume della pasta adatti ad aperture più piccole e feedback ad anello chiuso tarato sulla combinazione di componenti del lato di controllo. L’esecuzione di queste come zone di ispezione configurate separatamente all’interno di un unico programma — anziché con un unico set di parametri generico — è ciò che rende la SPI 3D eAOI 3Dispezione a ciclo chiuso efficace su schede con questo livello di diversità dei componenti.Raggi X off-linecon capacità di angolazione obliqua rimane rilevante per qualsiasi package BGA o QFN nella sezione di controllo, in particolare per la valutazione delle cavità sui pad termici sotto i controller di commutazione.
Tracciabilità MES per componenti critici per la sicurezza
I fusibili, i MOV e gli altri componenti di protezione sulle schede degli UPS e dei caricabatterie rivestono un’importanza sproporzionata rispetto alla loro area sulla scheda, poiché sono i componenti più probabilmente sottoposti a esame durante un’indagine su un guasto in campo o sulla sicurezza. La tracciabilità a livello di lotto per questi componenti specifici — collegata tramiteMES intelligentecon la tracciabilità UID e la marcatura laser — consente a un produttore di identificare, per una determinata unità con numero di serie, esattamente quale lotto di componenti è stato inserito in ciascuna posizione critica per la sicurezza.
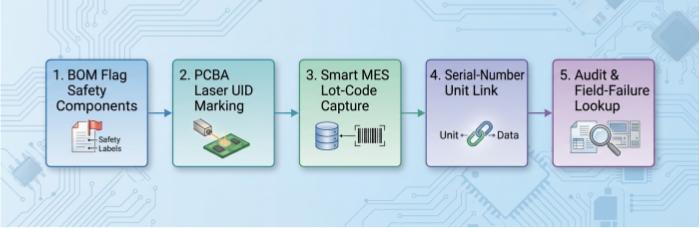
Questa struttura di tracciabilità è una funzionalità di registrazione di produzione che supporta le indagini interne sulla qualità e le richieste di audit da parte dei clienti; non costituisce un accreditamento di calibrazione o di laboratorio di prova e le schede prodotte secondo questo processo non sono presentate come sottoposte a test accreditati.
Raccomandazioni per la progettazione e l'assemblaggio
I circuiti stampati in questa categoria traggono vantaggio da alcune decisioni prese prima dell’inizio dell’assemblaggio: documentare le zone di rispetto per creepage/clearance sul disegno di fabbricazione invece di lasciarle implicite nello schema, specificare in modo esplicito gli ingombri THT e i requisiti di mascheratura dei fissaggi per la fase di saldatura selettiva, separare le linee guida sulle tolleranze per SPI/AOI per zona anziché applicare una specifica unica, e contrassegnare i componenti critici per la sicurezza per la tracciabilità dei lotti nel MES a livello di BOM prima dell’avvio della produzione.
Nessuna di queste decisioni aggiunge di per sé costi o tempi di consegna significativi, ma saltarne anche solo una tende a emergere più avanti — o come un programma di ispezione che genera falsi allarmi inutili, o come una lacuna di tracciabilità scoperta solo quando arriva una richiesta dal campo. Integrare fin dall’inizio la strategia di zonizzazione, saldatura e ispezione nel piano di assemblaggio è ciò che mantiene una scheda di alimentazione mista AC/DC producibile a volumi HMLV senza trattare ogni build come un pezzo unico. I team che valutano un progetto di UPS o di caricabatterie industriale per l’assemblaggio in outsourcing possono inviare i file della scheda per una valutazione di capacità eRevisione DFMper identificare tempestivamente queste considerazioni.
Invia il tuo progetto per un preventivo →
Risorse utili
•Ispezione delle cavità BGA a raggi X per moduli di potenza industriali
•Riferimento di accettazione del tasso di vuoti BGA: criteri di classe IPC-7095D e IPC-A-610
•Guida di ispezione visiva IPC-A-610 Classe 3 per assemblaggi industriali e medicali
•Servizi avanzati di assemblaggio PCB


