


パッドサイズ、パッド間隔、およびステンシル開口部は一体として決定する必要があります。0201 や 01005 の歩留まりは、1つの部品の2つのパッドがどれだけ均一にペーストと熱を受け取るかに依存しており、単一の寸法だけでそれを制御することはできません。IPC-7351 の標準(ノミナル)密度レベルから始め、銅箔上では両方のパッドを同一形状に保ち、パッド形状をそのままなぞるのではなく、面積比に基づいて開口部サイズを決めてください。もし基板がこれらの条件を満たせない場合は、通常は 0402 部品を実装する方が適切です。
0201 および 01005 のパッドサイズはどのように決めるべきですか?
まず IPC-7351 の標準密度(Nominal)から始め、その結果を自分の実装および印刷公差と照らし合わせて確認してください。規格では 3 つの密度レベル(Most、Nominal、Least)が定義されています。Most は最大のパッドと最も広いプロセスウィンドウを与え、Least は最小のパッドと最も狭いプロセスウィンドウを与えます。通常、設計者には Nominal から始め、周辺部品の都合で他に選択肢がない場合にのみ Least に落とすよう依頼しています。01005 は公称で 0.4 × 0.2 mm、0201 は 0.6 × 0.3 mm なので、0603 では目に見えない実装ずれが、ここではパッド寸法のかなり大きな割合になり得ます。
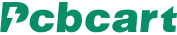
密度レベルの選択そのものよりも対称性のほうが重要です。両方のパッドは同じ長さ、幅、銅面積であるべきで、各配線は部品の軸線に沿ってパッドから出るようにしてください。片方のパッドには細い配線、もう片方にはポア接続がある0201は、ステンシルがどれだけ良くても、ポア側が後から液相線に達するため、トゥームストーンを起こします。もし一方の端子をプレーンに接続しなければならない場合は、サーマルリリーフスポークを使用し、どのネットなのかを知らせてください。
パッドの定義もまた、検討するに値します。チップ部品用のパッシブ素子については通常、ソルダーマスク非定義パッド(NSMDパッド)を想定しており、銅箔のエッジがパッドサイズを決めます。マスク定義パッドの場合、マスクと銅箔との位置ずれがあると露出する銅の量が変わってしまい、0201サイズでは同一部品の両端でパッド面積が目に見えて異なることもあります。これは、製造プロセス側から生じる、不均一なステンシルによる場合と同じアンバランスです。もし基板メーカーのマスク位置合わせ精度が甘いのであれば、それによって安全に設計できるパッド寸法やパッド間ギャップが変わるため、早い段階でそれを明示しておく必要があります。
ラインに投入される前にDFMで必ず確認する3つの習慣:
0201 または 01005 パッド内にはスルーホールビアを設けないでください。はんだがビアの穴へと吸い上げられ、そのパッド上のペースト量が減少します。
2つのパッド間にソルダーレジストダムを設けるのは、その基板メーカーが十分な位置合わせ精度でレジストを印刷できる場合に限ります。パッドの縁にかかってしまうダムは、ダムがない場合よりも悪い結果になります。
検証済みライブラリのフットプリントであり、縮小した 0402 ではありません。パッド間のギャップはほとんど保持されないことが多く、これはチップ中央部にできるはんだボールに最も影響を与える寸法です。
汎用のパッド表は公開していません。適切なランド長さやギャップは、ご使用の部品メーカーの図面に記載された端子寸法およびマスク位置合わせ精度に依存しますので、ライブラリ部品を確定させる前に必ず当社エンジニアリングチームに確認してください。
スペーシングは、トゥームストーニングやブリッジ発生にどのような影響を与えますか。
トゥームストーニングは、最初に溶けるパッドが部品の一端を引き上げて立たせてしまうときに発生し、そのどのパッドが最初に溶けるかは、ペースト量、銅の質量、およびリフロー開始時に部品がパッドに対してどの位置にあるかの3つによって決まります。ブリッジングはその反対の問題であり、ペーストが多すぎるか、隣接するパッド同士、または隣接する部品同士のクリアランスが小さすぎることで起こります。
スペーシングに関して言えば、IPCのコートヤードは目標値ではなく、あくまで最小値です。基板に余裕がある場合、01005 クラスターの周囲には、実務上の理由からコートヤードよりも広いスペースを確保することを好みます。背の高い隣接部品は、AOI カメラの角度からフィレットを陰に隠してしまううえ、実装ノズルのスペースも圧迫します。もし 01005 がコネクタシェルやインダクタに密接して配置されていると、はんだ接合そのものは問題なくても、検査が事実上不可能になる場合があります。
部品の向きは、人々が見落としがちな安価な対策です。シールドフレーム、重量のあるコネクタ、大きなグランドパッドといった大きな熱容量のすぐそばにある 0201 部品では、一方のパッドが熱容量側を向き、もう一方が向いていない場合、2 つのパッド間で加熱が不均一になります。部品を 90 度回転させて両方のパッドが等しく熱容量側を向くようにすれば、ステンシルに手を加えずに問題が解消されることがよくあります。レイアウト上可能であれば、同一クラスタ内の部品は同じ向きにそろえ、すべてのパッド対で印刷挙動が同じになるようにしてください。
| リフロー後の症状 | 最初に確認すること | 通常の修正 |
|---|---|---|
| 片側持ち上げ(墓石配置) | 2つのアパーチャ間のペースト量の差、その後、各パッドに接続された銅 | 同一のアパーチャ、重量側にはサーマルリリーフ、部品と一直線になるようなトレースエントリ |
| 部品が傾いている、または回転している | 配置オフセット、その後パッド間隔 | ローカル基準マーク、部品の端子図面に対してギャップを確認する |
| 隣接する部分間の橋 | パッド間隔およびパッド端部からのアパーチャのオーバーハング | パッドの端からアパーチャを後退させ、間隔を追加する |
| 本体の横にあるはんだボール | パッド間のギャップと本体下部のペースト量 | 内側端の開口部を狭くし、隙間を確認する |
| 開放または空隙のある接合部 | 面積比率とSPI体積 | より薄い箔、またはより大きな開口部については、以下で説明します |
これらの欠陥の一般的な原因については、当社の中で説明しましたSMT における一般的な欠陥に関する記事したがって、この部分は、0201 と 01005 で何が変わるのかに対応しています。
ステンシルの厚さはどの程度にすべきで、必要なアスペクト比はどれくらいですか?
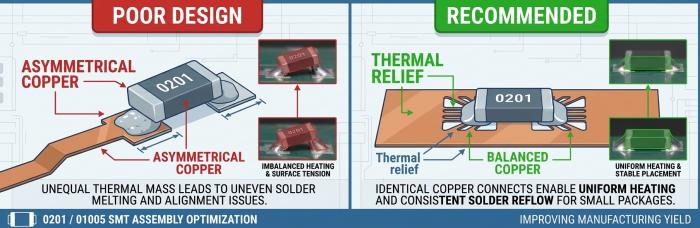
まず、基板上で最も小さい開口部の面積比から箔の厚さを選定し、そのうえで最大のパッケージにも十分なペーストが供給されることを確認します。面積比とは、開口部の開口面積をその側壁面積で割った値です。厚さ T の箔において、長さ L・幅 W の長方形開口の場合、面積比は (L × W) / (2 × (L + W) × T) となります。辺の長さが W の正方形開口の場合は、式は W / (4T) に簡略化されます。一般的な最小値は 0.66 とされており、これを下回るとペーストの離型が不安定になります。
01005での制約は、その式から直接導かれます。ペースト量を減らすためにアパーチャを小さくすると、面積比も下がってしまうため、小さなパッドではアパーチャの縮小を自由には使えません。比率を再び上げられるのは、より薄いステンシル箔だけですが、薄い箔は基板上の他の全てのパッドにも印刷されるペースト量を減らしてしまいます。厚みを半分にすれば、同じ開口寸法に対する比率は2倍になります。一方で、QFNのサーマルパッドや、2インチ離れたコネクタは、その逆を求めています。
いくつかの解決策がありますが、いずれも無償ではありません。基板全体を1枚の均一な薄いフォイルで対応する方法は、基板上で最も多くペーストを必要とする箇所がそれで許容できる場合に有効であり、初品のSPIデータを見れば、その可否はすぐにわかります。マイクロパッシブ領域のみフォイルを薄くした段付きフォイルは一般的な手法ですが、パネルに適しているかどうかは当社エンジニアリングチームに確認する必要があります。また当社では、ステンシル開口部に依存しない MYCRONIC ジェットプリンタも運用しており、特定の基板に適しているかどうかは、データを確認したうえでエンジニアリング側が判断します。4つ目の選択肢は地味なものですが、非重要なパッシブ部品を 0402 に戻し、ステンシルが解決すべき問題を一つに絞るという方法です。
絞りの形状は、実際以上に注目されがちです。0201 では開口部を絞ったり成形したりすることは一般的ですが、歩留まりを守るうえで重要なのは、1つの部品に対する2つのアパーチャが同一であり、それぞれのパッドと正確に位置合わせされていることです。形状の良いアパーチャであっても、位置がずれて印刷されると、位置が合っている単純な開口に劣ります。さらに、レーザーカットされた壁面が粗いと、このサイズではペーストが保持されてしまうため、壁面の品質も重要です。フォイル厚、ペーストの粉末タイプ、およびコーティングの有無はすべて基板ごとに異なるため、データシートの数値をそのまま流用するのではなく、必ず当社のエンジニアリングチームに確認してください。
これらすべての上に位置するのが印刷プロセスの設定であり、しばしば設計のせいにされがちです。ステンシル裏面のクリーニングはその良い例です。小さな開口部のまわりに残渣が残ると、次の基板にこすりつけられてブリッジや印刷量のばらつきとして現れ、どんなパッド変更をしても解決しません。連続する基板にわたるSPIのトレンドデータを見ることで、クリーニング間隔に問題があるかどうかが分かります。これが、レイアウト変更を提案する前にそのデータを確認する理由です。
実装および 3D SPI/AOI は、マイクロパッシブ部品で何を検出すべきか?
まずはペースト、その次に実装、そしてリフロー後の接合部を確認し、最初の2つを歩留まりを決める要因として扱います。3D SPIでは、各パッドごとのペースト量、高さ、面積、およびオフセットを確認します。0201 や 01005 において重要な数値は、1つの部品に属する2つのパッド間の差です。各パッドが個別の許容範囲内に収まっていても、そのペアとしてバランスが取れていない場合があり、そのアンバランスなペアこそがツームストーン不良を引き起こします。
実装工程は、利益が消えていく次のポイントです。01005 用のフィーダーとノズルは 0402 用とはまったく異なるクラスのセットアップであり、これが、ロット全数生産の前にファーストアーティクルを流し、AOI の結果だけでなくマイクロパッシブ領域の SPI データも確認すべき理由の一つです。高密度クラスター付近にローカル基準マーク(フィデューシャル)を配置すると、グローバル基準マークでは検出できない基板の局所的な歪みに対して、マシンが補正を行うのに役立ちます。
リフロー後、AOI は部品の欠品、ずれや回転した部品、ツームストーンおよびブリッジを検出します。チップ抵抗やチップコンデンサなどのチップ型受動部品のはんだ接合部は上方から目視できるため、AOI で検査でき、これらの部品に対してはオフライン X 線検査が追加で得られるものはほとんどありません。JTR-1200D-N 上のリフロープロファイルはボードごとに設定しており、昇温が速すぎるプロファイルは、完全に対称な設計であってもツームストーンを発生させる可能性があります。もしツームストーンが基板の一つの隅に集中している場合は、プロファイルをいじる前にその隅における印刷状態を確認してください。SPI でたいてい、その箇所のはんだ量の不一致が示されます。
1つの習慣で、後々多くの議論を避けることができます。例えば、SPI と AOI の結果が一致しない場合、ペーストはバランスよく見えているのに部品の一部が浮いてしまっているようなときは、何かを変更する前に、その該当するリファレンスデジグネータについて両方のデータセットを比較してください。原因はたいてい、先に挙げた3つのうちのどれか、すなわち銅箔量、実装位置のずれ、または加熱条件であり、数分あればデータがどれなのか教えてくれます。ステンシルとプロファイルを同時に変更してしまうと、結果の読み取りが不可能になります。
0402のままでいるべきなのはいつですか?
基板が、節約されたスペースから得られるメリットが小さい一方で、小型部品によってマージンを失う場合は、0402 を使い続けてください。私たちは通常、最初に 1 つの質問をします。「実際にどのネットが 0201 を強要しているのか?」もしその答えが「細ピッチ BGA の下に置くバイパスコンデンサ」であれば、その部分だけ 0201 を使い、それ以外は 0402 のままにしてください。もし答えが「数平方ミリメートル節約するために、BOM 全体を小型化した」なのであれば、元に戻してください。
td {white-space:nowrap;border:0.5pt solid #dee0e3;font-size:10pt;font-style:normal;font-weight:normal;vertical-align:middle;word-break:normal;word-wrap:normal;}
| あなたのボードの状態 | 0402のままにする | 0201 または 01005 に移動してください |
|---|---|---|
| レイアウトルーム | ルーティングと中庭は、余裕のあるスペースに適合します | スペーシングは、たとえばBGAのエスケープ配線まわりなどで、レイアウトを妨げる要因となります。 |
| パッドの対称性 | 1つのパッドが平面上に強制されているか、トレースのエントリをバランスさせることができません | 両方のパッド上の銅を同一にすることができ、必要に応じてサーマルリリーフを設けることができます |
| 需要の貼り付け | 同じステンシルで、より厚いフォイルを必要とする大型パッケージも印刷しなければなりません | マイクロパッシブが支配的であるか、あるいは段付きフォイルまたはジェット印刷が実用可能である |
| 部品の在庫状況 | 小型サイズではその値または電圧定格が提供されていないか、DCバイアスによる定格低減が確認されていません | 部品は存在しており、ディレーティング後の値も依然として回路の要件を満たしています。 |
| 再作業 | あなたは受動部品の手作業によるリワークを想定しています | 手戻りは管理されており、まれである |
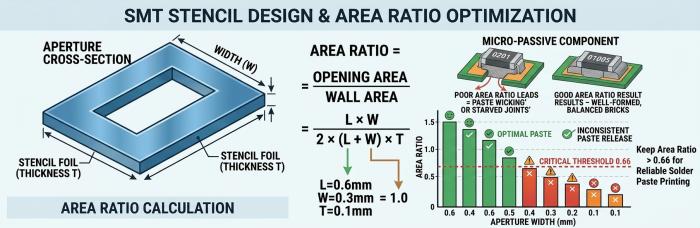
初回の試作では、意思決定の実務的な順序が役に立ちます。まずレイアウト上でパッドの対称性と向きを確定し、そのうえで最小開口部に合わせてステンシル厚さを決め、最後に基板上で最も大きなパッケージがそのステンシルで問題なく実装できるかどうかを検討します。もし対応できない場合、最も安価な変更は、いくつかの受動部品のサイズを大きくすることです。試作ロットでは、実際の問題をトンブストーンが隠してしまうような基板よりも、0402 部品が少し混ざっている程度の方が望ましく、SPI と AOI のデータでマイクロパッシブ領域にどれだけマージンがあるか分かってから、次のリビジョンで小型化すればよいのです。0201 や 01005 の手直し作業も得策ではありません。ひとつ触れただけで隣の部品がずれてしまう可能性があるため、リワークが前提となる設計では、より大きなサイズのほうを選ぶべきです。
能力こそがもう一つの限界である。SMTパッケージページ組み立て可能なチップサイズとしては、0201 と 01005 を掲載しています。01005 より小さいサイズはそのページに記載されていないため、それ以下のパッケージで設計を確定する前に、必ず当社までお問い合わせください。
よくある質問
0201 と 01005 では、異なるはんだペーストが必要ですか?
多くの場合、はい。より細かい粉末は一般的に小さな開口部からの離型性が良くなりますが、最適なタイプは最小開口寸法と合金によって異なります。ペースト層の情報をいただいた後、ペーストの選定については当社エンジニアリングチームとご確認ください。
0201パッドのすぐ横にビアを配置してもいいですか?
その隣で構いませんが、ビアとパッドがはんだを共有しないだけの十分な間隔を確保してください。パッド内部には、ビアが充填されキャップされていない限り配置しないでください。もし移動できない場合は、レイアウトを送っていただければ、こちらで確認して所見をお伝えします。
見積もりの前にマイクロパッシブパッドを確認してもらうには、何を送ればよいですか。
ペースト層を含むガーバーファイル、正確なメーカー部品番号付きのBOM、実装用データ(ピック&プレースファイル)、およびどの部品が0201または01005であるかを示す組立図が必要です。パッド形状は終端図面に依存するため、正確な部品番号が重要になります。
私の足跡を変えてくれますか?
あなたの承認なしには行いません。 当社のDFMレビューでは、パッド、ギャップ、対称性の問題を洗い出し、何を変更するかはお客様にご判断いただきます。 当社は回路図設計サービスは提供しておりません。
高密度クラスターにはいくつのローカルフィデューシャルが必要ですか?
クラスターのサイズとパネルレイアウトによって異なります。DFMレビューの際に、当社のエンジニアリングチームと数量および配置をご確認ください。
役立つリソース


