



選択はんだ付けは、表面実装側がすでにリフローされた後に、小さなノズルからの溶融はんだで、選ばれたスルーホール接合部のみにはんだ付けを行います。これは、高密度または熱に敏感な混載基板に適していますが、プログラム制御のプロセスです。そのため、コストとリードタイムは、発注する基板枚数よりも、接合部の数や配置の難しさに大きく左右されます。ファイルを送付する前に行うピンへのアクセス性、近接部品、接合部数に関する判断が、作業のスムーズさを決定します。弊社ではウェーブはんだ付けと選択はんだ付けの両方に対応しており、どちらが基板に適しているかは、そのレイアウトと数量によって異なります。
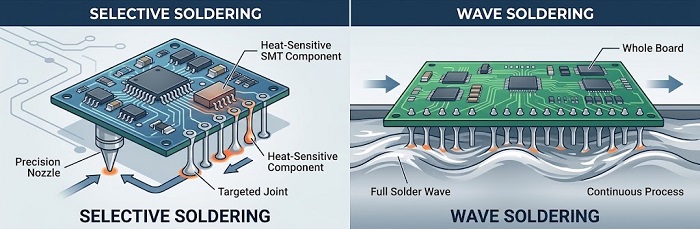
わかりやすく説明する選択はんだ付けの仕組み
選択はんだ付けは、基板全体をフルウェーブではんだ付けできない場合に行われる、スルーホール実装の工程です。フラックスは必要な部分にのみ塗布され、基板は予熱された後、小さなノズルから供給される溶融はんだで各接合部がはんだ付けされます。波はんだ付けと選択はんだ付けの比較これを行う2つの方法について説明している。1つはドラッグはんだ付けで、小さなノズルからのはんだの波が順番に接合部上を移動する方法であり、もう1つはディップはんだ付けで、カスタムノズルプレートを用いて多数の接合部を一度にはんだ付けする方法である。
魅力は制御性にあります。熱は意図した箇所にのみ伝わるため、温度に敏感な部品へのリスクが低減され、スルーホール部品と表面実装部品が密接して配置された高密度基板上でも作業が可能になります。その制御性の代償となるのがセットアップです。このプロセスでは設計ごとのプログラミングが必要であり、基板全体をウェーブにかける場合よりも時間がかかります。購入者にとっては、このトレードオフが、後に述べるほとんどの点を説明することになります。
デザインにとっての意味
ノズルが機能するためには、物理的なスペースが必要です。はんだ付けを行う側で、スルーホールピンの近くに実装された表面実装部品は、作業の邪魔になる可能性があり、どの程度の近さが「近すぎる」かは、装置や治具によって異なります。一般的な経験則に頼るのではなく、お使いの基板に適用される必要な距離については、必ず当社にお問い合わせください。
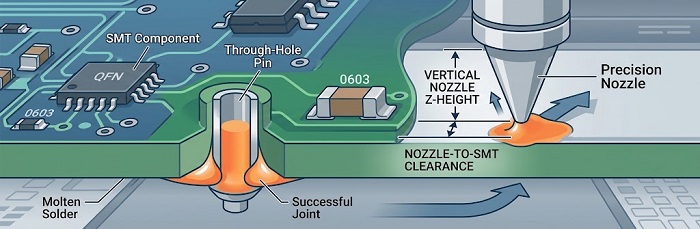
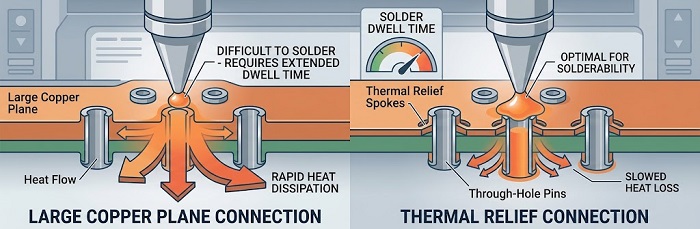
熱的な接続も重要です。大きな銅面に接続されたピンは、接合部から熱を奪ってしまい、そのようなピンは、同じリードでも孤立したピンに比べてはんだ付けが難しいことがよくあります。そうした点は、初回の製造で発覚するよりも、設計レビューの段階で指摘される方がはるかに望ましいです。部品配置はプロセス時間にも影響します。ノズルは接合部ごと、あるいはエリアごとに作業するため、基板上に単独のピンが点在している場合、同じ部品がまとまって配置されている場合よりも、はんだ付けに時間がかかるのが一般的です。スルーホール部品を集約できないか検討する価値があります。
最初の段階で、どれをスルーホール部品のまま残すかを意図的に選ぶことも役立ちます。鉛入りで大型、または高熱仕様のデバイスそれを正当化することが最も多い部品である。以前のリビジョンにあったという理由だけで存在するスルーホール部品は、機械的な理由もないのに、はんだ付け工程を1つ増やしてしまう。
多品種少量生産プログラムにおけるコストとリードタイム
選択はんだ付けは、フローはんだ付けほどスケールしません。フローはんだ付けは、構成が比較的単純な基板を大量に生産する場合に効率的である一方、選択はんだ付けは複雑な基板に対して高い精度が求められる場合に適しており、大量注文にはあまり向いていません。多品種少量生産のプログラムでは、しばしばまさに最適な方法となりますが、プログラミングやセットアップは設計ごとに個別の作業になります。そのため、設計の初回生産は、リピート注文に比べてより多くの負担がかかります。お見積り依頼の際には、どの程度の頻度で再注文を見込んでいるかをお知らせいただけると助かります。
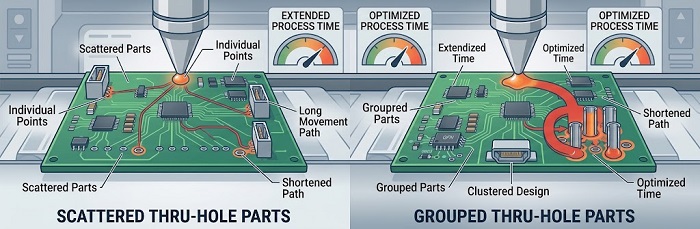
なぜそうなるのかは、簡単な比較をすればわかります。同じ基板の2つのバージョンを想像してください。1つ目では、スルーホール部品は単一のコネクタとトランスだけで、それぞれのピンが互いに近い位置にまとまっています。2つ目では、同じ機能が、基板上に点在する十数個の個別のスルーホール部品に分散されています。どちらも注文枚数は同じですが、2つ目はより長いプログラム、より多くのノズル移動、そして近くの表面実装部品を保護する必要がある箇所が増えることになります。どちらが間違いというわけではありませんが、少量生産では1つ目の方が製造コストが大幅に安くなる可能性が高く、そのためスルーホールのレイアウトは、設計がまだ自由に変更できる段階でこそ注意を払う価値があるのです。
継手の数と配置は、基板枚数よりも工程時間に大きな影響を与えます。複合基板の見積もりが高く感じられる場合、スルーホール工程を確認するのが有効であり、有益な問いは「いくつの継手がはんだ付けされるのか」と「どの方法ではんだ付けされるのか」です。
RFQ に記載すべき内容
すべてのスルーホール部品とその実装面を明記し、スルーホール接合部がいくつあるかを記載し、その近くにある熱に弱い部品にはフラグを付けてください。スルーホール工程でどの方法を使用するか、当社に確認してください。設計レビューは、間隔や熱的な問題を確定するための自然な場であり、無料のValor DFM/DFAチェックは、その目的のための当社組立サービスの一部です。
いくつかの誤りは繰り返し起こる。小型のはんだ波を用いたウェーブはんだ付けとして選択はんだ付けを扱う購入者に、コストがプログラミングと接合部数によって左右される工程から、数量割引価格を期待させてしまう。設計の後期にスルーホール部品を追加するコストがかかります。なぜなら、そのたびにプログラムが変更され、周囲の部分が圧迫される可能性があるからです。ピンが銅にどのように接続されているかを無視する最初の組み立てまで、はんだ付けの難しさを隠してしまう。再注文には一切の段取りが不要であると仮定して頻繁な小口注文があるプログラムでは、コスト計画を歪めてしまう可能性がある。
よくある質問
1.選択はんだ付けは、単に波の小さい波はんだ付けと同じものですか。そうではありません。これは、一度に基板の裏面全体を処理するのではなく、あらかじめプログラムされたノズルで選択された接合部だけをはんだ付けします。
2.なぜフローはんだ付けよりも遅いのですか?これは、基板がはんだ槽の上を通過するときに一度にすべての接合部をはんだ付けするのではなく、プログラムに従って接合部を順番に処理していくことで機能します。
3.両面に部品が実装されている場合でも使用できますか?頻繁にありますが、ピンの近くの部分にはクリアランスが必要です。レイアウトを確認させてください。
4.すべての混載基板に選択はんだ付けが必要ですか?いいえ。フローはんだ付けは、よりシンプルで生産量の多い基板に適しており、選択はんだ付けは、複雑な混載実装基板に適しています。お客様の基板にはどちらが当てはまるか、ぜひご相談ください。
5.少量の注文には追加費用がかかりますか。少量生産の場合、プログラミングとセットアップが追加されることで、相対的な負担が大きくなります。見積もりを依頼する際には、スルーホールはんだ付け箇所の数も含めてください。
混載基板では、スルーホール工程がコストとリスクが集中しがちな部分であり、そのため見積もりの中でも最も注意深く読むべき箇所となります。
役立つリソース


