


QFNのサーマルパッドにボイドが発生するのは、スタンドオフがほとんどないパッケージの下に広く平らなはんだ接合部があり、放出されるフラックスガスが逃げる場所がないためです。本当に効果のある対策は、レイアウトとステンシル側にあります。ペースト開口を格子状(窓枠パターン)に分割し、サーマルビアの処理方法を早期に決め、基板上で最も微細ピッチな部品に合わせてはんだ付着量を決定します。リフロープロファイルの最適化も有効ではありますが、ガスを閉じ込めるように設計されたパッドを救えることはほとんどありません。
なぜQFNのサーマルパッドにボイドが発生するのですか?
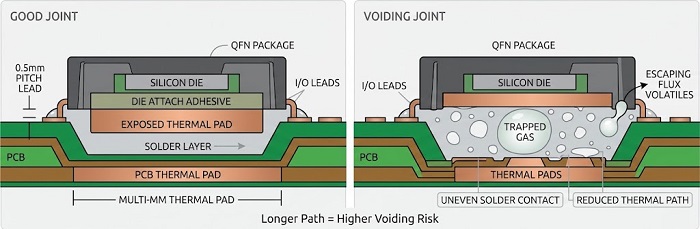
ほとんどのサーマルパッドのボイドはフラックス由来の揮発成分が閉じ込められたものであり、パッドの設計によって、はんだがその上を覆ってしまう前にどれだけのガスが外へ抜けるかが決まります。
基板が加熱されると、溶剤やアクティベータの副生成物が沸騰して飛んでいきます。0.5 mmピッチのリード下では接合部はごく小さく、発生したガスはほとんどすぐに横方向へ抜けていきます。エクスポーズドパッドの場合は状況が異なります。数ミリメートル四方の大きさになることがあり、パッケージは基板からわずか数分の一ミリしか浮いておらず、溶融したはんだは部品側パッドとPCB側パッドの両方を同時に濡らします。中央付近で発生したガスは、縁まで長く狭まっていく経路を通らねばならず、いったん外周が濡れて密閉されてしまうと、その内側に残っているものはボイドとしてそのまま閉じ込められてしまいます。
いくつかの基板側の条件が、この問題をさらに悪化させます。 1つのフルサイズ開口では、ガスが流れるためのチャネルがない状態で1つのはんだペーストのスラブが印刷されます。 開放されたサーマルビアは空気と吸湿した水分を保持しており、はんだがビア内部を流れ下ると、その空気を接合部へと押し上げます。 酸化したパッド表面仕上げはぬれ性を低下させ、揮発成分が蓄積する時間を長くします。また、QFNのボイドに関する公表済みの業界研究では、両面実装基板の1面目にQFNが実装されている場合に問題となりますが、リフロー回数が増えるごとにボイドが増加することも明らかになっています。 最後の点は多くの人を驚かせます。 同じ研究では、ペースト量を減らすとボイドが増えると報告されており、ペースト印刷量を減らすこと自体は解決策にならないことが示されています。
ボイドの重要性は部品によって異なります。パワーQFNではパッドがダイから銅への主な放熱経路であり、ダイのホットスポット直下に大きなボイドがあると接合部温度が上昇します。RFデバイスでは同じパッドが通常グランドリターンとなっており、ボイドによってRF設計者がモデル化したグランド経路が変化します。いずれの場合も、ボイドの総面積と同じくらい、その位置が重要になります。
窓格子の開口部:どの程度覆うべきか?
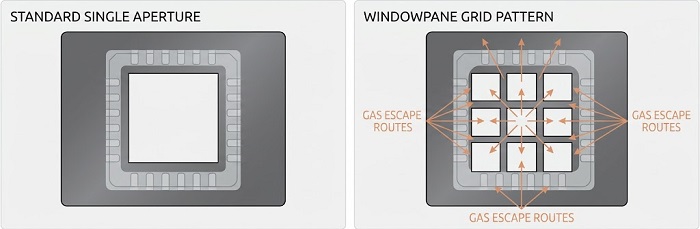
サーマルパッドの開口部をより小さな開口のグリッドに分割し、多くの QFN および DFN 部品ではパッド面積の約 50% から 80% の範囲となる、デバイスのデータシートで推奨されている被覆率となるように印刷してください。
各ウィンドウはそれぞれ独立したペーストの島を印刷し、リフロー中に島同士の隙間が十分に開いたままでいることで、はんだが一つの接合部として凝集する前にガスが逃げることができます。小さなパッドでは 2×2 のグリッドが一般的です。より大きなパッドでは通常 3×3 以上にし、どのウィンドウも、避けたかった「一枚板」のように振る舞うほど大きくならないようにします。パターンはパッケージ中心に対して対称に保ってください。不均一なペースト堆積はパッケージを片側に傾けたり浮かせたりし、その結果、問題はパッドそのものではなく I/O リード側での未接続やブリッジとして現れます。
その範囲のどこに落とし込むかはトレードオフになる。カバレッジを高くするとパッケージが持ち上がり、パッドをより完全に満たすが、ボリュームが多すぎると部品がリードから浮いてしまう。一方で、カバレッジを下げるとベント性能が上がりリードの座りは良くなるが、接合部にはんだが不足し、前述のとおりボイド低減も確実ではない。通常はデータシートの数値から始める。データシートに記載がなければ、パッドサイズとビア配置に基づいて初期パターンを提案し、初品のX線検査結果を見てから調整する。
小さなコーナー半径を持つ正方形パネルは、~からきれいに離型されますレーザーカットステンシル同じ被覆率であれば、丸いドットの方がわずかに開いたチャネルを多く残し、またストライプは DFN や一部のパワーパッケージに見られる細長いパッドに適しています。一般的なパターンを比較すると、次のようになります。
| 開口パターン | ガス放出 | 音量とスタンドオフ制御 | どこで使用するか |
|---|---|---|---|
| フルサイズの単独オープニング | 貧弱で、逃げ道がない | 制御が難しく、部品が浮きやすい | データシートで指定されている場合に限り、非常に小さいパッドのみを使用する |
| 方形格子の窓枠 | 良い | 予測可能で、パネルごとにカバレッジを簡単に調整できる | ほとんどのQFNサーマルパッドのデフォルト |
| 丸いドット配列 | 良いからとても良い | 単位面積あたりの体積がやや少ない | ビアが多数配置されたパッドで、ドットがビア位置の間に配置できるもの |
| ストライプまたはバー | ストライプ方向に沿って良好 | 細長いパッドで優れた性能を発揮します | DFN、SON および長方形のパワーパッド |
私たちが毎回適用するひとつのルールは、ビアの位置にはガラス板ではなくウェブを配置することです。開口ビアの真上に印刷されたガラス板は、ペーストをバレル内へまっすぐ流し込んでしまいます。
サーマルパッド内のビア:オープン、テンテッド、それともフィルド?
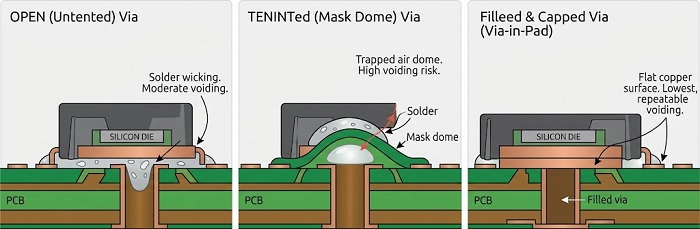
充填されてメッキで塞がれたビアは、最も予測しやすいサーマルパッド接合を実現します。小さな開口ビアは、ステンシルによってペーストがビア上に乗らないようにできていれば機能しますが、部品実装側でビアをレジストでテント処理する方法については、当社としては推奨しない(差し戻す)オプションです。
サーマルビアがない場合、パッドからの熱はトップ層の銅だけを通って拡散します。開口サーマルビアに関するICベンダーのレイアウトガイドでは、一般的に約1 mmピッチで0.3 mm以下のドリル径が推奨され、ビアの本数や配置については、まずデバイスのデータシートを参照する必要があります。実装においては、リフロー中に各ビアがはんだにどのような影響を与えるかが問題となります。
| 治療によって | リフロー時に起こること | 排尿行動 | ファブコスト | 私たちの見解 |
|---|---|---|---|---|
| 開いた(テントなし) | はんだがバレル内に吸い上げられ、下面側にはみ出す場合があります | 中程度:バレル内の空気がジョイント内に押し込まれ、パッドからはんだが失われる | アダーなし | 小さなドリルであれば許容され、ビアを避けてパッドはクリアに保つこと |
| コンポーネント側にマスクテントを施す | マスクドームはパッケージの下に配置され、空気を閉じ込めます | 高所では、あらゆる天幕に空隙が生じやすい | 低 | 避ける |
| 下側のみからテント状またはプラグ状に処理されている | はんだは逃げ出せないが、上部の開いたカップが空気を保持している | ボイドはしばしば各ビアの真上に位置します | 低い | トップテントよりは良いが、やはり妥協案だ |
| ビアインパッドによる充填およびキャップ処理 | フラットな銅の表面で、毛細管現象によって染み込むバレルがない | 最も低く、最も再現性が高い | さらに素敵になるステップ | ビアの多い電源およびRF部品を優先して採用したい |
IPC-7093 自体は、はんだのウィッキングを防ぐためにサーマルビアをプラグすることを推奨しており、公開されているボイドに関する研究でも、ビア開口部をなくすことが最も効果的な単一の対策であることが示されています。ビアが開口している場合、同じ研究では、ビアの数が少ないのであれば、より全面的なサーマルパッドの印刷でも問題ない一方で、ビア数が多い場合には、ガスが抜ける経路を増やすために分割パッドの印刷が求められるとしています。
フィルアンドキャップは基板製造段階でコストが高くなり、電力予算に余裕があり構成も単純な基板では、その価値があることはほとんどありません。QFNが実際に熱を負担している場合や、そのパッドがRFグラウンドである場合には、私たちは通常それを推奨します。私たちはベアボードの製造と実装の両方を行っているため、その判断は見積もり段階で一度だけ、当社の条件に照らして行われます。ビアインパッド2社間での交渉によるのではなく、プロセスとして行います。どちらを選択しても、必ず工場の注記に明記してください。
微細ピッチリードにおけるステンシル厚さのトレードオフ
フォイルの厚さは通常、QFN のサーマルパッドではなく、基板上で最もピッチの細かい部品によって決まります。そのため、そのパッドは細ピッチリードで許容される任意の厚さで動作するように設計しなければなりません。
細ピッチのQFNリード上の狭いアパーチャには、はんだペーストがきれいに離型するよう薄いステンシルが必要です。サーマルパッドは、その厚みでのカバレッジとウィンドウペイン(分割開口)のレイアウトによって、必要なペースト量を確保します。パッドの開口を、ペースト量を「補う」目的で一つの大きなアパーチャにしてしまうと、ウィンドウペイン構造が果たしていた効果がすべて失われてしまいます。
1 枚のフォイルでは本当に両方の要求を満たせない場合、実務的な選択肢は 3 つあります。 1 つ目は、データシートで規定されている範囲内にとどまりつつ、その上限側に寄せる方法で、多くの場合これで十分です。 2 つ目は、局所的に厚みを増減させたステップステンシルを用いる方法です。スキージがシールできるよう、段差部と周辺の開口部との間にはキープアウト領域が必要になるため、QFN の周囲にある程度スペースがある基板に向いています。 3 つ目は、多品種少量生産で、短期ロットのためだけにステップステンシルを用意するのが難しい場合に有効な方法で、ステンシル印刷後に、MYCRONIC ジェットプリンタを用いて選択したパッドにペーストを追加するやり方です。 具体的なフォイル厚さやステップの深さは、使用する部品構成や当社プリンタの設定に依存するため、ペーストレイヤを最終決定する前に、必ず当社エンジニアリングチームにご確認ください。
どの厚さを選択した場合でも、3D SPI は配置前にすべてのパッド上の印刷状態を測定します。印刷不足のパッドは、X線検査画面ではなく、プリンターの段階で検出されます。
どのように無効化が確認されますか?
サーマルパッドのボイドはX線でしか確認できないため、初品および合意されたサンプルに対してオフラインX線でボイド面積を測定し、その結果をSmart MES上で基板ごとに記録します。
3D AOI はリード先端や側面のフィレットは検査できるが、パッケージ本体の下側はまったく見えない。上方からの X 線画像では、ボイドは暗いはんだ領域の内部におけるより明るい部分として現れ、ソフトウェアはパッドに対するボイド面積の割合をパーセンテージで報告する。これらの数値に意味を持たせるには、あらかじめ二つの点で合意しておく必要がある。一つは、ビアのバレル部を計算から除外するかどうかである。誰もマスキングしなければ開口ビアはボイドとしてカウントされてしまう一方で、フィルドビアははんだとして画像に写る。もう一つは、判定基準をボイドの総面積とするのか、最大単一ボイドとするのか、あるいはその両方とするのかである。ダイのホットスポット直上にある一つの大きなボイドは、パッド端に沿って点在する多数の小さなボイドより重大な影響を及ぼし得る。
採用時、IPC-7093(ボトムターミネーション部品の設計および実装プロセス)は、センターパッドのボイドに対する一般的な上限値を示していますが、但し書きを付けています。すなわち、ボイドが熱特性を明らかに低下させる場合、その上限値は厳しく設定し、デバイスごとに評価すべきだとしています。接合温度の上限付近で動作するパワー部品と、低電力のRF部品とでは、同じ数値になることはほとんどありません。実務上は、実装図面やビルドノートに、許容上限値と測定方法の両方を明記すべきです。もしそれらが記載されていなければ、DFMレビューの際にこちらから確認します。
合意した結果より悪い結果が返ってきた場合、原因を特定する際には、SPI記録におけるペースト塗布量、ビア位置に対するパネルレイアウト、ビア処理、そして最後に主にソーク時間である JTR-1200D-N リフロー炉のプロファイル、という固定の順序で検証していきます。プロファイルから着手するのは、変更が容易なため魅力的に思えますが、レイアウト上の問題が原因である場合、それで解決できることはほとんどありません。
QFN レイアウトおよびステンシル チェックリスト
ガーバーデータとペーストレイヤーを出図する前に、これらのチェックを実行してください。
| アイテム | 確認事項 | なぜそれが重要なのか |
|---|---|---|
| サーマルパッドのサイズ | データシートのランドパターンに一致しており、過大ではない | 過大なパッドははんだを外側へ引き寄せ、部品の位置ずれを引き起こす可能性があります |
| パッドからリードまでのクリアランス | データシートに従い、サーマルパッドとインナーリード端部の間にソルダーマスクウェブを設けること | ここからパッドからリードへのブリッジが始まります |
| アパーチャーパターン | 窓枠、ドット柄やストライプ柄でも、一つとして開いていない | 継手が閉じる前にガスの逃げ道を確保する |
| カバレッジを貼り付け | データシートに記載された範囲内(一般的には約 50~80%) | 通気、スタンドオフ、およびリードの着座を両立させる |
| パターンの対称性 | パッケージ中心に対して対称なパネル | チルトとリードオープンを防止する |
| 治療によって | オープン、下部プラグ付き、または充填およびキャップ済み、ファブノートに記載 | 他のどの単一の選択肢よりも排尿行動を強く促す |
| コンポーネント側マスク | パッケージ下のビア上にはレジストマスクテントを設けないこと | テントは接合部に直接空気を閉じ込めます |
| ペインと経路の位置比較 | 窓ガラスではなく、ビアの上にウェブを | 開いた樽の中にペーストが入らないようにします |
| 箔の厚さ | 最も細かいピッチ部分によって設定し、必要に応じてステップステンシルまたはジェット印刷を行う | その厚さでの被覆によって、パッドの体積を確保しなければならない |
| 両面構築 | QFNがどちらの面で、どのリフローパスを受けるか | リフロー工程の追加実行によりボイドが増加する |
| 受け入れ基準 | ビルドノートにおけるボイド限度と測定方法 | IPC-7093 は、各デバイスの熱要件に応じて限度を定めている |
ペーストレイヤー、ビア処理を含む製造指示書、および正確な部品番号をファイルと一緒に送付していただければ、ステンシルを作成する前に、当社のDFMレビューでこれらの項目をそれぞれ確認します。
FAQ
貼り付けレイヤーに窓ガラスを描くべきでしょうか、それともアセンブラーに任せるべきでしょうか。
どちらでも構いませんが、どちらであるかが明確であることが重要です。もし、そちらのペーストレイヤーにすでに分割パターンがある場合は、そのパターンに合わせてステンシルを作成し、当社の見解と異なる点があれば DFM の段階で指摘します。パッド上に一つの大きな開口のみが示されている場合、当社の判断で勝手に変更することはありません。被覆パターンの選択は、あなた側が責任を負う熱特性に影響するため、当社から提案パターンをお送りし、承認をいただきます。
PCB のサーマルパッドは、パッケージの露出パッドより大きくすべきですか?
一般的には、データシートに示されているランドパターンを超えない範囲にします。基板上のパッドがパッケージのパッドより大きくなりすぎると、はんだが外側へ広がり、パッケージ下面の接合部が低くなって、リフロー中に部品が中心からずれてしまう可能性があります。また、I/O パッド内側端部とのクリアランスも削ってしまいます。
DFN、SON、および LGA パッケージは同じルールに従いますか?
物理的な原理は同じなので答えは「はい」ですが、レイアウトは変わります。細長い DFN や SON のパッドは、通常、正方格子よりもストライプ状の開口部の方がガス抜き性能に優れます。2つ以上の露出パッドを持つパッケージでは、部品が平らに着地するよう、それぞれのパッド上のソルダーペーストの被覆量を互いにバランスさせる必要があります。
サーマルパッドに過度なボイドがあるQFNはリワークできますか?
それは取り外して交換することはできますが、リワークを行うと基板や周辺部品に余分な熱サイクルがかかり、QFN の下にペーストを塗り直す作業は量産時の印刷よりも制御が難しくなります。私たちはリワークを個々の基板を修正するための手段として扱い、残りのロットについてはステンシルやビア処理を修正することで対応しており、多数の基板を次々とリワークしていくようなやり方はしていません。
サーマルパッドのボイドは、I/Oリードに問題を引き起こす可能性がありますか。
間接的な関係です。原因は重なっています。パッド容量が多すぎるとパッケージが浮き、リードがオープンしやすくなり、またパッド端部からガスが抜けることで、小さなはんだボールがI/O列の方向へ飛ばされることがあります。もし同じ部品でリードオープンと大きなパッドボイドが同時に発生しているなら、まずはサーマルパッドのカバレッジを確認してください。
便利なリソース


