


ขนาดแพด ระยะห่างระหว่างแพด และช่องเปิดของสเตนซิลจำเป็นต้องกำหนดร่วมกัน ผลผลิตของ 0201 และ 01005 ขึ้นอยู่กับความสม่ำเสมอที่แพดทั้งสองของชิ้นส่วนหนึ่งตัวได้รับครีมประสานและความร้อน และไม่มีมิติเดียวใดที่ควบคุมสิ่งนั้นได้ เริ่มจากระดับความหนาแน่นมาตรฐานของ IPC-7351 รักษาให้แพดทั้งสองเหมือนกันในส่วนของทองแดง และกำหนดขนาดช่องเปิดตามอัตราส่วนพื้นที่แทนการคัดลอกรูปทรงของแพด หากแผงวงจรไม่สามารถเป็นไปตามเงื่อนไขเหล่านี้ได้ โดยทั่วไปการใช้ชิ้นส่วนขนาด 0402 จะเป็นตัวเลือกที่ดีกว่าสำหรับการวางลงบนบอร์ด
คุณควรกำหนดขนาดแผ่นรองสำหรับ 0201 และ 01005 อย่างไร?
เริ่มจากมาตรฐาน IPC-7351 ที่ความหนาแน่นระดับ Nominal จากนั้นตรวจสอบผลลัพธ์เทียบกับค่าความคลาดเคลื่อนของการวางชิ้นส่วนและการพิมพ์ของคุณเอง มาตรฐานนี้กำหนดระดับความหนาแน่นไว้สามระดับ (Most, Nominal, Least) ระดับ Most จะให้แผ่นแพดขนาดใหญ่ที่สุดและช่วงกระบวนการที่กว้างที่สุด ในขณะที่ระดับ Least จะให้แผ่นแพดขนาดเล็กที่สุดและช่วงกระบวนการที่แคบที่สุด โดยปกติเราจะให้ผู้ออกแบบเริ่มที่ระดับ Nominal และลดลงมาใช้ระดับ Least เฉพาะเมื่อชิ้นส่วนข้างเคียงไม่เปิดโอกาสให้เลือกวิธีอื่น 01005 มีขนาดโดยนัย 0.4 × 0.2 มม. และ 0201 มีขนาด 0.6 × 0.3 มม. ดังนั้นการคลาดเคลื่อนของตำแหน่งวางที่ดูไม่เห็นความแตกต่างบน 0603 อาจเป็นสัดส่วนขนาดใหญ่ของแผ่นแพดในกรณีนี้
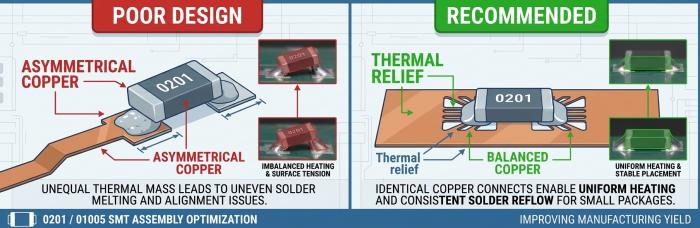
ความสมมาตรมีความสำคัญมากกว่าระดับความหนาแน่นที่คุณเลือก แพดทั้งสองข้างควรมีความยาว ความกว้าง และพื้นที่ทองแดงเท่ากัน และแต่ละเทรซควรออกจากแพดของมันในแนวเดียวกับแกนของคอมโพเนนต์ ชิพขนาด 0201 ที่มีเทรซเส้นเล็กต่ออยู่ที่หนึ่งแพด และอีกแพดต่อด้วยคอปเปอร์พัวร์จะเกิดการโทม์บสโตนไม่ว่าลายสเตนซิลจะดีแค่ไหนก็ตาม เพราะด้านที่เป็นพัวร์จะถึงจุดหลอมเหลวช้ากว่า หากขั้วด้านใดด้านหนึ่งจำเป็นต้องต่อเข้ากับเพลน ให้ใช้เทอร์มอลรีลีฟแบบก้านแฉก และบอกเราด้วยว่าเป็นเน็ตใด
การกำหนดแพดก็สมควรต้องตัดสินใจให้ดีเช่นกัน สำหรับชิปพาสซีฟ โดยปกติเราคาดหวังแพดแบบไม่กำหนดด้วยมาสก์บัดกรี ซึ่งขนาดแพดจะถูกกำหนดด้วยขอบทองแดง สำหรับแพดที่กำหนดด้วยมาสก์บัดกรี ความคลาดเคลื่อนใด ๆ ในการลงทะเบียนระหว่างมาสก์กับทองแดงจะเปลี่ยนปริมาณทองแดงที่ถูกเปิดเผย และบนชิ้นส่วนขนาด 0201 นั้นอาจทำให้ปลายทั้งสองด้านของชิ้นส่วนเดียวกันมีพื้นที่แพดแตกต่างกันอย่างเห็นได้ชัด ซึ่งเป็นความไม่สมดุลแบบเดียวกับลายฉลุที่ไม่สม่ำเสมอ แต่เกิดจากฝั่งกระบวนการผลิต หากการลงทะเบียนมาสก์ของผู้ผลิตแผ่นวงจรของคุณทำได้ไม่ละเอียด โปรดบอกให้ชัดตั้งแต่เนิ่น ๆ เพราะมันจะมีผลต่อขนาดแพดและระยะห่างที่คุณสามารถวาดได้อย่างปลอดภัย
สามนิสัยที่เราตรวจสอบใน DFM ก่อนที่สิ่งใดจะถูกปล่อยลงสู่สายการผลิต:
ห้ามมีรูวิอเปิดอยู่ภายในแพดขนาด 0201 หรือ 01005 เพราะตะกั่วบัดกรีจะไหลลงไปตามรูวิอ ทำให้ปริมาตรของครีมประสานบนแพดนั้นลดลง
ให้ทำแนวกันหมึกประสานระหว่างแผ่นสัมผัสทั้งสองก็ต่อเมื่อผู้ผลิตแผ่นวงจรของคุณสามารถควบคุมความคลาดเคลื่อนของการลงหมึกได้ดีพอที่จะคงแนวกั้นนั้นไว้ได้ แนวกั้นที่ล้ำเข้าไปบนขอบแผ่นสัมผัสนั้นแย่กว่าการไม่มีแนวกั้นเลย
รอยเท้าจากไลบรารีที่ยืนยันแล้ว ไม่ใช่ฟุตพริ้นต์ 0402 ที่ย่อขนาดลง การย่อขนาดมักไม่สามารถคงระยะห่างระหว่างแผ่นแพดได้ ซึ่งเป็นมิติที่ส่งผลต่อการเกิดลูกประสานใต้กลางชิปมากที่สุด
เราไม่ได้เผยแพร่ตารางแพดแบบสากล ความยาวและช่องว่างที่เหมาะสมขึ้นอยู่กับขนาดหน้าสัมผัสตามแบบของผู้ผลิตชิ้นส่วนของคุณและความแม่นยำของการลงทะเบียนมาสก์ ดังนั้นโปรดยืนยันกับทีมวิศวกรรมของเราก่อนที่คุณจะ最终ยืนยันพาร์ตในไลบรารี
ระยะห่างมีผลต่อการลุกตั้งชิ้นส่วน (tombstoning) และการลัดวงจรของประสาน (bridging) อย่างไร?
ปรากฏการณ์ “ตอมบ์สโตน” จะเริ่มขึ้นเมื่อแผ่นรองบัดกรีที่หลอมละลายก่อนดึงให้อีกด้านหนึ่งของชิ้นส่วนยกตั้งขึ้น และมีปัจจัยสามอย่างที่กำหนดว่าแผ่นรองแผ่นใดจะหลอมก่อน: ปริมาณครีมประสาน (paste volume), มวลของทองแดง (copper mass) และตำแหน่งของชิ้นส่วนเมื่อเทียบกับแผ่นรองบัดกรีในขณะที่เริ่มรีโฟลว์ ส่วน “บริดจ์จิง” เป็นปัญหาตรงข้าม คือมีครีมประสานมากเกินไป หรือระยะห่างระหว่างแผ่นรองที่อยู่ติดกันหรือชิ้นส่วนที่อยู่ติดกันมีน้อยเกินไป
ในเรื่องระยะห่าง ลาน IPC เป็นค่าขั้นต่ำไม่ใช่ค่าเป้าหมาย รอบ ๆ กลุ่มชิ้นส่วน 01005 เราต้องการให้มีพื้นที่มากกว่าลาน เมื่อบอร์ดเอื้ออำนวย ด้วยเหตุผลด้านปฏิบัติ 2 ข้อ คือ เพื่อนบ้านที่สูงจะบังลิ้นประสานไม่ให้เห็นจากมุมกล้อง AOI และยังทำให้หัวจับวางชิ้นส่วนแออัดอีกด้วย หากชิ้นส่วน 01005 อยู่ชิดกับโครงคอนเน็กเตอร์หรืออินดักเตอร์ ข้อต่ออาจจะดีแต่ก็ยังอาจไม่สามารถตรวจสอบได้
การจัดวางทิศทางเป็นคันโยกต้นทุนต่ำที่ผู้คนมักลืม ชิ้นส่วนขนาด 0201 ที่อยู่ข้างมวลความร้อนขนาดใหญ่ เช่น เฟรมชิลด์ คอนเน็กเตอร์หนัก หรือแพดกราวด์ขนาดใหญ่ จะได้รับความร้อนที่ไม่สม่ำเสมอระหว่างแพดทั้งสอง หากมีแพดด้านหนึ่งหันเข้าหามวลนั้นและอีกด้านหนึ่งไม่หัน การหมุนชิ้นส่วน 90 องศาให้แพดทั้งสองด้านได้รับผลจากมวลความร้อนเท่ากัน มักจะแก้ปัญหาได้โดยไม่ต้องแตะแผ่นสเตอנסิล เมื่อเลย์เอาต์เอื้ออำนวย ควรรักษาให้ชิ้นส่วนในคลัสเตอร์เดียวกันมีทิศทางเดียวกันด้วย เพื่อให้การพิมพ์มีพฤติกรรมแบบเดียวกันในทุกคู่แพด
| อาการหลังการรีโฟลว์ | สิ่งแรกที่เราตรวจสอบ | การแก้ไขตามปกติ |
|---|---|---|
| ยกขึ้นด้านหนึ่ง (แผ่นปูนหลุมศพ) | ความแตกต่างของปริมาตรบัดกรีระหว่างรูเปิดทั้งสอง แล้วจึงเชื่อมทองแดงเข้ากับแพดแต่ละอัน | ช่องเปิดเหมือนกัน การระบายความร้อนด้านที่มีน้ำหนักมากกว่า รอยทางนำสัญญาณเข้าสอดคล้องตรงกับตำแหน่งของชิ้นส่วน |
| ชิ้นส่วนเบี้ยวหรือหมุน | ออฟเซ็ตการจัดวาง จากนั้นเว้นช่องว่างรองรับ | หมุดอ้างอิงในพื้นที่ ตรวจสอบช่องว่างให้ตรงกับแบบภาพจุดสิ้นสุดของชิ้นส่วน |
| สะพานระหว่างส่วนที่อยู่ติดกัน | ระยะห่างระหว่างแผ่นรองและการยื่นของช่องเปิดเกินขอบแผ่นรอง | ดึงรูเปิดให้ถอยห่างจากขอบแผ่น เพิ่มระยะห่าง |
| ลูกบัดกรีข้างตัวถัง | ช่องว่างระหว่างแผ่นรองบัดกรีและปริมาตรของเนื้อประสานใต้ตัวชิ้นส่วน | ลดขนาดช่องเปิดที่ขอบด้านใน ตรวจสอบช่องว่าง |
| รอยต่อเปิดหรือขาดวัสดุเติม | อัตราส่วนพื้นที่และปริมาตร SPI | ฟอยล์ที่บางกว่า หรือช่องเปิดที่มีขนาดใหญ่กว่า ซึ่งครอบคลุมไว้ด้านล่าง |
เราได้กล่าวถึงสาเหตุทั่วไปของข้อบกพร่องเหล่านี้ในบทความเกี่ยวกับข้อบกพร่องทั่วไปของ SMTดังนั้นชิ้นส่วนนี้จึงคงไว้ตามการเปลี่ยนแปลงที่ 0201 และ 01005
แผ่นสเตนซิลควรมีความบางเท่าใด และคุณต้องการอัตราส่วนพื้นที่เท่าไร?
เลือกความหนาฟอยล์จากอัตราส่วนพื้นที่ของช่องเปิดที่เล็กที่สุดบนบอร์ด จากนั้นตรวจสอบให้แน่ใจว่าแพ็กเกจที่มีขนาดใหญ่ที่สุดของคุณยังคงได้รับปริมาณเนื้อพาสต์เพียงพอ อัตราส่วนพื้นที่คือพื้นที่หน้าตัดของช่องเปิดหารด้วยพื้นที่ผนังของมัน สำหรับช่องเปิดสี่เหลี่ยมผืนผ้าที่ยาว L และกว้าง W ในฟอยล์ที่มีความหนา T จะเท่ากับ (L × W) / (2 × (L + W) × T) สำหรับช่องเปิดสี่เหลี่ยมที่มีด้านยาว W จะย่อลงเหลือ W / (4T) ค่าต่ำสุดที่ใช้กันทั่วไปคือ 0.66 และหากต่ำกว่านี้การปล่อยพาสต์จะเริ่มไม่มีความสม่ำเสมอ
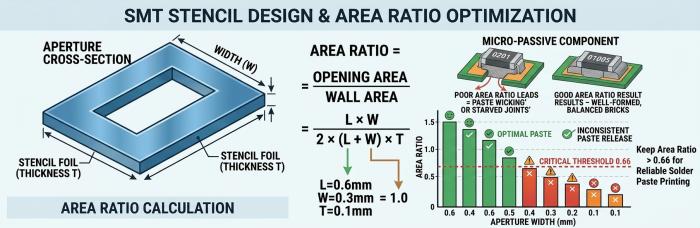
การบีบอัดที่ขนาด 01005 นั้นมาจากสูตรนั้นโดยตรง การหดขนาดช่องเปิด (aperture) เพื่อลดปริมาณครีมบัดกรีก็จะทำให้อัตราส่วนพื้นที่ (area ratio) ลดลงด้วย ดังนั้นจึงไม่สามารถลดขนาดช่องเปิดบนแพดขนาดเล็กได้อย่างอิสระ มีเพียงการใช้ฟอยล์ที่บางลงเท่านั้นที่จะช่วยให้อัตราส่วนนี้เพิ่มขึ้นอีกครั้ง และฟอยล์ที่บางลงก็จะพิมพ์ครีมบัดกรีได้น้อยลงบนแพดอื่น ๆ ทั้งหมดบนบอร์ด หากลดความหนาลงครึ่งหนึ่ง อัตราส่วนจะเพิ่มขึ้นเป็นสองเท่าสำหรับช่องเปิดขนาดใดก็ตาม ขณะเดียวกัน แพดระบายความร้อนของ QFN หรือคอนเน็กเตอร์ที่อยู่ห่างออกไปสองนิ้วกลับต้องการสิ่งที่ตรงกันข้าม
มีวิธีแก้ไขอยู่ไม่กี่วิธี และไม่มีวิธีใดที่ไม่เสียค่าใช้จ่าย ฟอยล์แผ่นบางแผ่นเดียวสำหรับทั้งบอร์ดอาจใช้ได้ เมื่อความต้องการปริมาณสารประสานสูงสุดบนบอร์ดสามารถยอมรับได้ และข้อมูล SPI ของตัวอย่างแรกจะบอกคุณได้อย่างรวดเร็วว่ามันใช้ได้หรือไม่ ฟอยล์แบบทำขั้น (stepped foil) ที่ทำให้บางลงในโซนไมโครพาสซีฟ เป็นเทคนิคที่ใช้กันทั่วไป แม้คุณควรยืนยันกับทีมวิศวกรรมของเราก่อนว่ามันเหมาะกับแผงของคุณหรือไม่ เราก็ใช้เครื่องพิมพ์เจ็ต MYCRONIC ซึ่งไม่ขึ้นอยู่กับช่องเปิดของสเตนซิลเช่นกัน โดยว่ามันเหมาะกับบอร์ดใดหรือไม่ เป็นการตัดสินใจทางวิศวกรรมที่เราจะทำหลังจากได้ดูไฟล์แล้ว ทางเลือกที่สี่คือวิธีที่ไม่หวือหวา คือย้ายพาสซีฟที่ไม่สำคัญกลับไปใช้ขนาด 0402 เพื่อให้สเตนซิลต้องแก้ปัญหาเพียงปัญหาเดียวเท่านั้น
รูปทรงของช่องเปิดสเตนซิลมักจะได้รับความสนใจเกินความจำเป็น การลดขนาดและปรับรูปทรงของช่องเปิดเป็นเรื่องปกติบนชิ้นส่วน 0201 แต่สิ่งที่ช่วยปกป้องผลผลิตคือการที่ช่องเปิดทั้งสองของชิ้นส่วนหนึ่งตัวมีขนาดและรูปทรงเหมือนกัน และอยู่ตรงกับแผ่นแพดอย่างแม่นยำ ช่องเปิดที่ออกแบบมาดีแต่พิมพ์เยื้องศูนย์ยังสู้ช่องเปิดธรรมดาที่พิมพ์ได้ตรงตำแหน่งไม่ได้ คุณภาพผิวผนังก็สำคัญเช่นกัน เพราะผนังที่ตัดด้วยเลเซอร์แล้วผิวหยาบจะกักเนื้อครีมประสานเอาไว้เมื่อขนาดเล็กระดับนี้ ความหนาฟอยล์ ประเภทผงในครีมประสาน และสารเคลือบใด ๆ เป็นปัจจัยเฉพาะของแต่ละบอร์ด ดังนั้นควรยืนยันกับทีมวิศวกรรมของเราแทนการคัดลอกตัวเลขมาจากแผ่นข้อมูล
การตั้งค่ากระบวนการพิมพ์อยู่เหนือทุกสิ่งเหล่านี้และมักถูกโทษว่าเป็นปัญหาของการออกแบบ การทำความสะอาดด้านล่างของสเตนซิลเป็นตัวอย่างที่ดี คราบตกค้างรอบช่องเปิดขนาดเล็กจะถูกป้ายไปยังบอร์ดถัดไปและแสดงออกมาเป็นการลัดวงจรหรือการแกว่งของปริมาตร ซึ่งไม่สามารถแก้ได้ด้วยการเปลี่ยนขนาดแพด ข้อมูลแนวโน้ม SPI ระหว่างบอร์ดที่ต่อเนื่องกันจะบอกคุณได้ว่าช่วงเวลาในการทำความสะอาดคือปัญหาหรือไม่ และนี่คือเหตุผลที่เราตรวจดูข้อมูลนั้นก่อนจะเสนอให้เปลี่ยนเลย์เอาต์
การจัดวางและการตรวจสอบ 3D SPI/AOI ควรตรวจจับอะไรได้บ้างบนชิ้นส่วนไมโครพาสซีฟ?
ตรวจสอบบัดกรีพิมพ์ก่อน จากนั้นตรวจสอบการวางชิ้นส่วน แล้วค่อยตรวจสอบข้อต่อที่ผ่านการรีโฟลว์ และให้ถือว่าสองอย่างแรกเป็นปัจจัยที่กำหนดผลได้ผลเสียของกระบวนการ ด้วย 3D SPI เราจะดูปริมาตร ความสูง พื้นที่ และการเยื้องของบัดกรีในแต่ละแพด สำหรับ 0201 และ 01005 ค่าที่สำคัญคือความแตกต่างระหว่างแพดสองข้างของชิ้นส่วนหนึ่งตัว แพดสองอันที่ต่างก็ผ่านเกณฑ์ของตัวเองได้ อาจยังคงไม่สมดุลเมื่อพิจารณาเป็นคู่ และแพดที่ไม่สมดุลเป็นคู่คือสิ่งที่ทำให้เกิดอาการล้มตั้ง (tombstoning)
ตำแหน่งวางชิ้นส่วนคือจุดถัดไปที่มาร์จิ้นจะหายไป ฟีดเดอร์และหัวจ่ายสำหรับชิ้นส่วนขนาด 01005 จัดอยู่ในระดับการตั้งค่าคนละแบบกับขนาด 0402 ซึ่งเป็นหนึ่งในเหตุผลที่ควรทำ First Article ก่อนทั้งล็อต และอ่านข้อมูล SPI สำหรับบริเวณไมโครพาสซีฟ ไม่ใช่ดูแต่ผล AOI เพียงอย่างเดียว ฟิดูเชียลเฉพาะจุดที่อยู่ใกล้กับกลุ่มบีบอัดหนาแน่นจะช่วยให้เครื่องแก้ไขความบิดเบี้ยวเฉพาะตำแหน่งบนบอร์ดที่ฟิดูเชียลรวมระดับบอร์ดไม่สามารถตรวจจับได้
หลังการรีโฟลว์ AOI จะตรวจจับชิ้นส่วนที่หายไป ชิ้นส่วนที่เลื่อนหรือหมุนผิดตำแหน่ง รวมถึงทอมบ์สโตนและบริดจ์ ขาของชิปพาสซีฟสามารถมองเห็นได้จากด้านบน ดังนั้น AOI จึงครอบคลุมส่วนเหล่านี้ และการใช้เอกซเรย์ออฟไลน์ก็แทบไม่เพิ่มประโยชน์สำหรับชิ้นส่วนเหล่านี้ โปรไฟล์รีโฟลว์บนเครื่อง JTR-1200D-N ของเราจะถูกตั้งค่าตามบอร์ดแต่ละแบบ และโปรไฟล์ที่ให้ความร้อนเร็วเกินไปอาจทำให้ดีไซน์ที่สมมาตรอย่างสมบูรณ์เกิดทอมบ์สโตนได้ หากทอมบ์สโตนไปกระจุกตัวอยู่ที่มุมใดมุมหนึ่งของบอร์ด ให้ตรวจดูการพิมพ์ที่มุมนั้นก่อนที่คุณจะไปปรับโปรไฟล์ เพราะ SPI มักจะแสดงให้เห็นความไม่สมดุลของปริมาตรในบริเวณนั้น
นิสัยอย่างหนึ่งช่วยลดการโต้แย้งภายหลังได้มาก เมื่อ SPI และ AOI ให้ผลไม่ตรงกัน เช่น ครีมประสานดูเหมือนกระจายสมดุลแต่ชิ้นส่วนยังยกตัวอยู่ ให้เปรียบเทียบชุดข้อมูลทั้งสองสำหรับเรฟเฟอเรนซ์ดีไซเนเตอร์ตัวเดียวกันนั้นก่อนเปลี่ยนแปลงสิ่งใด สาเหตุมักมาจากหนึ่งในสามข้อที่เราได้ระบุไว้ก่อนหน้า คือ มวลทองแดง ตำแหน่งวางชิ้นส่วนคลาดเคลื่อน หรือการให้ความร้อน และข้อมูลจะบอกคุณว่าข้อไหนคือสาเหตุภายในไม่กี่นาที การเปลี่ยนทั้งสเตนซิลและโปรไฟล์ไปพร้อมกันทำให้ไม่สามารถอ่านผลลัพธ์ได้เลย
คุณควรใช้ขนาด 0402 เมื่อใด?
ยึดใช้ขนาด 0402 ไว้เมื่อแผงวงจรแทบไม่ได้ประโยชน์จากพื้นที่ที่ประหยัดได้ แต่กลับเสียมาร์จินเพราะใช้ชิ้นส่วนที่เล็กลง เรามักเริ่มจากการถามคำถามข้อเดียวก่อน: เน็ตใดกันแน่ที่บังคับให้ต้องใช้ 0201? ถ้าคำตอบคือคาปาซิเตอร์บายพาสใต้ BGA ระยะพิชชิ่งละเอียด ก็ให้ใช้ 0201 เฉพาะตรงนั้นและคงใช้ 0402 ในตำแหน่งอื่น แต่ถ้าคำตอบคือทั้ง BOM ถูกย่อขนาดลงเพื่อประหยัดแค่ไม่กี่ตารางมิลลิเมตร ก็ให้ย้อนกลับไปใช้แบบเดิม
td {white-space:nowrap;border:0.5pt solid #dee0e3;font-size:10pt;font-style:normal;font-weight:normal;vertical-align:middle;word-break:normal;word-wrap:normal;}
| สภาพของบอร์ดของคุณ | พักไว้ที่ 0402 | ย้ายไปยัง 0201 หรือ 01005 |
|---|---|---|
| ห้องจัดวาง | การจัดเส้นทางและลานภายในเข้ากันได้อย่างลงตัวพร้อมพื้นที่เหลือเฟือ | ระยะห่างคือสิ่งที่จำกัดเลย์เอาต์ เช่น บริเวณการรูตสัญญาณหลบหนีของ BGA |
| ความสมมาตรของแผ่นแพด | แผ่นแพดหนึ่งแผ่นถูกบังคับให้ลงบนระนาบหรือทางเดินสัญญาณ ทำให้ไม่สามารถถ่วงดุลจุดเชื่อมต่อได้ | ทองแดงบนแผ่นรองทั้งสองสามารถทำให้เหมือนกันได้ โดยใส่เทอร์มอลรีลีฟในตำแหน่งที่จำเป็น |
| ความต้องการในการวางลง | สเตนซิลเดียวกันต้องใช้พิมพ์แพ็กเกจขนาดใหญ่ที่ต้องการฟอยล์ที่หนากว่า | ไมโครพาสซีฟมีบทบาทเด่น หรือการใช้ฟอยล์แบบขั้นบันไดหรือการพิมพ์ด้วยเจ็ตก็สามารถใช้งานได้ |
| ความพร้อมใช้งานของอะไหล่ | ค่า/ระดับแรงดันไฟไม่ได้มีในขนาดที่เล็กกว่า หรือยังไม่ได้ตรวจสอบการเสื่อมค่าจากไบแอสกระแสตรง | ชิ้นส่วนดังกล่าวมีอยู่จริงและค่าที่ลดระดับแล้วของมันยังคงสอดคล้องกับวงจร |
| ทำงานใหม่ | คุณคาดหวังให้มีการทำงานซ่อมแซมด้วยมือกับอุปกรณ์พาสซีฟ | การทำงานแก้ไขถูกควบคุมและเกิดขึ้นได้ไม่บ่อย |
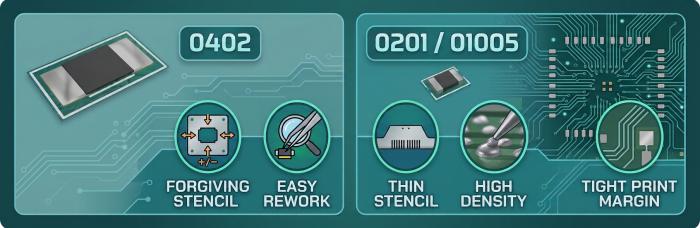
ลำดับการตัดสินใจเชิงปฏิบัติช่วยได้มากในการลองทำรอบแรก เริ่มจากกำหนดความสมมาตรของแพดและทิศทางการวางในเลย์เอาต์ให้เรียบร้อย จากนั้นค่อยเลือกความหนาฟอยล์ตามรูเปิดที่เล็กที่สุด แล้วค่อยย้อนกลับมาพิจารณาว่าแพ็กเกจที่มีขนาดใหญ่ที่สุดบนบอร์ดสามารถใช้ฟอยล์นั้นได้หรือไม่ หากใช้ไม่ได้ วิธีเปลี่ยนที่ถูกที่สุดมักเป็นการเพิ่มขนาดชิ้นส่วนพาสซีฟบางตัวให้ใหญ่ขึ้น ในล็อตต้นแบบ เรามักจะยอมเห็นชิ้นส่วนขนาด 0402 อยู่บ้าง ดีกว่าบอร์ดที่เอฟเฟกต์ทอมบ์สโตนบดบังปัญหาที่แท้จริง และคุณสามารถลดขนาดลงในการแก้ไขเวอร์ชันถัดไปได้ เมื่อข้อมูลจาก SPI และ AOI แสดงให้เห็นแล้วว่าบริเวณไมโครพาสซีฟเหลือระยะเผื่อไว้มามากน้อยเพียงใด การซ่อมด้วยมือบนชิ้นส่วนขนาด 0201 และ 01005 ก็เป็นตัวเลือกที่แย่เช่นกัน เพราะการแตะเพียงครั้งเดียวอาจทำให้ชิ้นส่วนข้างเคียงเคลื่อนที่ได้ ดังนั้นการออกแบบที่คาดว่าจะต้องมีการซ่อมภายหลัง ควรเอนเอียงไปใช้ขนาดที่ใหญ่กว่า
ความสามารถคือขีดจำกัดอีกประการหนึ่งหน้าชุดแพ็กเกจ SMTเราได้ระบุขนาดชิป 0201 และ 01005 ไว้ในรายการขนาดชิปที่เราสามารถประกอบได้แล้ว หากมีขนาดเล็กกว่า 01005 จะไม่มีระบุไว้ในหน้านั้น ดังนั้นโปรดติดต่อสอบถามเราก่อนที่คุณจะ确定ใช้แพ็กเกจที่เล็กกว่านี้ในงานออกแบบของคุณ
คำถามที่พบบ่อย
0201 และ 01005 ต้องใช้ครีมประสานชนิดที่แตกต่างกันหรือไม่?
บ่อยครั้งใช่ ผงที่ละเอียดกว่าจะปลดปล่อยออกจากช่องเปิดขนาดเล็กได้ดีกว่า แต่ประเภทที่เหมาะสมขึ้นอยู่กับช่องเปิดที่เล็กที่สุดของคุณและเนื้อโลหะผสมของคุณ โปรดยืนยันการเลือกใช้ครีมบัดกรีกับทีมวิศวกรรมของเราเมื่อเราได้เลเยอร์ครีมบัดกรีของคุณแล้ว
ฉันสามารถวางวิอาติดกับแพดขนาด 0201 ได้ไหม?
วางไว้ถัดจากมันได้ ใช่ แต่ต้องเผื่อระยะให้เพียงพอเพื่อให้รู via และแผ่นแพดไม่ได้ใช้ประสานร่วมกัน ภายในแผ่นแพดควรหลีกเลี่ยง เว้นแต่ว่า via จะถูกอุดและครอบปิดเรียบร้อยแล้ว หากคุณไม่สามารถขยับมันได้ ให้ส่งเลย์เอาต์มาให้เรา แล้วเราจะบอกคุณว่าพบอะไรบ้าง
ฉันควรส่งอะไรให้คุณเพื่อที่คุณจะได้ตรวจสอบแผ่นไมโครพาสซีฟของฉันก่อนเสนอราคา?
ไฟล์ Gerber รวมถึงเลเยอร์บัดกรี (paste layers), ไฟล์ BOM ที่มีหมายเลขชิ้นส่วนผู้ผลิตที่แน่นอน, ไฟล์ pick-and-place และแบบภาพประกอบการประกอบ (assembly drawing) ที่ระบุว่าแต่ละชิ้นส่วนเป็นขนาด 0201 หรือ 01005 หมายเลขชิ้นส่วนที่แน่นอนมีความสำคัญเพราะรูปทรงแผ่นรองบัดกรี (pad geometry) ขึ้นอยู่กับแบบรูปส่วนปลายของชิ้นส่วน (termination drawing)
คุณจะเปลี่ยนรอยเท้าของฉันไหม?
ไม่ใช่หากไม่ได้รับการอนุมัติจากคุณ การตรวจสอบ DFM ของเราจะแจ้งเตือนปัญหาเกี่ยวกับแผ่นรอง ระยะห่าง และความสมมาตร และคุณเป็นผู้ตัดสินใจว่าจะเปลี่ยนแปลงอะไร เราไม่ได้ให้บริการออกแบบเชิงสเกแมติก
กลุ่มหนาแน่นต้องการจุดอ้างอิงท้องถิ่นกี่จุด?
ขึ้นอยู่กับขนาดของคลัสเตอร์และรูปแบบของแผง กรุณายืนยันจำนวนและตำแหน่งกับทีมวิศวกรรมของเราในระหว่างการตรวจทาน DFM
ขอรับใบเสนอราคาระบบประกอบแผงวงจรพิมพ์
แหล่งข้อมูลที่เป็นประโยชน์
ข้อกำหนดการออกแบบแผงวงจรพิมพ์ SMT ตอนที่หนึ่ง: การออกแบบแผ่นบัดกรีของชิ้นส่วนทั่วไปบางประเภท
การทำความเข้าใจความหนาของสเตนซิล PCB และผลกระทบต่อปริมาณบัดกรี
ผลกระทบของการวางชิ้นส่วนขนาด 01005 ต่อความแม่นยำของไลน์ SMT
ผลกระทบของตำแหน่งการจัดวางชิ้นส่วนต่อผลผลิตและความเชื่อถือได้ของ SMT


