


Eine IP67-Einstufung bei einem Outdoor-IoT-Knoten wird nicht allein durch das Gehäusedesign erreicht. Sie wird in drei Montageschritten gewonnen oder verloren: Dichtungskompression, Installation der Kabelverschraubung undVerguss von SteckverbindernJeder Schritt hat sein eigenes Prozessfenster und fällt auf vorhersehbare Weise aus, wenn dieses Fenster nicht kontrolliert wird.
Dieser Leitfaden behandelt nur diese Abdichtungsschritte. Die mechanische und elektrische Integrations-QA für fertige Einheiten, einschließlich Befestigungsmittel-Audits, Kabelbaumführung und Funktionstests, wird in unserem separaten Leitfaden zur Box-Build-Integrations-QA behandelt.
Welche Anforderungen stellen IP65 und IP67 an den Montageprozess?
IEC 60529 definiert den IP-Code. Zwei Schutzarten dominieren im industriellen IoT im Außenbereich:
IP65:Staubdicht, zusätzlich Schutz gegen Wasserstrahlen mit niedrigem Druck aus einer 6,3-mm-Düse.
IP67Staubdicht, plus Schutz gegen zeitweiliges Untertauchen, definiert als 1 m für 30 Minuten.
Die prozesstechnische Konsequenz ergibt sich aus dem Test. Wasserstrahlen treffen eine Dichtung nur intermittierend und aus begrenzten Winkeln, daher toleriert IP65 kleine Unregelmäßigkeiten. Eintauchen setzt jeden Dichtpfad gleichzeitig über die gesamte Dauer einem statischen Druck aus. Eine Dichtung, die in einer Ecke zu wenig komprimiert ist, oder eine Dichtungseinpressung, die sich am Rand ihres Toleranzbereichs befindet, kann einen Schlauchtest bestehen und beim Eintauchen dennoch versagen.
IP-Schutzarten sind Typtestergebnisse für eine Konstruktion. Die Abdichtung in der Produktion muss die beim Typentest vorhandenen Bedingungen bei jedem einzelnen Gerät reproduzieren.
Wie stark sollte eine Dichtung zusammengedrückt werden?
Komprimierungsfenster
Der korrekte Bereich ergibt sich aus dem Datenblatt des Dichtungslieferanten. Veröffentlichte Konstruktionsrichtlinien für Elastomerdichtungen, wie etwa das Parker O-Ring Handbook, nennen üblicherweise eine Stauchung von ungefähr 15–30 % für statische, massive Elastomer-Flächendichtungen, abhängig vom Querschnitt. Geschlossenzellige Schaum- und Schwammdichtungen werden typischerweise für höhere Stauchungen ausgelegt. Behandle jede allgemeine Angabe als Ausgangspunkt, der mit dem spezifischen Material und der Härte (Durometer) abzugleichen ist.
Kompression kann in zwei Richtungen fehlschlagen:
Zu wenig:Leckpfade verbleiben an Oberflächenunregelmäßigkeiten, Formtrennlinien und Ecken.
Zu viel:Die Dichtung nimmt bleibende Verformung an, reißt oder wird aus ihrer Nut herausgepresst. Sie besteht häufig die anfängliche Prüfung und fällt nach thermischen Zyklen aus.
Drehmoment und Reihenfolge der Befestigungselemente
Die Gleichmäßigkeit der Verdichtung hängt allein von der Anzugsreihenfolge ab:
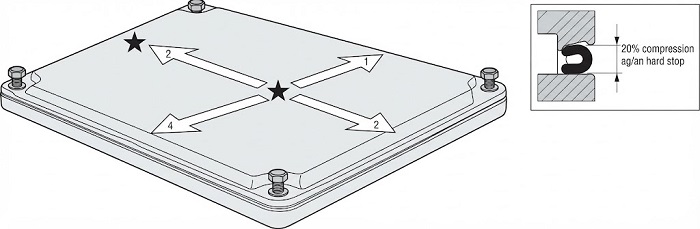
Verwenden Sie ein Kreuz- (Stern-)Muster, niemals sequentielles Festziehen entlang des Umfangs.
In mehreren Durchgängen festziehen:ein leichtes Anziehen, ein mittleres Anziehen, dann das endgültige Drehmoment.
Wenden Sie die Drehmomentwerte gemäß den Spezifikationen des Gehäuseherstellers an.Kunststoffgehäuse mit Gewindeeinsätzen haben geringe Belastungsgrenzen.
Bevorzuge Kompressionsbegrenzer oder harte Stopsim Design, sodass die Geometrie die Kompression bestimmt und nicht das Bediengefühl.
Warum treten Leckagen bei Kabelverschraubungen auf, und wie wird das Drehmoment gesteuert?
Zuordnung der Kabelverschraubung zum Kabelaußendurchmesser
Jede Verschraubung hat einen angegebenen Klemmbereich. Ein Kabel, dessen Außendurchmesser am unteren Ende dieses Bereichs liegt, ist eine der häufigsten Ursachen für ein Versagen der Schutzart IP67, weil der Einsatz nicht genug radialen Druck auf den Mantel ausüben kann.
Tatsächlichen Kabelaußendurchmesser messenbei eingehenden Chargen. Jackettoleranzen variieren je nach Lieferant.
Zielen Sie auf eine mittlere Passform ab.
Mehrloch- oder reduzierte Einsätze verwendenfür kleine oder mehrere Kabel.
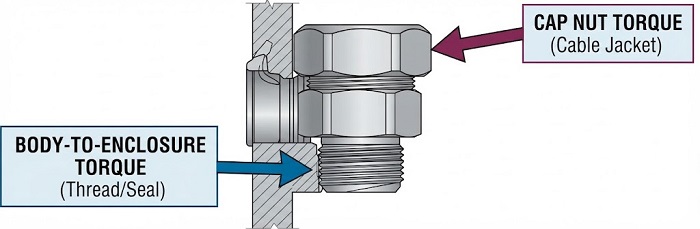
Zwei Schnittstellen, zwei Drehmomentwerte
Gehäuse mit Einbaukörper:Eintrittsgewinde plus Dichtungsscheibe oder O-Ring. Wenden Sie die vom Verschraubungshersteller veröffentlichten Drehmomentdaten an (siehe auch IEC 62444).
Mutter auf das Kabel aufschrauben:Damit wird die Einsteckkompression an der Jacke eingestellt.
Ein Überdrehen der Überwurfmutter kann weiche PVC- oder TPE-Mäntel verformen und Kaltfließen verursachen, was im Laufe der Zeit zu einem langsamen Verlust der Dichtwirkung führt. Verwenden Sie kalibrierte Drehmomentwerkzeuge und protokollieren Sie die angewandten Werte.
Was bestimmt die Vergussqualität von Steckverbindern?
Überprüfung der Paarungskraft vor dem Vergießen
Verguss ist praktisch irreversibel. Überprüfen Sie vor der Verkapselung, dass jeder Steckverbinder innerhalb seines spezifizierten Kraftbereichs gesteckt und getrennt werden kann; EIA-364-13 ist das übliche Referenzverfahren. Diese Prüfung erfasst verbogene Kontakte, Gehäuseschäden durch vorgelötete Arbeiten oder Handhabung sowie Fehlstellungen. Maskieren Sie die Steckflächen und überprüfen Sie die Maskierung vor dem Dosieren.
Materialauswahl
| Chemie | Stärken | Wichtige Hinweise |
|---|---|---|
| Epoxidharz | Starr, chemisch beständig, starke Haftung | CTE-Missmatchspannung; spröde bei thermischer Zyklierung |
| Polyurethan | Flexibel, feuchtigkeits- und abriebfest | Während der Aushärtung feuchtigkeitsempfindlich; neigt zur Blasenbildung |
| Silikon | Breitester Temperaturbereich, geringe Bauteilbelastung | Schwächere Haftung; möglicherweise ist eine Grundierung erforderlich |
Bei Außeneinheiten mit großen täglichen Temperaturschwankungen verringern Werkstoffe mit niedrigerem Elastizitätsmodul im Allgemeinen die Belastung von Lötstellen und Steckverbindergehäusen.
Entgasung, Dosierung und Aushärtung
Vortrocknen Sie die PCBA und die Steckverbindergehäuse.Dies ist bei Polyurethan entscheidend, da aufgenommene Feuchtigkeit CO₂-Blasen erzeugt.
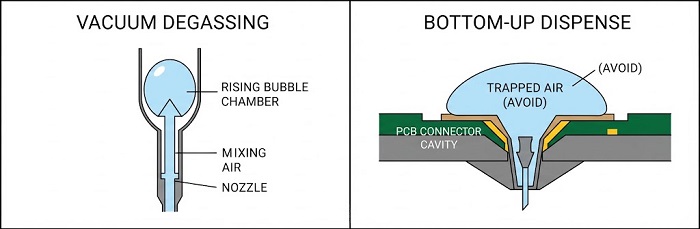
Vakuumentgasen Sie das gemischte Materialinnerhalb seiner Topfzeit.
Vom niedrigsten Punkt ausgebenund langsam einfüllen, damit die Luft nach oben gedrückt wird, anstatt unter den Komponenten eingeschlossen zu werden.
Befolgen Sie den Aushärtungsplan des Lieferantenund beobachten Sie die Wärmeentwicklung bei großen Vergüssen. Eine stufenweise Aushärtung begrenzt die Spitzentemperatur und die Restspannung.
Mischungsverhältnis, Materialcharge und Aushärtungsprofil aufzeichnenfür jede einzelne Serien-ID eines Geräts, sodass Feldausfälle bis zu ihrer Ursache zurückverfolgt werden können.
Was sind die häufigsten prozessbedingten Hauptursachen für Dichtungsausfälle?
| Fehler | Typische Hauptursache | Gegenmaßnahme |
|---|---|---|
| Deckel undicht an einer Ecke | Sequenzielles Anziehen in einem einzigen Durchgang | Überkreuztes, mehrstufiges Anzugsmoment |
| Leck entlang des Kabels | OD am Rand des Drüsenbereichs | Eingehende OD-Prüfung; Auswahl im mittleren Bereich |
| Leckage am Ventilkörper | Fehlende Unterlegscheibe; unkontrolliertes Gewindedrehmoment | Separates Karosserie-Drehmoment-Spezifikationsdokument |
| Vergusslunker | Keine Entgasung; feuchter Untergrund; Befüllung von oben nach unten | Vortrocknen, Entgasen, Bottom-up-Dosierung |
| Später Zahnverlust | Stauchverformung; rissiges Epoxid | Datenblatt-Kompressionsfenster; Vergussmasse mit niedrigerem Modul |
Wie wird die Dichtigkeit der Versiegelung in der Produktion überprüft?
Der Eintauchtest gemäß IEC 60529 ist ein Typprüfverfahren: langsam, mit Bestanden/Nicht-bestanden-Bewertung und ohne diagnostischen Wert. Für die Produktion,Druckabfall- (oder Vakuumabfall-) Leckprüfungist der praktische Überprüfungsschritt:
Methode:Setzen Sie das abgedichtete Gehäuse einem definierten Druck aus, stabilisieren Sie es und messen Sie den Druckabfall über eine festgelegte Zeitspanne.
Akzeptanzgrenze:Leiten Sie es aus Korrelierungseinheiten ab, also aus als einwandfrei bekannten und absichtlich lecken gelassenen Proben, die anhand von Eintauchtests validiert wurden.
Platzierung:Prüfung nach dem Verschließen und der Montage der Dichtung sowie nach der Aushärtung der Vergussmasse, wenn der Verguss Teil des Dichtpfads ist.
Verfallstests überprüfen die Prozesskonstanz. Sie ersetzen nicht die IP-Typprüfung.
Selbstprüfung des Versiegelungsprozesses
Dichtungs-Kompressionsbereich gemäß dem Lieferantendatenblatt bestätigt
In der Arbeitsanweisung definierte Deckeldrehmoment-Sequenz mit Kreuzmuster und mehreren Durchgängen
Kabel-Außendurchmesser bei Wareneingangschargen gemessen; Verschraubungen für eine mittlere Passung ausgewählt
Separate Drehmomentangaben für Gehäuse und Überwurfmutter, anzuwenden mit kalibrierten Werkzeugen
Steckverbinder-Steckkraft überprüft und Steckflächen vor dem Verguss abgedeckt
Vergussmaterial an die thermische und chemische Umgebung angepasst; Substrat vorgetrocknet
Vakuumentgasung und Bottom-up-Abgabe spezifiziert
Grenzwert für die Dichtheitsprüfung in Korrelation zu den Ergebnissen der IP-Typprüfung
FAQ
Kann eine Konformbeschichtung das Vergießen für IP67 ersetzen?
Nein.Konforme Beschichtungschützt die Leiterplattenoberfläche vor Kondensation, dichtet jedoch weder das Gehäuse noch die Steckverbinderschnittstellen ab.
Sollte ein versiegeltes Außengehäuse eine Entlüftung enthalten?
Oft ja. Eine Membran-Druckausgleichsöffnung verringert den durch thermische Zyklen entstehenden Druck auf Dichtungen, muss aber in die IP-Typprüfung einbezogen werden.
Kann ein vergossener Steckverbinder nachbearbeitet werden?
Selten. Silikon kann manchmal entfernt werden; starres Epoxidharz lässt sich in der Regel nicht ohne Beschädigung der Leiterplatte entfernen, daher vor dem Vergießen die Steckkraft überprüfen.
Planen Sie die Versiegelung in den PCBA-Aufbau ein
PCBCart montiert Leiterplattenbestückungen (PCBA) unter einem Qualitätsmanagementsystem nach IATF 16949, mitSmart MES UID-RückverfolgbarkeitWenn Sie einen Outdoor-Industrie-IoT-Aufbau vorbereiten, senden Sie uns Ihre PCBA-Dateien zusammen mit Ihren Gehäuse- und Dichtungsanforderungen. So werden Steckverbinderwahl, Platzierung und Platinenreinheit von der ersten Fertigung an mit Ihrem Dichtungsprozess abgestimmt.
Hilfreiche Ressourcen


