



Hochdichte Schaltnetzteil-Module (SMPS) vereinen Leistungsinduktivitäten, Transformatoren, MOSFETs und feinrastige Feedback-/Steuer-ICs auf zunehmend kompakteren Leiterplatten. Aus Sicht der Montage entsteht dadurch ein grundlegend anderes Problem als bei reinen Leistungsplatinen oder reinen digitalen Steuerplatinen: Auf demselben Panel befinden sich nun Bauteile mit stark unterschiedlicher thermischer Masse, Bauhöhe und Pitch-Toleranz. Ein hochdichtes SMPS-Modul durch SMT- und THT-Prozesse zu führen, ohne dabei entweder die Leistungsstufe oder die Steuerstufe zu beeinträchtigen, erfordert eine sorgfältige Prozessplanung an jeder Station.
Warum Layouts von Hochdichte-SMPS eine Herausforderung für die Montage sind
Ein typisches Hochdichte-SMPS-Modul platziert Leistungsinduktivitäten oder -transformatoren mit großem Gehäuse – oft mehrere Millimeter höher als die umliegenden Komponenten – direkt neben PWM-Reglern mit 0,4 mm oder feinerem Raster, Strommessverstärkern und Gatetreibern. Aus diesem Layoutmuster ergeben sich unmittelbar zwei Konflikte:
Höhendifferenz während Platzierung und Reflow.Hohe Leistungsinduktivitäten können beim Pastendruck benachbarte Schablonenöffnungen abschatten und die Freigängigkeit des Bestückkopfs beeinträchtigen, wenn der Bauteilabstand nicht anhand der tatsächlichen Bauteilhöhe, sondern nur anhand des Footprint-Umrisses validiert wurde.
Pitch-Konflikt in der Pasten- und Platzierungsphase.Feinrasterige QFN/BGA-Steuergeräte, die sich in der Nähe großer diskreter Leistungskomponenten befinden, benötigen ein unabhängiges Design der Schablonenöffnungen (reduzierte Öffnungsverhältnisse,gestufte Schablonenwo dies gerechtfertigt ist), damit der für Leistungsstufenkomponenten abgestimmte Druckprozess die Ablagegenauigkeit auf den Footprints der Steuerstufe nicht beeinträchtigt.
Die Lösung dieses Problems beginnt bei der DFM-Prüfung, bevor die Leiterplatte in die Fertigung geht – Sperrzonen für Bauteile rund um hohe magnetische Bauelemente und ein Schablonendesign, das die Leistungs- und Steuerbereiche als separate Druckzonen behandelt, sind die beiden wirksamsten Maßnahmen, die in der Designphase zur Verfügung stehen.
Auslegung des Reflow-Profils für gemischte thermische Massen
Das zentrale Risiko bei der Bestückung dieser Leiterplatten ist thermischer, nicht mechanischer Natur: Eine Leistungsdrossel oder ein Transformator besitzt genügend thermische Masse, sodass er sich wesentlich langsamer aufheizt und abkühlt als ein kleinbauiger Steuer-IC auf demselben Panel. Ein einzoniger Reflow-Ansatz, der auf das durchschnittliche Bauteil der Leiterplatte abgestimmt ist, wird typischerweise entweder: die großvolumigen Leistungsbauteile untererhitzen, wodurch unvollständige Lötbenetzung an den Transformatoranschlüssen riskiert wird, oder die kleineren, masseärmeren Steuer-ICs übererhitzen, sie an das obere Ende ihrer Reflow-Toleranz bringen und das Risiko für feuchtigkeitsempfindliche oder thermisch grenzwertige Bauteile erhöhen.
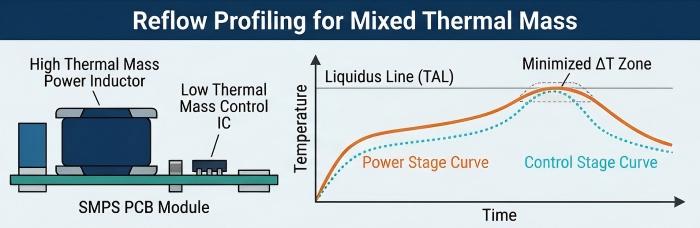
Hier wird das Mehrzonen-Reflow-Profiling bewusst angewendet, anstatt es als feste Rezeptur zu behandeln. In unserem JTR-1200D-N-Reflow-Ofen ermöglichen unabhängige Zonensolltemperaturen die Feinabstimmung der Aufheiz- und Einweichphasen, sodass Bauteile mit großer Masse eine ausreichende Zeit über Liquidus erreichen, ohne die kleineren Bauteile auf der Steuerungsseite über ihre maximale Spitzentemperatur hinaus zu zwingen. In der Praxis bedeutet das:
Das Profiling wird mit Thermoelementen durchgeführt, die sowohl auf der leistungsstärksten Komponente als auch auf der kleinsten bzw. thermisch empfindlichsten Steuer-IC auf der Leiterplatte angebracht sind, nicht an einem einzigen Referenzpunkt.
Steigrate und Einweichdauer werden so festgelegt, dass die Temperaturdifferenz zwischen diesen beiden Extremen so weit wie durch die Anzahl der Ofenzonen möglich verringert wird, anstatt nur eines der Extreme zu optimieren.
Die Profilvalidierung folgt der üblichen Praxis des Reflow-Thermalprofilings gemäß der J-STD-020-Klassifizierung für die auf der Leiterplatte vorhandenen feuchtigkeitsempfindlichen Bauteile.
Leiterplatten mit einem ungewöhnlich großen Spektrum an thermischen Massen der Bauteile erfordern mitunter auch eine Überprüfung der Lotpastenlegierung oder des Lötprofils, die sich von der Standardvorgabe der Leiterplatte unterscheidet – dies ist eine Entscheidung in der Designprüfungsphase, nicht etwas, das nachträglich in der Fertigungslinie korrigiert wird.
Selektives Wellenlöten für THT-Leistungsanschlüsse
Hochdichte SMPS-Module kombinieren häufig SMT-Steuerungs-Schaltungen mit durchsteckmontierten Leistungsklemmen – Kühlkörper-Montagefüßen, Hochstrom-Steckstiften oder THT-Leistungsinduktivitäten, die sich nicht sinnvoll im Reflow-Verfahren löten lassen. Standard-Welllöten ist hier nicht praktikabel, da ein vollständiger Wellendurchlauf die benachbarten SMD-Steuerungskomponenten einem zweiten thermischen Zyklus und dem Kontakt mit der Lötwelle aussetzen würde, für die sie nicht ausgelegt sind.
Dies ist der spezifische Anwendungsfall fürautomatisiertes selektives WellenlötenAuf unserem selektiven Lötsystem ZSWHPS-11-2 wird der stickstoffgeschützte, lokalisierte Wellenkontakt ausschließlich auf die definierten THT-Pads – Leistungsklemmen und Befestigungsstege der Kühlkörper – angewendet, während die umliegende SMD-Steuerelektronik, die bereits im Reflow-Prozess gelötet wurde, keiner zusätzlichen thermischen oder mechanischen Belastung ausgesetzt wird. Der Stickstoffschutz während des selektiven Durchgangs verringert zudem die Oxidation an der Lötstelle, was insbesondere an hochstromtragenden THT-Anschlüssen von Bedeutung ist, bei denen die Integrität der Lötstelle die Langzeitleistung unter thermischer Zyklenbelastung direkt beeinflusst.
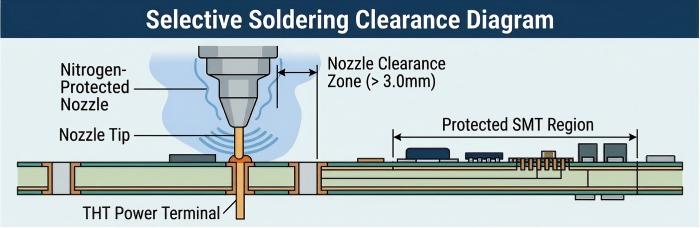
Die Gestaltung der Vorrichtung ist hier ebenso wichtig wie die Lötparameter: Die Programmierung der Düse und die Gestaltung der Palette müssen den geringen Abstand hoher Leistungsinduktivitäten zu den zu lötenden THT-Pads berücksichtigen, sodass die Geometrie des selektiven Durchgangs kein Risiko eines Kontakts mit benachbarten Bauteilen birgt.
Inspektionsstrategie: Geschlossene SPI- und AOI-Schleife
Leiterplatten mit Mischtechnologie profitieren überproportional von der Closed-Loop-Inspektion, da ein Versatz beim Pastendruck oder bei der Bestückung auf einer Seite der Leiterplatte (etwa im Fine-Pitch-Kontrollbereich) in einer einfachen Gut/Schlecht-AOI-Prüfung verborgen bleiben kann, wenn der Gesamtertrag der Leiterplatte weiterhin akzeptabel erscheint.
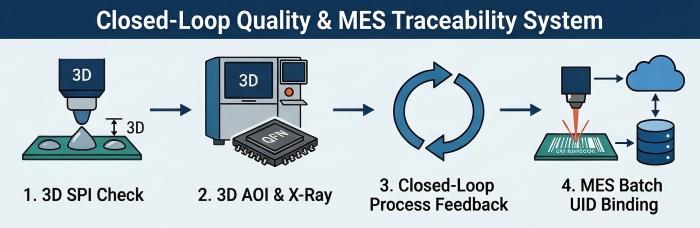
3D-SPImisst das Volumen, die Höhe und die Fläche der Paste an jedem Pad unmittelbar nach dem Drucken – entscheidend bei Stufenschablonen-Designs, bei denen Leistungs- und Steuerzonen mit unterschiedlichen Aperturverhältnissen gedruckt werden, da eine Druckabweichung in einer Zone nicht gegen ein einheitliches, platinenweites Toleranzband bewertet werden sollte.
3D-AOIwird nach der Platzierung und nach dem Reflow angewendet und erfasst Platzierungsabweichungen sowie das Risiko des Tombstoning, das bei Fine-Pitch-Control-Footprints in der Nähe hoher Bauteile wahrscheinlicher ist, wo sowohl der Anfahrwinkel des Bestückkopfs als auch die Sichtlinie der Inspektion nach der Platzierung stärker eingeschränkt sind.
Offline-Röntgeninspektionmit Schrägwinkel-Fähigkeit unterstützt die Überprüfung von Lunkern bei BGA- und QFN-Gehäusen auf der Steuerungsseite – besonders relevant, wenn das thermische Profiling auf die Leistungsseite abgestimmt wurde und die Qualität der Lötstellen auf der Steuerungsseite einer unabhängigen Bestätigung bedarf.
Der Wert eines Closed-Loop-SPI/AOI-Systems bei diesem Leiterplattentyp besteht insbesondere darin, dass Lotpasten- und Bestückungsdaten zonenweise in die Prozessparameter zurückgespeist werden können, anstatt eine einzige globale Einstellung als Reaktion auf eine aggregierte Ertragskennzahl anzupassen.
MES-Rückverfolgbarkeit für Ursachenanalyse von Leistungsbauelementen
Die Rückverfolgbarkeit von Leistungshalbleitern und magnetischen Bauteilen auf Chargenebene ist bei SMPS-Baugruppen unverhältnismäßig wichtig, da Feldausfälle in Stromwandlern häufig thermisch oder chargenbedingt sind und nicht auf zufällige Defekte zurückzuführen. UnserIntelligente MES-Plattformund kennzeichnet auf Leiterplatten- oder Panelebene mittels Laser-markiertem UID die kritischen Leistungsbauteil-Chargen-/Losdaten (MOSFETs, Leistungsinduktivitäten, Steuer-ICs) und verknüpft sie zum Zeitpunkt der Montage mit der Seriennummer des fertigen Geräts.
Diese Rückverfolgbarkeitsstruktur ist es, die eine Ursachenanalyse an einer aus dem Feld zurückgesandten Einheit umsetzbar statt spekulativ macht – wenn sich ein Ausfallmuster in einer Population ausgelieferter Einheiten abzeichnet, ermöglichen die auf Chargenebene während der Montage aufgezeichneten Daten, die Untersuchung mit „welche Charge, welcher Reflow-Profillauf, welcher Inspektionsdurchgang“ zu beginnen, statt bei null anzufangen.
DFM-Empfehlungen für die Montage von Hochdichte-SMPS
Zusammenfassend ergeben sich daraus die folgenden, speziell für hochdichte SMPS-Module geltenden DFM-Prioritäten:
Überprüfen Sie die Sperrzonen von Bauteilen rund um hohe Leistungsmagnetiken anhand des tatsächlichen Bestückkopfes und der Freiräume für die AOI nach der Bestückung, nicht nur anhand des Footprint-Courtyards.
Behandle Leistungs- und Steuerbereiche der Schablone als unabhängige Druckzonen für die Aperturgestaltung, anstatt plattenweit eine einheitliche Schablonendicke/Aperturverhältnis anzuwenden.
Markieren Sie THT-Leistungsanschlüsse und Kühlkörperanschlüsse bereits in der Layoutphase für selektives Löten, und stellen Sie ausreichenden Freiraum für den Zugang der Selektivlöt-Düse sicher, bevor mit der Gestaltung der Vorrichtung begonnen wird.
Legen Sie duale Referenz-Reflow-Profilierung (Komponente mit der größten thermischen Masse und thermisch am empfindlichsten steuernder IC) als Standard festDFM-Checklistenpunktfür jede Leiterplatte mit einer großen Bandbreite an thermischer Masse der Bauteile.
Bestätigen Sie die MES-Rückverfolgbarkeitsanforderungen – insbesondere, welche Leistungskomponenten eine chargenbezogene UID-Bindung erfordern – während der NPI-Planung und nicht erst nach dem Erstmusteraufbau.
Für Konstruktionen, bei denen das Verzugrisiko bei größeren Leiterplatten die oben genannten Platzierungs- und Abstandsprobleme noch verstärkt,Armaturen aus Kunststeinwährend des Reflows verwendet, kann dazu beitragen, die Ebenheit der Leiterplatte innerhalb der Toleranzen zu halten, von denen die Bestückung mit feinem Pitch und die AOI-Inspektion abhängen.
Die Montage von Hochdichte-SMPS ist letztlich ein Koordinationsproblem zwischen zwei sehr unterschiedlichen Bauteilpopulationen, die sich ein Panel teilen – leistungsmäßig großen Magnetkomponenten und feinrasteriger Steuerschaltung –, von denen jede ihre eigenen Anforderungen an Platzierung, Thermik und Inspektion hat. Diese Thematik bereits in der DFM-Phase anzugehen, statt sie erst nach dem Erstmuster zu kompensieren, entscheidet darüber, ob ein Design bereits im ersten Durchlauf Produktionsausbeute erreicht oder kostspielige Nacharbeitszyklen erfordert. Die hier beschriebenen Prozessentscheidungen – Schablonenzonierung, Reflow-Profilierung mit doppelten Referenzen, Selektivlöten, geschlossene SPI-/AOI-Regelkreise und MES-Rückverfolgbarkeit auf Chargenebene – sind die Stellhebel, mit denen sich dieses Ergebnis vorhersagbar machen lässt.
Wenn Sie ein hochdichtes SMPS oder Leistungsmodul entwickeln und vor der Festlegung auf ein Layout oder der Anforderung eines Angebots technische Rückmeldung wünschen,reichen Sie Ihr Projekt zur Montagebewertung einUnser Team wird im Rahmen des Angebotsprozesses die Freigabe der Platzierung, die Strategie für das thermische Profiling und die Prüfanforderungen überprüfen.
Hilfreiche Ressourcen
•Röntgeninspektion aus schrägem Winkel für ATE-BGA-Leiterplatten
•Rahmenwerk zur Verbesserung der Erstausbeute für die PCBA von Diagnosegeräten
•Schablonendesign-Anforderungen für QFN-Bauteile zur optimalen Leistung von Leiterplattenbaugruppen (PCBA)
•Berechnung des Flächenverhältnisses bei der Schablonenauslegung für Lotpaste
•Kostenloser DFM-Check


