


Los módulos de radio celulares y LoRa se han convertido en el bloque de construcción de conectividad predeterminado para nodos de sensores de IoT industrial: etiquetas de monitoreo de condición, tarjetas de medición remota, rastreadores de activos y dispositivos de telemetría en el borde de la red. La mayoría de estos módulos se entregan como componentes de sistema en paquete (SiP) precertificados y preblindados conBGA de paso finoo huellas LGA, lo que transfiere una parte significativa del riesgo de confiabilidad de la placa al proceso de ensamblaje SMT en lugar del diseño del proveedor del módulo. Lograr la estrategia correcta de colocación, reflujo e inspección en la primera fabricación es lo que diferencia una placa de sensor que supera la calificación en campo de una que regresa con fallas intermitentes de conectividad.
Este artículo analiza las consideraciones del proceso de ensamblaje específicas para la integración de módulos celulares/LoRa en PCBAs de sensores IoT industriales: precisión de colocación, coplanaridad y control del desplazamiento posterior al refusión, gestión de vacíos en las almohadillas de tierra, aislamiento térmico de componentes sensibles cercanos y trazabilidad de lotes de firmware cuando los módulos están preprogramados antes del montaje.
Características de encapsulados de paso fino y precisión de colocación
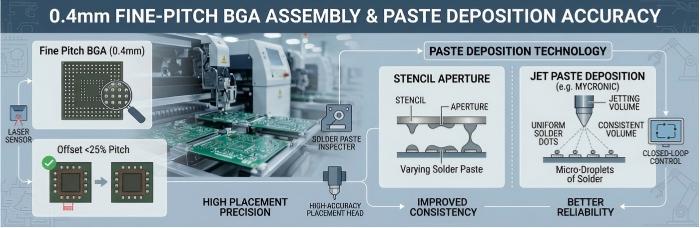
Los módulos celulares (SiPs LTE-M/NB-IoT/Cat-1) y los módulos transceptores LoRa suelen entregarse en encapsulados BGA o LGA compactos, con pasos de bolas/almohadillas en el rango de 0,4–0,5 mm y tamaños totales de encapsulado a menudo inferiores a 20 mm x 20 mm. Un puñado de características impulsa el riesgo de colocación en estas piezas:
Densidad de conteo de bolas/almohadillas— un BGA de paso fino puede alojar más de 100 contactos en una huella pequeña, por lo que la separación entre pads deja poco margen para el desplazamiento de colocación antes de que sea posible que se produzcan puentes entre pads adyacentes.
Función de contacto mixto— Las bolas de RF, alimentación, tierra y E/S digitales están intercaladas en la misma matriz, lo que significa que una unión puenteada no es solo un defecto cosmético; puede cortocircuitar las líneas de RF o de alimentación.
Tendencia a la deformación del componente— los SiP pequeños y densamente poblados son más propensos apaquete warpagedurante la fase de refusión que los BGA más grandes y sencillos, lo que agrava los problemas de coplanaridad que se analizan a continuación.
La precisión de colocación para esta clase de paso debe situarse cómodamente dentro de la ventana soldable de la almohadilla, lo que generalmente se interpreta como mantener el desfase X/Y muy por debajo del 25 % del paso de la almohadilla. El diseño de los orificios del esténcil (normalmente con relaciones de abertura reducidas en la región de paso fino) y la deposición de pasta mediante inyección MYCRONIC, en lugar de la sola impresión con esténcil, se utilizan habitualmente cuando el volumen de pasta requiere un control más fino del que un esténcil estándar puede proporcionar en placas con pasos mixtos.
Requisitos de coplanaridad y estándares de desplazamiento de AOI 3D después del refusión
Hay dos comprobaciones de coplanaridad relevantes para el montaje del módulo, y ocurren en diferentes etapas:
Antes de la colocación:Se debe verificar la planitud del campo de pads de la PCB en el área de asentamiento del módulo, ya que una zona localmente combada de la placa no permitirá que todas las esferas hagan un contacto uniforme con la pasta, independientemente de la precisión de colocación. Se utilizan soportes de piedra sintética durante el refusión para mantener la planitud del panel y reducir la deriva de coplanaridad provocada por alabeo a lo largo del ciclo térmico, lo cual es particularmente relevante en placas donde un módulo de paso fino se encuentra cerca de componentes más grandes y de mayor masa.
Después de la retransmisión de flujo: AOI 3Dse utiliza en lazo cerrado con SPI 3D para comprobar la geometría de las uniones después del refusión: no solo la presencia de soldadura, sino también el desplazamiento lateral, la consistencia de la altura/volumen de la unión en toda la matriz de bolas y el riesgo visible de puentes en los bordes del arreglo. Para los módulos de paso fino específicamente, la programación de la AOI 3D debe incluir una banda de tolerancia de desplazamiento más estricta en la huella del módulo que en los componentes de paso más grueso en otras partes de la misma placa, ya que el modo de falla (puente entre bolas adyacentes o bolas de esquina abiertas por alabeo) es diferente de lo que aparece en una pieza con paso de 0,65 mm o mayor.
Dado que las uniones BGA/LGA bajo un módulo blindado quedan ópticamente ocultas una vez que la carcasa de blindaje está colocada, la ventana de inspección de la AOI 3D para estas partes es, en la práctica, previa al blindaje: la geometría debe verificarse y aprobarse antes de que la carcasa de RF del módulo quede instalada, ya que la inspección óptica posterior al blindaje no es posible.
Control de vacíos en las almohadillas de conexión a tierra y el caso a favor de los rayos X
La mayoría de los módulos celulares/LoRa tienen una gran almohadilla central de tierra o térmica debajo del encapsulado, utilizada tanto para la conexión a tierra de RF como, en algunos diseños, como una ruta parcial de disipación de calor. Esta almohadilla es el área de mayor riesgo de vacíos de soldadura en la huella del módulo, por razones coherentes con cualquier gran almohadilla térmica BGA:
Los gases liberados por los volátiles del fundente tienen una ruta de escape más larga a través de una gran almohadilla continua que a través de pequeñas uniones individuales de bolas.
Velocidad de aumento y temperatura máxima del perfil de refusiónafecta cuánto de ese gas se escapa antes de la solidificación en lugar de quedar atrapado.
El diseño de la plantilla sobre la almohadilla de tierra (normalmente dividido en una cuadrícula de depósitos más pequeños en lugar de una impresión continua) es uno de los principales factores para reducir la formación de vacíos.
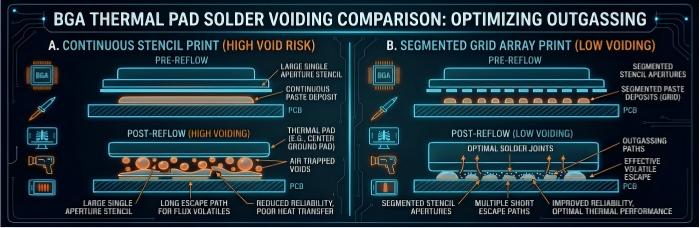
Dado que esta almohadilla se encuentra directamente debajo del cuerpo del encapsulado y, una vez blindada, también debajo de la cubierta de RF, no es visible ni accesible mediante AOI 3D.Inspección de rayos X sin conexiónla capacidad de ángulo oblicuo es el método aplicable: los ángulos de visión oblicuos permiten evaluar el patrón de vacíos a lo largo de la almohadilla de tierra en lugar de solo una única proyección vertical, lo cual es particularmente relevante cuando la huella de un módulo combina la gran almohadilla de tierra con esferas de señal más pequeñas a diferentes profundidades de refusión.Umbrales de porcentaje de vacíoPara las pastillas de tierra del módulo, se deben definir en la etapa de DFM/calificación de proceso según las indicaciones de la hoja de datos del módulo, ya que los límites aceptables de vacíos varían según los requisitos térmicos y de conexión a tierra RF entre las distintas familias de módulos.
Aislamiento térmico de la antena y los circuitos de alimentación
Las placas de sensores celulares/LoRa suelen colocar el módulo cerca de una red de adaptación de antena, una sección de gestión de energía y, de manera crítica, un oscilador de cristal, ya sea el propio cristal de referencia del módulo (en los módulos que lo exponen) o un cristal de la placa anfitriona utilizado para otras funciones de temporización. El perfil térmico de refusión en estas placas debe tener en cuenta varias interacciones:
Desajuste de masa térmica— el módulo, a menudo el componente individual más grande en una pequeña placa de sensor, y los componentes RF/pasivos adyacentes más pequeños se calientan y enfrían a diferentes velocidades, lo que puede crear gradientes térmicos localizados a lo largo de un corto tramo de la placa.
Sensibilidad al cristal— los osciladores de cristal son sensibles a la frecuencia frente al estrés mecánico y térmico; el ciclo térmico excesivo o desigual durante el reflujo, o el choque térmico causado por una rampa de enfriamiento agresiva, es un factor de riesgo reconocido para la deriva de frecuencia o, en casos más graves, para daños en el cristal.
Proximidad del trazo de la antena— si bien los componentes de adaptación de antena son pasivos y menos sensibles térmicamente que el cristal, mantener su exposición al reflujo coherente con el resto del frente de RF reduce la variabilidad del ajuste de RF después del ensamblaje.
El perfilado de refusión multizona JTR-1200D-N se utiliza para gestionar estas interacciones definiendo parámetros de rampa y remojo específicos por zona que limitan la exposición a la temperatura máxima y la severidad del gradiente en toda la placa, en lugar de aplicar un único perfil uniforme a una placa con componentes de masa térmica mixta. Cuando el diseño de la placa lo permite, mantener un espaciado físico adecuado entre el módulo y el cristal —más allá de lo que el diseño de RF por sí solo podría dictar— es una recomendación en la etapa de DFM que vale la pena señalar al equipo de diseño del cliente al revisar los Gerbers y la lista de materiales (BOM).
Firmware MES/Rastreabilidad de Lotes para Módulos Preprogramados
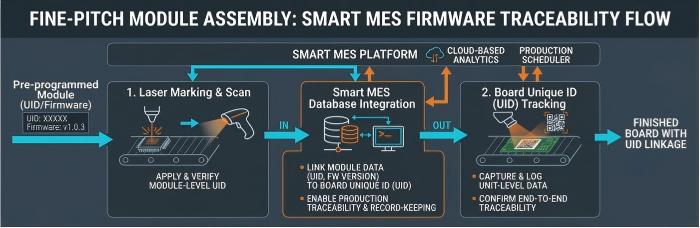
Muchos módulos celulares y LoRa vienen precargados con firmware o perfiles de configuración (ajustes de APN, claves LoRaWAN, parámetros regionales de RF) antes del montaje, ya sea por el proveedor del módulo o mediante una etapa de programación en línea previa a la colocación. Esto crea un requisito de trazabilidad distinto del seguimiento estándar por lote de componentes: la versión de firmware/configuración debe estar vinculada a la placa física en la que termina instalada.
MES inteligente con trazabilidad UID y marcado láserlo respalda registrando el lote del módulo y la versión de firmware/configuración asociadas con el identificador único de la placa en el momento de la colocación, junto con los registros estándar de lote de componente y de etapa de proceso que ya se capturan a lo largo de la línea de ensamblaje. Para el OEM, esto cobra mayor importancia después de que la placa se envía: si un subconjunto de sensores desplegados presenta un problema de conectividad o aprovisionamiento en campo, disponer de la versión de firmware y del lote del módulo vinculados al número de serie de la placa permite al OEM acotar la población afectada a un lote específico en lugar de considerar sospecha a toda la flota desplegada.
Conclusiones de DFM para el montaje de módulos
Confirme el paso entre las almohadillas de la huella del módulo y la cantidad de esferas/almohadillas en relación con la capacidad de la plantilla y de la deposición de pasta en las primeras etapasRevisión de DFM— los módulos con paso inferior a 0,5 mm pueden necesitar pasta impresa por chorro en lugar de una deposición solo con esténcil.
Especifique la tolerancia de planitud/coplanaridad del área de pads en la zona de asentamiento del módulo, especialmente en placas donde el módulo se ubique cerca de componentes más altos o más pesados.
Divida las almohadillas de tierra/térmicas de los módulos grandes en depósitos de pasta segmentados en lugar de una sola impresión continua para reducir las cavidades causadas por gas atrapado.
Marque el oscilador de cristal y otros componentes sensibles a la temperatura que estén cerca del módulo para revisar el perfil de refusión, y considere las recomendaciones de separación en el diseño cuando sea posible.
Defina los criterios de aceptación de vacíos en rayos X para la almohadilla de tierra del módulo de acuerdo con las directrices de la hoja de datos del fabricante del módulo antes de la construcción del primer artículo.
Cuando los módulos estén preprogramados, confirme que la versión de firmware/configuración y el lote se registren en el MES frente al UID de la placa antes del montaje.
La integración de módulos celulares y LoRa de paso fino añade etapas al proceso que una lista de verificación genérica de montaje BGA no cubre por completo — desde la impresión segmentada de pasta sobre las almohadillas de tierra hasta la trazabilidad por lote de firmware. Cuando estos detalles se hacen mal, el problema generalmente no aparece en la línea de montaje; aparece después del despliegue, como fallos intermitentes de conectividad o de aprovisionamiento en el campo que resultan mucho más costosos de diagnosticar y corregir que de prevenir desde el principio.
Si estás definiendo el alcance de una placa de sensor IoT industrial celular o LoRa —ya sea que aún estés finalizando la huella del módulo y el apilado de capas o que ya tengas los Gerbers y una lista de materiales (BOM) en mano— enviar los detalles de tu proyecto para una revisión de capacidad de proceso es la forma más rápida de confirmar que las tolerancias de colocación, los criterios de inspección de vacíos y los requisitos de trazabilidad MES estén cubiertos antes de la primera fabricación.Solicite un presupuesto para su proyecto de ensamblajey nuestro equipo de ingeniería hará un seguimiento con comentarios de DFM específicos para el diseño de su módulo y su placa.
Recursos útiles
•Guía de inspección visual IPC-A-610 Clase 3 para ensamblajes industriales y médicos
•Inspección de pasta de soldadura (SPI)
•Comparación de AOI, ICT y AXI y cuándo utilizarlos durante el montaje SMT de PCB
•Servicio de Inspección de Primer Artículo en todos los pedidos de ensamblaje de PCB
•Servicios avanzados de ensamblaje de PCB


