


Por qué aumenta el riesgo de falsificación durante la tensión en la cadena de suministro
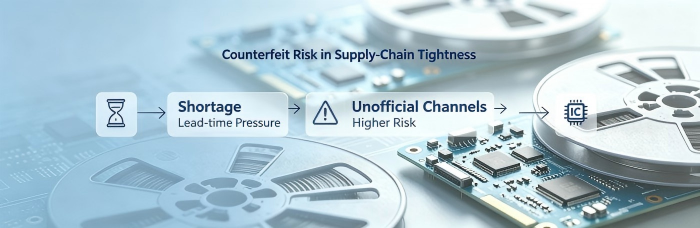
La escasez de componentes y los plazos de entrega prolongados crean condiciones en las que las piezas falsificadas y reacondicionadas ingresan más fácilmente en la cadena de suministro. Cuando se restringe la asignación de números de parte específicos —a menudo circuitos integrados analógicos maduros, conectores o componentes pasivos afectados por picos de demanda—, los compradores bajo presión de calendario se ven empujados hacia canales fuera de la distribución autorizada. Este es un patrón de la industria bien documentado: organizaciones como ERAI y SAE International (a través de las normas AS6081 y AS5553) han rastreado oleadas recurrentes de incidentes de falsificación vinculados directamente a ciclos de escasez, ya que los falsificadores concentran sus esfuerzos precisamente en los números de parte en los que el suministro legítimo está restringido.
ParaProgramas de PCBA HMLV (alta mezcla, bajo volumen), la exposición se ve agravada por la enorme cantidad de números de parte distintos que circulan por un plan de producción en un momento dado. Un solo ensamblaje de alta mezcla puede incluir cantidades de componentes un orden de magnitud mayores que un programa de alto volumen comparable, lo que multiplica el número de decisiones individuales de abastecimiento y, por lo tanto, la cantidad de puntos en los que podría sustituirse una pieza falsificada.
Canal Autorizado vs. Distribución Independiente: Perfil de Riesgo y Cuándo Aplica Cada Uno
Distribución autorizada/franquiciada— obtener directamente de un fabricante o de sus distribuidores designados — conlleva el menor riesgo de falsificación porque la cadena de custodia permanece intacta y es rastreable hasta el OEM. Esta debería ser la vía de aprovisionamiento predeterminada siempre que el número de parte y la cantidad requerida estén disponibles a través de canales franquiciados, incluso con un plazo de entrega más largo o un precio superior.
Distribución independiente/de libre mercadose vuelve necesario cuando una pieza está obsoleta, asignada o no disponible a través de canales franquiciados dentro del calendario del programa. Los corredores independientes pueden ser legítimos y a veces son la única fuente práctica para componentes de ciclo de vida largo o de fin de vida, comunes en la automatización industrial yequipo de prueba de semiconductoresDiseños. Sin embargo, este canal conlleva un riesgo materialmente mayor porque:
La documentación de la cadena de custodia suele ser incompleta o no verificable
Es posible que las piezas hayan sidorecuperado, reesferificado o reetiquetado
Múltiples reventas encubren la fuente original
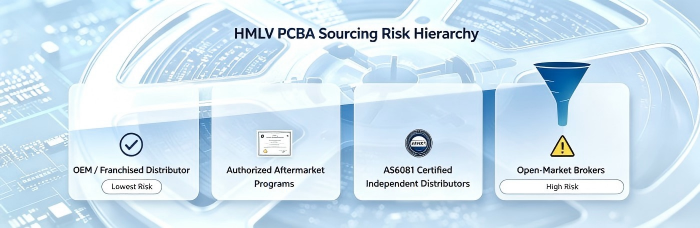
Una jerarquía práctica de abastecimiento para programas HMLV:
Distribuidor OEM/franquiciado (predeterminado)
Programas de posventa/asignación autorizados por el OEM
Distribuidores independientes con procesos de calidad documentados alineados con AS6081 o ERAI
Corredores de mercado abierto: solo con inspección de entrada mejorada y aprobación del cliente
Cuando una pieza deba ser adquirida de forma independiente, esa decisión debe señalarse explícitamente en la documentación de construcción, y no absorberse silenciosamente en la adquisición estándar: la conversación con el cliente sobre el riesgo de abastecimiento debe producirse en el momento de la decisión de abastecimiento, no después de la recepción. Este es también el punto en que unaestrategia de abastecimiento dual/multiproveedorpuede reducir la exposición a una sola fuente antes de que la presión de asignación obligue a realizar una compra apresurada en un canal independiente.
Inspección de Entrada (IQC): Prácticas de Verificación de Autenticidad
Los componentes obtenidos de forma independiente requieren un nivel de inspección superior al IQC dimensional y visual estándar. Las prácticas aplicables en la inspección de recepción incluyen:
Verificación de Marcado y Empaque
Comprobación cruzada de los códigos de fecha, códigos de lote y marcas de país de origen con la documentación del distribuidor para garantizar la coherencia interna
Comprobar la fuente tipográfica, la profundidad del marcado láser y el acabado de la superficie frente a muestras de referencia reconocidas como buenas o a las hojas de datos de los paquetes del fabricante, cuando se disponga de piezas de referencia
Inspección de indicadores de reacondicionamiento (marcas de lijado, textura inconsistente, recubrimiento asfáltico) bajo aumento
Verificación cruzada de trazabilidad por lotes y partidas
Verificar que los códigos de lote/fecha en las piezas físicas coincidan con el certificado de conformidad y la lista de empaque proporcionados por el distribuidor
Cuando el fabricante proporciona herramientas de trazabilidad a nivel de lote, verificar los números de lote enviados contra esos registros
Verificación basada en muestreo
Muestreo paramétrico eléctrico frente a las especificaciones de la hoja de datos para un subconjunto estadísticamente seleccionado del lote, en lugar de una prueba funcional al 100 %, que generalmente es poco práctica en el IQC
Inspección por rayos X de un subconjunto de muestraspuede poner de manifiesto anomalías internas de construcción — tamaño de dado inconsistente, patrón de unión de cables o configuración del armazón de plomo en relación con referencias conocidas como buenas — como un paso de evaluación complementario. Esto debe entenderse como una capacidad de inspección de registros de fabricación, no como un servicio certificado de detección de falsificaciones ni de análisis forense
Para los componentes señalados por las comprobaciones anteriores, la escalada a laboratorios de ensayo externos especializados (desencapsulado, análisis de materiales por XRF) es el camino adecuado; esto suele quedar fuera del alcance estándar del IQC de la planta de ensamblaje y debe definirse con el cliente por adelantado para los lotes sospechosos.
Ninguno de estos métodos garantiza por sí solo la detección; el valor proviene de aplicar un conjunto gradual de verificaciones ponderadas según el nivel de riesgo del canal de aprovisionamiento y de documentar las verificaciones realizadas independientemente del resultado.
MES: Registro de fuente y datos de lote para la trazabilidad posterior
Una vez que el material supera la IQC, la trazabilidad debe mantenerse durante todo el proceso de fabricación, de modo que cualquier problema posterior —una falla en campo, una auditoría del cliente o una escalada de calidad al proveedor— pueda rastrearse hasta el lote de entrada específico y su origen.
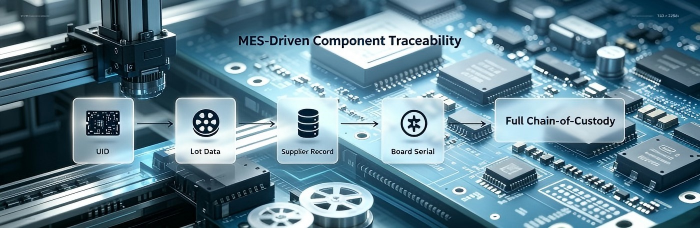
APlataforma MES inteligente con seguimiento basado en UIDlo respalda mediante:
Asociar cada carrete, bandeja o tubo con su número de lote de entrada, proveedor y disposición de IQC en el momento de la recepción
Vincular ese registro de material a la orden de trabajo específica, al número de serie de la placa (mediante marcado láser) y a la posición de colocación durante el ensamblaje SMT
Conservar la cadena de custodia desde la recepción de mercancías hasta la colocación, el reflujo y la prueba final en un registro consultable
Esta estructura significa que, si surge un problema de calidad a nivel de componente después del envío —por ejemplo, si un proveedor emite un aviso de campo sobre un código de fecha específico—, los números de serie de las placas afectadas pueden identificarse a partir del registro del MES en lugar de requerir una retirada completa del lote o una campaña de retrabajo a ciegas. Para piezas de largo plazo de entrega o escasas obtenidas a través de canales no estándar, este registro de trazabilidad también es la documentación que los clientes suelen solicitar como parte de sus propias auditorías de riesgo en la cadena de suministro. Este mismo registro vinculado al UID es lo que respalda el seguimiento a largo plazo de la obsolescencia de componentes a lo largo del ciclo de vida de producción de un producto, no solo en la construcción inicial.
Autoevaluación de Riesgos en la Cadena de Suministro
Antes de lanzar una versión con componentes de origen independiente o con asignación limitada, realiza la siguiente comprobación:
¿Está este número de parte disponible a través de distribución franquiciada en cualquier plazo de entrega o punto de precio? Si es así, ¿es el impacto en el cronograma de esperar realmente peor que el riesgo de falsificación de no esperar?
¿El distribuidor proporciona un certificado de conformidad con datos rastreables de lote/código de fecha?
¿Se ha informado al cliente de que un determinado número de pieza se está obteniendo fuera de los canales autorizados?
¿Se han incluido y presupuestado para este lote los controles IQC mejorados (verificación de marcado, muestreo, inspección por rayos X cuando corresponda)?
¿Se vincula el lote entrante a los registros MES antes de que llegue a la línea SMT?
Para las partes señaladas o ambiguas, ¿existe una vía de escalamiento acordada para realizar pruebas en laboratorios externos?
Si más de una de estas casillas queda sin marcar en una BOM actual, ese es el momento de plantear el riesgo de suministro antes de cotizar o lanzar, no después de que el lote esté en el estante.
Resumen
La exposición a falsificaciones en el abastecimiento HMLV de PCBA no está distribuida de manera uniforme: se concentra en los números de parte específicos donde la asignación es ajustada y el suministro franquiciado no cumple con los cronogramas del programa. Gestionar esa exposición se reduce a tres prácticas vinculadas: mantener la compra en canales independientes como una excepción deliberada y documentada en lugar de un valor predeterminado; escalar la verificación de IQC para que coincida con el riesgo del canal del que proviene una pieza; y mantener la trazabilidad por lote basada en el MES para que cualquier problema posterior se pueda rastrear hasta un lote específico en lugar de desencadenar una investigación generalizada. Ninguna de estas prácticas requiere herramientas exóticas: requieren constancia en su aplicación en el momento adecuado de la decisión de abastecimiento, comenzando desde la cotización y no después de que el material llegue.
Para las listas de materiales que contienen componentes con plazos de entrega largos o sujetos a asignación restringida, es más fácil gestionar el riesgo de abastecimiento en la etapa de cotización que cuando el material ya está en mano.Obtén una evaluación de riesgo de abastecimiento para tu lista de materiales (BOM)y delimitar el enfoque de IQC y trazabilidad antes de que se lance la compilación.
Recursos útiles
•¿Son genuinos los componentes y cómo se verifica su autenticidad?
•Servicio de abastecimiento de componentes
•Métodos de inspección de ensamblaje de placas de circuito impreso
•Trazabilidad desde el silicio hasta el sistema: Implementación de MES en la fabricación de ciencias de la vida
•Principios esenciales de adquisición de PCB


